



Die Welle reiten: Hudson Boat Works' Shark-Serie für Elite-Rudern
Hudson Boat Works ist ein Hersteller von Ruderrennschalen mit Sitz in London, Ontario. Jack Coughlan und sein Schwager Hugh Hudson gründeten das Unternehmen 1981. Hudson ist offizieller Bootshersteller für das kanadische Nationalteam und ihre Boote haben seit 1984 84 Welt- und Olympiamedaillen gewonnen.
Im März 2007 begann Hudson Boat Works mit der Produktion ihrer „Shark“-Bootslinie. Ihre Great White 1x und Hammerhead 8+ Schalen werden derzeit von Steve Killing (kanadischer Schiffsarchitekt) entworfen. Diese schlanken Boote sind schneller, stabiler und komfortabler für Ruderer. Seit 2005 ist Glen Burston, Operations Manager, die treibende Kraft hinter Hudsons Innovation. Glen hat sein Master-of-Engineering-Wissen und nationale Rudererfahrung genutzt, um das Unternehmen in einen hochmodernen Fertigungserfolg zu verwandeln.
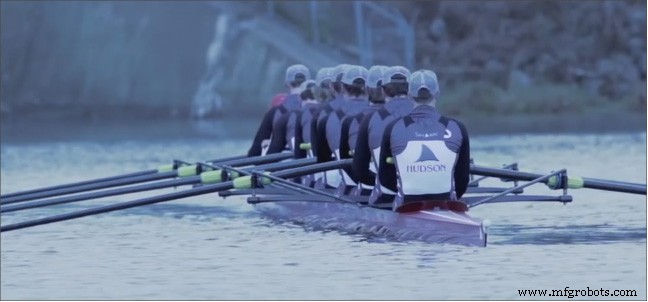
2015 wurden Pläne gefasst, eine Linie leichterer, schnellerer Boote zu bauen, die vollständig aus Kohlefaserkomponenten bestehen und Ultimate Super Predator (USP) genannt werden. Hudsons Fähigkeit, diese Linie schnell auf den Markt zu bringen, würde ihren Wettbewerbsvorteil und ihre Position als Branchenführer festigen. Doch ihre Fähigkeit dazu wurde durch langsame Durchlaufzeiten und hohe Kosten behindert, die mit dem Outsourcing von 90 % ihrer bearbeiteten Teile verbunden waren. Insbesondere die Aluminiumformen, die zur Herstellung aller Kohlefaserteile einer Ruderschale benötigt wurden, sollten über einen 3-Jahreszeitraum fertiggestellt werden – und dieser Zeitrahmen war einfach inakzeptabel.
Hudson's Mechanical Engineering Technologist, Cam Fisher erinnert sich: „Wir haben einen ziemlich großen 3-Achs-CNC-Router, der alle Trimmarbeiten für die Bootsrümpfe und alle Kantenprofile der Boote macht, aber er hat nicht die Genauigkeit, die für Formenbau nötig ist.“
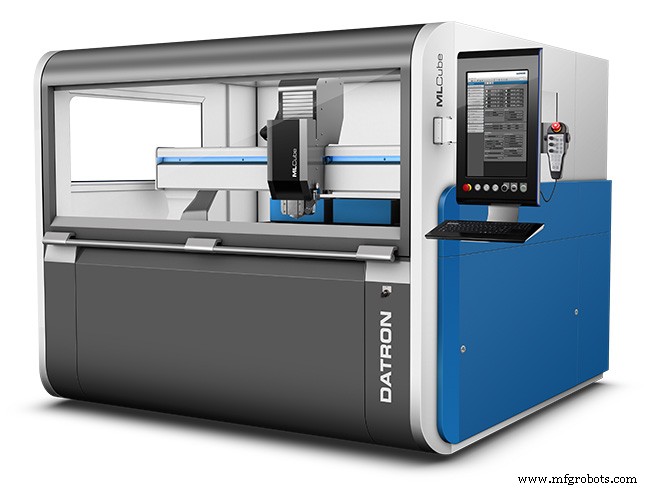
So begann die Suche nach neuer CNC-Bearbeitungstechnologie. Schnell wurde klar, dass Standard-CNC-Router nicht die Genauigkeit für Formenbau hätten, und mit ihrem größten Teil in der Größenordnung von 64 Zoll von Spitze zu Spitze hätte ein konventioneller VMC wahrscheinlich nicht den benötigten Arbeitsraum. Dazu kam, dass der für die Maschine vorgesehene Platz 20′ x 10′ (200 sq. ft.) betrug. Als Glen Burston DATRON fand, schien es, als könnten all Hudsons „Schmerzpunkte“ adressiert werden. Cam Fisher erinnert sich: „Im Allgemeinen schaut man sich Haas-Maschinen an, weil der Name immer präsent ist, und wir schauten uns auch andere größere Fräsmaschinen an. Aber Glen stieß auf DATRON und als Jack Coughlan mit ihnen sprach, schien ihre MLCube-Maschine genau all die Punkte zu treffen, die wir brauchten. Footprint war einer der großen, weil wir nicht viel Platz in unserer Werkstatt haben für eine sehr große Fräsmaschine. Die MLCube würde nicht zu viel Platz beanspruchen und was wir mit einem 60″ x 40″ Arbeitsbereich machen könnten, wäre unglaublich.“
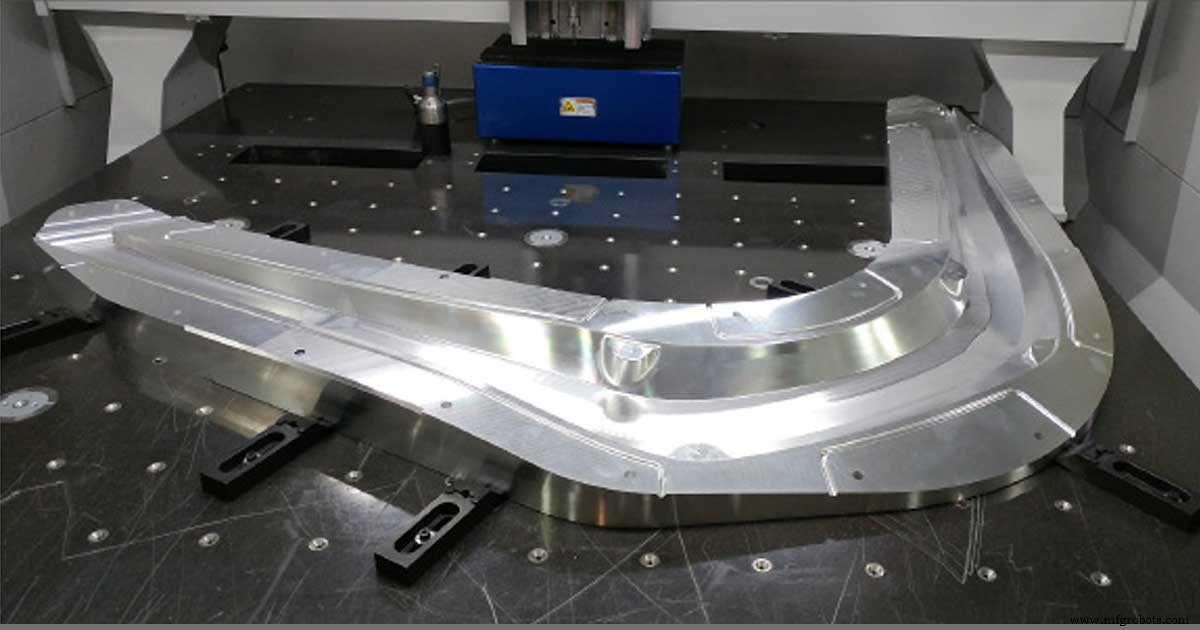
Es wurde beschlossen, dass Hudson Boat Works ihr größtes Modell zu DATRON schickt, um einen Testfit in ihrem Technology Center in New England durchzuführen. Dieses gekrümmte Teil sah fast aus wie ein riesiger Bumerang mit einer Spannweite von 64 Zoll zwischen den beiden Spitzen. Das bedeutete, DATRON musste bei der Platzierung des Teils und der Versetzung eines Werkzeugmagazins auf dem Maschinentisch etwas „kreativ“ werden. Aber mit diesem Teil als „Worst-Case-Szenario“ waren sie zuversichtlich, die richtige Lösung für Hudson zu haben.
Am Ende bewahrheitete sich das, und Hudson war sehr begeistert, die DATRON MLCube zu kaufen. Nun, etwas über ein Jahr später, berichtet Cam Fisher: „Die Anschaffung der DATRON-Maschine war von Anfang an eine riesige Kostenvermeidung. Ursprünglich schauten wir auf den 2-3-Jahres-Zeitraum, um alles zu bekommen, was wir durch Outsourcing brauchten, und die Kosten für diese sehr großen Formen waren astronomisch. Mit der DATRON sind wir bereits an dem Punkt, wo wir alles anbieten können. In weniger als einem Jahr sind wir dort, wo wir erst in etwa 4 Jahren gewesen wären. Diese USP-Bootlinie auf den Markt zu bringen, gab uns einen riesigen Wettbewerbsvorteil.“ https://www.youtube.com/embed/-gsNvltcJJQ?feature=oembed&enablejsapi=1&origin=https://www.datron.com
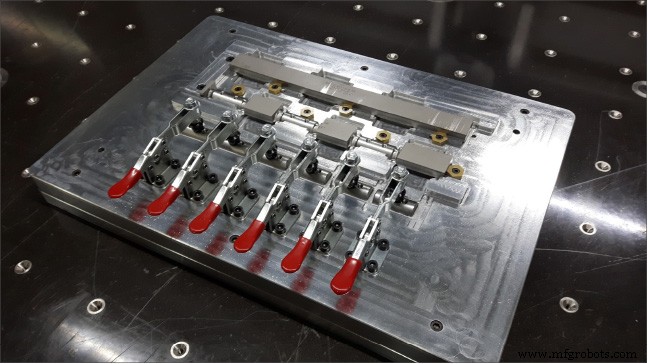
Zusätzlich zu den gefrästen Formen, die sie abgeschlossen haben, fertigt Hudson Boat Works Aluminiumteile für das Rigg an ihren Booten und wie geplant sind sie in diese Produktionsphase für ihre neue Linie übergegangen. Fisher sagt: „Jetzt komme ich aus dem Formenbau und bringe Produktionsbauteile rein. Letzte Woche hatte ich noch eine Formenspannvorrichtung auf der Maschine und ein anderes Teil kam rein, und ich habe die andere Vorrichtung nie von der Maschine genommen. Wegen der Konen positionierte ich das neue Teil, wo ich es wollte, und war startklar.“
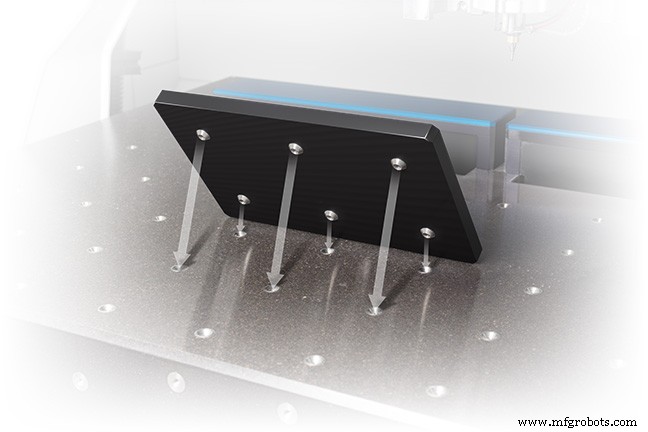
Fisher bezieht sich auf ein System von Konen, die in das Bett der MLCube integriert sind. Diese Konen werden verwendet, um Spannvorrichtungen wie Schraubstöcke, Paletten und Vakuumfutter zu positionieren. Die konischen Kavitäten werden von der Maschine selbst in die Oberfläche des Bearbeitungstisches gefräst. Das ergibt ein „Boss-in-Cavity“-System, das Lagewiederholbarkeit sicherstellt. Wenn er also mitten in einem Batch ist und ein unerwarteter Eilauftrag hereinkommt, kann er eine Vorrichtung entfernen und durch die für den neuen Job ersetzen. Wenn der Eilauftrag fertig ist, setzt er die erste Vorrichtung an ihren Platz zurück und macht dort weiter, wo er aufhörte. Da die MLCube so einen großen Arbeitsraum hat, kann sie mehr als eine Vorrichtung oder Aufspannung aufnehmen, und in Fishers Fall fand er einfach einen freien Platz auf dem Tisch für das neue Teil.
Die Aluminium-Riggteile, die Fisher jetzt fertigt, werden an den Auslegern der Boote verschweißt, und er ist beeindruckt, wie die Teile von der Maschine kommen: „Mit Ethanol als Kühlmittel für diese Aluminiumteile kommen sie von der Maschine und gehen direkt zum Schweißen – weil das Ethanol verdampft, gibt es keine Nacharbeit. Sie sind einfach sauber und bereit zum Schweißen. Das ist ein riesiger Zeitgewinn.“
Aber Aluminium ist nicht das einzige Metall, das Hudson auf der DATRON-Maschine schneiden wird, und Fisher kommentiert weitere Pläne: „Wir werden auch Titan bearbeiten. Bei all den Kohlefaserteilen sind alle Metallkomponenten, die hineingehen, Titan. Titan ist kein spaßiges Metall zum Schneiden, aber für ein Teil, das ich bisher auf der DATRON gemacht habe, lief ich mit 200-220 ipm, was unglaublich schnell ist, und ich dialle noch die Vorschübe und Drehzahlen ein.“
Um das Programm für das Titan-Teil zu optimieren, konsultierte Fisher DATRON Application Technician Dann Demazure und erinnert sich: „DATRONs Application Techs waren großartig und haben mir viele Infos geschickt, um mir beim Einstellen der Titan-Teile zu helfen. Dann hat eine Menge Recherche für mich gemacht. Da ich nicht viel Erfahrung damit hatte, wäre es ohne viel Trial-and-Error schwer gewesen, aber die DATRON-Leute kommen immer durch.“
Diese Art von Beziehung zwischen Bedienern und DATRON Application Technicians ist üblich und wird generell während des Verkaufsprozesses initiiert und während Maschineninstallation und Training gefestigt. Das ist bei Fisher und Demazure der Fall, und Fisher sagt: „Wir hatten 3 Tage Training mit Dann Demazure hier in unserer Anlage, und das war wirklich alles, was es brauchte – ein paar Tage und wir waren startklar. Es war ziemlich umwerfend, die Maschine landet und am nächsten Tag schneiden wir schon Teile.“
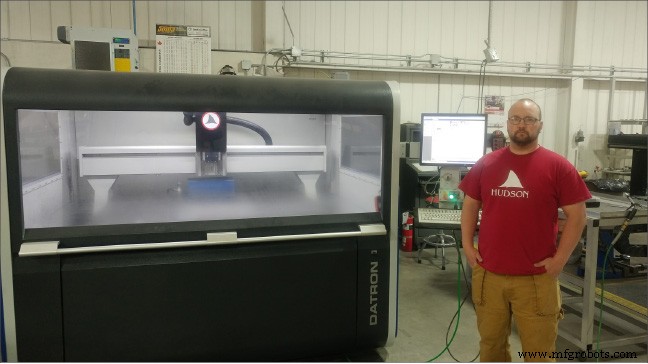
Die Erstinstallation beinhaltete die Integration von HSMWORKS, das Hudson Boat Works gleichzeitig mit der DATRON-Maschine gekauft hatte. Fisher kommentiert die Einfachheit der Integration: „Zusätzlich zur DATRON holten wir auch 3D-CAM-Software, die wir nie zuvor genutzt hatten. Wir lagerten alles aus, also selbst wenn wir eine Form im Haus machten, lagerten wir die Programmierung komplett aus. Wir gingen mit HSMWORKS, weil wir hier stark SolidWorks-basiert sind. Der Postprozessor, der mit HSMWORKS für DATRON kam, könnte nicht besser sein. Ich kam etwas grün rein mit nur etwas Erfahrung bei 2D-Flachteilen, aber nach kurzer Laufzeit denke ich, ich könnte jemanden in 2 Tagen anlernen, diese Maschine zu bedienen, auch wenn er noch nie eine DATRON gesehen hat … oder noch nie eine CNC-Maschine gesehen hat. Es ist SO einfach!“
CNC-Maschine
- Vertikale Fräsmaschinen meistern: Vorteile, Operationen und warum sie horizontale Modelle übertreffen
- Rapid Prototyping revolutionieren mit AFPM
- High-Speed-3D-Druck mit dem AION500 MK3 – Unübertroffene Geschwindigkeit, Präzision und Festigkeit
- 3D-Druck revolutionieren: Der AION500 MK3 liefert 10× Geschwindigkeit und Präzision
- High-Maturity Supply Chains trotzdem unvorbereitet auf COVID-19: Umfrage-Ergebnisse
- Nachhaltigkeit beschleunigen: Wie Business Accelerator schnelleren Impact erzielen
- GT-32 Hochgeschwindigkeits-CNC-Drehmaschine – Präzision, Steifigkeit und Geschwindigkeit
- Hochgeschwindigkeits-Expandiermetall-Produktionsmaschine – Präzision & Effizienz
- Premium-Hochgeschwindigkeitsspindeln für überlegenes Drehmoment
- Hochgeschwindigkeitsmaschinen: Schlüsselfunktionen & Branchenauswirkungen