



Haydon Kerk erzielt 300 % Produktivitätssteigerung mit DATRON-Technologie
Großer Hersteller fügt Hochgeschwindigkeitsbearbeitung hinzu, um Schienen für Gleitbaugruppen zu fertigen. Haydon Kerk ist ein interner Teil von AMETEKs Advanced Motion Solutions Group, fokussiert auf die Produktion einer vollständigen Palette von Komponenten und Präzisionsbewegungssteuerungssystemen. Dazu gehören Lineare Aktuatoren, Gewindespindeln und Muttern, Linearschienen und Führungen, Antriebe, Motoren und andere Komponenten. Die Kerk Products Division in Milford, NH wurde in den 1970ern von den Brüdern Ken und Keith Erickson gegründet, basierend auf ihrem patentierten verbesserten Anti-Backlash-Gewindespindeldesign.
Heute werden ihre Produkte hauptsächlich in industrieller Automatisierung, Medizintechnik, Luft- & Raumfahrt & Verteidigung, Petrochemie und Halbleiterindustrie eingesetzt. Werksleiter Stan Brown sagt: „Ob es Gewindespindeln für hochpräzise Automatisierungssysteme sind oder Schrauben für Teile in der orthoskopischen Chirurgie (Herzklappenersatz) – eines können wir fast immer zählen: Es wird ein gewisser Grad an Anpassung erforderlich sein.“ Jim Lamson, Manufacturing Engineering Manager, stimmt zu: „Wir scherzen, dass niemand je etwas aus unserem Katalog bestellt – es ist eher ein Buch mit Vorschlägen.“
Dementsprechend fertigt und lagert Haydon Kerk allein für Schrauben über 475 verschiedene Kombinationen aus Durchmesser und Steigung für ihre Standardprodukte und kundenspezifische Lösungen. Logischerweise erfordert ihr Geschäft viel Ausrüstung, um all den Variationen gerecht zu werden, die ihre Kundenbasis anfordert. In mehreren Gebäuden auf ihrem Campus beherbergen sie Schweizer Drehmaschinen, Doosan Revolverdrehmaschinen, Gewinderollmaschinen, Haas VMCs, OmniTurn CNC-Drehmaschinen, Senkerodiermaschinen und Mori Seiki VMCs.
Die Suche nach einer Produktionslösung führt zum Hochgeschwindigkeits-Bearbeitungszentrum
2011 war es ihre Schienen-Produktlinie für Gleitbaugruppen, die sie zur Suche nach einer weiteren Maschine führte – speziell zum Fräsen von Schienen aus eloxiertem Aluminium-Strangpressprofil. Wie bei ihren anderen Produkten erforderten diese Teile auch erhebliche Anpassungen, um eine Reihe von Kundenanforderungen zu erfüllen. Lamson sagt: „Es kann eine Variation bei der Anzahl der Befestigungslöcher, der Lochgröße, ob sie gewindet oder Durchgangsbohrungen sind, oder der Schienenlänge sein – aber es gibt ein Maß an Anpassung bei jedem Auftrag.“
Zur damaligen Zeit nutzte Haydon Kerk verschiedene Fräsmaschinen für diese Schienen, und Lamson sagt, es gab Probleme. „Der Prozess war einfach zu langsam. Wir hatten mehrere Schichten mit mehreren Bedienern pro Schicht, die versuchten, Schritt zu halten, und sie waren überlastet und fielen zurück. Wir brauchten eine andere Lösung, und ich begann, andere Fräsmaschinen zu recherchieren, die diese langen Aluminium-Strangpressprofile bearbeiten konnten.“
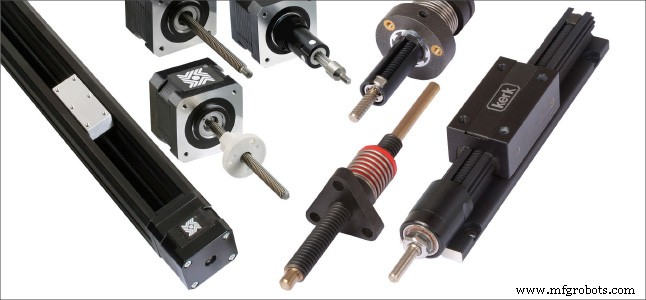
Letztlich führte Lamsons Suche nicht weit, weil er DATRON Dynamics, den nordamerikanischen Vertrieb von DATRON-Hochgeschwindigkeits-Fräsmaschinen, direkt in Milford, NH fand. Also packte er eine Testschiene, einige Profile, eine fertige Schiene und einige Zeichnungen ein und fuhr zum DATRON Technology Center, um einen Testschnitt machen zu lassen. Lamson erinnert sich: „Eine durchschnittliche Schiene dieser Größe dauerte bei uns über 15 Minuten und erforderte mehrere verschiedene Aufspannungen. DATRON schaffte dieselbe Schiene, komplett, in einem Bruchteil der Zeit mit einer einzigen Aufspannung.“
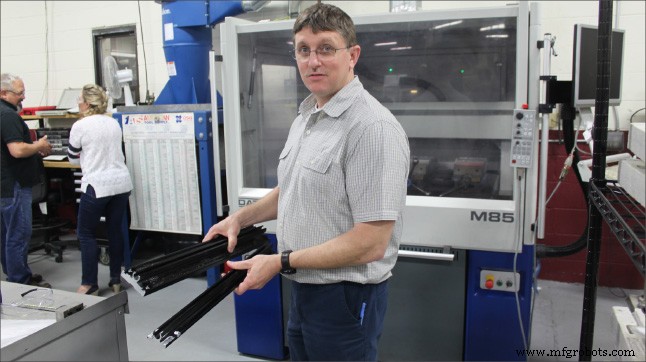
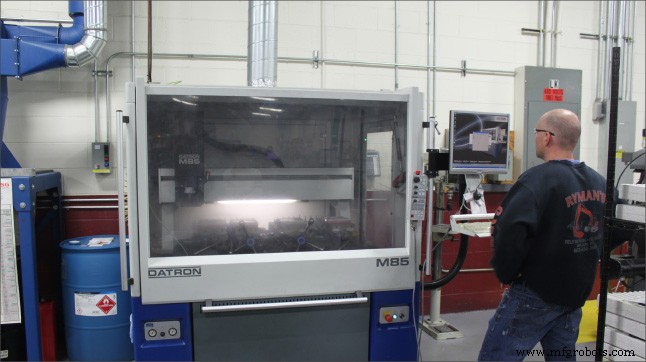
Die Maschine für den Testschnitt war die DATRON M85 mit einem großen 30″ x 40″ Arbeitsraum, aber vergleichsweise kleinem Footprint. Haydon Kerks Fertigungsleiter Scott Ladue sagt, diese Kombination war augenöffnend: „Wenn Sie unsere Schienenfräsung ansehen, wo wir einen großen VMC nutzen, ist die Maschine so groß wie ein Seecontainer – aber nur, weil wir die 60 Zoll Verfahrweg brauchen. Mit der DATRON können wir immer noch eine 60-Zoll-Schiene fertigen, aber der Footprint beträgt nur 69″ x 55″.“
Hochgeschwindigkeitsbearbeitung ergibt 300 % Produktivitätssteigerung!
Also kaufte Haydon Kerk die DATRON M85 für das Fräsen dieser Schienen und delegierte die konventionellen Fräsmaschinen auf andere Arbeit. Sechs Jahre später reflektiert Ladue über die Auswirkungen dieser Entscheidung in puncto Zeit und Personal: „Wir fuhren mehrere Schichten an Kapazitätsgrenze und jetzt fahren wir die DATRON auf einer Schicht und können die Nachfrage decken. Zudem ist das Volumen seit der DATRON-Anschaffung 2011 gestiegen, also haben wir unsere Produktivität im Grunde um über 300 % gesteigert.“
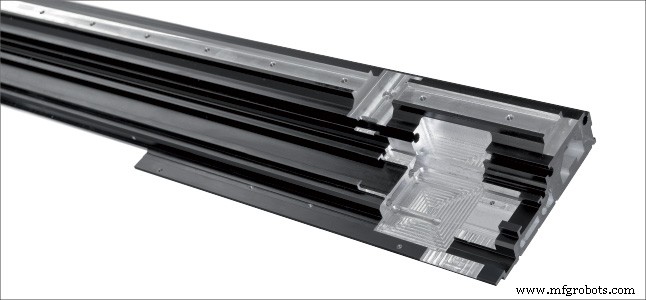
Beim Rüsten integrierte Haydon Kerk vier Kurt-Doppelschraubstöcke auf der M85, sodass sie zwei Schienen gleichzeitig spannen können, oder bei kurzen Schienen zwei Reihen Einzelteile laden. Ladue sagt: „Unabhängig von der Schienengröße ist es nur eine Frage des Spannens und des Programmlaufs für diese Schienenserie nach Nutzung von DATRONs integrierter Sonde für Teilelokalisierung.“
Tasten bei Hochgeschwindigkeitsbearbeitung reduziert Rüstzeit und sichert Genauigkeit
DATRONs integrierte Sonde ist an der Z-Achse montiert und die Messung erfolgt, wenn die Sonde aus ihrer Home-Position in die Messposition schwenkt. DATRONs patentiertes kapazitives Messprinzip gewährleistet hohe Wiederholbarkeit und Messgenauigkeit. Die Sonde wird einfach über menügesteuerte Software bedient. Nach der Messung erfolgt das Offset direkt in der Steuerungssoftware, die das Fräsprogramm automatisch anpasst, um Oberflächen- oder Positionsschwankungen zu kompensieren. Das minimiert Bedienerfehler und eliminiert Ausschuss praktisch.
Lamson sagt, die integrierte Tastsonde ist besonders nützlich beim Fräsen von Schienen länger als 30 Zoll. „Oft fordert ein Kunde eine viel längere Schiene, und mit DATRONs bordeigenem Messsystem können wir das Teil spannen, einen Teil der Schiene fräsen, es verschieben, ein Feature aufnehmen, das wir in das Teil eingebracht haben, und das Ende sehr präzise positionieren.“
Hochgeschwindigkeitsbearbeitung mit verdampfendem Kühlmittel liefert saubere Teile und macht Sekundäroperationen überflüssig
Lamson sagt auch, dass DATRONs Mindestmengen-(verdampfendes) Kühlmittel ein unerwarteter Bonus mit unerwartetem Nutzen war. „Wenn die Teile aus der Maschine kommen, müssen wir sie nicht durch einen sekundären Reinigungsprozess schicken, um in unseren TFE-Beschichtungsprozess zu gehen. Die Späne, die im Spänekorb landen, sind saubere trockene Späne, nicht klebrig oder ölig. Wenn Teile noch nass aus der Maschine kommen, können Sie sie buchstäblich vor Ihren Augen trocknen sehen. Zudem ist das Kühlmittel eigentlich ein bisschen ein Lösungsmittel, sodass die Teile wahrscheinlich sauberer aus der Maschine kommen, als sie hineingingen. Das war eine völlig neue und inspirierende Idee für uns – Kühlmittel, das wir nicht aufräumen müssen.“
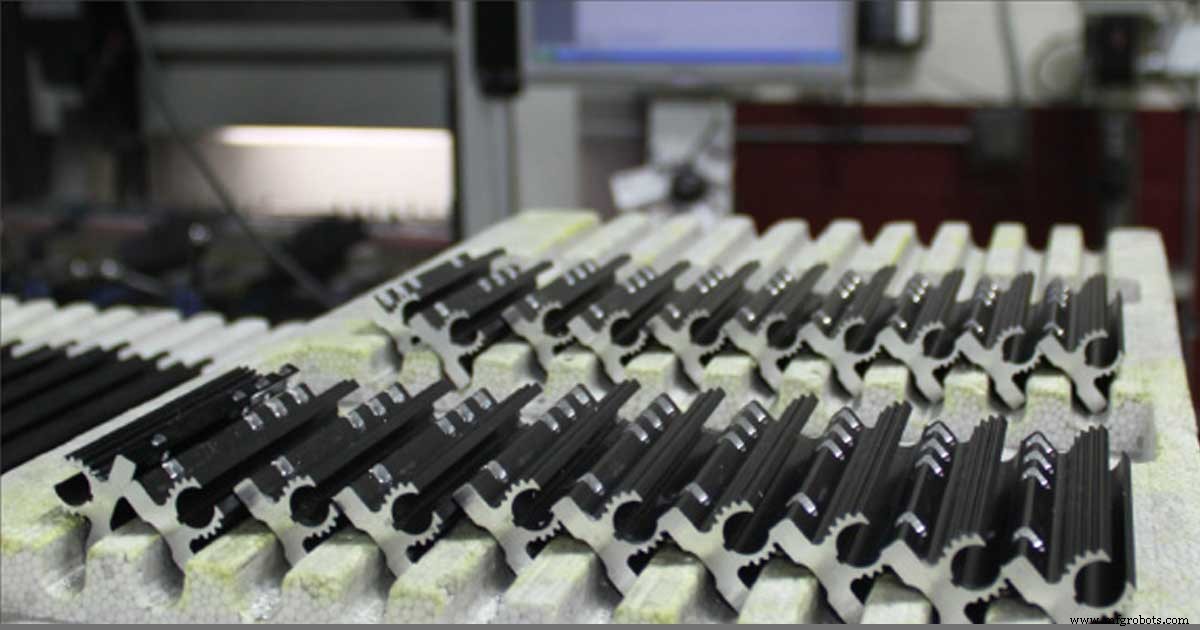
Schneidwerkzeuge für Hochgeschwindigkeitsbearbeitung
Zusätzlich zur DATRON-Maschine wurde Haydon Kerk auch DATRON-Werkzeugkunde, und Fertigungsleiter Scott Ladue sagt: „DATRON-Werkzeuge sind exzellent. Wir kaufen nicht viele, weil sie lange halten und der Bediener sie so schnell pusht, wie die Maschine es zulässt. Zudem haben die Teile, die wir fräsen, eine Harteloxalbeschichtung, sodass sie etwas härter sind als rohes Aluminium.“ Jim Lamson fügt hinzu: „Die Nutzung der DATRON führte dazu, dass wir unsere anderen Maschinen etwas anders nutzen, weil man auf der DATRON nichts gewindeschneidet, man gewindefräst, und wir waren gewohnt, Gewindebohrer zu nutzen. Wir hatten Teile auf anderen Maschinen, wo man keinen Gewindebohrer nutzen konnte, also gingen wir zu DATRONs Werkzeugleuten und ließen sie einen kundenspezifischen Gewindefräser für unsere anderen Maschinen entwickeln.“
Während der sechs Jahre Nutzung der DATRON-Maschine hat Haydon Kerk die empfohlene vorbeugende Wartung eingehalten, und als Ergebnis war ihr stressigstes „Service-Problem“ das Ausgehen von Kühlmittel. Werksleiter Stan Brown erinnert sich: „In puncto Wartung und Zuverlässigkeit war es sehr zuverlässig und sehr konsistent. Das einzige Problem, an das ich mich erinnere, war einmal Kühlmittel auszugehen, und in diesem Fall bot DATRON herausragenden Service und Support, indem sie zusätzliches Kühlmittel bereitstellten, um die Produktion am Laufen zu halten.“
CNC-Maschine
- Fertigungs-Gesundheit & Sicherheit revolutionieren mit autonomen Robotern
- Umfassender Leitfaden zu Sensortypen und Schaltplänen
- Produktivität in der Fertigung auf neuem Level: Ihr ultimativer Werkzeugkasten
- 3 bewährte Strategien zur Steigerung der Fertigungsproduktivität durch Asset Tracking
- Qualcomm startet 5G-fähige KI-Drohnenplattform für autonome UAV-Innovation
- Saint-Gobain steigert Produktionseffizienz mit Markforged 3D-Druck
- Wie Optimal+ und Vertica Big Data nutzen, um Manufacturing zu revolutionieren
- Automatisierungsleistung steigern mit Genesis Hands-on Roboterschulung
- Gavin Mee von UiPath über Fertigungsautomatisierung und Branchentrends
- Effizienzsteigerung im CMMS durch strategische Benutzerberechtigungen