



Signifikante Titan-Bearbeitungseinsparungen mit Helical Schaftfräsern
Als das Fertigungsteam von Geospace Technologies nach besserer Werkzeugstandzeit und verbesserter Performance bei einem Titan-CNC-Fräskjob suchte, wandte es sich an Harvey Performance Company und den lokalen Application Engineer Mike Kanigowski, um Helical Solutions Schaftfräser einzustellen. Mit Mikes Hilfe erreichte Geospace Technologies, angeführt von Lead Mill Programmer Tranquilino Sosa, massiven Erfolg und umfangreiche Titan-Bearbeitungskosteneinsparungen, was sie dazu brachte, ihr gesamtes Werkzeugrepertoire auf Helicals Hochleistungs-Schaftfräser in ihrer Werkstatt umzustellen.
Kampf mit Werkzeugstandzeit
Vor dem Wechsel zu Helical hatte Geospace Technologies Probleme mit Werkzeugstandzeit bei einem Job, der sowohl Schrupp- als auch Schlichtwerkzeugpfade auf einem Titan-Teil (Ti-6AL-4V) erforderte. Für ihren Schrupppass nutzte Geospace einen Wettbewerber-4-Schneiden-3/8"-Durchmesser-Schaftfräser mit 30° Helixwinkel und TiALN-Beschichtung. In traditionellen Schruppwerkzeugpfaden lief dieses Werkzeug mit 1.750 RPM und 10 IPM (254 mm/min) Vorschub. Das Werkzeug machte vier Schritttiefgänge, drei mit 0,200" (5,08 mm) axialer Schnitttiefe und einen finalen bei 0,100" (2,54 mm) für eine Gesamttiefe von 0,700" (17,78 mm).
Beim Schlichten nutzte das Team eine 1/2"-Version desselben Wettbewerberwerkzeugs, laufend bei 900 RPM und 8 IPM (203 mm/min) Vorschub. Dies nahm zwei Pässe, einen bei 0,400" (10,16 mm) Tiefe und den letzten bis zum Boden des Teils bei 0,700" (17,78 mm).
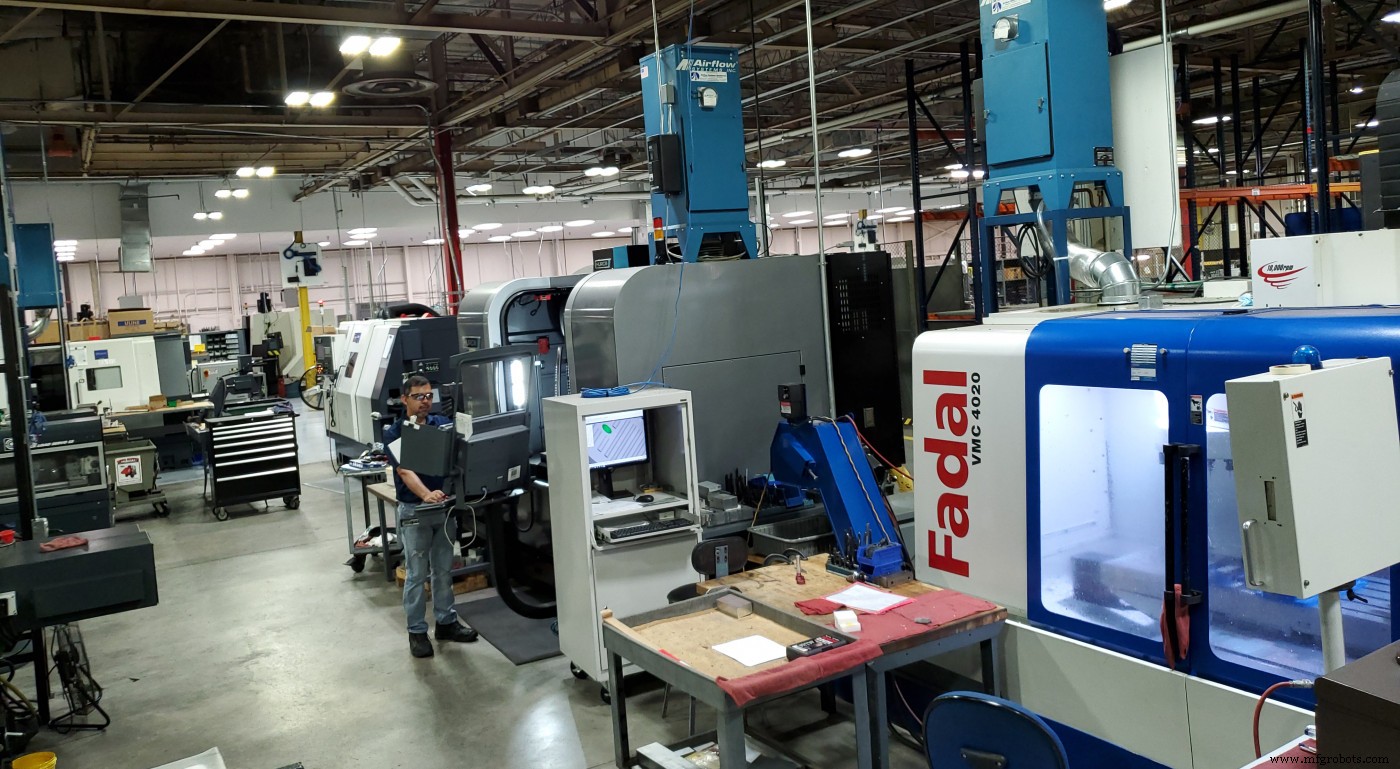
Mit dieser Strategie und Werkzeugauswahl fertigte das Team hochwertige Teile bei einer Zykluszeit von 15 Minuten 22 Sekunden pro Teil, sah aber den Schruppfräser nur durchschnittlich 60 Teile und den Schlichtfräser ca. 120 Teile halten. Dies verursachte höhere Werkzeugkosten als gewünscht und kostete das Team wertvolle Zeit durch häufige Werkzeugwechsel.
Sosa hatte von Erfolgen anderer Shops beim Titanfräsen mit Helical Solutions Schaftfräsern gehört und kontaktierte Kanigowski, um zu sehen, wie Helical ihnen helfen könnte, Kosten pro Teil zu senken und ein noch besseres Finish zu erreichen.
Werkzeugauswahl optimieren
Als Mike Kontakt zum Geospace-Team aufnahm, wusste er, dass es unmittelbare Vorteile gab, die Werkzeugpfade in diesem Job zu ändern. Mit ihrer ESPRIT-Software konnte das Team ein neues Programm mit High Efficiency Milling (HEM) Werkzeugpfaden über ESPRITs „Profit Milling“ Technologie einstellen.
Mit HEM-Werkzeugpfaden brauchte Geospace neue Hochleistungswerkzeuge, um die Programmiervorteile voll auszuschöpfen. Nach umfangreichen Tests und Evaluierung mehrerer Optionen aus Helicals umfangreicher Linie an Titan-Schaftfräsern entschied sich Geospace für zwei solide Werkzeuge.
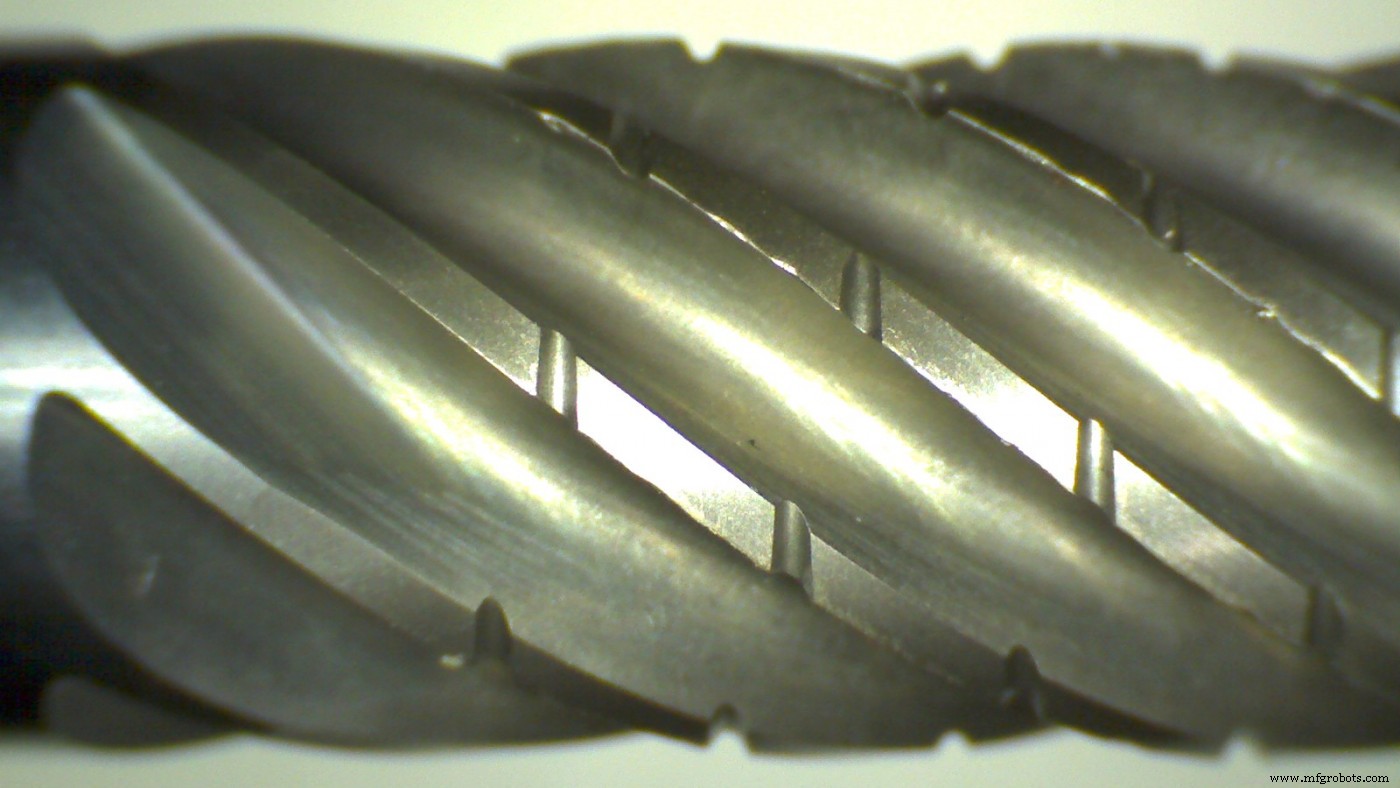
Helical bietet viele Optionen für Titanfräsen in HEM-Werkzeugpfaden. Während der Tests entschied sich das Geospace-Team für Helical EDP 59424, einen 3/8"-Durchmesser, 7-Schneiden, Eckenradius-Schaftfräser. Dieses Werkzeug verfügt über variable Pitch-Geometrie und versetzte Spanbrecher für optimale Spanabfuhr, reduzierte Harmonische und minimierten Werkzeugdruck sowie Helicals Aplus-Beschichtung für Hochtemperaturbeständigkeit, verringerten Verschleiß und verbesserte Werkzeugstandzeit.
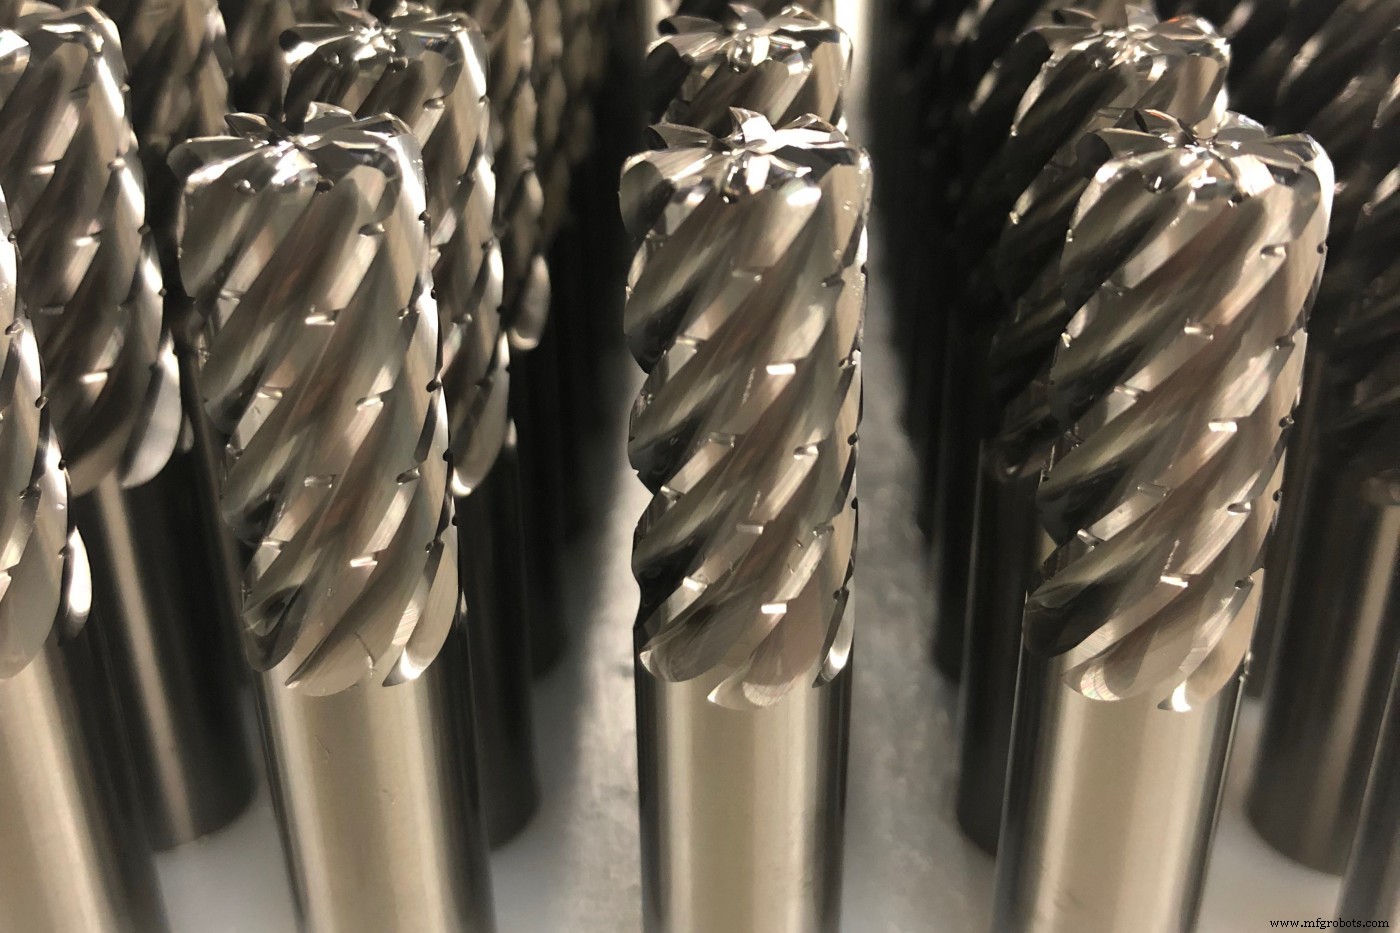
Für den Schlichtwerkzeugpfad entschied sich Geospace für Helical EDP 82566, einen 3/8", 6-Schneiden, Scharfkanten-Schaftfräser aus Helicals bekannter HEV-6 Produktlinie. Dieses Werkzeug verfügte über ein variables Pitch-Design zur Chatter-Minderung und überlegenem Finish. Während Helical auch mehrere Werkzeuge für Schlichtpfade in Titan anbietet, lieferte dieses Werkzeug während Tests das beste Finish für ihre spezifische Teilegeometrie.
Den „Helical Difference“ erleben
Mit den neuen Werkzeugen kontaktierte Sosas Team Helical für Hilfe bei Drehzahlen und Vorschüben. Das Helical Tech-Team konnte sie auf Machining Advisor Pro einrichten, einen fortschrittlichen Drehzahl-/Vorschubrechner, entwickelt von den Experten hinter Helical Solutions Werkzeug. Mit dieser „Wunderwaffe“ in ihrem Arsenal konnte das Team ihre neuen Werkzeuge für ihren spezifischen Materialgrad, Schnitttiefe und Maschinen-Setup einfach einstellen.
Das Team sah sofort positive Ergebnisse und Kosteneinsparungen bei diesem Job. Sie konnten ihre Schruppwerkzeugpfade auf 4.500 RPM und 157 IPM (3.988 mm/min) erhöhen. Der Schlichtpfad blieb weitgehend gleich, resultierte aber in einem stark verbesserten Endteil. Insgesamt sank die Zykluszeit von 15 Min 22 Sek pro Teil auf 12 Min 17 Sek pro Teil – was großartig war, aber die Verbesserung der Werkzeugstandzeit beeindruckte Sosa am meisten.
Mit dem neuen Helical Schaftfräser im Shop konnte Geospace beide Werkzeuge für 580 Teile mit minimalem Verschleiß fahren. Das war eine fast 1000%ige Verbesserung der Werkzeugstandzeit für ihre Schrupppässe und eine 483%ige Verbesserung für die Schlichtoperation. Insgesamt hielt ein Schruppwerkzeug mehr als 42 Stunden im Schnitt, bevor es ersetzt werden musste.
Die Eliminierung der Notwendigkeit eines Werkzeugwechsels alle 60 Teile war auch ein signifikanter Zeitfresser. Ständige Werkzeugwechsel verursachten ernsthafte Maschinenstillstandszeiten, die mit der längeren Werkzeugstandzeit der Helical Schaftfräser eliminiert wurden. Was wie eine kleine Unannehmlichkeit erscheint, addiert sich über wenige Monate zu Dutzenden Stunden gesparter Zeit für Sosas Team.
Geospace war begeistert von den Ergebnissen bei diesem Titan-Job, da sie noch nie lange Werkzeugstandzeit in Titan mit einer anderen Wettbewerbermarke erlebt hatten. Sosa und sein Team freuen sich, Helical Solutions Produkte künftig bei all ihren anderen Jobs einzusetzen und weiterhin mit Kanigowski und dem Helical Tech-Team an Werkzeugauswahl und Drehzahlen/Vorschüben für zukünftige Projekte zu arbeiten.
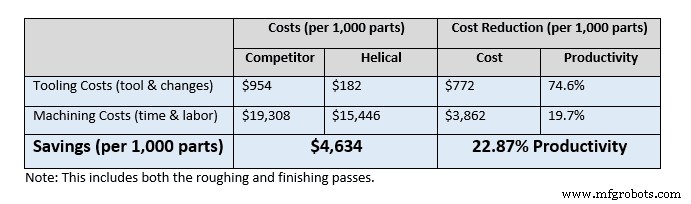
Unten sehen Sie einen direkten Vergleich der Helical Schaftfräser-Performance in Bezug auf Gesamtkosten und Produktivitätsgewinn versus dem Wettbewerber. Diese Zahlen sind pro 1.000 Teile gemessen, unter Berücksichtigung von Werkzeugkosten, Werkzeugwechselzeit, Lohnkosten, Laufparametern und Zykluszeiten.
CNC-Maschine
- IMTEC Türlösungen: Unübertroffene Sicherheit und kosteneffiziente Zugangskontrolle
- Graphit bearbeiten: Werkzeug, Kühlmittel & Sicherheit – Leitfaden für Zerspaner
- Titanbearbeitung meistern: Experten-Techniken & Werkzeugauswahl für Legierungen
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- Premium CNC-Bearbeitung & Werkzeugbau-Services in Portland, Oregon
- Titanbearbeitung meistern: Die besten Fräswerkzeuge für Superlegierungen auswählen
- Produktion optimieren mit Y-Achsen-Bearbeitung: Rüstzeiten und Kosten reduzieren
- CNC-Fertigungskosten senken: 11 bewährte Strategien für Design & Beschaffung
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Optimierung
- Schlüsselfaktoren, die Preise in der Präzisions-CNC-Bearbeitung bestimmen