



Miniatur-Nutenfräsen meistern: Tipps für Präzision & Langlebigkeit
Ob Ihr Werkzeug ein 1" (25,4 mm) Durchmesser Powerhouse-Rougher oder ein 0,032" (0,81 mm) Präzisions-Schaftfräser ist – Nutenfräsen (Slotting) ist eine der härtesten Operationen für das Werkzeug. Während Nutenoperationen wird viel Kraft und Druck auf die gesamte Schneide ausgeübt. Dies resultiert in langsameren Drehzahlen und Vorschüben und erhöhtem Werkzeugverschleiß, was es zu einem der unangenehmsten Prozesse macht – selbst für die besten Schneidwerkzeuge.
Bei Miniaturwerkzeugen (für diesen Blog: unter 1/8" / 3,175 mm Durchmesser) ändert sich das Spiel. Die Herangehensweise an Miniaturwerkzeuge ist beim Nutenfräsen völlig anders. In diesen Fällen ist es entscheidend, das korrekte Werkzeug für diese Operationen auszuwählen. Einige Empfehlungen mögen Sie überraschen, wenn Sie an größere Werkzeuge gewöhnt sind, aber seien Sie versichert: Dies sind erprobte und getestete Empfehlungen, die Ihre Erfolgsrate bei Miniatur-Nutenanwendungen dramatisch steigern werden.
So viele Schneiden wie möglich nutzen
Bei traditionellen Nutenwerkzeugpfaden ist die größte Sorge beim Schneidwerkzeug die beste Spanabfuhr durch die richtige Schneidenanzahl. Traditionell möchte man so wenige Schneiden wie möglich nutzen. Bei Aluminium/Nichteisen-Jobs sind das typischerweise max. 2/3 Schneiden, bei Stahl/Eisen-Anwendungen werden 4 Schneiden empfohlen. Die geringere Schneidenanzahl lässt Raum für Spanabfuhr, damit Sie keine Späne neu schneiden und die Spannuten Ihres Werkzeugs in tiefen Nuten verstopfen.
Beim Nutenfräsen mit Miniaturwerkzeugen sind die größten Sorgen Werkzeugsteifigkeit, Durchbiegung und Kernfestigkeit. Beim Mikro-Nutenfräsen „fräsen wir nicht eine Nut“, sondern „wir machen eine Nut“. Beim traditionellen Nutenfräsen treiben wir vielleicht einen 1/2" Fräser 2xD in das Teil, um eine Vollnut zu machen – und das Werkzeug verkraftet es! Aber diese Technik ist mit einem kleineren Werkzeug schlicht nicht möglich.
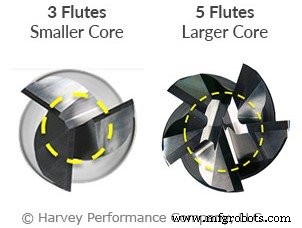
Nehmen wir zum Beispiel einen 0,015" (0,38 mm) Schaftfräser. Wenn wir eine Nut von 0,015" Tiefe mit diesem Werkzeug machen, werden wir wahrscheinlich 0,001" bis 0,002" (0,025–0,05 mm) axiale Schnitttiefe pro Pass nehmen. In diesem Fall sind Späne nicht mehr Ihr Problem, da es kein traditioneller Nutenwerkzeugpfad ist. Steifigkeit und Kernfestigkeit sind jetzt der Schlüssel, was bedeutet: Wir müssen so viele Schneiden wie möglich hinzufügen! Selbst in Materialien wie Aluminium sind 4 oder 5 Schneiden bei kleineren Durchmessern eine weit bessere Option als traditionelle 2/3-Schneiden-Werkzeuge. Durch Wahl eines Werkzeugs mit höherer Schneidenanzahl haben einige Anwender ihre Werkzeugstandzeit um das 50- bis 100-fache gegenüber Werkzeugen mit geringerer Schneidenanzahl und weniger Steifigkeit und Festigkeit gesteigert.
Die stärkstmögliche Ecke beim Nutenfräsen nutzen
Neben einem starken Kern bei Miniaturwerkzeugen beim Nutemachen müssen Sie auch einen harten Blick auf Ihre Eckfestigkeit werfen. Einen Eckenradius auf Ihr Werkzeug zu bringen, ist ein guter Schritt und verbessert die Eckfestigkeit erheblich gegenüber einem Scharfkantprofil. Wenn wir jedoch die stärkste Spitzengeometrie wollen, sollte auch ein Kugelkopffräser (Ball Nose) in Betracht gezogen werden.
Ein Kugelkopffräser gibt Ihnen die stärkste mögliche Spitze der drei gängigsten Profile. Die Endgeometrie am Kugelkopffräser kann fast wie ein High-Feed-Schaftfräser arbeiten, was schnellere Vorschübe bei den leichten axialen Pässen erlaubt, die für Mikro-Nutenfräsen erforderlich sind. Der Eintrittswinkel am Kugelkopffräser erlaubt auch axiales Chip Thinning, was Ihnen bessere Werkzeugstandzeit gibt und Zykluszeiten reduzieren lässt.
Das richtige Werkzeug für Miniatur-Nutenoperationen finden
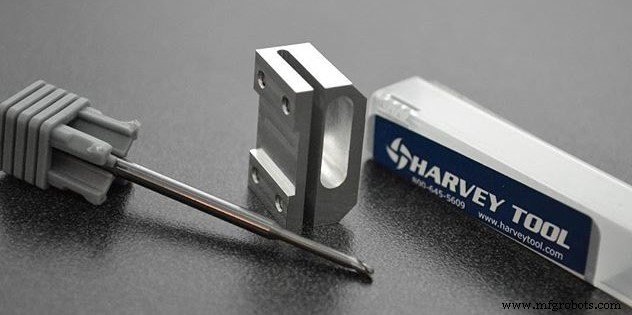
Präzision und Genauigkeit sind bei Miniaturwerkzeugen paramount, egal ob Sie Nuten fräsen, schruppen oder einfach nur ein Loch in ein Teil machen wollen. Mit den obigen Richtlinien ist es auch wichtig, eine Vielfalt an Werkzeugoptionen verfügbar zu haben, um Ihre spezifischen Nutenbedürfnisse zu bedienen. Harvey Tool bietet 5-Schneiden-Schaftfräser bis 0,015" (0,38 mm) Durchmesser an, eine großartige Option für ein stärkeres Werkzeug mit hoher Schneidenanzahl für Nutenoperationen.
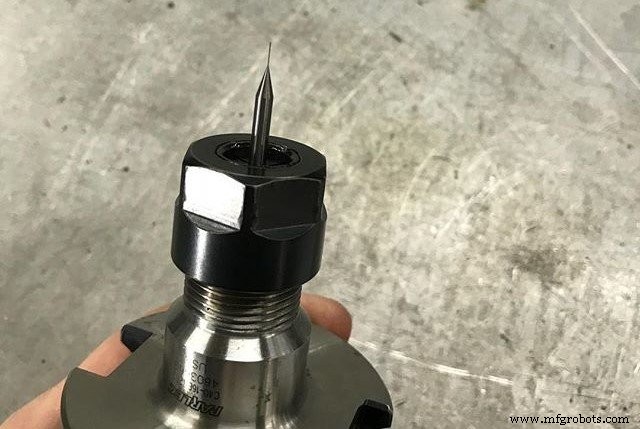
Wenn Sie Ihre Eckfestigkeit verbessern möchten, bietet Harvey Tool auch eine breite Auswahl an Miniatur-Schaftfräsern in Eckenradius- und Kugelkopfprofilen mit Dutzenden von Auskraglängen, Schneidenlängen und Schneidenanzahl-Optionen. Drehzahl- und Vorschubinformationen für all diese Werkzeuge sind ebenfalls verfügbar, was die Programmierung dieser schwierigen Werkzeugpfade ein Stück einfacher macht.
Nutenerfolg erreichen: Zusammenfassung
Zum Abschluss gibt es drei Hauptfokuspunkte beim Miniatur-Nutenfräsen: Schneidenanzahl, Eckfestigkeit und die Tiefe Ihrer axialen Pässe.
Es ist vital, sicherzustellen, dass Sie einen Eckenradius- oder Kugelkopffräser nutzen und so viele Schneiden wie möglich auf Ihr Werkzeug packen, wann immer möglich. Dies hält das Werkzeug steif, vermeidet Durchbiegung und bietet überlegene Kernfestigkeit.
Für Ihre axialen Pässe: Nehmen Sie leichte Pässe mit mehreren Schritttiefgängen. Ihr Werkzeug fast wie einen High-Feed-Schaftfräser arbeiten zu lassen, macht eine erfolgreiche Nutenoperation möglich – selbst bei winzigsten Durchmessern.
CNC-Maschine
- CNC-Fräser Glossar: Umfassende Definitionen & Anwendungen (Teil 2)
- Strategische Auswahl von Zuverlässigkeitsverbesserungs-Tools
- CNC-Werkzeuge auswählen: Professioneller Leitfaden zu Standzeit & Produktivität
- CNC-Digitalmesserschneidwerkzeuge: Umfassender Leitfaden für Präzisionsfertigung
- Mikro-Schaftfräser-Bearbeitung meistern: Präzision & Leistung steigern
- Helical-Schneidwerkzeug-Bestellung optimieren mit Harvey Performance
- Drehmaschinen-Operationen & Schneidwerkzeug-Auswahl meistern
- CNC-Schneidwerkzeuge im Vergleich: Fräser, Gewindefräser & mehr
- Wichtigste Drehmeißel-Typen für die Präzisionszerspanung
- Präzise Werkzeugversatz-Techniken für CNC-Drehmaschinen mit Fanuc-Steuerung