



4 entscheidende Überlegungen bei der Wahl eines Nutfräsers
Nutfräser (auch Woodruff-, Schlitz- oder T-Nutfräser) sind ein häufig genutztes Werkzeug – manche Operationen sind ohne sie unpraktikabel oder unmöglich. Wenn Sie einen benötigen, lohnt es sich, die richtige Wahl und korrekte Anwendung zu kennen.
Nutfräser-Geometrie
Die richtige Werkzeugwahl ist oft komplexer als nur Durchmesser und Schnittdaten. Die Festigkeit eines Nutfräsers muss sorgfältig geprüft werden, besonders bei kniffligen Anwendungen und schwierigen Werkstoffen.
Wie bei jedem Werkzeug erhöht eine größere Ausladung die Neigung zu Durchbiegung und Bruch. Das Werkzeug mit der kürzestmöglichen Ausladung sollte gewählt werden, um maximale Festigkeit zu gewährleisten.
Der Halsdurchmesser beeinflusst die Performance stark. Ein dünnerer Hals erlaubt größere radiale Schnitttiefe (RDOC) und mehr Freiraum, schwächt aber das Werkzeug. Ein dickerer Hals reduziert die RDOC, stärkt das Werkzeug aber erheblich. Wenn Freiräume es zulassen, sollte ein Nutfräser mit dickerem Hals und größerem Schneiddurchmesser einem mit dünnerem Hals und kleinerem Durchmesser vorgezogen werden (Abb. 1).
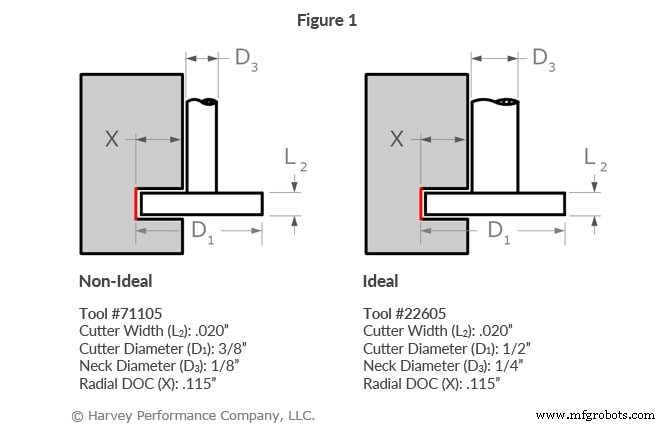
Auch die Nutbreite (Cutter Width) wirkt auf die Festigkeit. Je breiter die Nut, desto anfälliger für Durchbiegung und Bruch – durch erhöhte Eingriffsfläche. Besonders bei breiter Nutbreite ist auf maximaler Festigkeit und leichter RDOC zu achten.
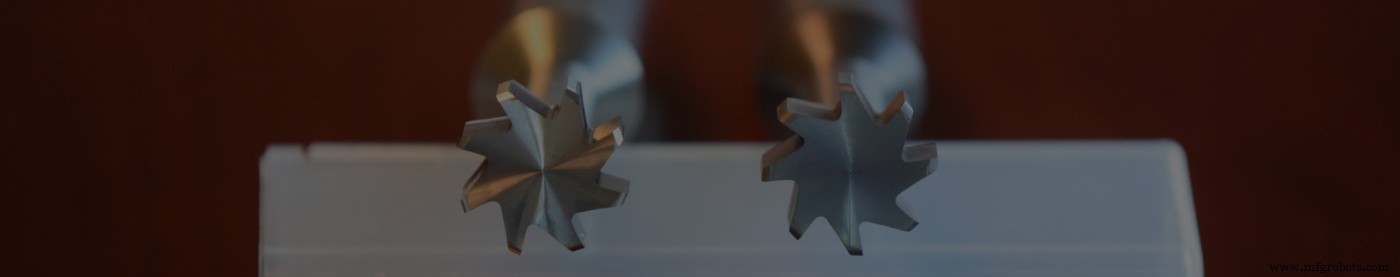
Harvey Tool Nutfräser-Geometrien
Radiale Schnitttiefe (RDOC)
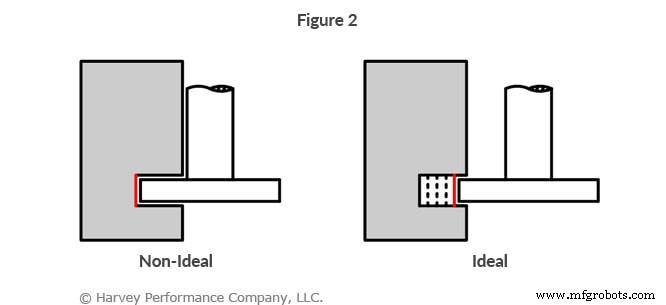
Das Verständnis der RDOC ist kritisch für die Werkzeugwahl, aber auch deren Einfluss auf den Werkzeugpfad für optimale Ergebnisse. Es ist verlockend, die maximale RDOC zu nutzen, doch das erhöht Werkzeugspannung, verschlechtert die Oberfläche und riskiert katastrophalen Bruch. Fast immer besser: leichtere Schnitttiefe und mehrere Gänge (Abb. 2).
Bei Unsicherheit zur richtigen RDOC für Werkzeug und Anwendung: Hersteller-Schnittdaten konsultieren. Harvey Tools Nutfräser-Schnittdaten berücksichtigen Werkzeugabmessungen, Werkstoff, Operation u. v. m.
Gewünschte Nutgröße
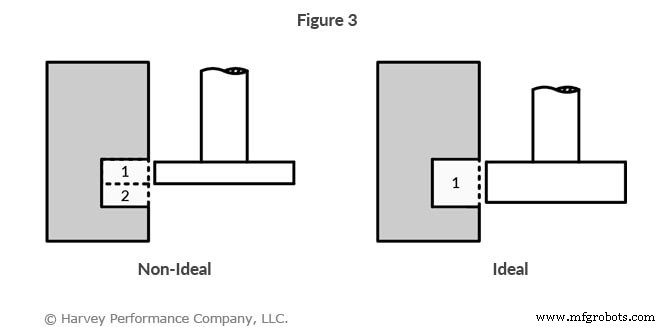
Manche Zerspaner fräsen Nuten breiter als die Nutbreite des Fräsers – durch mehrere Überlappungen, z. B. ein 1/4"-Fräser für eine 3/8"-Nut. Möglich und spart Anschaffungskosten, aber Ergebnis ist nicht optimal. Ideal: Nutfräser für Nutbreite gleich Fräserbreite – schnellerer Vorgang, weniger Zeugenmarken, bessere Oberfläche (Abb. 3).
Staggered-Tooth-Geometrie beim Nutfräser
Wenn mehr Vielseitigkeit gefordert ist, sollten Staggered-Tooth-Versionen in Betracht gezogen werden. Front- und Rückfreischliff erlauben Schneiden nicht nur am Außendurchmesser, sondern auch an Stirn- und Rückseite des Fräserkopfs. Wenn Umstände die Nutzung einer Fräserbreite gleich der finalen Nutbreite nicht zulassen (wie oben), kann ein Staggered-Tooth-Werkzeug axial in der Nut verfahren werden, um die Breite zu erweitern.
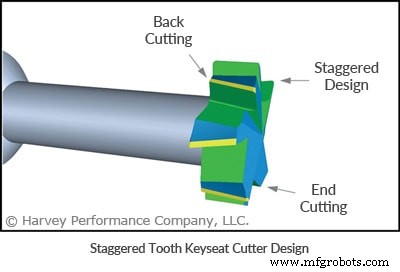
Die Bearbeitung schwieriger oder klebriger Materialien kann knifflig sein – ein Staggered-Tooth-Nutfräser hilft enorm bei der Performance. Die Scherschneiden reduzieren die nötige Schnittkraft und hinterlassen durch Verringerung von Harmonischen und Rattern eine überlegene Oberfläche.
Schwierigkeiten beim Finden des perfekten Nutfräsers? Harvey Tool bietet über 2.100 Optionen: Schneiddurchmesser 1/16" bis 1-1/2", Nutbreiten 0,010" bis 1/2".
CNC-Maschine
- Wichtige mathematische Konstanten: Eulersche Zahl (e) & Pi (π) – Anwendungen und Definitionen
- Wesentliche Designprinzipien für optimierte Metall-3D-gedruckte Teile
- Wie heiß wird ein Plasmaschneider? Extreme Temperaturen beim Metallschneiden verstehen
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- 6 Schlüsselfaktoren vor der Wahl einer Maschinenwerkstatt
- Top 4 Überlegungen für zuverlässige Förderbandreparaturen
- Wichtige Tipps für eine erfolgreiche PCB-Bestückung
- Werkzeug- und Schneidenschleifmaschinen: Unverzichtbar für jede Werkstatt
- Kleine Werkzeug- und Schneidenschleifmaschinen: Definition, Einsatz und Vorteile
- CNC-Werkzeug- und Schneidenschleifmaschinen: Funktion, Einsatz und Vorteile