



Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
Ich habe bereits über den Fanuc G75 Nutenzyklus gepostet. Er hat multiple Parameter, einstellbar nach Bedarf. Hier ein CNC-Programmbeispiel für G75 Fanuc Nutenzyklus. Einfach, aber leicht anpassbar.
Der Fanuc G75 Nutenzyklus wird in diesem Artikel Fanuc G75 Nutenzyklus kurz beschrieben. Hier das Programmbeispiel & Erklärung.
CNC-Programmierbeispiel Fanuc G75 Nutenzyklus
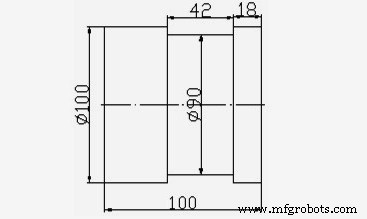
Fanuc G75 Nutenzyklus CNC Programmbeispiel
N10 T0202
N20 G92 S500 M42
N30 G97 S400 M03
N40 G00 X110 Z0 M08
N50 G01 Z-22 F0.5
N60 G75 R1
N70 G75 X90 Z-60 P2000 Q3000 R0 F0.1
N80 G00 X120 Z100
N90 M30
Hinweis: Nutfräser 4 mm breit, Start bei Z-22.
Jeder Schnitt: 2 mm in X (P2000), Rückzug 1 mm (R1 = Pecken). Nach Nut in X: Werkzeug um 3 mm in Z versetzt (Q3000) → nächste Nut, Wiederholung.
Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
Präziser CNC-Zentrierbohrhalter für enge Platzverhältnisse beim Drehen
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Optimierter Fanuc G75 Nutstoßzyklus: Einzeiler-Format Leitfaden