



Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
G90 Drehzyklus wird kurz in G90 Drehzyklus erklärt.
G90 dient einfachem Drehen, Mehrfachpasses durch zusätzliche X-Positionen möglich.
G90 einsetzbar für:
- Geraddrehen.
- Ausbohren.
- Kegelschneiden.
Unten das CNC-Programmbeispiel für Fanuc G90 Drehzyklus.
CNC-Programmbeispielcode für Fanuc G90 Drehzyklus
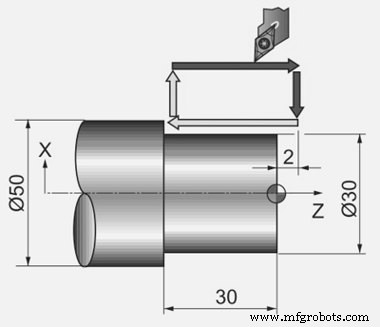
G90 Drehzyklus Fanuc – CNC Programmbeispiel
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X56.0 Z2.0 T0101 M08 G90 X51.0 W-32.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G30 U0 W0 M30
Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
G90 Drehzyklus meistern: Umfassender Leitfaden zu CNC-Schruppdrehen & mehr
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- G90 Drehzyklus meistern: Umfassender Leitfaden zu CNC-Schruppdrehen & mehr
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel