



Optimierter G75-Zyklus CNC-Drehprogramm für präzises Nuten und Abstechen
Eingereicht von: Vikram
Zusammenfassung
CNC-Drehprogramm, das eine lange Nut in X-Richtung mit dem G75-Nutzyklus bearbeitet und anschließend dasselbe Bauteil mit dem G75-Nutzyklus abstecht.
Zeichnung/Bild
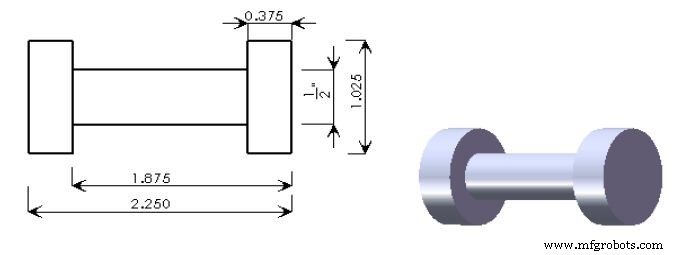
CNC-Programm
G90 G20 G18 G55; T0400 M06; S2000 M03; G00 Z0.0; X1.200; G01 X1.150 F3; G71 U0.020 R0.010; G71 P2 Q3 ; N2 G01 X1.025; Z-2.420; N3 X1.150; G28 X0.0; G28 Z0.0; T0200 M06; G57; G00 Z-0.500; X1.300; G01 X 1.025 F1.5 S1000; G75 R0.010; G75X 0.500 Z-1.875 P 0.020 Q0.100 R-0.0001 F1.5; G00 X1.2; Z-2.375; G01 X1.025; G75 R0.010; G75 X 0.0 P0.020 R-0.0001 ; G28 X0.0; G28 Z0.0; M30;
Konturdrehen vereinfacht: Vollständiges G72-Planzyklus CNC-Drehprogramm-Beispiel
Benutzerdefiniertes Fanuc-Makro für präzises Tiefbohren auf Drehmaschinen
CNC-Maschine
- Millport SmartLathez 1740 CNC-Drehmaschine – Präzision & Power
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Optimierter Fanuc G75 Nutstoßzyklus: Einzeiler-Format Leitfaden
- Plan-Nutstoßen mit G74 Tiefbohrzyklus in der CNC-Programmierung
- G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC-Bohren optimieren: G81-Zyklus auf Rasterplatte – Praktisches Beispielprogramm
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden