



Fanuc G90 Drehzyklus Beispiel: 0-TC Programm für Effizientes Drehen
Fanuc G90 Drehzyklus
Der Fanuc G90 Drehzyklus dient dem einfachen Drehen, wobei durch Angabe zusätzlicher X-Positionen mehrere Schnitthübe möglich sind. Er wird auch als Außen-/Innendrehzyklus oder Gerade-Schneidzyklus bezeichnet.
Programmierformat
G90 X... Z...
oder
G90 U... W...
| Adresse | Bedeutung |
|---|---|
| X | Zieldurchmesser (Absolut) |
| Z | Endposition Z-Achse (Absolut) |
| U | X-Inkrementeller Weg zum Ziel |
| W | Z-Inkrementeller Weg zum Ziel |
G90 Tutorials
- G90 Drehzyklus Grundlagen
- G90 Konusdrehen
G90 Beispiele
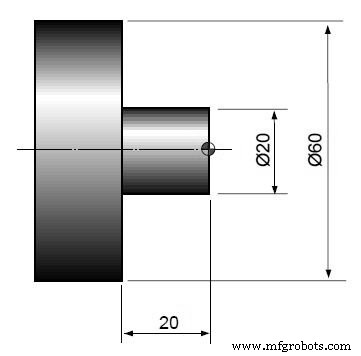
Beispiel 1: Grundlegendes Stufendrehen
N10 G50 S2000 G96 S180 M03 T0100
G00 X65.0 Z3.0
T0101
G90 X55.0 Z-20.0 F0.25
X50.0
X45.0
X40.0
X35.0
X30.0
X25.0
X20.5
X20.0
G00 X200.0 Z200.0
T0100 M30
Beispiel 2: Mit Plan- und 60mm-Drehbearbeitung
N10 G50 S2000 G96 S180 M03 T0100
G00 X65.0 Z0
T0101
G01 X-1.6 F0.2          (Planen bis Mitte)
G00 X60.0 Z1.0
G01 Z-40.0 F0.25        (Längsdrehen 60mm Durchmesser)
G00 U1.0 Z1.0           (Zurückziehen)
G90 X55.0 Z-20.0 F0.25  (Stufendrehen ab 55mm)
X50.0
X45.0
X40.0
X35.0
X30.0
X25.0
X20.5
X20.0
G00 X200.0 Z200.0
T0100 M30
Programmerklärung Beispiel 2
- Planbearbeitung: G01 X-1.6 fährt über die Mitte (Durchmesser -1,6 = Radius -0,8) für Planfläche
- Vordrehung 60mm: G01 Z-40.0 bei X60.0 (Durchmesser) für zylindrisches Vordrehen
- Stufendrehen: G90 Zyklus ab X55.0 bis X20.0 in 5mm Schritten, alle mit Z-Endposition -20.0
- Inkrementell U1.0 Z1.0: Rückzug 1mm in X (Radius) und 1mm in Z vor G90
Tipps für effizientes Programmieren
- Nutzen Sie inkrementelle Programmierung (U/W) für relative Bewegungen
- Kombinieren Sie G90 mit G96 (konstante Schnittgeschwindigkeit) für optimale Standzeiten
- Prüfen Sie Werkzeugkorrekturwerte (T0101) vor Programmstart
- Verwenden Sie G00 für schnelle Positionierfahrten zwischen den Operationen
Stufendrehen mit G90 Zyklus: Fanuc 0-TC CNC Programmierhandbuch
CNC Alarm & Fehlercode Referenz – Komplette Liste für Fanuc, D.Electron, Doosan
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- G90 Drehzyklus meistern: Umfassender Leitfaden zu CNC-Schruppdrehen & mehr
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel