



Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
Fanuc G20 – Messen und Programmieren im Zollsystem. CNC-Maschinen ermöglichen die Bearbeitung verschiedenster Bauteile.
Genauso flexibel ist die Steuerung: Sie können nicht nur im metrischen System, sondern auch im Zollsystem programmieren.
Auf Fanuc-Steuerungen werden G20 und G21 zum Umschalten zwischen Zoll und Metrik verwendet.
Dieses CNC-Programmierbeispiel demonstriert die Anwendung des Fanuc G20 G-Codes.
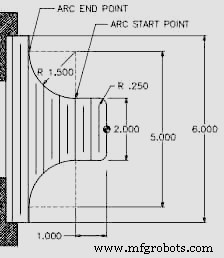
Fanuc G20 Programmierbeispiel
Fanuc G20 CNC-Programmbeispiel
N1 T0101 N2 G97 S800 M03 N3 G96 S150 G20 N4 G00 X0 Z1 N5 G01 Z0 G95 F0.3 N6 G01 X2 R0.25 N7 G01 Z-1 N8 G02 X5 Z-2.5 I1.5 K0 N9 G01 X6 N10 G00 X10 Z10 N11 M30
Fanuc G21 G-Code Beispiel: Metrisches CNC-Drehprogrammieren
G04 Verweilzeit-Berechnung vereinfachen: Praktische, kosteneffiziente Methode
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G21 G-Code Beispiel: Metrisches CNC-Drehprogrammieren
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode