



Vollständige Tormach G-Code Referenz für PCNC 1100 & 770
Vollständige Tormach G-Code Referenz.
CNC-Fachkräfte können Tormach PCNC 1100 und Tormach PCNC 770 Handbücher herunterladen: Tormach Handbücher Download.
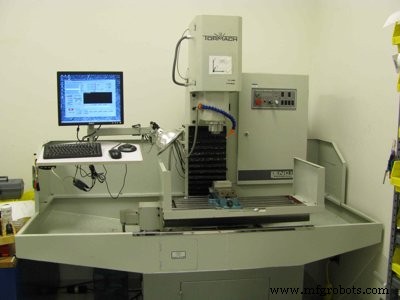
Tormach PCNC
Tormach G-Code Liste
G00 – Schnellpositionierung
G01 – Lineare Interpolation
G02 – Uhrzeigersinn Kreis-/Schraubeninterpolation
G03 – Gegenuhrzeigersinn Kreis-/Schraubeninterpolation
G04 – Verweilen
G10 – Koordinatensystem-Ursprungseinstellung
G12 – Uhrzeigersinn Kreistasche
G13 – Gegenuhrzeigersinn Kreistasche
G15/G16 – Polarkoordinaten-Bewegungen in G00 und G01
G17 – XY Ebenenwahl
G18 – XZ Ebenenwahl
G19 – YZ Ebenenwahl
G20/G21 – Zoll/Millimeter Einheit
G28 – Heimkehr
G28.1 – Achsen referenzieren
G30 – Heimkehr
G31 – Gerades Tasten
G40 – Schneidradius-Kompensation aus
G41/G42 – Schneidradius-Kompensation links/rechts ein
G43 – Werkzeuglängenversatz anwenden (+)
G49 – Werkzeuglängenversatz aufheben
G50 – Alle Skalierungsfaktoren auf 1.0 zurücksetzen
G51 – Achsen-Dateneingabe-Skalierungsfaktoren setzen
G52 – Temporäre Koordinatensystem-Versätze
G53 – Bewegung im absoluten Maschinenkoordinatensystem
G54 – Spannversatz 1 verwenden
G55 – Spannversatz 2 verwenden
G56-58 – Spannversatz 3, 4, 5 verwenden
G59 – Spannversatz 6 / allgemeinen Spannversatz verwenden
G61/G64 – Exakter Stopp / Konstantgeschwindigkeitsmodus
G68/G69 – Koordinatensystemrotation
G73 – Festzyklus – Gewindebohren
G80 – Bewegungsmodus abbrechen (inkl. Festzyklen)
G81 – Festzyklus – Bohren
G82 – Festzyklus – Bohren mit Verweilen
G83 – Festzyklus – Gewindebohren
G85 – Festzyklus – Bohren, kein Verweilen, Vorschub raus
G86 – Festzyklus – Bohren, Spindelstopp, Schnell raus
G88 – Festzyklus – Bohren, Spindelstopp, manuell raus
G89 – Festzyklus – Bohren, Verweilen, Vorschub raus
G90 – Absoluter Abstandsmodus
G91 – Inkrementeller Abstandsmodus
G92 – Koordinaten versetzen und Parameter setzen
G92.x – G92 etc. abbrechen
G93 – Inverse Zeit Vorschubmodus
G94 – Vorschub pro Minute Modus
G95 – Vorschub pro Umdrehung Modus
G98 – Anfangsniveau-Rückkehr nach Festzyklen
G99 – R-Punkt-Niveau-Rückkehr nach Festzyklen
CNC-Maschine
- Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
- Umfassender Leitfaden zu CNC G-Codes für Fanuc Steuerungen
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- Umfassende Hurco Drehmaschinen G-Code Referenz für Dual-Screen & Max Konsolen
- Umfassende Hurco Fräsmaschinen G-Code Referenz für CNC-Fachkräfte
- Müheloses CNC-Gewindeschneiden mit Mach3 Turn G76 Festzyklus
- Umfassende Fanuc G-Code Referenz für CNC-Programmierung
- Umfassende Mazak M-Serie G-Code-Referenz für CNC-Fachkräfte