



G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
Der G84-Gewindeschneidzyklus ist eine der am häufigsten verwendeten Funktionen an CNC-Bearbeitungszentren.
Dieses G84-Gewindeschneidzyklus-Beispielprogramm veranschaulicht die Anwendung auf leicht verständliche Weise.
Der G84-Gewindeschneidzyklus ist ein modaler G-Code und muss mit G80 abgebrochen werden, andernfalls führt er bei jeder X- und/oder Y-Bewegung einen Gewindeschneidvorgang aus.
G84 Gewindeschneidzyklus Format
G84 X_ Y_ Z_ R_ F_
X Y – Bohrungsposition
Z – Z-Tiefe (Vorschub zur Z-Tiefe ab R-Ebene)
R – Position der R-Ebene
F – Schnittvorschub
Einen vollständigen Artikel über G84 finden Sie unter: G84 Gewindeschneidzyklus – CNC-Fräsprogrammierung
Ein weiterer verwandter Artikel: Tieflochgewindeschneiden mit Spanbruch oder Gewindeschneiden mit G84
G84 Gewindeschneidzyklus CNC-Beispielprogramm
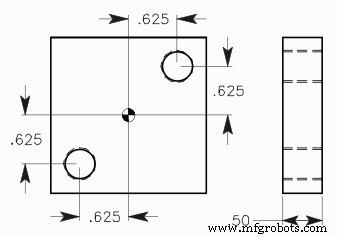
G84 Gewindeschneidzyklus Beispiel
O100 (G84 R.H. Gewindeschneidzyklus) N1 T18 M06 N2 G90 G54 G00 X0.625 Y0.625 N3 S500 M03 N4 G43 H18 Z1. M08 N5 G84 G99 Z-0.65 R0.1 F35.7143 N6 X-0.625 Y-0.625 N7 G80 G00 Z1. M09 N8 G53 G49 Z0. M05 N9 M30
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- G76 Gewindezyklus meistern: CNC-Gewindeschneiden Leitfaden
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- ECS G84 Gewindeschneidenzyklus: Einrichtung und Optimierung für Fräsmaschinen