



Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
Der Fanuc G81 Bohrzyklus dient einfachen Bohroperationen – hier ein CNC-Programmbeispiel zur Demonstration.
CNC-Programm
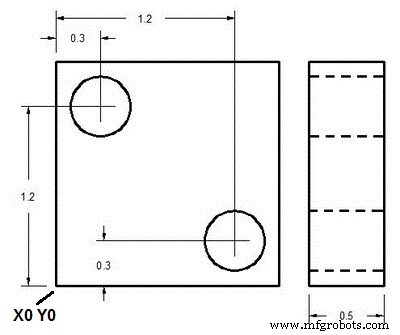
N1 T1 M06
N2 G90 G54 G00 X.3 Y1.2
N3 S1200 M03
N4 G43 H01 Z1. M08
N5 G81 Z-.6 R.1 F10
N6 X1.2 Y.3
N7 G80 G00 Z1. M09
N8 G28 G91 Z0. M05
N9 M30
Erklärung
N1 – Werkzeugwechsel auf Werkzeug Nr. 1
N2 – Schnellverfahr zur 1. Bohrposition X0.3 Y1.2 mit Nullversatz 1
N3 – Bohrer dreht rechts mit 1200 U/min
N4 – Bohrer auf Z1. mit Werkzeuglängenkorrektur (G43 H01), Kühlmittel AN
N5 – Bohrzyklus Parameter: Tiefe, Vorschub – erste Bohrung an aktueller Position
N6 – Nächste Bohrung bei X1.2 Y0.3 (Zyklus aktiv)
N7 – Zyklus abbrechen (G80), Kühlmittel AUS
N8 – Werkzeug auf Referenzposition, Spindelstopp
N9 – Programmende mit Rücksprung
G- & M-Codes
| Code | Beschreibung |
|---|---|
| T | Werkzeugnummer |
| M06 | Werkzeugwechsel |
| G90 | Absolutprogrammierung |
| G54 | Nullversatz Nr. 1 |
| G00 | Schnellverfahr |
| S | Schnittgeschwindigkeit |
| M03 | Spindel rechts |
| G43 | Werkzeuglängenkorrektur + |
| M08 | Kühlmittel AN |
| G81 | Fanuc Bohrzyklus |
| F | Schnittvorschub |
| G80 | Festzyklus abbrechen |
| M09 | Kühlmittel AUS |
| G28 | Referenzpunktanfahrt |
| G91 | Inkrementalprogrammierung |
| M05 | Spindelstopp |
| M30 | Programmende mit Rücksprung |
CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
Siemens Easy CNC App: Mobile SINUMERIK Trainingshandbücher für iPhone & iPad
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- G76 Gewindezyklus meistern: CNC-Gewindeschneiden Leitfaden
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Praxisbeispiel für Wiederholbohrungen
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung