



Fanuc G86 Ausbohrzyklus meistern für CNC-Fräsen
G86 Ausbohrzyklus
Der Fanuc G86 Ausbohrzyklus wird verwendet, um Bohrungen auszubohren. Das Werkzeug fährt mit Vorschub zum Bohrungsboden und fährt dann im Eilgang wieder heraus.
G86 Ausbohrzyklus Format
G86 X Y Z R F K
Parameter
X Y – Bohrungsposition.
Z – Bohrungstiefe (absolut).
R – Werkzeugstartposition über der Bohrung.
F – Schneidvorschub.
K – Anzahl Wiederholungen (falls erforderlich).
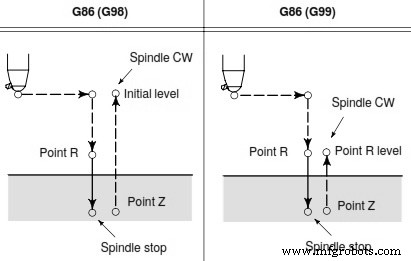
G86 Ausbohrzyklus Ablauf
- Nach Positionierung in X/Y Eilgang zu Punkt R.
- Bohren von Punkt R bis Punkt Z.
- Am Bohrungsboden Spindelstopp, dann Eilgang-Rückzug.
Werkzeug-Rückzugsebene
Rückzugebene hängt von G98, G99 ab.
Bei G98: Rückkehr zur Anfangsebene (Initial Level).
Bei G99: Rückkehr zur R-Ebene.
G86 Ausbohrzyklus Programmbeispiel
M3 S2000
G90 G99 G86 X300. Y–250. Z–150. R–100. F120.
Y–550.
Y–750.
X1000.
Y–550.
G98 Y–750.
G80
G28 G91 X0 Y0 Z0
M5
Tormach Duality Lathe: Vollständige G-Code-Referenz
Haas CNC Alarm-Codes erklärt: Fehlerbehebungs-Guide
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- G78 Gewindezyklus in der Fanuc Drehprogrammierung verstehen
- Umfassende Hurco Fräsmaschinen G-Code Referenz für CNC-Fachkräfte
- Fanuc Unterprogrammierung meistern: Effiziente M98 Nutzung für Gewindeschneidzyklen
- Umfassende Fanuc G-Code Referenz für CNC-Programmierung
- ECS G86 Bohrzyklus mit Spindelhalt-Funktion