



ECS G86 Bohrzyklus mit Spindelhalt-Funktion
ECS G86 Bohren mit Spindelhalt Zyklus
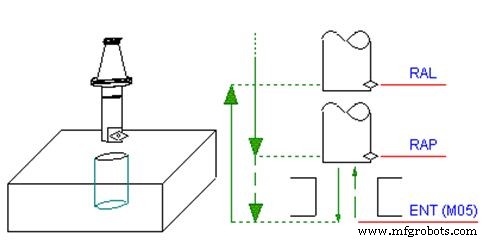
Der einzige Unterschied zwischen diesem Zyklus und dem Standardbohren G81 besteht darin, dass die Spindel beim Erreichen der ENT Quote gestoppt wird. Sie wird erst wieder gestartet, wenn das Werkzeug im Eilgang die RAL Quote erreicht.
Die Zyklus-Dateneingabe wird im MDI- und Edit-Modus durch folgende Tastenfolge aktiviert:
Programmierung
G86 <ENT=..> <RAP=..> <RAL=..>
Parameter
| Parameter | Beschreibung |
|---|---|
| ENT | Tiefe, die mit Arbeitsvorschub erreicht wird |
| RAP | Quote, die zu Beginn des Zyklus im Eilgang erreicht wird |
| RAL | Rückzugsquote, die im Eilgang mit gestoppter Spindel erreicht wird. |
ECS G87 Bohrzyklus mit Ausklinken – Vollständige Übersicht & Einrichtung
ECS G85 Bohrzyklus – Optimierter Werkzeugrückzug & Präzisionsbohren
CNC-Maschine
- Effizientes Kegelgewinden mit G92: Vollständiger CNC-Leitfaden
- ECS G89 Bohrzyklus mit Verweilzeit: Schritt-für-Schritt-Anleitung
- ECS G87 Bohrzyklus mit Ausklinken – Vollständige Übersicht & Einrichtung
- ECS G85 Bohrzyklus – Optimierter Werkzeugrückzug & Präzisionsbohren
- ECS G84 Gewindeschneidenzyklus: Einrichtung und Optimierung für Fräsmaschinen
- ECS G83/r Tiefbohrzyklus mit Verweilzeit für effizienten Spanbruch
- ECS G83 Tiefbohr- und Ausräumzyklus: Präzises, effizientes Lochbohren
- ECS G82 Bohrzyklus mit Verweilzeit für Spanbruch
- ECS G81/3: 3-Schichten-Bohrzyklus – Effizientes Mehrzonen-Lochbohren
- ECS G81 Standard-Bohrzyklus: Präzise Dateneingabe & Parametereinstellungen