



Mazak INTEGREX M-Code-Referenz – Umfassender CNC-Funktionsleitfaden
Mazak INTEGREX M-Code-Liste für CNC-Fachkräfte. Nebefunktionen (M-Code) für Mazak INTEGREX 300/400-III/III T/IIIS/IIIST.
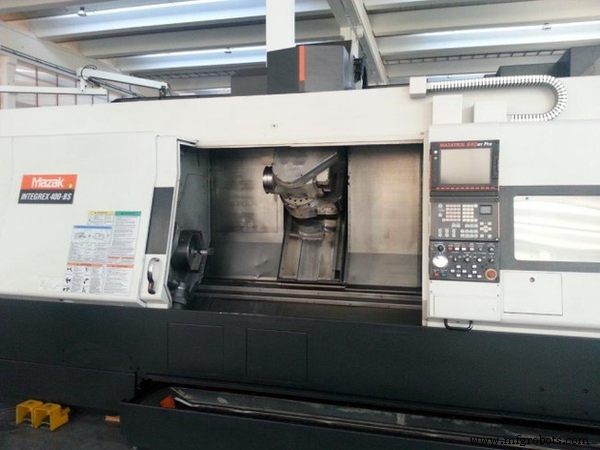
Mazak M-Code-Liste
| M-Codes | Beschreibung |
|---|---|
| M00 | Programmstopp |
| M01 | Optionaler Stopp |
| M02 | Programmende |
| M03 | Spindel Normalrotation |
| M04 | Spindel Umkehrrotation |
| M05 | Spindel Stopp |
| M06 | Spannfutter lösen (Werkstück freigeben) |
| M07 | Spannfutter spannen (Werkstück halten) |
| M08 | Flutkühlung EIN |
| M09 | Kühlung AUS |
| M10 | |
| M11 | |
| M12 | Frässpindelmodus abbrechen (Drehmodus wählen) |
| M13 | Fräswerkzeug Normalrotation |
| M14 | Fräswerkzeug Umkehrrotation |
| M15 | Fräswerkzeug Stopp |
| M16 | Spindelorientierung 0° (für AJC) |
| M17 | Spindelorientierung 120° (für AJC) |
| M18 | Spindelorientierung 240° (für AJC) |
| M19 | Spindelorientierungsposition (für Roboter Werkstückeinlage) |
| M20 | Roboter Service Ruf |
| M21 | Roboter Service Ruf |
| M22 | Roboter Service Ruf |
| M23 | Roboter Service Ruf |
| M24 | Roboter Service Ruf |
| M25 | Roboter Service Ruf |
| M26 | Roboter Service Ruf |
| M27 | Roboter Service Ruf |
| M28 | Roboter Service Ruf |
| M29 | Roboter Service Ruf |
| M30 | Reset & Band Rückspulen |
| M31 | Gegenspindel & Gegenstütze Vorschub (für 300/400-III/IIIT) |
| M32 | Gegenspindel & Gegenstütze Rückzug (für 300/400-III/IIIT) |
| M33 | Niedriger Spannfutterdruck |
| M34 | Hoher Spannfutterdruck |
| M35 | |
| M36 | |
| M37 | |
| M38 | |
| M39 | |
| M40 | |
| M41 | |
| M42 | |
| M43 | |
| M44 | |
| M45 | Luftkühlung blasen EIN (Kühlung Stopp: M09) |
| M46 | |
| M47 | |
| M48 | Teilfänger Vorschub |
| M49 | Teilfänger Rückzug |
| M50 | |
| M51 | Fehlererkennung AUS |
| M52 | Fehlererkennung EIN |
| M53 | Fasen AUS |
| M54 | Fasen EIN |
| M55 | Stückzählung |
| M56 | Vordere Tür öffnen |
| M57 | Vordere Tür schliessen |
| M58 | Spannfutter Luftblasen |
| M59 | |
| M60 | C-Achse lösen |
| M61 | |
| M62 | |
| M63 | |
| M64 | |
| M65 | |
| M66 | C-Achse spannen |
| M67 | C-Achse bremsen (für Bearbeitung mit G01) |
| M68 | Stangenzufuhr Zyklus Ruf 1 |
| M69 | Stangenzufuhr Zyklus Ruf 2 |
| M70 | |
| M71 | |
| M72 | Innen Spannfutter spannen |
| M73 | Aussen Spannfutter spannen |
| M74 | Stetruhe – Fräskopf Verbindungsmodus freigeben |
| M75 | Stetruhe – Fräskopf Verbindungsmodus starten |
| M76 | |
| M77 | |
| M78 | |
| M79 | |
| M80 | |
| M81 | Werkstückmessung Start |
| M82 | Werkstückmessung Ende |
| M83 | Werkzeugmessung Start |
| M84 | Werkzeugmessung Ende |
| M85 | |
| M86 | Stetruhe 1 lösen |
| M87 | Stetruhe 1 spannen |
| M88 | Stetruhe 2 lösen |
| M89 | Stetruhe 2 spannen |
| M90 | |
| M91 | |
| M92 | |
| M93 | |
| M94 | |
| M95 | |
| M96 | Benutzer-Makro Unterbrechung, gültig |
| M97 | Benutzer-Makro Unterbrechung, ungültig |
| M98 | EIA → EIA Unterprogramm Aufruf |
| M99 | EIA → EIA Rückkehr zum Hauptprogramm |
| M100 | Werkstückmessung DURCHMESSER Start |
| M101 | Werkstückmessung DURCHMESSER Ende |
| M102 | Werkstückmessung SCHRITT Start |
| M103 | Werkstückmessung SCHRITT Ende |
| M104 | Werkstückmessung NUT Start |
| M105 | Werkstückmessung NUT Ende |
| M106 | Werkstückmessung BREITE Start |
| M107 | Werkstückmessung BREITE Ende |
| M108 | Werkstückmessung ABSTAND Start (Spannfutterbarriere freigeben) |
| M109 | Werkstückmessung ABSTAND Ende |
| M110 | Werkzeugspitzenmessung TOL Start |
| M111 | Werkzeugspitzenmessung TOL Ende |
| M112 | Externe Werkzeugkompensation EXT Start |
| M113 | Externe Werkzeugkompensation EXT Ende |
| M114 | Z-Achsen Offset Messung ZOF Start |
| M115 | Z-Achsen Offset Messung ZOF Ende |
| M116 | C-Achsen Offset Messung COF Start |
| M117 | C-Achsen Offset Messung COF Ende |
| M118 | |
| M119 | |
| M120 | Messdaten ausdrucken |
| M121 | |
| M149 | |
| M150 | Werkstück Entladen Anforderung an Roboter |
| M151 | Frässpindel durch Luft blasen EIN (nur für Drehwerkzeuge) |
| M152 | Frässpindel durch Luft blasen AUS (nur für Drehwerkzeuge) |
| M153 | Frässpindel durch Kühlung EIN |
| M154 | Frässpindel durch Kühlung AUS |
| M155 | Spannfutter Kühlung EIN (kombinierte Bewegung) |
| M156 | Spannfutter Kühlung AUS (kombinierte Bewegung) |
| M157 | Spindel durch Kühlung blasen EIN (AUS: M159) |
| M158 | Spindel durch Luft blasen EIN (AUS: M159) |
| M159 | M157, M158 AUS |
| M160 | Duschenkühlung EIN/Spannfutterstopper ausfahren |
| M161 | Duschenkühlung AUS/Spannfutterstopper einfahren |
| M162 | Werkstück Nachspannen (für Roboter geliefertes Stück) |
| M163 | Gegenspindel Schub Niederdruck (für 300/400-III/IIIT) |
| M164 | Gegenspindel Schub Hochdruck (für 300/400-III/IIIT) |
| M165 | |
| M166 | |
| M167 | |
| M168 | |
| M169 | 35K, 70K Hochdruckkühlung EIN (AUS: M9, M154) |
| M170 | |
| M171 | |
| M172 | Index 0° (KOUYOU) |
| M173 | Index 90° (KOUYOU) |
| M174 | Index 180° (KOUYOU) |
| M175 | Index 270° (KOUYOU) |
| M176 | Index 270° (KOUYOU) |
| M177 | Index 270° (KOUYOU) |
| M178 | Index 270° (KOUYOU) |
| M179 | Index 270° (KOUYOU) |
| M180 | |
| M197 | |
| M198 | EIA → MAZATROL Programm Aufruf |
| M199 | EIA → MAZATROL Programm Ende |
| M200 | Fräs-Punktbearbeitung Start |
| M201 | Fräs-Linienbearbeitung Start |
| M202 | Drehmodus |
| M203 | Fräswerkzeug Normalrotation |
| M204 | Fräswerkzeug Umkehrrotation |
| M205 | Fräswerkzeug Stopp |
| M206 | |
| M207 | M208, M209 Modus abbrechen |
| M208 | ATC Verbotsmodus während Schlichten, Kühlung EIN |
| M209 | ATC Verbotsmodus während Schlichten, Kühlung AUS |
| M210 | C-Achse spannen (für Fräsen) |
| M211 | C-Achse bremsen (für Fräsen) |
| M212 | C-Achse lösen (für Fräsen) |
| M213 | C-Achse nur bremsen (bremsen durch M211) |
| M214 | C-Achse nur lösen (lösen durch M212) |
| M215 | M213, M214 und M216 Modus abbrechen |
| M216 | C-Achse lösen Vernachlässigungsmodus (Abbruch: M215) |
| M217 | |
| M218 | |
| M219 | Fräswerkzeug orientieren |
| M220 | |
| M229 | |
| M230 | Schleifmodus EIN |
| M231 | Schleifgeschwindigkeit Einstellung |
| M232 | |
| M233 | |
| M234 | |
| M235 | |
| M236 | C-Achse Servo-Verstärkung Normal |
| M237 | C-Achse Servo-Verstärkung Niedrig |
| M238 | C-Achse Servo-Verstärkung Mittel |
| M239 | C-Achse Servo-Verstärkung Hoch |
| M240 | |
| M241 | |
| M242 | |
| M243 | |
| M244 | |
| M245 | |
| M246 | |
| M247 | |
| M248 | Spindeldrehzahl Prüfung (für Verriegelung Schneidstart) |
| M249 | Fräskopf Auswahl Vorbereitung |
| M250 | Fräskopf/B-Achse lösen |
| M251 | B-Achse spannen |
| M252 | Frässpindel lösen |
| M253 | Frässpindel spannen |
| M254 | Fräskopf/B-Achse spannen |
| M255 | |
| M256 | |
| M257 | |
| M258 | Fräskopf Luftblasen |
| M259 | |
| M260 | Polygonmodus EIN |
| M261 | Polygonmodus AUS |
| M262 | |
| M273 | |
| M274 | Stetruhe Kühlung EIN |
| M275 | Stetruhe Kühlung AUS |
| M276 | |
| M330 | |
| M331 | Spulenwechsel Spindel fest auf hohe Drehzahl |
| M332 | Spulenwechsel Spindel gültig |
| M333 | |
| M347 | |
| M348 | Yt-Achse Auswahl |
| M349 | Y-Achse Auswahl |
| M350 | |
| M351 | M352 abbrechen |
| M352 | Spindeldrehzahl Ankunftssignal Prüfung, gültig |
| M353 | |
| M369 | |
| M370 | Achslast Erkennung, ungültig |
| M371 | Achslast Erkennung, gültig |
| M372 | Achslast Erkennung, vorübergehend ungültig |
| M373 | Achslast Erkennung, Neustart |
| M374 | NC Vorschubhalten bei Überlasterkennung |
| M375 | NC Vorschubhalten & Spindelstopp bei Überlasterkennung |
| M376 | Überlasterkennung Level % Einstellung |
| M377 | Überlasterkennung Zeit Einstellung (Einheit: 0.1 Sek) |
| M378 | Überlasterkennung Spitzen%/Erkennungshäufigkeit Einstellung |
| M379 | Überlasterkennung Tabellen Nr. Registrierung |
| M380 | |
| M389 | |
| M390 | M391 abbrechen |
| M391 | Spindel Falschspannen abbrechen (M3/M4 abgeschlossen mit offenem Spannfutter) |
| M392 | |
| M393 | |
| M394 | WERKZEUGAUGE Ausfahren möglich während Spannfutter geschlossen (wenn Roboter gültig) |
| M395 | M394 abbrechen |
| M396 | |
| M600 | |
| M601 | Magazin Werkzeug Rotation |
| M602 | |
| M730 | |
| M731 | Gegenschub 1 Auswahl |
| M732 | Gegenschub 2 Auswahl |
| M733 | Gegenschub 3 Auswahl |
| M734 | Gegenschub 4 Auswahl |
| M735 | Gegenschub 5 Auswahl |
| M736 | Gegenschub 6 Auswahl |
| M737 | Gegenschub 7 Auswahl |
| M738 | Gegenschub 8 Auswahl |
| M739 | Gegenschub 9 Auswahl |
| M740 | Gegenschub 10 Auswahl |
| M741 | Gegenstütze Positionieren zu "Position 1" |
| M742 | Gegenstütze Positionieren zu "Position 2" |
| M743 | Gegenstütze Positionieren zu "Einfahren" |
| M744 | |
| M927 | |
| M928 | Y-Achse Nullpunktrückkehr |
| M929 | |
| M930 | Yt-Achse Bewegen zu ATC Position |
| M931 | |
| M999 |
CNC-Drehmaschinen Bogenprogrammierung: G02 & G03 Kombiniertes Beispiel
Haas CNC Schaltet Nicht Ein? Schnelle Elektrische Fehlersuche
CNC-Maschine
- Mazak Corporation: Von der Gründung 1919 zum globalen Werkzeugmaschinenführer
- Materialien für Industrieroboter: Der vollständige Leitfaden
- Top 12 SCARA-Roboter-Marken: Experten-Empfehlungen für Industrieautomation
- Top 10 Führende Roboter-Schweißunternehmen für Industrieautomation
- Roboter programmieren meistern: Schritt-für-Schritt-Anleitung für Ihr nächstes Projekt
- CNC G-Codes erklärt: Essentieller Leitfaden für CNC-Programmierer
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Umfassender Leitfaden zu CNC G-Codes für Fanuc Steuerungen
- Umfassende Hurco Drehmaschinen G-Code Referenz für Dual-Screen & Max Konsolen
- Umfassende Mazak M-Serie G-Code-Referenz für CNC-Fachkräfte