



CNC-Fräsen meistern: G91, G41, G43 Code-Anwendung erklärt
Dieses Beispiel zeigt die praktische Anwendung der G-Codes G91 (inkrementale Programmierung), G41 (Werkzeugradius-Kompensation links) und G43 (Werkzeuglängen-Kompensation +) in einem CNC-Fräprogramm.
CNC-Fräprogramm mit G91, G41, G43
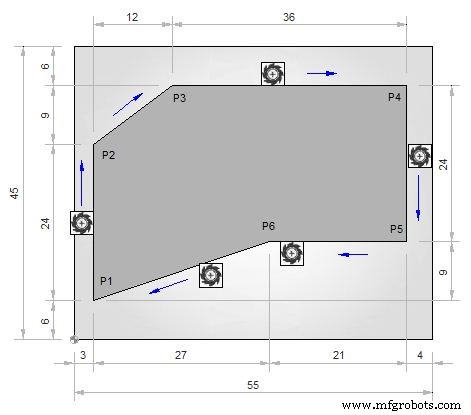
Teilprogramm
N05 G54 N10 M6 T1 G43 H1 M3 N15 S500 F120 N20 G0 X-22 Y-22 N25 Z-3 N30 G1 X3 Y6 G41 H2 (P1) N35 G91 X0 Y24 (P2) N40 X12 Y9 (P3) N45 X36 (P4) N50 Y-24 (P5) N55 X-21 (P6) N60 G90 X3 Y6 (P1) N65 G0 X-21 G40
Erklärung der G-, M-, S-, T-Codes
| Code | Beschreibung |
|---|---|
| G00 | Schnellgang |
| G01 | Lineare Interpolation |
| G40 | Werkzeugradius-Kompensation aus |
| G41 | Werkzeugradius-Kompensation links |
| G43 | Werkzeuglängen-Kompensation + Richtung |
| G54 | Werkstückkoordinatensystem 1 wählen |
| G90 | Absoluter Befehl |
| G91 | Inkrementeller Befehl |
| M06 | Werkzeugwechsel |
| T | Werkzeug |
| S | Spindeldrehzahl |
| F | Vorschub |
CNC-Fräsunterprogramm: Nahtlose Bogenintegration mit G02, G03 und G41
CNC-Taschenfräsen Beispiel: Schruppen mit G73 Zyklus
CNC-Maschine
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- CNC M-Code M00 verstehen: Programmablauf sicher anhalten
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- CNC-Fräsen Beispiel: G90 Absolut, G91 Inkremental & Kreisbogen G02/G03 Interpolation
- CNC-Bohren optimieren: G81-Zyklus auf Rasterplatte – Praktisches Beispielprogramm
- CNC-Programmblöcke verstehen: Umfassender Leitfaden
- Schritt-für-Schritt: Vollkreis fräsen auf CNC-Maschinen mit praktischem G-Code
- CNC-Programmierung meistern: Einsteigerleitfaden für Fanuc-Steuerungen
- Sinumerik 810 CNC-Fräsen: Radius & Fase programmieren – Schritt-für-Schritt-Beispiel
- CNC-Fräsen mit G91 Inkrementeller Programmierung meistern: Praktische 4-Achsen-Übung