



Haas CNC-Programmierung: Eckenrunden & Fasen mit G01 C & R
Haas Eckenrunden und Fasen
Dieses Haas CNC-Programmierbeispiel zeigt, wie Fasen und Eckenradien programmiert werden.
Haas Fasen-Programmierung
Zum Programmieren einer Fase:
N10 G01 X20 Y30 ,C3
Haas Eckenrunden-Programmierung
Zum Programmieren eines Radius:
N10 G01 X20 Y30 ,R3
Beispiel: Haas Eckenrunden und Fasen
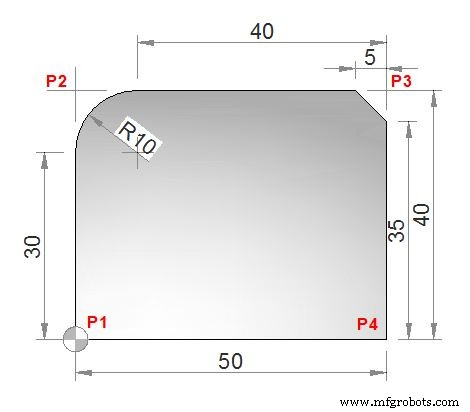
Haas CNC-Programm
O1234 (Eckenrunden und Fasen Beispiel);
T1 M6;
G00 G90 G54 X0. Y0. S3000 M3;
(P1) G43 H01 Z0.1 M08;
G01 Z-0.5 F20.;
Y40. ,R10.;
(P2) X50. ,C5.;
(P3) Y0.;
(P4) G00 Z0.1 M09;
G53 G49 Z0.;
G53 Y0.;
M30;
Haas G-, M-, S-, T-Codes Erklärung
| Code | Beschreibung |
|---|---|
| G00 | Schnellverfahrbewegung |
| G01 | Lineare Interpolation |
| G43 | Werkzeuglängenkompensation + |
| G49 | G43/G44 Aufheben |
| G53 | Nicht-modale Maschinencoordinaten-Auswahl |
| G54 | Werkstückkoordinatensystem 1 wählen |
| G90 | Absolutprogrammierung |
| M3 | Spindel ein, rechtsdrehend (S) |
| M6 | Werkzeugwechsel (T) |
| M08 | Kühlmittel ein |
| M09 | Kühlmittel aus |
| M30 | Programmende und Reset |
| S | Spindeldrehzahl |
| T | Werkzeug |
CNC-Fräsen: Mehrere Bogeninterpolationen mit G2/G3 I & J Parametern meistern
Cincinnati G-Codes & M-Codes für Acramatic 2100E CNC-Steuerungen meistern
CNC-Maschine
- Verifizierte SPICE-Netlists & Beispielschaltungen
- 4 entscheidende Kriterien für die Wahl eines Radiusfräsers
- CNC-Programmierung für Einsteiger: Schritt-für-Schritt Drehbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- G01 meistern: Fase & Eckrundung in der CNC-Programmierung
- Haas Setup- und Run-Modi verstehen: Erhöhte Sicherheit & Funktionalität
- Haas CNC mit PC oder Laptop verbinden: Schritt-für-Schritt-Anleitung