



Kompletter NUMS 322T CNC-Programm – Schritt-für-Schritt-Beispiel
Eingereicht von: BEATA
Zeichnung / Werkstück
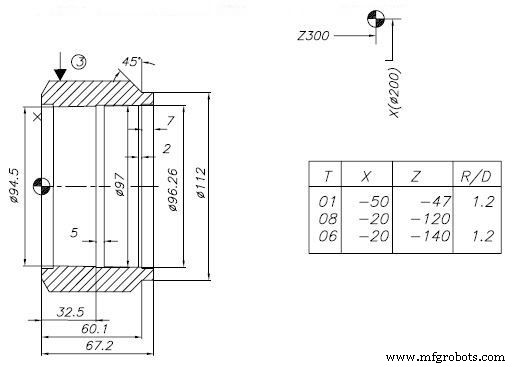
CNC-Programm (NUMS 322T / Fanuc-kompatibel)
PR. 67 TAE/500 TAE-32N 01/1006.00 MOC. 4 POZYCJA BAZY : X=200 Z=300
%%%
N001 G95 S030 M04
N002 G00 X1600 Z-18500 T0101
/N003 G01 X-6000 F200 M08
/N004 G00 X4000 Z23200 M05
/N005 M00
/N006 X-3400 Z-23200 S030 T0101 M04
N007 Z-80
N008 G01 X-21000 F250 M08
N009 G00 X1600 Z100
N010 G01 Z-8900 F200
N011 X3150 Z-3150
N012 G00 X35 Z1205
N013 X-600
N014 G01 Z-8900 F200
N015 X5650 Z-5650
N016 G00 X35 Z1455
N017 X-1035 Z-35
N018 G01 X1850 Z-1850
N019 Z-6610
N020 X8150 Z-8240
N021 G00 X35 Z1705
N022 X-1450 Z18480 M05
N023 T0000
N024 X-12500 Z-11180 S015 T0808 M03
N025 G01 Z-35700 F1000
N026 X-3500 F120 M08
N027 X3500 F1000
N028 G00 Z3570
N029 X12500 Z11180
N030 T0000
N031 X-12800 Z-9180 S030 T0606 M03
/N032 G01 Z-6200 F200 M08
/N033 G00 X14800 Z23800 M05
/N034 M00
/N035 X-14800 Z-23180 S030 T0606 M03
N036 X-285 Z-35
N037 G01 X1850 Z-1850 F200 M08
N038 Z-5900
N039 X700
N040 X300 Z-3500 F150
N041 X890 Z-52100
N042 G00 X111 Z6370
N043 X12600 Z9180 M05
N044 T0000
N045 M30
%%%
Hinweise
- Das Programm nutzt G95 (Vorschub pro Umdrehung) und wechselt zwischen G00 (Schnellgang) und G01 (Lineare Interpolation).
- Werkzeugwechsel erfolgen über
Txxxx(z. B. T0101, T0606, T0808) mit entsprechender Spindeldrehzahl (S) und Drehrichtung (M03/M04). M08= Kühlmittel ein,M09(implizit durch Werkzeugwechsel) = Kühlmittel aus.M00= Programmhaltepunkt (manuelle Freigabe erforderlich).- Koordinaten in 1/100 mm (z. B. X1600 = 16,00 mm).
- Der Schrägstrich
/am Zeilenanfang kennzeichnet optionale Blöcke (Block Skip), die über die Steuerung deaktiviert werden können. - Das Programm bearbeitet mehrere Operationsstufen (Drehen, Bohren, Gewindeschneiden) an verschiedenen Werkstückpositionen.
G01 Fasen & Radien an Mori Seiki DuraTurn meistern – Schritt-für-Schritt CNC-Programmierleitfaden
NUMS 322T CNC-Programm Beispiel – Umfassender G-Code für CNC-Drehen
CNC-Maschine
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- G01 meistern: Fase & Eckrundung in der CNC-Programmierung
- CNC-Fräsprogramm Tutorial: G01, G02, G03, G90, G91 Befehle erklärt
- Vollständiges Heidenhain Dialog CNC-Programm Beispiel
- NUMS 322T CNC-Programm Beispiel – Umfassender G-Code für CNC-Drehen
- NUMS 322T CNC-Programmierungsbeispiel – Schritt-für-Schritt Anleitung