



Vollständiges Heidenhain Dialog CNC-Programm Beispiel
Eingereicht von: Dreher
Zeichnung/Bild
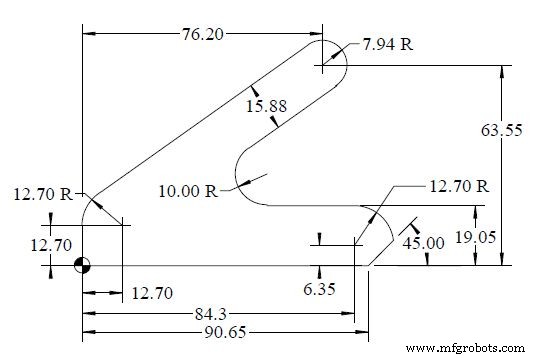
CNC-Programm
0 BEGIN PGM FK3 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y-20 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+0 RL 10 L Y+12.7 11 CC X+12.7 Y+12.7 12 C X+5.361 Y+23.064 DR- 13 L X+71.611 Y+69.98 14 CC X+76.2 Y+63.5 15 C X+80.789 Y+57.02 DR- 16 L X+52.815 Y+37.211 17 CC X+58.595 Y+29.05 18 C X+58.595 Y+19.05 DR+ 19 L X+84.3 Y+19.05 20 CC X+84.3 Y+6.35 21 C X+97 Y+6.35 DR- 22 L X+90.65 Y+0 23 L X-20 24 L Y-20 R0 25 L Z+50 R0 FMAX M5 26 TOOL CALL 0 Z S60 27 L M6 28 L M2 29 END PGM FK3 MM
Sechseck Heidenhain CNC Dialogprogrammierung: Praktisches Beispiel
Mazak G01.1: Gewindeschneiden mit C-Achsen-Interpolation – Praktisches Beispiel
CNC-Maschine
- Hurcos 3D Solid Model Import: Mühelose 3-Achsen & 5-Achsen dialogorientierte CNC-Programmierung
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- CNC-Fräsen Bogen-Beispiel: G2 mit I & J Parametern
- Heidenhain CNC-Fräsprogramm: Präziser Werkzeugweg für effiziente Fertigung
- Heidenhain CNC-Fräsprogramm Tutorial für Einsteiger
- Grundlegendes Heidenhain Fräsprogramm Beispiel: Schritt-für-Schritt CNC-Code