



Fanuc BHC Makro – Benutzerdefinierter Lochkreis-Werkzeugzyklus für CNC
Eingereicht von: CNC-Programmierer
Zeichnung/Bild
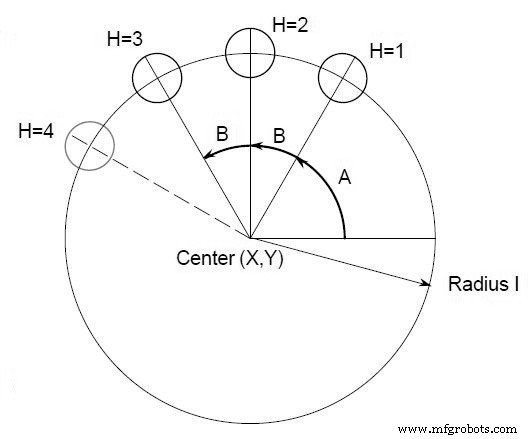
CNC-Programm
/*Parameter G65 P9100 Xx Yy Zz Rr Ff Ii Aa Bb Hh X: X-Koordinaten Kreismittelpunkt (#24) Y: Y-Koordinaten Kreismittelpunkt (#25) Z: Bohrtiefe (#26) R: Annäherungspunkt Koordinate (#18) F: Schnittvorschub (#9) I: Kreisradius (#4) A: Bohrstartwinkel (#1) B: Inkrementeller Winkel (Uhrzeigersinn bei negativ) (#2) H: Anzahl Bohrungen (#11) */ O9100 #3=#4003 G81 Z#26 R#18 F#9 K0 IF[#3 EQ 90]GOTO 1 #24=#5001+#24 #25=#5002+#25 N1 WHILE[#11 GT 0]DO 1 #5=#24+#4*COS[#1] #6=#25+#4*SIN[#1] G90 X#5 Y#6 #1=#1+#2 #11=#11-1 END 1 G#3 G80 M99 /*Fanuc Lochkreis Makro Beispiel Beispiel-Makroaufruf für 5 Bohrungen im 45° Abstand ab Startwinkel 0° auf Kreisradius 4". Absoluter Kreismittelpunkt (10", 5").*/ O0002 G90 G92 X0 Y0 Z4.0 G65 P9100 X10.0 Y5.0 R1.0 Z-2.0 F20 I4.0 A0 B45.0 H5 M30
Optimiertes DOOSAN PUMA Makro-B OD-Backen CNC-Programm für FANUC 31i
Schritt-für-Schritt Heidenhain Dialog CNC-Programmierungsbeispiel
CNC-Maschine
- Maßgeschneiderte CNC-Zerspanung: Präzision & Zuverlässigkeit aus einer Hand
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- Neue Alpha X-Serie Drehmaschinen mit individuellen Steuerungen für überlegene Leistung
- Benutzerdefinierte Makrovariablen per Name referenzieren in FANUC-CNC-Systemen
- Präzisions-Cup-Denester-Effizienz durch Dual-Fanuc-Robot-Retrofit steigern
- Marke mit individuell lasergravierten Weihnachtsgeschenken stärken
- Fanuc G68 Koordinatenrotation: Präzise Achsenausrichtung für CNC-Bearbeitung
- Fanuc G04 Verweilbefehl meistern für präzises CNC-Timing
- Fanuc G04 Dwell: CNC-Pausebefehle meistern
- Eigenen G81 Bohrzyklus mit Fanuc-Makro und G66 Modaler Aufruf erstellen