



Fanuc G15 & G16: Polarkoordinaten Lochkreis CNC-Programm Beispiel
Eingereicht von: Dreher
Zeichnung/Bild
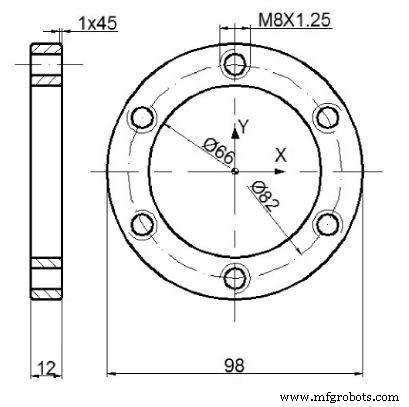
CNC-Programm
O777 G91 G28 X0 Y0 Z0 M06 T01 M03 S500 G90 G54 G43 H1 G00 Y41 X0 Z5 G81 Z-12 R2 F200 G16 X41 Y150 X41 Y210 X41 Y270 X41 330 X41 Y30 G15 G28 Z0 M06 T02 G43 H2 G00 X0 Y41 G00 Z5 G84 Z-12 R2 F625 P1.25 G16 X41 Y150 X41 Y210 X41 Y270 X41 Y330 X41 Y30 G15 G28 Z0 M30
Fanuc CNC-Programm Beispiel: G52 Lokales Koordinatensystem & G15/G16 Polarkoordinaten
Fortgeschrittenes SINUMERIK 810T CNC-Scheibenbearbeitungsprogramm – Teil II
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- Fanuc G72 Plandrehzyklus: Einzeiler-CNC-Programm Tutorial
- Haas CNC G71 Bolzenlochbogen Befehl – Praxisbeispiel für effizientes Lochbohren