



Fanuc CNC: Direkte Profilprogrammierung mit Winkeln und gerundeten Kanten – Schritt-für-Schritt-Beispiel
Eingereicht von: BEATA
Zusammenfassung
CNC-Programmbeispiel, das zeigt, wie direkte Winkel in einem CNC-Programm angegeben werden können
Zeichnung/Bild
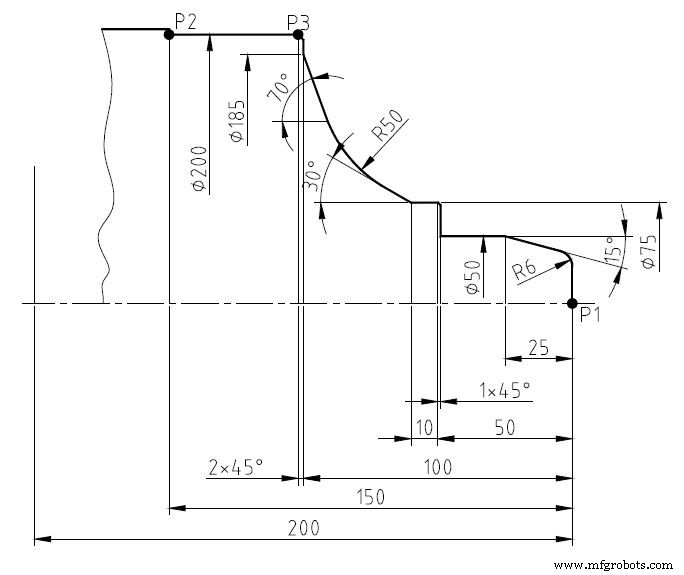
CNC-Programm
O0012; N10 G10 P0 Z-200; N20 T303; (PROFILING) N30 G50 S2200; N40 G96 G99 S230 F0.12 M4 M8 M200; N50 G0 X0 Z3; N60 G1 Z0 ; (P1) N70 ,A90 R6; (ERSTER WINKEL) N80 X50 Z-25 ,A165; (ZWEITER WINKEL A165 kommt von 180°-15°=165°) N90 ,A180 N100 X75 Z-49 ,A90 ,C1; N110 Z-60; N120 ,A150 R50; (A150 kommt von 180°-30°=150°) N130 X185 Z-100 ,A110; (A110 kommt von 180°-70°=110°) N140 ,A90 ,C2; N150 X200 Z-150 ,A180; (P2) N160 G0 X250 Z200 M30;
Makino Pro 3 Programme schützen: Erweitertes Sperren & Anpassbarer Schutz
CNC-Zylinderinterpolations-Programmbeispiel: Schneiden mehrerer verbundener Bögen
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Fanuc G21 G-Code Beispiel: Metrisches CNC-Drehprogrammieren
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode