



Wie CAD/CAM Maschinenbaubetriebe transformiert: Vorteile der Swiss-Type-Technologie
Als Mitch Looper 1990 M2C Racing gründete, war es ein kleiner Betrieb für hochwertige RC-Fahrzeugteile. Weder er noch sein Sohn Avery, heute Inhaber, ahnten, dass der Betrieb in 25 Jahren zu einem der größten RC-Zubehersteller der Welt werden würde.
Avery Looper war bei der Gründung in Edgemoor, South Carolina, dabei, zog dann nach Kalifornien und arbeitete 30 Jahre in der Luftfahrtfertigung. Währenddessen führte sein Vater M2C als Hobbybetrieb. Doch vor wenigen Jahren expandierte das Unternehmen rasant, als es in den Offroad-„Bashing“-Bereich des RC-Rennsports einstieg. Statt Regelstrecken testen „Basher“ die Grenzen ihrer Fahrzeuge durch extreme Sprünge – was die Bauteile extrem belastet. M2C prüft die Festigkeit eigener Teile durch eigenes Bashing: Halten sie stand, ist die Fertigungsqualität hoch.
Heute beschäftigt der Betrieb 10 Mitarbeiter an fünf VMCs, einem HMC, zwei Bohr- und Gewindemaschinen und – neu – zwei Swiss-Type-Drehmaschinen. Looper entschied sich für den ersten Swiss-Type, um eigene RC-Antriebswellen zu fertigen, obwohl er keine Erfahrung mit CNC-Schubstockmaschinen hatte. Bisher wurde die Swiss-Arbeit extern vergeben; mit dem Wachstum stieg der Bedarf an hochproduktiven Teilen wie Antriebswellen, Spezialschrauben und Stiften (ca. 10 verschiedene Hochlaufteile). Obwohl er noch nie eine Swiss-Type gesehen hatte, erkannte Looper: Die Fremdvergabe blockierte finanziell und kreativ. Es war Zeit, Swiss-Bearbeitung selbst zu erlernen und die nötige Ausrüstung zu beschaffen.
Nach Recherche fiel die Wahl auf einen Star CNC SR-38 Type B 10-Achs-Swiss-Type. „Wir schauten erst ein Standardmodell, aber als ich eines mit B-Achse sah, konnte ich nicht widerstehen“, sagt Looper. „Das Upgrade hat sich extrem gelohnt.“
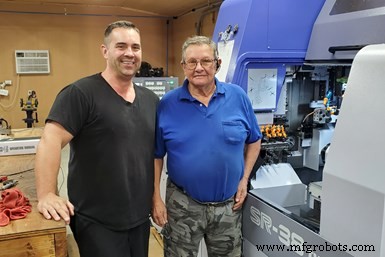
Avery Looper (links) und sein Vater Mitch führen M2C Racing. Kürzlich wurden zwei Star-CNC-Swiss-Type-Maschinen angeschafft, um die Swiss-Arbeit ins Haus zu holen. (Foto: M2C Racing)
Nach Maschinenwahl war passende CAD/CAM-Software für die Programmierung der unbekannten Maschinenplattform entscheidend. Die erste Wahl – ein System, das Loopers Vater aus seiner Karriere kannte – hatte 12 Wochen Lieferverzug beim Postprozessor, der dann zudem fehlschlug. Das trieb die Suche nach einer Alternative an, um das Potenzial der neuen Maschine voll auszuschöpfen.
Einfache Programmierung und starker Support
Star-CNC-Maschinenkäufe beinhalten Vor-Ort-Schulung. Der Maschinenvertreter nutzte Mastercam Swiss von CNC Software Inc. zur Demonstration – Looper war von der Einfachheit begeistert. Da er in der Luftfahrtfertigung bereits sein ganzes Berufsleben lang dieselbe CAD/CAM-Software genutzt hatte, kannte er die Oberfläche und vertraute den Fähigkeiten.
Am ersten Schulungstag kontaktierte Looper Chris Leclerc, Swiss-Produktspezialist bei CNC Software. Leclerc lieferte noch am selben Tag lauffähige Programme für Looper-Teile und bot 1:1-Webcam-Schulung zur Vertiefung.
Brian Kadow, Präsident und Application Engineer des zertifizierten Mastercam-Händlers CAD/CAM Solutions Inc. (Snellville, Georgia), installierte das System. Als RC-Enthusiast unterstützte er nicht nur softwaretechnisch, sondern half auch bei der Entwicklung des M2C 7160 Servo Savers für Losi-Rennwagen – ein Lenkarm aus 7075-T6-Aluminium.
Zur Feinabstimmung des NC-Codes holten Kadow und Leclerc Tim Scott von Postability Inc. (Mastercam-Partner für Postprozessoren) ins Boot. Ergebnis: Der Postprozessor ist so perfekt abgestimmt, dass der Betrieb Programme nicht mehr manuell nachbearbeiten muss.
„Der Code kommt genau so raus, wie ich ihn will“, sagt Looper. „Perfekt, weil ich manuelles Editieren ablehne – es produziert Ausschuss oder Kollisionen.“ Dass der Code fehlerfrei läuft und Änderungen automatisch übernimmt, gab Looper das Vertrauen, die Swiss-Type mit Einsteigern und wenig Aufsicht zu betreiben. Jeder unbekannte G-/M-Code oder Variablenwert ist mit hilfreichen Kommentaren versehen. Und beim Anruf bei CNC Software wird das Problem immer am selben Tag gelöst.
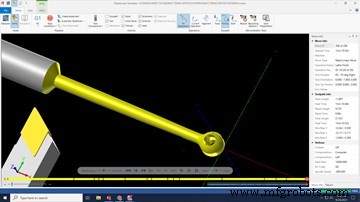
Da Avery Looper sein ganzes Berufsleben in der Luftfahrtfertigung dieselbe CAD/CAM-Software nutzte, war er mit der Mastercam-Oberfläche vertraut und den Systemfähigkeiten sicher.
Hilfreiche CAD/CAM-Funktionen
M2C ging von null Swiss-Produktion zu wöchentlichen Neuteilen über. Nicht nur die früher fremdvergebenen Teile werden nun selbst gefertigt, auch die Produktpalette konnte erweitert werden. Anders als viele Swiss-Type-Nutzer fertigt der Betrieb Kleinserien und viele Prototypen. Losgrößen: 100 bis 400 Stück. Die zwei Swiss-Types werden wöchentlich für neue Teile umgerüstet (manchmal 3–4-mal pro Woche), oft mit gleichbleibendem Materialdurchmesser.
Looper nennt die POCO-Routine (Pickoff/Cutoff-Operationen) als Erfolgsfaktor, die Leclerc ihm zeigte. Ein Klick auf den Volumenkörper generiert automatisch die Abtrennsequenz mit Nachspindel-Eingriff.
„Alles ein Klick“, erklärt Looper. „Danach laufen Rückseitenoperationen in der Nachspindel simultan zur Weiterbearbeitung des nächsten Teils in der Hauptspindel.“
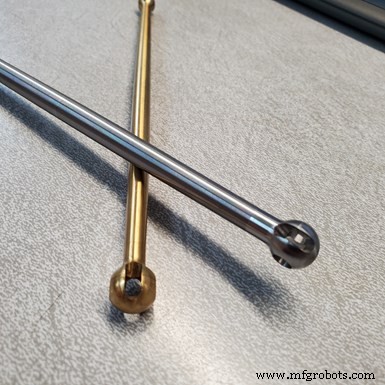
Swiss-Bearbeitung revolutionierte die Antriebswellenfertigung – heute ein Umsatzschwerpunkt. Die Wellen aus 4140er Vergütungsstahl wurden von Looper konstruiert. Er führte Spannungstests in SolidWorks durch, exportierte dann nach Mastercam. Nach Parametrierung nutzte er die automatische Turn-Profil-Funktion: Sie extrahiert Drehgeometrie, liefert alle Drehprofile und zeichnet die Geometrie.
Looper nutzt den Turn-Profil-Button für Linien und Bögen – einfache Handhabung, volle Werkzeugbahnkontrolle. Er erstellt View-Sheets (Ebenen-Sets) pro Operation, die per Klick ein-/ausblendbar sind. So analysiert er Bauteilkomponenten stückweise, ohne vom Gesamtteil überwältigt zu werden.
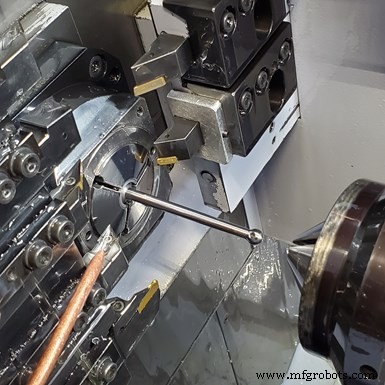
Pinch Turning auf der Swiss-Type ermöglicht Looper die Wellenbearbeitung in nur einer Operation und einem Setup. Das Teil hat kaum ebene Flächen und kann bis zu 8 Zoll lang sein – auf einer konventionellen Drehmaschine kaum rentabel. „Und die Swiss-Type liefert ein besseres, schöneres Teil“, fügt Looper hinzu.
Er dreht die Wellenvorderseite, führt 5-Achs-Bohren und -Fräsen am Homokinetik-Gelenk aus, dann greift die Nachspindel die Vorderseite und pinch-turnt den Rest. Die Operation entfernt halbseitig mit Vorder- und halbseitig mit Rückwerkzeug – verdoppelt Ausbringung und verlängert Standzeit.
Nicht mit Mittelmäßigkeit zufriedengeben
Obwohl die neuen Swiss-Fähigkeiten Looper begeistern, schätzt er auch exzellenten Kundenservice und dessen Einfluss auf Wettbewerbsfähigkeit einer Nischenfirma. Er erlebte, wie Mastercams Support seinen Betrieb positiv veränderte – was ihn in die Lage seiner eigenen Kunden versetzt.
Seine Empfehlung an andere Zerspanungsbetriebe: Nicht bei Lieferanten bleiben, die Probleme nicht lösen wollen oder können – es gibt immer Alternativen. Mit seinem reaktionsschnellen Experten-Team im Rücken kann Looper das Potenzial seiner Swiss-Types und Programmiersoftware voll ausschöpfen. Er hat noch nicht ausgereizt, wie eng Toleranzen machbar sind, da das System seine Erwartungen an mikrometergenaue Teile bereits übertrifft – aber er mag den Spielraum für künftige Verbesserungen.
„In wenigen Monaten erreichte ich den Punkt, an dem ich fast alles bearbeiten kann, was auf diese Maschine passt“, sagt Looper.
CNC Software Inc. | mastercam.com
Star CNC | starcnc.com
M2C Racing | m2cracing.net
Industrielle Ausrüstung
- Aluminium vor Korrosion schützen: Expertenstrategien für langfristige Haltbarkeit
- Wiederbelebung einer hundertjährigen Maschinenwerkstatt: Thermo IECs Weg zur Rentabilität
- Produktion straffen: Automation von Tag eins an annehmen
- Von Hollywood zum Golf: Kevin Costners CINC Industries formt Katastrophenresponse
- Effizienzmaximierung mit Multitasking-Maschinen: Magna Machines „Super Bay“
- Umfassender Leitfaden zur Inspektion industrieller Bremsen für Sicherheit und Effizienz
- Gewinnmaximierung durch LEAN-Fertigung und Wiederverwendung ungenutzter Maschinen
- Maschinengenauigkeit verbessern für präzise Fertigung
- Warum ein Eisenarbeiter (Ironworker) die ideale erste Maschine für Ihre Fertigung ist
- Effizienz steigern: Die Vorteile einer vernetzten Werkstatt