



Powills „Thunderdome“: Effizientes 5-Achs-Spannen für 27 konturierte Teile
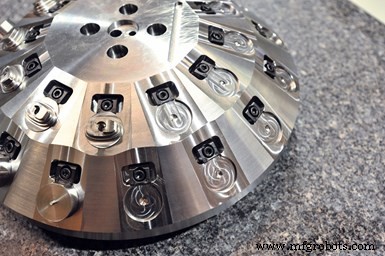
Gesamtbearbeitungszeit für 27 konturierte Teile in dieser kundenspezifischen Spannvorrichtung auf einer 5-Achs-Maschine: sechs Stunden. (Foto: Powill Manufacturing and Engineering)
Manchmal darf man in der oft allzu ernsthaften Welt der Präzisionsbearbeitung auch Spaß haben.
Beispiel: „Thunderdome“.
So nennt Powill Manufacturing and Engineering seine maßgefertigte, kuppelförmige Spannvorrichtung – eine von mehreren, die seit dem Kauf der ersten 5-Achs-Maschine 2011 entstanden, um die integrierten B- und C-Achsen-Drehtische optimal zu nutzen.
Zunächst nutzte der Phoenixer Betrieb (Arizona) Aufsatzböcke, um in konventionellen Spannfuttern und Dreibackenfuttern gespannte Teile vom fast 20 Zoll großen C-Achsen-Tisch anzuheben und dem Spindel-Werkzeug besseren Zugang bei schrägen Winkel zu geben. Später kamen kommerzielle 5-Achs-Spannsysteme zum Einsatz, die an kleinen Schwalbenschwanzprofilen an der Werkstückunterseite ansetzen. Diese bieten ausreichende Haltekraft für Schwerzerspanung und genügend Freiraum. Sie werden bis heute genutzt.
In manchen Fällen sind aber auch diese Systeme nicht die effektivste Spannlösung.
Powill erkannte den Wert hausintern entwickelter, kundenspezifischer Vorrichtungen für bestimmte Aufträge – vor allem bei engen Lage- und Formtoleranzen sowie großen Losgrößen. Letztere nutzt man, um mehrere Teile gleichzeitig zu spannen und so Spindellaufzeit und mannarme Bearbeitung zu maximieren. Andere Vorrichtungen halten stark konturierte Teile, die konventionell nicht spannbar sind. Die Geschäftsführung sieht den Aufwand für solche Einzelvorrichtungen als gerechtfertigt an.
Dieser Artikel stellt zwei Vorrichtungen vor: Thunderdome für 27 Teile bei einem komplexen Großauftrag, und eine Vier-Pfosten-Vorrichtung für vier Teile. Gemeinsame Schwalbenschwanz-Schnittstellen maximierten hier den ROI durch Vielseitigkeit für verschiedene Teilefamilien.
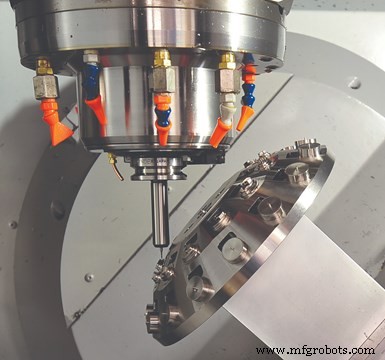
Die kuppelförmige Geometrie ermöglichte das gleichzeitige Spannen aller 27 Teile sowie Freiraum für Werkzeuge und Spindel.
Einstieg in die 5-Achs-Bearbeitung
Powill – hauptsächlich Zulieferer für kommerzielle und militärische Luftfahrt – verfügt über CNC-Maschinen: Vertikal- (VMC) und Horizontalbearbeitungszentren (HMC), ein 40-Zoll-Vertikaldrehzentrum (VTL), Mehrzweckdrehmaschinen, Schleif-, Hon- und Tiefbohrmaschinen. Ein hoher Anteil ist Lohnfertigung, dazu kommen Wiederholaufträge.
General Manager Kevin Wolfe nennt als Hauptgrund für die Anschaffung der 5-Achs-NMV5000 von DMG MORI die Reduzierung von Spannvorgängen: Die Spindel erreicht fünf Seiten in einer Spannung (3+2-Bearbeitung). Auch die volle 5-Achs-Konturierung war attraktiv, wenngleich nur ein Teil der Bauteile dies erfordert.
Ein weiteres Kaufargument war die Steifigkeit des B-/C-Achsen-Tisch-im-Tisch-Designs: B-Achse +160° bis -180°, C-Achse 360°, max. Tischlast 300 kg. Das offene Design erlaubt das Umdrehen von Werkstücken, um bodennahen Merkmale zu bearbeiten – Späne fallen harmlos ab statt wieder geschnitten zu werden, was Standzeit und Oberflächenqualität schont. Schräge Werkstückpositionierung erlaubt kürzere, steifere Werkzeuge für aggressivere Schnitte.
Die Maschine kam mit Esprit CAM/CAD-Software. Trotz Einarbeitungszeit hat sich die Simulationsfunktion bewährt: Ein CAD-Modell der NMV5000 mit allen Bewegungsachsen ist vorinstalliert. Programmierer fügen Vorrichtungs- und Werkstückmodelle hinzu; die Simulation erkennt Kollisionen zwischen Spindel, Werkzeugen, Vorrichtungen oder Teilen vor dem realen Lauf.
Ein weiteres Feature: Composite Milling 5-Achs mit mehreren Bearbeitungsmustern und Werkzeugachsenorientierungen für simultane Steuerung aller Achsen bei komplexen Teilen. ProfitMilling-Werkzeugwege eignen sich besonders für Z-Rauhbearbeitung zylindrischer Böden – optimierte Eingriffswinkel und Spanndicken verbessern Standzeit und Zykluszeit.
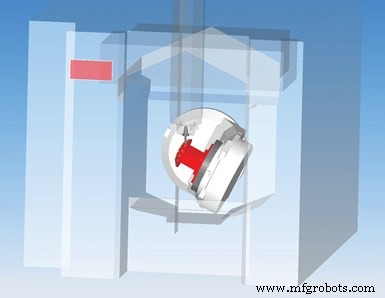
Die mitgelieferte CAD/CAM-Software enthielt das Maschinenmodell. Programmierer fügen Vorrichtungs- und Teilemodelle hinzu, um Kollisionen bei schrägen Werkstücklagen auszuschließen.
Thunderdome im Detail
Ein Auftrag über 1.000 komplexe, konturierte Teile aus Inconel 625 führte zur Entwicklung einer Vorrichtung für 27 Werkstücke – gefertigt auf der NMV5000 selbst.
Zunächst versuchte man, so viele Teile wie möglich auf einer rechteckigen Vorrichtung unterzubringen. Die Herausforderung: ausreichend Freiraum für alle 5-Achs-Konturoperationen (das fertige Teil hat keine geraden Seiten mehr). Das vorläufige Design fasste maximal 10 Teile.
Wolfe vermutete, dass eine kuppelförmige Vorrichtung mehr Teile aufnehmen könnte. Eine Anordnung um ein sphärisches Profil könnte ausreichenden Zugang bieten und mehr Teile gleichzeitig spannen. Die resultierende Vorrichtung entstand aus vorhandenem Stahlmaterial auf einem rechteckigen Aufsatzbock. Ein Scherz über die Ähnlichkeit zur „Thunderdome“-Arena aus „Mad Max Jenseits der Donnerkuppel“ gab den Spitznamen.
Eine Herausforderung war die Werkstückhaltung. Runde Rohlinge nahe der Endkontur ergaben Sinn. Dazu wurden in jeden Rohling Flächen gefräst, um cam-betätigte Mitee-Bite-Spanner greifen zu lassen. Je Teil wurden zwei Taschen gearbeitet: eine für den Spanner, eine für den Rundstab.
Weitere Herausforderungen: Ausreichender Abstand zwischen den Teilen für Freiraum, und Balance zwischen Teileanzahl und Vorrichtungssteifigkeit. Zu viel Materialentfernung für viele Teile begrenzt Steifigkeit und zulässige Schnittwerte.
Thunderdome hält Teile in zwei versetzten Reihen: 15 in der unteren, 12 in der oberen Reihe. Gesamtzykluszeit für alle 27 gespannten Teile: sechs Stunden. Danach werden Teile in kundenspezifischen Backen auf einem VMC gespannt, um Boden und Senkung der Durchgangsbohrung zu bearbeiten.
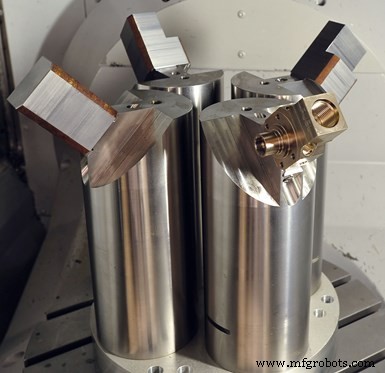
Diese Vorrichtung hat vier Pfosten mit 45°-geneigten Spitzen für ausreichenden Abstand und Freiraum bei in Schwalbenschwanzspannern montierten Teilen.
Alternativ schuf man eine Vier-Pfosten-Vorrichtung mit Aluminiumgrundkörper und vier Stahlpfosten, jeweils mit Schwalbenschwanz-Schnittstelle – vielseitig einsetzbar für verschiedene Aufträge, was den Entwicklungsaufwand rechtfertigte.
Erster Zweck: schnelle Bearbeitung eines Kraftstoffblocks aus 1215er Stahl, Losgrößen über 300 Stück. Die große Losgröße war der Hauptgrund für eine Mehrfachspannvorrichtung.
Die Vorrichtung musste rauhen Fräsbetrieb standhalten, aber Freiraum für Gravuren und Schrägbohrungen am Teileboden bieten. Jeder Pfostenkopf wurde auf 45° angeschrägt, um Werkstücke auseinanderzurücken und Werkzeugzugang zu allen fünf Seiten zu gewähren. Simulations- und Kollisionsvermeidungsfunktionen der CAD/CAM-Software halfen bei der Freiraumprüfung.
Werkstückrohlinge werden zunächst auf einem VMC vorbereitet: Schwalbenschwanzprofil und Stiftnut auf der am wenigsten bearbeiteten Seite. Nach Einspannen in die Vorrichtung beträgt die Zykluszeit für vier Kraftstoffblöcke (ohne Entfernen des Schwalbenschwanzes und Bearbeitung der sechsten Seite) 2,5 Stunden. Für bestimmte Merkmale kippt die B-Achse um 135°, um bodennahen Bereiche zu erreichen. Schwalbenschwanzprofile werden anschließend auf einem HMC entfernt, das auch vier sich schneidende Bohrungen fertigt. Auf einem HMC hätte der Teil drei separate Operationen und mindestens eine Sondervorrichtung erfordert. Powill nutzt diese Vorrichtung seither für diverse andere Teile.
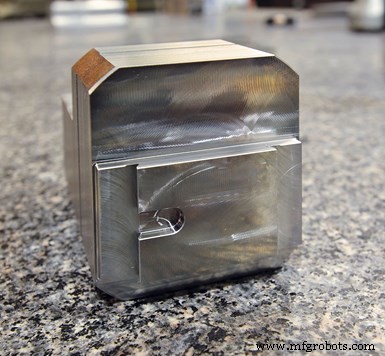
Vor dem Einspannen in die Vier-Pfosten-Vorrichtung werden Schwalbenschwanz und Stiftnut auf einem VMC gearbeitet. Diese Konfiguration verhindert Teilbewegung selbst bei Schwerzerspanung. Die Stiftnut positioniert den Rohling wiederholgenau. Diese Merkmale werden nach der 5-Achs-Bearbeitung entfernt (hier halb abgetragen).
Rückblick: Übertragung von 3-Achs- auf 5-Achs-Bearbeitung
Neben Neuentwicklungen nutzt Powill sein Spann-Know-how, um Aufträge von 3-Achs- auf die 5-Achs-Maschine zu verlagern. Auch Programme für die flexible Vier-Pfosten-Vorrichtung wurden geschrieben. Die Konsolidierung mehrerer Spannungen auf eine einzige auf der 5-Achs-Maschine reduziert nicht nur Fertigungszeit, sondern verbessert auch die Genauigkeit. Tatsächlich fertigt Powill auf der 5-Achs-Maschine präzisere Vorrichtungen für 3-Achs-Maschinen, da kritische Lageflächen in einer Spannung exakter bearbeitet werden können.
Industrielle Ausrüstung
- CNC-Teilekosten senken: Smarte Strategien für wirtschaftliche Fertigung
- 10 bewährte Strategien zur Reduzierung von Maschinenstillstands- und Reparaturzeiten
- Fräsmaschinen erklärt: Aufbau, Funktionsweise und Typen
- Bohrmaschinen: Aufbau, Funktion, Typen & Praxisleitfaden
- Stoßmaschinen (Shaper): Funktionsweise, Aufbau & Anwendungen
- Wiederbelebung einer hundertjährigen Maschinenwerkstatt: Thermo IECs Weg zur Rentabilität
- Lights-Out Manufacturing meistern: Ihr kompletter Leitfaden für mannlose Produktion
- Maschinenteile-Lieferant wählen: Praxisleitfaden für Bauprojekte
- Maschinengenauigkeit verbessern für präzise Fertigung
- CNC-Maschinen erklärt: Typen, Komponenten und wesentliche Vorteile