



Proaktive Automatisierung: Roboter-Bearbeitungszelle bauen vor Bedarf
Diese Roboter-Bearbeitungszelle produziert Rohre für ein Automobil-Kraftstoffsystem. Entdecken Sie, was diese Zelle bei Custom Tool in Cookeville, Tennessee, umfasst, einschließlich Spannmittel, Teilespender, Sicherheitsscanner und Teilesammler.
Haben Sie Ausrüstung gekauft, wissend, dass sie eventualmente gut genutzt würde, aber zum Zeitpunkt keinen Grund hatte, sie zu kaufen, außer dass es etwas war, das Sie im Auge hatten? Ich hatte die Gelegenheit, einen Maschinenbaubetrieb zu besuchen, der diese Frage mit Ja beantworten kann und die Investition keineswegs bereut. Tatsächlich hat er einen Durchsatzanstieg für einen Hochvolumen-Bearbeitungsauftrag gesehen, und das Automatisierungsteam hat eine neue Fähigkeit gelernt, von der es glaubt, dass sie für viele zukünftige automatisierte Maschinenbedienungsprojekte vorteilhaft sein wird.
2018 war das Management bei Custom Tool Inc. (Cookeville, Tennessee) neugierig auf eine Technologie, die für die Teammitglieder fremd war. Obwohl der Betrieb kein Fremder für Automatisierung war, da er eine automatisierte Schweißzelle hatte, hatte er keine Erfahrung mit der Selbstintegration eines Maschinenbedienungsroboters. Daher, mit dem alleinigen Ziel, über Roboterintegration für zukünftige Aufträge zu lernen, wo Automatisierung vorteilhaft sein könnte, kaufte das Team einen Roboterarm und nahm sich Zeit, um sich mit dessen Programmierung, Hinzufügen von Endeffektor-Komponenten und Schnittstelle mit einer Werkzeugmaschine vertraut zu machen.
Die Projektion des Teams erwies sich nicht nur als weise, sondern auch als zeitgerecht. Kurz nach seiner Investition in den Roboter erhielt der Maschinenbaubetrieb einen Auftrag, von dem das Team glaubte, dass er von Automatisierung profitieren würde. Managements Vision wurde schließlich validiert, als dieses Automatisierungsprojekt über die Erwartungen hinaus effizient performte, mehr Konsistenz, Zeitersparnis, einen Durchsatzanstieg und die Fähigkeit bot, Bediener an anderen Werkzeugmaschinen auf dem Werkstattboden einzusetzen, wo der menschliche Verstand notwendig ist.
War es Glück oder Schicksal?
Manche könnten sagen, die Details dieser Geschichte fügten sich so schön zusammen, dass der Betrieb „Glück“ haben muss. Doch das Zitat „du machst dein eigenes Glück“ resoniert hier. Bob Young, Vizepräsident von Custom Tool, und sein Bruder und Präsident des Unternehmens, Gillen Young, halten Ausschau nach Automatisierungsmöglichkeiten. Daher zu sagen, diese Geschichte, die ich gleich erzählen werde, sei Glück, ist überzogen. Aber man könnte schließen, dass die Sterne für den Betrieb günstig standen, auch wenn einige Hindernisse auf der Reise der Roboter-Selbstintegration warteten.
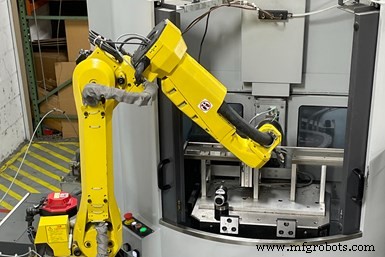
Diese Roboter-Bearbeitungszelle besteht aus einem FANUC M-10 Sechs-Achs-Roboter, der ein Hardinge Bridgeport V480 VMC bedient. Automatisierung nimmt die meisten Elemente menschlicher Interaktion heraus, obwohl etwas Bedienerüberwachung notwendig ist. Dieses Setup befreit Bediener, andere notwendige Jobs auf dem Werkstattboden bei Custom Tool zu erledigen.
Obwohl Custom Tool vor 2018 keinen Roboter selbst integriert hatte, begann das Unternehmen, das hauptsächlich die Luft- und Raumfahrt, Verteidigung, Medizin und Automobilmärkte bedient, 2008 mit Automatisierung, als es einen Stangenzuführer zu einem bestehenden CNC-Drehzentrum auf seinem Werkstattboden hinzufügte. Seitdem ist es ein großer Gläubiger im mannlosen Bearbeiten auf vielen seiner Maschinen. Zusätzlich
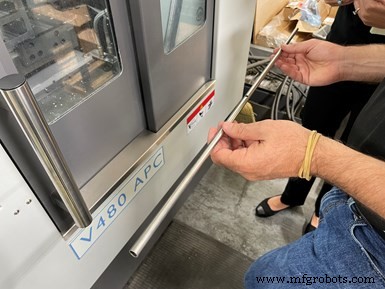
Das Custom Tool Automatisierungsteam muss flexibel bleiben, da es lernt, dass Teilespezifikationen sich schnell ändern können. Die Roboter-Maschinenzelle produzierte ursprünglich 27" lange Rohre mit 5,5-mm-Bohrung auf einer Seite, aber dann änderte der Kunde seinen Auftrag auf 34" Rohre. Auch wurde dem Betrieb mitgeteilt, die Bohrungen dürften keine Grate haben, nachdem die Fertigung des Auftrags bereits begonnen hatte.
hat es einige Messroutinen für mehrere Teile automatisiert, die über Nacht bearbeitet wurden, sowie Datenerfassung (siehe Sidebar) für seine hausgemachte Produktionsprotokoll-Planungsstrategie. Obwohl der Großteil der Arbeit des Betriebs Teile bis 2 Zoll Durchmesser umfasst, geht es manchmal aus, um einen Kundenbedarf zu befriedigen. Zum Beispiel besitzt es auch eine robotergestützte Schweißzelle, die einmal gekauft wurde, um einen spezifischen Reparaturauftrag für einen Kunden abzuschließen.
Das nächste Automatisierungsprojekt stellte sich, als der Betrieb 2018 einen Auftrag von einem Zulieferer eines Tier-1-Automobilunternehmens erhielt, um Edelstahlrohre für ein Automobil-Kraftstoffsystem zu bohren. Bob Young und das Automatisierungsteam, geleitet vom Fertigungsmanager des Unternehmens und 2020 Production Machining Emerging Leader, Clay Adcock, entschieden, dass der Roboter, den sie Anfang des Jahres ausschließlich zum Lernen der Integration gekauft hatten, an einem vertikalen Bearbeitungszentrum interfaced werden könnte, um eine Zelle zu schaffen, die perfekt für den Hochvolumen-Teileauftrag wäre, den sie erhalten hatten. Das Team bestellte ein Hardinge Bridgeport V480 APC VMC mit Palettenwechsler, um es mit dem vorgekauften FANUC M-10 Roboter zu koppeln. Der Roboter, so dachten sie, wäre gut geeignet für das Be- und Entladen der Werkstücke für diese Anwendung, die Konsistenz erfordert.
Obwohl die Idee dieser Automatisierungszelle die Lösung zu sein schien, war das Erlernen der Feinheiten der Zelle kein schneller oder einfacher Prozess. Die Lernkurve hatte gerade erst begonnen für das Team, gefolgt von Versuch und Irrtum. Doch das Ergebnis war die Mühe wert; das Management hätte es nicht anders gemacht.
Selbstintegrationsprozess und Herausforderungen
Sobald das VMC geliefert war, brauchte das Automatisierungsteam bei Custom Tool etwa acht Monate, um den Integrationsprozess mit dem FANUC Roboter zu verstehen und die Zelle so zum Laufen zu bringen, wie sie es brauchte, um die Teileanforderungen des Kunden zu erfüllen. Aber während der Lernphase musste das Unternehmen den Auftrag noch erfüllen, der aus dem Bohren eines 5,5-mm-Lochs auf einer Seite von 3/8-Zoll-Durchmesser Edelstahlrohren bestand, die 27 und 34 Zoll lang sind, mit Volumen bis 250.000 Teile pro Jahr.
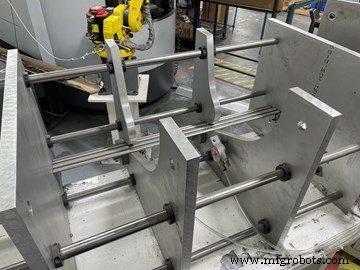
Das System benötigt präzise Teilepräsentation vom „Zahnstocherspender“, den Custom Tool entworfen und erstellt hat. Der Behälter hat Sensoren, die der Steuerung mitteilen, wenn der Behälter leer wird.
Daher luden und entluden Bediener das VMC in dieser Zeit manuell, was den Job erledigte, aber nicht so effizient war wie die Automatisierung später bewies. Nach Abschluss des Selbstintegrationsprojekts und Inbetriebnahme der Automatisierungszelle realisierte das Management eine Zunahme an Konsistenz und eine 20%ige Steigerung des Durchsatzes.
„Wir machen viel Zahlentracking, nicht weil wir Big Brother spielen wollen, sondern weil wir einfach daraus lernen wollen“, erklärt Young. „Und wir schätzen die harte Arbeit, die der Bediener an der Front dieser Maschinen leistet, aber es ist körperliche Arbeit. Selbst bei ihren besten Bemühungen konnten wir die Konsistenz nicht sehen, die wir vom Automatisierungsaspekt gewinnen konnten.“ Er beschreibt die neu gewonnene Konsistenz, die Automatisierung bietet, als „wie Uhrwerk“.
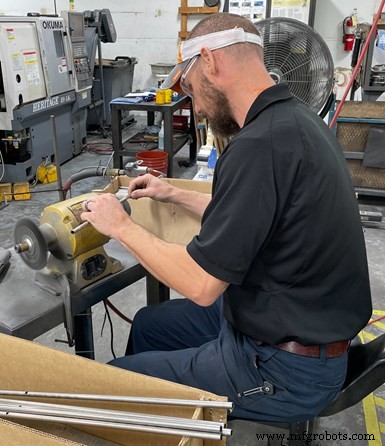
Bediener Andy Paul entgratet Bohrungen in Edelstahlrohren nach Verlassen der Roboter-Bearbeitungszelle. Das Teil wird in einem Automobil-Kraftstoffsystem verwendet.
Das System benötigt präzise Teilepräsentation von dem, was Young liebevoll als „Zahnstocherspender“ bezeichnet hat. Dieser Aluminiumbehälter, den das Custom Tool Team entworfen und erstellt hat, richtet die Rohre aus, um das Aufnehmen für den Roboter einfach zu machen. Der Roboter lädt dann Rohre auf eine Vorrichtung auf der Palette außerhalb der VMC-Bearbeitungszone, während das VMC gespannte Rohre auf der anderen Palette bohrt.
Sobald alle Rohre auf der Palette innerhalb der Maschine gebohrt sind, dreht der Palettenwechsler, um fertige Teile außerhalb der Maschine und neue Werkstücke innerhalb der Maschine zu bringen. Der Roboter nimmt dann jedes fertige Teil, entfernt es von der Vorrichtung und legt es in einen Materialbehälter, während die Maschine mit dem Bohren der frischen Werkstücke beginnt. Von dort wird jedes fertige Teil inspiziert und entgratet, dann zum Verpacken bewegt.
Obwohl die Roboteraufgaben einfach klingen, sagt Young, sein Team fand mehrere große Hürden für eine ordnungsgemäße Integration: Spannvorrichtung, Teilepräsentation für den Roboter und Programmierung der Zellen-SPS.
Diese Hürden können und wurden überwunden, aber die Herausforderungen im Voraus zu kennen, kann helfen. Er sagt, die geringste Bewegung einer Vorrichtung kann dazu führen, dass der Roboter ein Teil nicht richtig greift. Auch Teilepräsentation für den Roboter ist wichtig, aber nicht einfach präzise zu machen, wie der Roboter es verlangt. Jedes kleine Detail des Prozesses muss berücksichtigt werden, erklärt er. Zum Beispiel, wie der Roboter das Material bekommt und dann was der Roboter damit macht, wenn er fertig ist.
Für die SPS erklärt Young, dass der Kauf der Software und das Verständnis, wie sie funktioniert, eine enorme Aufgabe ist.
Die richtige Ausrüstung wählen
Als Young die Suche nach dem End-of-Arm-Tooling begann, entschieden er und sein Team sich für ein elektrisch betätigtes Greifsystem von Schunk Inc.
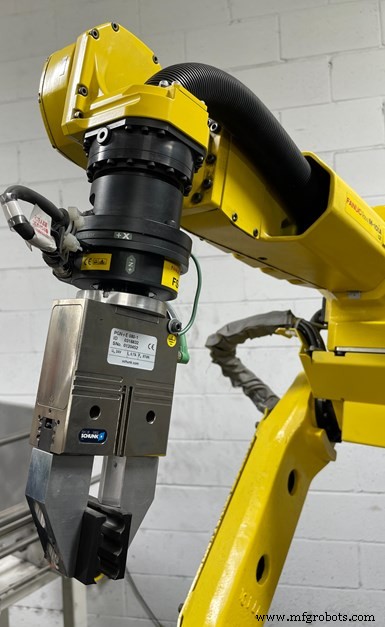
Custom Tool verwendet ein elektrisch betätigtes Greifsystem von Schunk Inc. versus ein pneumatisches. Obwohl es Vor- und Nachteile für jeden Typ gibt, glaubt Bob Young, die elektrische Version war die klügere Wahl für den Betrieb.
versus ein pneumatisches. Obwohl es Vor- und Nachteile für jeden Typ gibt, glaubt er, die elektrische Version war die klügere Wahl für Custom Tool. Die Tatsache, dass ein elektrisch betätigtes System weniger Zubehör erfordert, war attraktiv, da sein Ziel war, die Konfiguration so einfach wie möglich zu halten. Zum Beispiel beschreibt er den FANUC M-10 mit elektrisch betätigtem Greifen als „sauber“ mit nur wenigen Kabeln, während ein pneumatisches System eine Luftleitung benötigt, was die Konfiguration verkompliziert.
Der M-10 ist ein Sechs-Achs-Roboter, der speziell für kleine Arbeitszellen entwickelt wurde und bis zu 12 kg heben kann. Young kaufte den Roboter mit einem Kraftsensor, den er dringend empfiehlt. Kraftsensoren ermöglichen Robotern, Kraft und Drehmoment zu detektieren, die auf den Endeffektor angewendet werden. Dies gibt ihm ein fast menschliches Tastgefühl. Überraschend für Young und sein Team war der Kraftsensor nicht schwierig einzurichten und zu verwenden.
„Wir dachten, der Kraftsensor wäre einer der herausfordernderen Aspekte, aber er war ziemlich unkompliziert“, sagt er. „Manchmal müssen wir die Barriere überwinden, was wir denken, nicht funktionieren wird.“
Nach dem Roboter-Kauf und dem Eingang des Auftrags war es Zeit, nach dem richtigen Werkzeugmaschine für den Job zu suchen. Das Hardinge Bridgeport V480 APC VMC war für Young attraktiv wegen seines Palettenwechselsystems, das die Spindelbetriebszeit maximiert.
„Es ging nicht um die Größe der Maschine, die die treibende Kraft war, weil wir meist Teile machen, die man in der Handfläche halten kann“, erklärt Young. „Es war die Fähigkeit der Maschine, weiter zu zyklieren, zu indexieren und zu verarbeiten. Es macht einen sehr vorhersagbaren Prozess und großartig für Terminierung und Planung.“
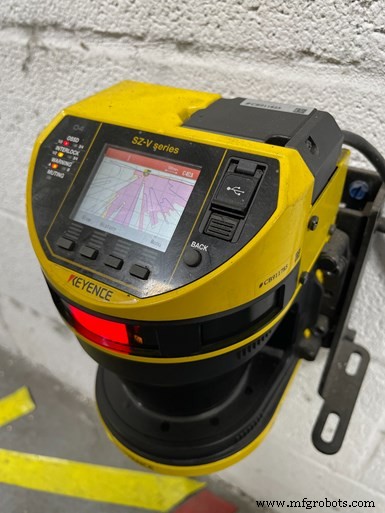
Der Keyence SZ-V Series Bereichsscanner bietet eine 27,56-ft. Schutzzone um die Roboter-Bearbeitungszelle bei Custom Tool. Er liefert beeindruckende Empfindlichkeit, die bekannt ist, eine Motte, die durch den Bereich flog, zu erfassen, was den Roboter zum Herunterfahren veranlasste.
Sobald die Roboter/Werkzeugmaschine-Zelle integriert war, war der Roboter zunächst eingekäfigt. Aber da es bessere Optionen für Benutzerfreundlichkeit und Maschinenzugang gab, entschied sich das Automatisierungsteam, in einen Keyence SZ-V Series Bereichsscanner als Alternative zu investieren, nach etwa einem Jahr Käfignutzung.
Young erklärt, der Scanner war einer ihrer besten Käufe, weil er Platz und Zeit spart, die es brauchte, den Roboter auszuschalten, die Käfigtür zu öffnen und zu schließen, und er die Bearbeitungsumgebung allgemein verbessert.
Auch die Empfindlichkeit des Scanners beeindruckt das Team. Young war erstaunt, als er eines Tages den Roboter herunterfahren sah, nachdem eine Motte in den Scannerbereich flog.
Die Young-Brüder verstehen auch die Wichtigkeit der Datenerfassung von ihren Werkzeugmaschinen. Also, als sie diese Zelle implementierten, implementierten sie auch MT Connect als Schnittstelle für die Informationssammlung, die in ihr Produktionsprotokoll-Planungssystem einspeist.
Vorteile der Selbstintegration
Wegen der Zeit, Fähigkeiten und Arbeit, die es braucht, einen Roboterzellen selbst zu integrieren, könnte man sich fragen, warum Custom Tool den „harten“ Weg wählte, anstatt einen Integrator zu beauftragen, diese herausfordernde Arbeit zu tun. Young beschreibt die Hingabe, die Integration intern durchzuführen, als Investition in zukünftige Projekte und als Weg, Bearbeitungsintelligenz zu gewinnen. Er strebt nicht nur an, dass das Team in der Lage ist, mehr Roboter für zukünftige Aufträge auf dem Werkstattboden selbst zu integrieren, sondern sagt, ihr Do-it-yourself-Ansatz hat sie gezwungen, sich sehr gut mit den Maschinen und Robotern vertraut zu machen und zu verstehen, was im Schaltschrank ist, einschließlich M-Codes und wie alle Komponenten zusammen funktionieren.
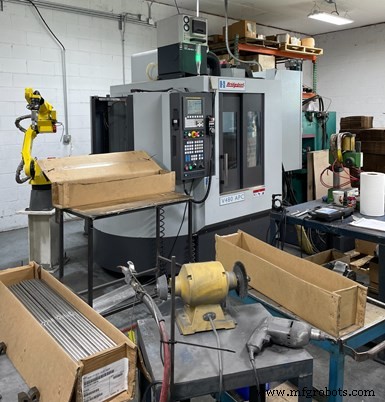
Obwohl einige von Custom Tools Ausrüstung mannlos läuft, entschied Young, diese robotergestützte Bearbeitungszelle nicht mannlos zu fahren. Das liegt daran, dass der Auftrag mit dem Material des Kunden läuft. Daher riskiert das Unternehmen, das Material des Kunden zu verschwenden, wenn es während der mannlosen Fahrt ein Fehler auftritt, der Ausschuss verursacht.
Alternativ, wenn das Unternehmen sich entschieden hätte, mit einem Roboterintegrator zu arbeiten, gibt es immer noch eine Lernkurve, erklärt Young. Zusammen mit Überlegungen für die Integration, an denen das Management teilnehmen würde, sowie den Schmerzen und Herausforderungen des Lernens über die Ausrüstung, ist es nach der Integration der Job des Betriebs, die Zelle am Laufen zu halten. Daher dachten sie, es wert ihre Energie zu sein, sich Zeit zu nehmen und selbst zu integrieren, um alle Systeme in- und auswendig zu kennen. Diese Option spart Geld bei der Beauftragung eines externen Integrators.
Während Custom Tool weiter wächst und in Kapitalausrüstung investiert, kauft Young nur Werkzeugmaschinen, die mit einer Roboter-Schnittstelle kommen, um es einfacher zu machen, einen Roboter zu integrieren, wenn sich die Gelegenheit wieder bietet.
Vorbereitet für Wachstum
Mit der vollen Absicht, das Automatisierungssegment von Custom Tool auszubauen, fühlt sich Young jetzt, dass sein Geschäft bereit ist, mehr dieser Aufträge anzunehmen, wegen seiner jüngsten Investitionen in Maschinen mit Roboter-Schnittstellen. „Wenn die Maschine bereit ist, müssen wir nur den Roboter programmieren und Materialhandhabung herausfinden“, sagt Young. „Wir sind bereits eingerichtet, um eine Integration zu machen.“ Er fügt hinzu, dass in seinem Betrieb nie weiß, welcher Auftrag als nächstes kommen könnte.
Eine Automatisierungsmentalität zu haben bedeutet, dass das Unternehmen Automatisierung immer als Möglichkeit für jeden Auftrag betrachtet. Tatsächlich sagt Young, er erwarte voll, dass, wenn die Job-Trends, die er jetzt sieht, anhalten, in 12 Monaten er über ein weiteres Integrationsprojekt sprechen wird.
Mit der jetzt gut etablierten selbstintegrierten Zelle kann das Unternehmen sie 14 bis 16 Stunden am Tag, fünf Tage die Woche, mit nur leichter Bedienerbetreuung fahren, um den Auftrag zu überwachen. Wird das Team sein Ziel erreichen, die Zelle 18 bis 20 Stunden am Tag zu fahren? Das hängt von der Materialverfügbarkeit vom Kunden ab.
Custom Tool Inc. | 931-432-6609 | customtoolinc.com
Harding Inc. | 800-843-8801 | hardinge.com
FANUC America | 800-477-6268 | fanucamerica.com
Automatisiertes Datenerfassungssystem kompiliert Infos alle 20 Minuten
Custom Tools automatisiertes Datenerfassungs- und Berichtssystem, entwickelt von Unternehmenspräsident Gillen Young, verwendet eine webbasierte Industrial Internet of Things (IIoT) Plattform, um Daten von Maschinen abzurufen, die Agenten für das Open-Source MTConnect-Kommunikationsprotokoll sowie die JobBoss Enterprise Resource Planning (ERP) Software des Unternehmens haben. Die Plattform ist Devicewise for Factory von Telit, einem Unternehmen, das IIoT-Module, Software und Konnektivitätsdienste und Software anbietet.
Gillen sagt, die Vorteile dieses Systems sind, dass es mit einer Vielzahl von Steuerungen interagiert und keine benutzerdefinierte Programmierung für Datenerfassung benötigt. Es ist konfiguriert, um automatisch alle Daten abzurufen, die zuvor manuell von der Maschine gesammelt wurden (Teileanzahl, Maschinencode und mehr) sowie ERP-Daten (Auftragsnummer, Auftragsbeschreibung, Bestelldatum, Bestellmenge, Lieferdatum usw.) und speichert sie in der Cloud. Daten sind über ein Web-Dashboard zugänglich. Berichte können dann erstellt werden, um grafischer anzuzeigen, was zuvor im Produktionsprotokoll-Spreadsheet verfügbar war.
Das System sammelt Daten alle 20 Minuten seit Anfang Juni 2018 ohne einen Eintrag für eine laufende Maschine zu verpassen. Drei Drehzentren und eine Fräse sind derzeit verbunden. Eine weitere Fräse erfordert noch einen MTConnect-Agenten, bevor sie verbunden werden kann. Gillen sagt, es gibt viele gute Maschinenüberwachungsprodukte. Sein technischer Hintergrund bot jedoch die Gelegenheit, eine hausinterne Lösung zu erkunden, die die Geschäftsinformationen adressiert, an denen der Betrieb am meisten interessiert ist. Er fühlt auch, dass diese Datenerfassungsfähigkeit auch zu noch fortgeschritteneren Analysen führen könnte, wie das Verknüpfen von Schnittzeit mit spezifischen Schneidwerkzeug- oder Wendeschneidplattentypen.
Industrielle Ausrüstung
- Mitsubishi Electric Automation stellt LoadMate Plus mobiles Roboterzellen-System für CNC-Hersteller vor
- 6 wesentliche Fragen zur Auswahl der richtigen Arbeitsplattform
- 7 Expertentipps zur Auswahl der idealen Werkstatt (Machine Shop)
- Ist diese neue CNC-Mehrspindeldrehmaschine die richtige Wahl für Ihren Betrieb?
- Miyano BX‑26S Zweispindel-Drehmaschine – Präzision & Geschwindigkeit für komplexe Stangenbauteile
- Mazak Hyper Quadrex 150 MSY: Dual-Spindel-Stangenbearbeitungssystem
- EMAG USC 11/21: Hochpräzises 4-Achs-Ölrohr-Drehmaschinensystem
- Wie 5G die Zerspanung revolutionieren wird: Einblicke von Branchenexperten
- Wie KI die Fertigung und Zerspanung revolutioniert: Einblicke von Matt Danford
- Tasten für Präzision im unbemannten Betrieb: Die Sicherheitsstrategie eines Ein-Mann-Betriebs