



Wie Maschinen-Zustandsüberwachung kontinuierlichen Fabrikbetrieb sichert
1901 wurde Ransom E. Olds ein Patent für die Idee einer kontinuierlich bewegten Montagelinie erteilt, die er zum Bau der ersten Oldsmobile-Fahrzeuge nutzte. 1913 verbesserte Henry Ford das Konzept durch Hinzufügen bewegter Förderbänder, und mit diesen beiden Innovationen sank die für die Montage eines Autos benötigte Zeit von 1,5 Tagen auf 1,5 Stunden. Die moderne Montagefabrik war geboren.
In den nächsten vier Jahrzehnten wurde die Idee einer bewegten Produktionslinie von zahlreichen Branchen übernommen, von Radios über Rasierer, Uhren bis zu Kinderbetten, von Nägeln bis zu Zeitungen. Während des Zweiten Weltkriegs baute die USA 300.000 Flugzeuge mit bewegten Produktionslinien. Die Idee wurde zum Rückgrat der Fertigung weltweit und bleibt der primäre Weg, um Produkte für Massenmärkte bereitzustellen.
Die Werkzeuge und Maschinen, die für die Montagearbeit verwendet werden, sind der kritischste Teil jeder Linie. In den 1950er Jahren wurde die Zuverlässigkeit der Fabrikausrüstung ein wichtiger Teil des Betriebs. Wenn eine einzelne Maschine ausfiel, würde die gesamte Linie stillstehen, bis Reparaturen durchgeführt werden konnten. Untätige Maschinen und Monteure reduzierten die Effizienz und beeinflussten die Kosten. Wartung wurde wichtig.
In der zweiten Hälfte des 20. Jahrhunderts bestand die meiste Fabrikwartung aus planmäßiger periodischer Wartung. Dies verbesserte die Zuverlässigkeit und Lebensdauer der Maschinen, half aber nicht, Maschinenfehlfunktionen oder ungeplante Ausfallzeiten vorherzusagen und zu vermeiden. In den letzten zwanzig Jahren ist Maschinen-Zustandsüberwachung zu einem wichtigen Teil des Fabrikbetriebs geworden. Manchmal als Smart Factory, Industrial IoT (IIoT) oder Industrie 4.0 bezeichnet, fügen Fabriken Sensoren und Analysesysteme hinzu, die den Gesundheitszustand der Fertigungsausrüstung im Auge behalten.
Zustandsüberwachung ist der Prozess der Ausrüstung von Maschinen mit Sensoren, die signifikante Parameteränderungen identifizieren können, die auf einen drohenden Fehler oder Ausfall hinweisen. Diese Systeme suchen nach zwei Dingen. Erstens: Arbeitet die Maschine außerhalb ihrer Konstruktionsparameter, was eine schnelle Reaktion erfordert? Zweitens: Wie sind die langfristigen Trends kritischer Parameter, um vorherzusagen, wann die Maschine Wartung, Reparatur oder Austausch benötigen wird.
Elektromotoren in Fabriken
Eine der allgegenwärtigsten Maschinen in Fabriken ist der Elektromotor. Es wird geschätzt, dass heute 300 Millionen Motoren in Fertigungsanlagen weltweit laufen. Sie liefern die Energie zum Fertigen, Montieren und Bewegen von Produkten in einer Fabrik. Der Ausfall eines einzelnen Motors kann eine Produktionslinie zum Stillstand bringen und Zehntausende Dollar pro Stunde kosten. Zustandsüberwachungssensoren und Analytik geben frühzeitige Warnung vor Problemen. Die schnelle Behandlung dieser Probleme führt zu geringeren Wartungskosten, weniger Störungen im Prozessablauf und verbesserter Sicherheit für die Maschinenbediener.
Der Gesundheitszustand jedes Motors kann durch Überwachung von drei Betriebsparametern bestimmt werden:
Vibration – gemessen mit einem Beschleunigungssensor.
Temperatur – gemessen mit einem Kontakt-Temperatursensor.
Strom – gemessen mit einem induktiven oder Shunt-Stromsensor.

Beschleunigungssensoren liefern Daten zur mechanischen Gesundheit des Motors. Temperatursensoren liefern Daten zu sowohl mechanischer als auch elektrischer Gesundheit, und Stromsensoren betrachten die elektrische Gesundheit. Sensoren können auch Daten zum Zustand von an den Motor angeschlossener Ausrüstung und Werkzeuge liefern.
Beschleunigungssensoren
Alle rotierenden Motoren haben einen Anker, der von Lagern getragen wird und mit verschiedenen Geschwindigkeiten rotiert. Die Anker sind ausbalanciert, um während der Rotation nicht zu vibrieren. Ein unausgewogener oder beschädigter Anker erzeugt jedoch Vibrationen, die Lager beeinträchtigen können. Wenn die Vibrationen bei Resonanzfrequenzen anderer an den Motor angeschlossener Geräte liegen, können Schäden schwerwiegend und schnell sein. Die Vibrationsfrequenz eines Motors stimmt mit der Motordrehzahl überein und reicht typischerweise von wenigen Hz bis 4 kHz. Beschleunigungssensoren eignen sich zur Messung dieser Vibrationen.
Beschleunigungssensoren werden auch als Kontaktmikrofone verwendet, die hochfrequentes Geräusch (Quietschen) von Lagern abhören, wo die Schmierung erschöpft ist. Diese Frequenzen reichen von 5 kHz bis 15 kHz. Piezoelektrische Beschleunigungssensoren funktionieren gut, da sie ein breites Frequenzansprechen haben, das beide Frequenzbereiche mit einem einzigen Gerät abdeckt.
Typischerweise wird eine Schnelle Fourier-Transformation (FFT) zur Signalanalyse verwendet. Die FFT-Daten zeigen jedes Frequenzband der Vibration und seine Intensität. Abbildung 2 zeigt die natürlichen Vibrationsfrequenzen und Amplituden eines typischen Motors.
Neue Motoren haben natürliche Vibrationsfrequenzen, die aufgezeichnet und als Baseline für spätere Vergleiche im Motorleben verwendet werden. Bleiben diese Messungen im gleichen Bereich wie die Originaldaten, ist der Motor in gutem Zustand. Beginnen Frequenzen oder Intensitäten sich mit der Zeit zu verschieben, ist dies ein Anzeichen für Verschleiß an Teilen des Motors und ein Ausfall könnte drohen. Reparaturen können daher geplant werden, bevor ein Ausfall eintritt. Dies verhindert katastrophale Linienstillstände und verbessert die Fertigungseffizienz.

Abbildung 3 zeigt den Modell 8911 Vibrationssensor von TE Connectivity Sensors Business Unit. Er enthält einen piezoelektrischen Beschleunigungssensor und einen Mikrocontroller, der eine FFT-Umwandlung in ein Format durchführt, das Kunden benötigen. Zusätzlich ist dieser Sensor batteriebetrieben und überträgt die Daten drahtlos über LoRa-Frequenzen. Dies eliminiert Hartverdrahtung. Der Sensor kann einfach mit Klebstoff, Montagebolzen oder magnetischer Basis an einen Motor montiert werden. Ohne Verkabelung und mit einfacher Montage kann der Sensor in sehr kurzer Zeit und zu sehr geringen Kosten von der Verpackung in den Vollbetrieb übergehen.
Temperatursensoren
Die beiden Teile eines Motors, die am stärksten von hohen Temperaturen betroffen sind, sind Lager und Statorwicklungen. Um wirksam zu sein, müssen Sensoren, die diese Parameter messen, in innigem physikalischen Kontakt mit den interessierenden Motorbauteilen stehen, sodass für Motorenanwendungen meist einzigartige Designs erforderlich sind.
Im Betrieb laufen Motorlager typischerweise zwischen 60°–70 °C (140°–160 °F). Bei korrekter Belastung und Schmierung können Lager extrem lange Lebensdauern haben. Das häufigste Problem tritt auf, wenn Schmierstoffe durch Lecks verschwinden oder durch Umgebungsüberhitzung versagen. Diese Ausfallmodi können über ziemlich lange Betriebszeiträume auftreten – Tausende von Stunden. Wenn Schmierstoff erschöpft ist, beginnt die Lagertemperatur zu steigen und kann leicht mit einem Temperatursensor und Analysesoftware verfolgt werden.
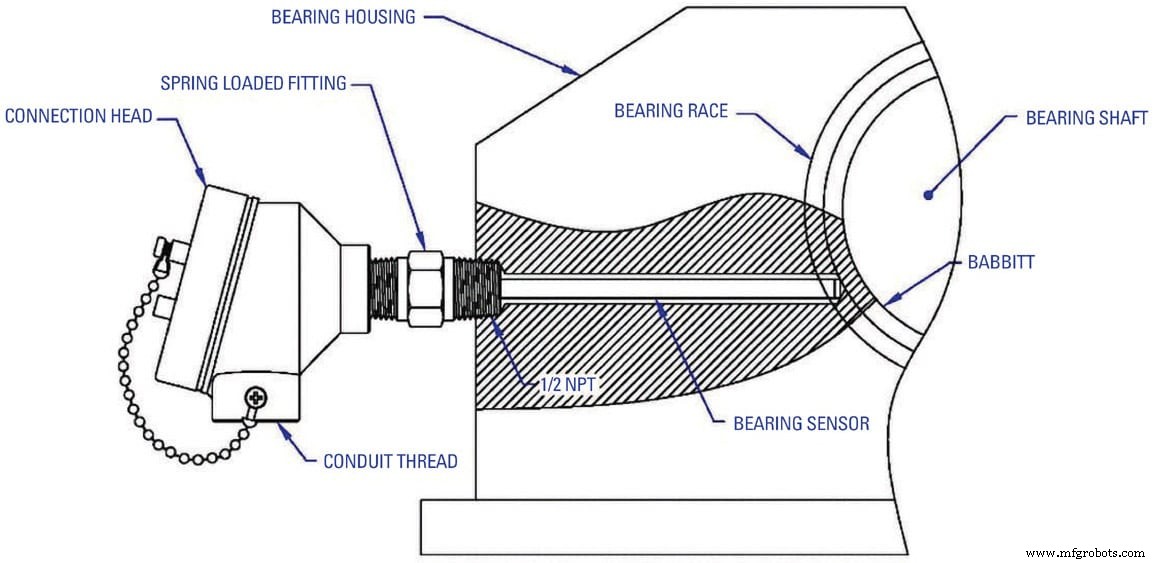
Abbildung 4 zeigt einen federbelasteten NTC- oder RTD-Typ Temperatursensor, der für direkten Kontakt mit einem äußeren Lagersitz konzipiert ist. Diese Montage liefert die genauesten Temperaturmessungen. Das Lagergehäuse muss Merkmale aufweisen, die den Temperatursensor aufnehmen und nahen Zugang zum Lager ermöglichen.
Temperatursensoren werden auch verwendet, um die Temperatur der Stator-Elektrikwicklungen zu messen. Dies sind die Spulen, die die Magnetfelder erzeugen, um die Rotation des Ankers anzutreiben. Wenn diese Wicklungen durch Stoß oder Korrosion beschädigt werden, erhöht sich der Widerstand des Drahtes, und ihre Fähigkeit, Strom zu leiten, nimmt ab. Dies bewirkt, dass die betroffenen Drähte sich aufheizen. Sie können Temperaturen erreichen, die Isolierung schmelzen und sogar Feuer verursachen können.

Abbildungen 5a und 5b zeigen Temperatursensoren (TE Connectivity Sensors Business Unit), die in Statorwicklungen eines Motors eingebaut werden. Die Sensoren werden zu einem festen Bestandteil des Geräts.
Wie bei den Vibrationssensoren wird die initiale Betriebstemperatur gemessen und aufgezeichnet. Mit der Zeit werden die Temperaturen periodisch gemessen und mit der Baseline verglichen. Beginnen die Temperaturen, von der Norm abzuweichen, ist dies ein Anzeichen für mechanische Probleme bei den Lagern oder elektrische Probleme bei den Statorwicklungen. Wiederum kann Wartung geplant werden, bevor ein größerer Ausfall eintritt, und eine unerwartete Linienabschaltung verhindert werden.
Stromsensoren
Während Vibrations- und Temperatursensoren die physische Gesundheit eines Motors melden können, kann ein Stromsensor seine elektrische Gesundheit überprüfen. Stromsensoren gibt es in zwei grundlegenden Konfigurationen: Shunt- oder induktive Designs. Jedes hat Vor- und Nachteile. Die Strommenge, die ein Motor zieht, wird von vielen Dingen beeinflusst: der angelegten Spannung, der Motordrehzahl, der Last auf der Motorwelle und dem Zustand der Ankerbürsten. Außerhalb des Bereichs liegende Ströme können Spannungsprobleme, Kurzschlüsse in Stator- oder Ankerwicklungen, abgenutzte Bürsten oder Probleme mit angeschlossenen Werkzeugen signalisieren.

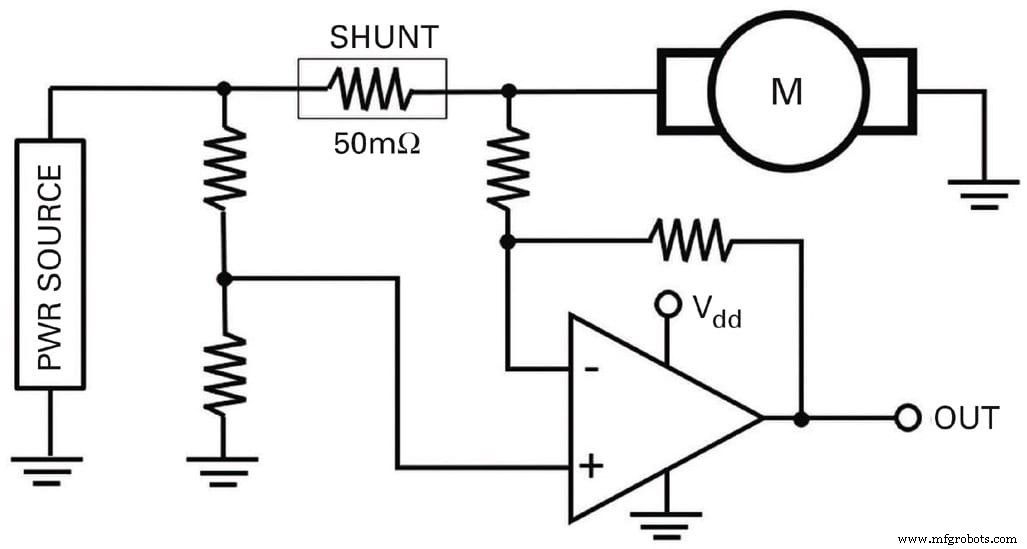
Ein Shunt-Stromsensor ist ein sehr niederohmiger Leistungswiderstand, der in Reihe mit der elektrischen Stromleitung zum Motor geschaltet ist. Die über dem Widerstand abfallende Spannung ist proportional zum durch ihn fließenden Strom. Mit dem Ohmschen Gesetz (I = E/R) und Kenntnis der Spannungs- und Widerstandswerte kann der Strom berechnet werden. Shunts werden dort verwendet, wo sehr hohe Genauigkeit erforderlich ist oder für bürstenlose Hochfrequenzmotoren. Abbildung 6 zeigt das Schaltbild für einen Shunt-Sensor.
Induktive Stromsensoren verwenden einen Hochpermittivitätsring um den Stromdraht. Strom durch den Draht induziert ein Magnetfeld in dem Ring (Bin). Ein in den Ring eingebetteter Hall-Effekt-Sensor misst das Magnetfeld, und durch einen Verstärker und eine um den Ring gewickelte Spule wird ein umgekehrtes Magnetfeld (BF) induziert, um Bin entgegenzuwirken. Die zur Erzeugung des BF-Feldes erforderliche Spannung ist das Ausgangssignal. Der Nettowirkung der beiden Magnetfelder wird als Nullfeld am Hall-Sensor erscheinen. Je höher der Stromfluss im Stromdraht, desto höher muss die BF-Spannung sein. (Siehe Abbildung 7)
Jenseits des Motors

Oft kann auch an den Motor angeschlossene Ausrüstung auf Gesundheit überwacht werden. Abbildung 8 zeigt ein Beispiel einer Fräsmaschine, die einen mehrschneidigen Drehfräser verwendet, um eine ebene Fläche in ein Werkstück zu fräsen. Der Zustand des Drehschneidwerkzeugs ist sehr wichtig für die Qualität des Fräsvorgangs. Je schärfer die Schneiden am Fräser, desto präziser der Schnitt und desto besser die Oberfläche des fertigen Werkstücks. Bei jedem Schnitt eines Schneides erhöht sich der Motorstrom, um die benötigte Leistung bereitzustellen. Scharfe Schneiden benötigen weniger Leistung, um das Metall zu schneiden. Stumpfe Schneiden benötigen mehr Leistung.

Durch Überwachung des Motorstroms für diese Fräsmaschine ist es möglich zu bestimmen, welche der Schneiden am Schneidwerkzeug scharf sind und welche stumpf sind und nachgeschärft werden müssen.
Beiträge der Zustandsüberwachung zum IIoT
Von der Erfindung der Produktionslinie und der dadurch ausgelösten industriellen Revolution gab es zahlreiche technische Innovationen, die den Fortschritt in der Fertigung vorangetrieben haben. Fabriken verzeichneten durchschnittliche Produktivitätszuwächse von 2,8 % pro Jahr in den letzten 70 Jahren. Technologien wie Elektrowerkzeuge, Spritzguss, Pick-&-Place-Ausrüstung, automatisches Testen und Robotik haben alle beigetragen. Heute wird Maschinen-Zustandsüberwachung hinzugefügt. Erfolgreiche Zustandsüberwachung beginnt mit Sensoren an Fabrikmaschinen, die kontinuierlich Daten über ihren Gesundheitszustand und Betrieb melden. Durch Einsatz von Echtzeit-Analytik können Fabrikbetreiber Problembereiche identifizieren und die notwendigen Reparaturen und Wartungen planen, ohne auf katastrophale Ausfälle zu warten. Dies wird Produktivitätszuwächse in der Fertigung liefern. Alles beginnt jedoch mit Sensoren.
Dieser Artikel wurde von Pete Smith, Sr. Manager, Sales and Marketing Support, TE Connectivity Sensor Solutions — TES (Schaffhausen, Schweiz/Berwyn, PA) verfasst. Für weitere Informationen kontaktieren Sie Herrn Smith unter This email address is being protected from spambots. You need JavaScript enabled to view it. oder besuchen Sie hier .
Sensor
- Globaler Condition-Monitoring-Markt erreicht 3,9 Mrd. $ bis 2025, getrieben durch Predictive Maintenance
- Condition Monitoring: Katalysator für Predictive Maintenance Erfolg
- SKF Machine Condition Advisor gewinnt prestigeträchtigen Golden Mousetrap Award
- Dongfeng Honda steigert Motorenproduktion mit SKFs Echtzeit-Spindelüberwachung
- SKF Microlog Advisor Pro: Vor-Ort, einfache Maschinenzustandsdiagnose
- B&R präsentiert Condition Monitoring für mobile Landmaschinen auf der Agritechnica
- Proaktive Zustandsüberwachung für Maschinen: Ausfallzeiten verhindern & Zuverlässigkeit steigern
- Häufige Fallstricke im Condition Monitoring für erfolgreiche Fabrikinstandhaltung vermeiden
- Proaktives Condition Monitoring für Industrieanlagen: Stillstand vermeiden & Effizienz steigern
- Zustandsüberwachung: 5 häufige Fehlertypen & ihre kritische Bedeutung