



Revolution in der Additiven Fertigung: Großformatiger faserverstärkter Thermoset-3D-Druck
Magnum Venus Products (MVP), führender Hersteller von Composite-Applikationsanlagen, begann 2017 mit der Entwicklung seiner Reactive Additive Manufacturing (RAM) Maschine. Im selben Jahr startete Polynt, Lieferant von Thermoset-Polymeren, Gelcoats und SMC, die Zusammenarbeit mit dem Oak Ridge National Laboratory (ORNL) zur Entwicklung eines reaktiven Materials für das RAM-System. Auf der CAMX 2018 (15.–18. Okt., Dallas, TX) wurden die gemeinsamen Anstrengungen mit dem ACE Infinite Possibility Award für den Large Area 3D Printer for Thermoset Materials ausgezeichnet. Diese Woche demonstrierten die drei Partner auf dem Manufacturing Demonstration Facility (MDF) des Department of Energy (DOE) am ORNL das weltweit erste großformatige Thermoset-Composite-Additive-Fertigungssystem.
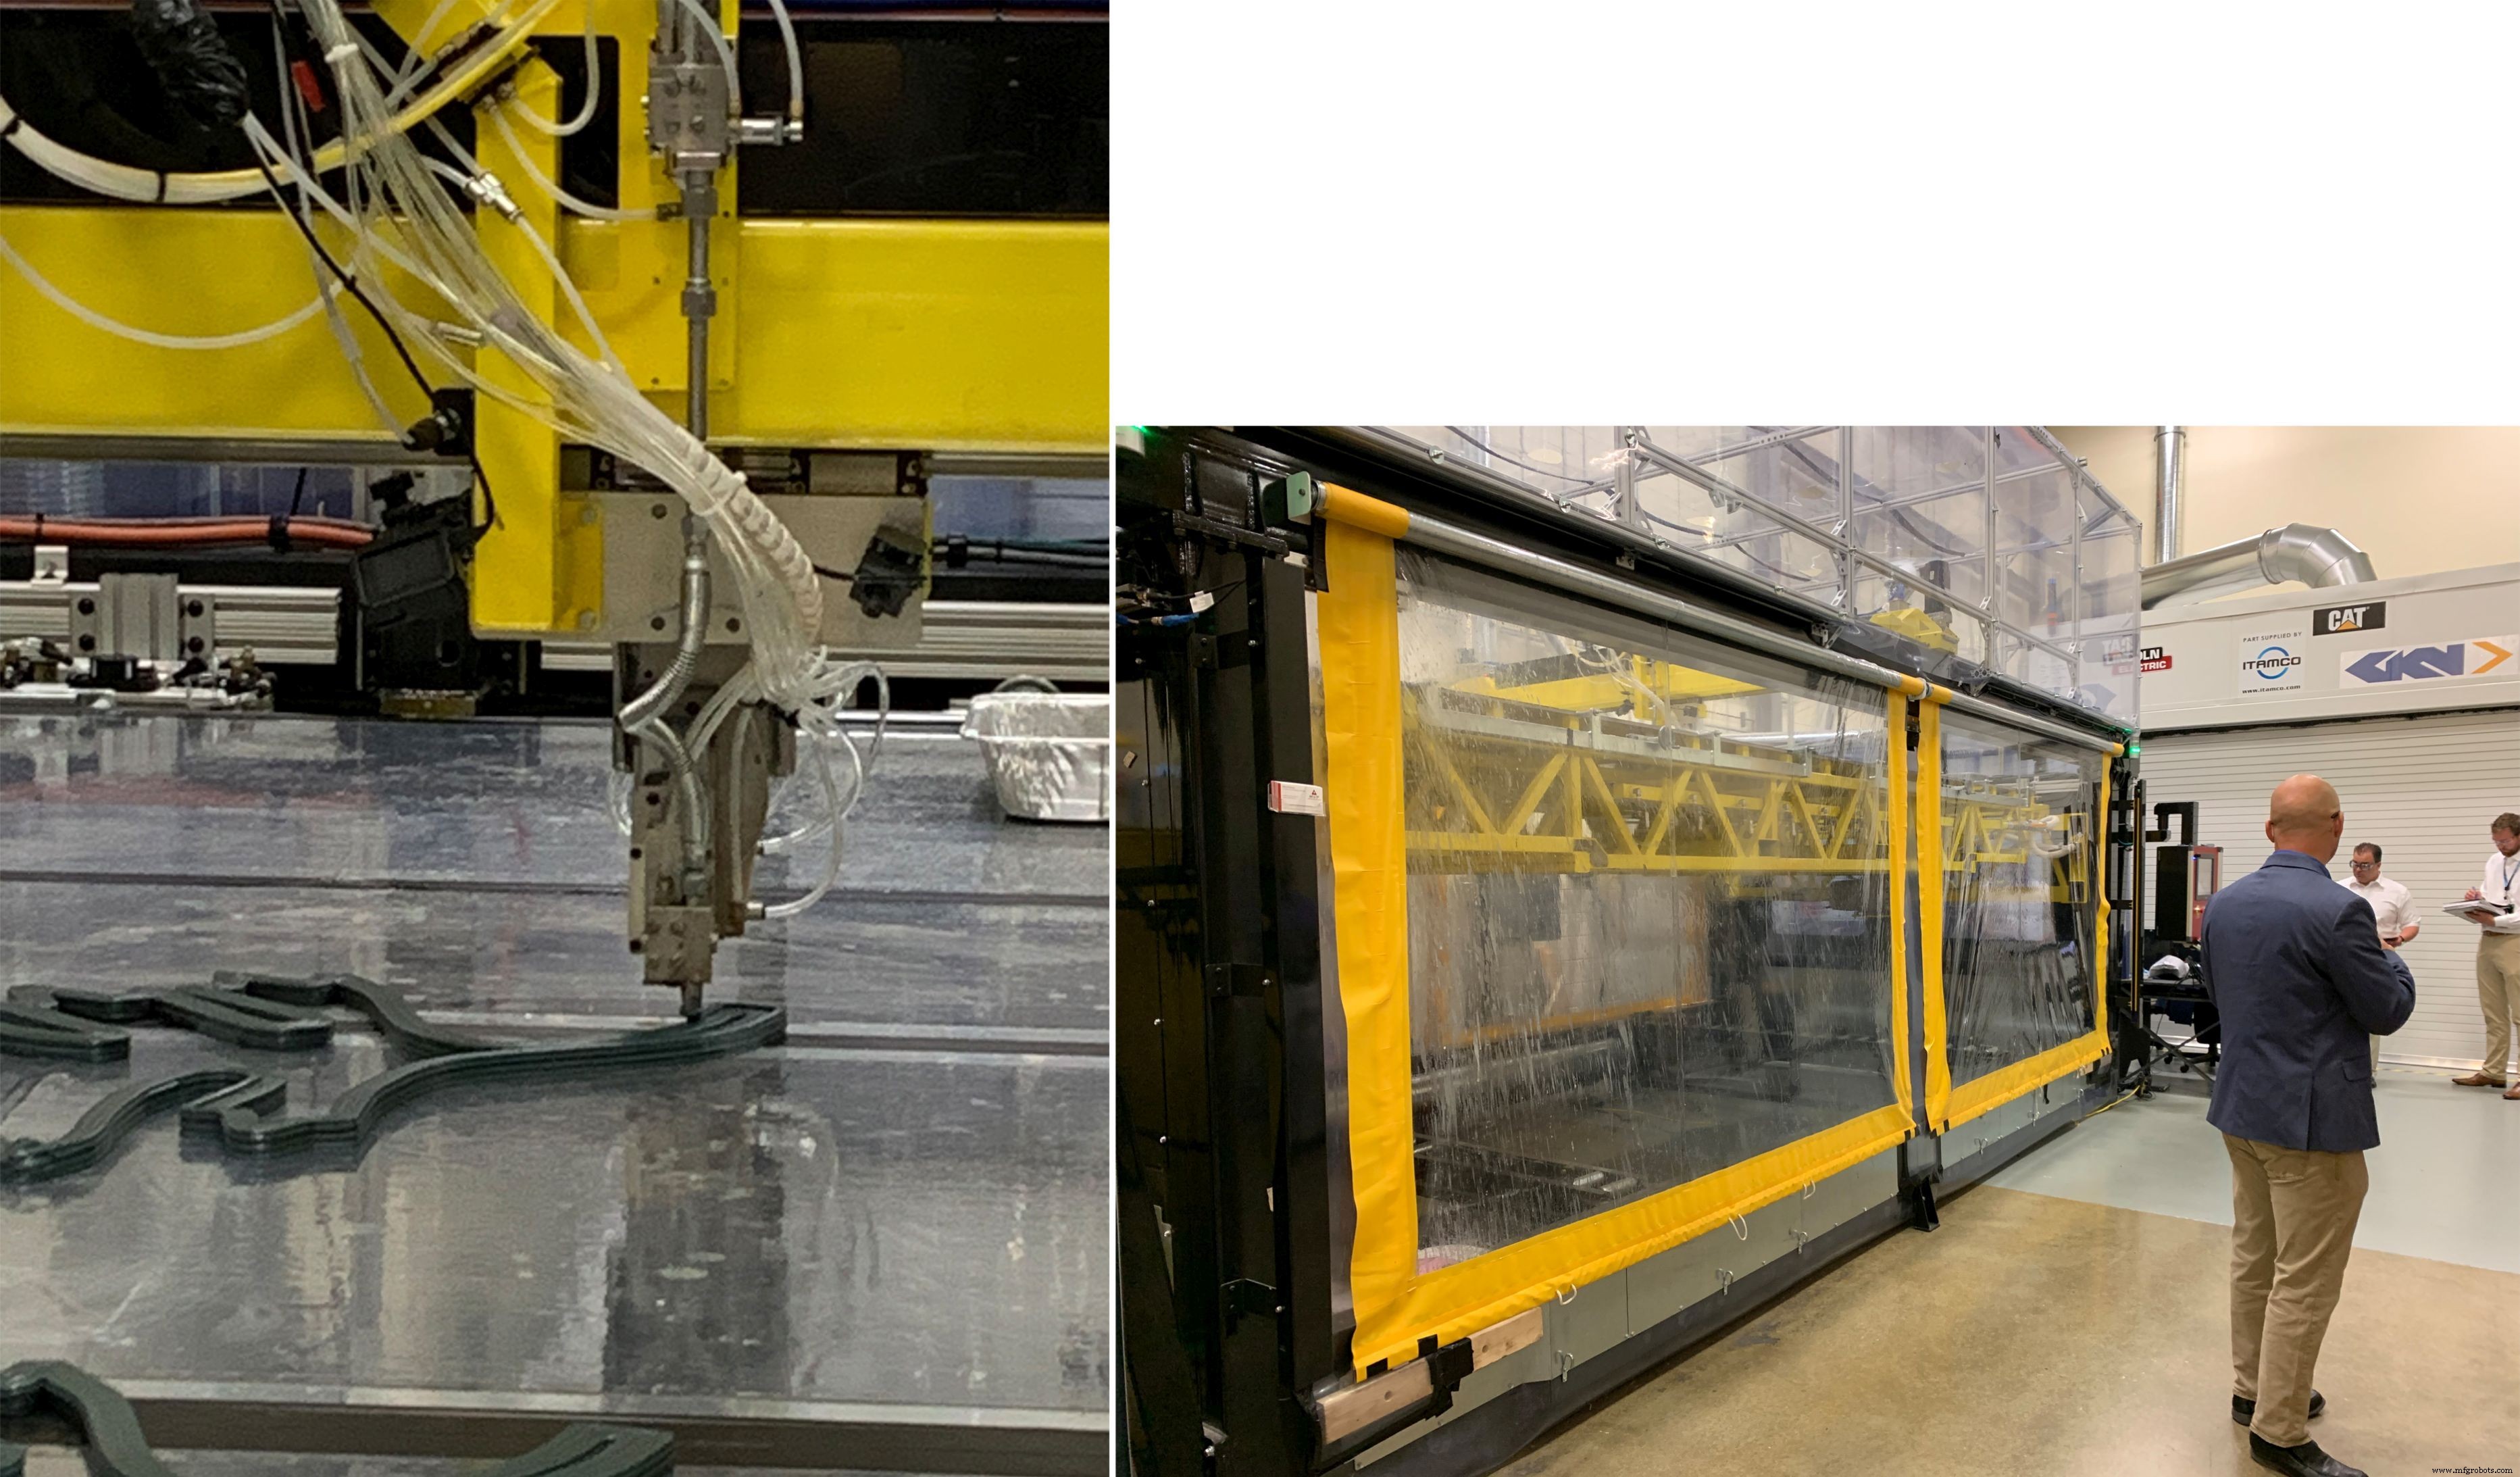
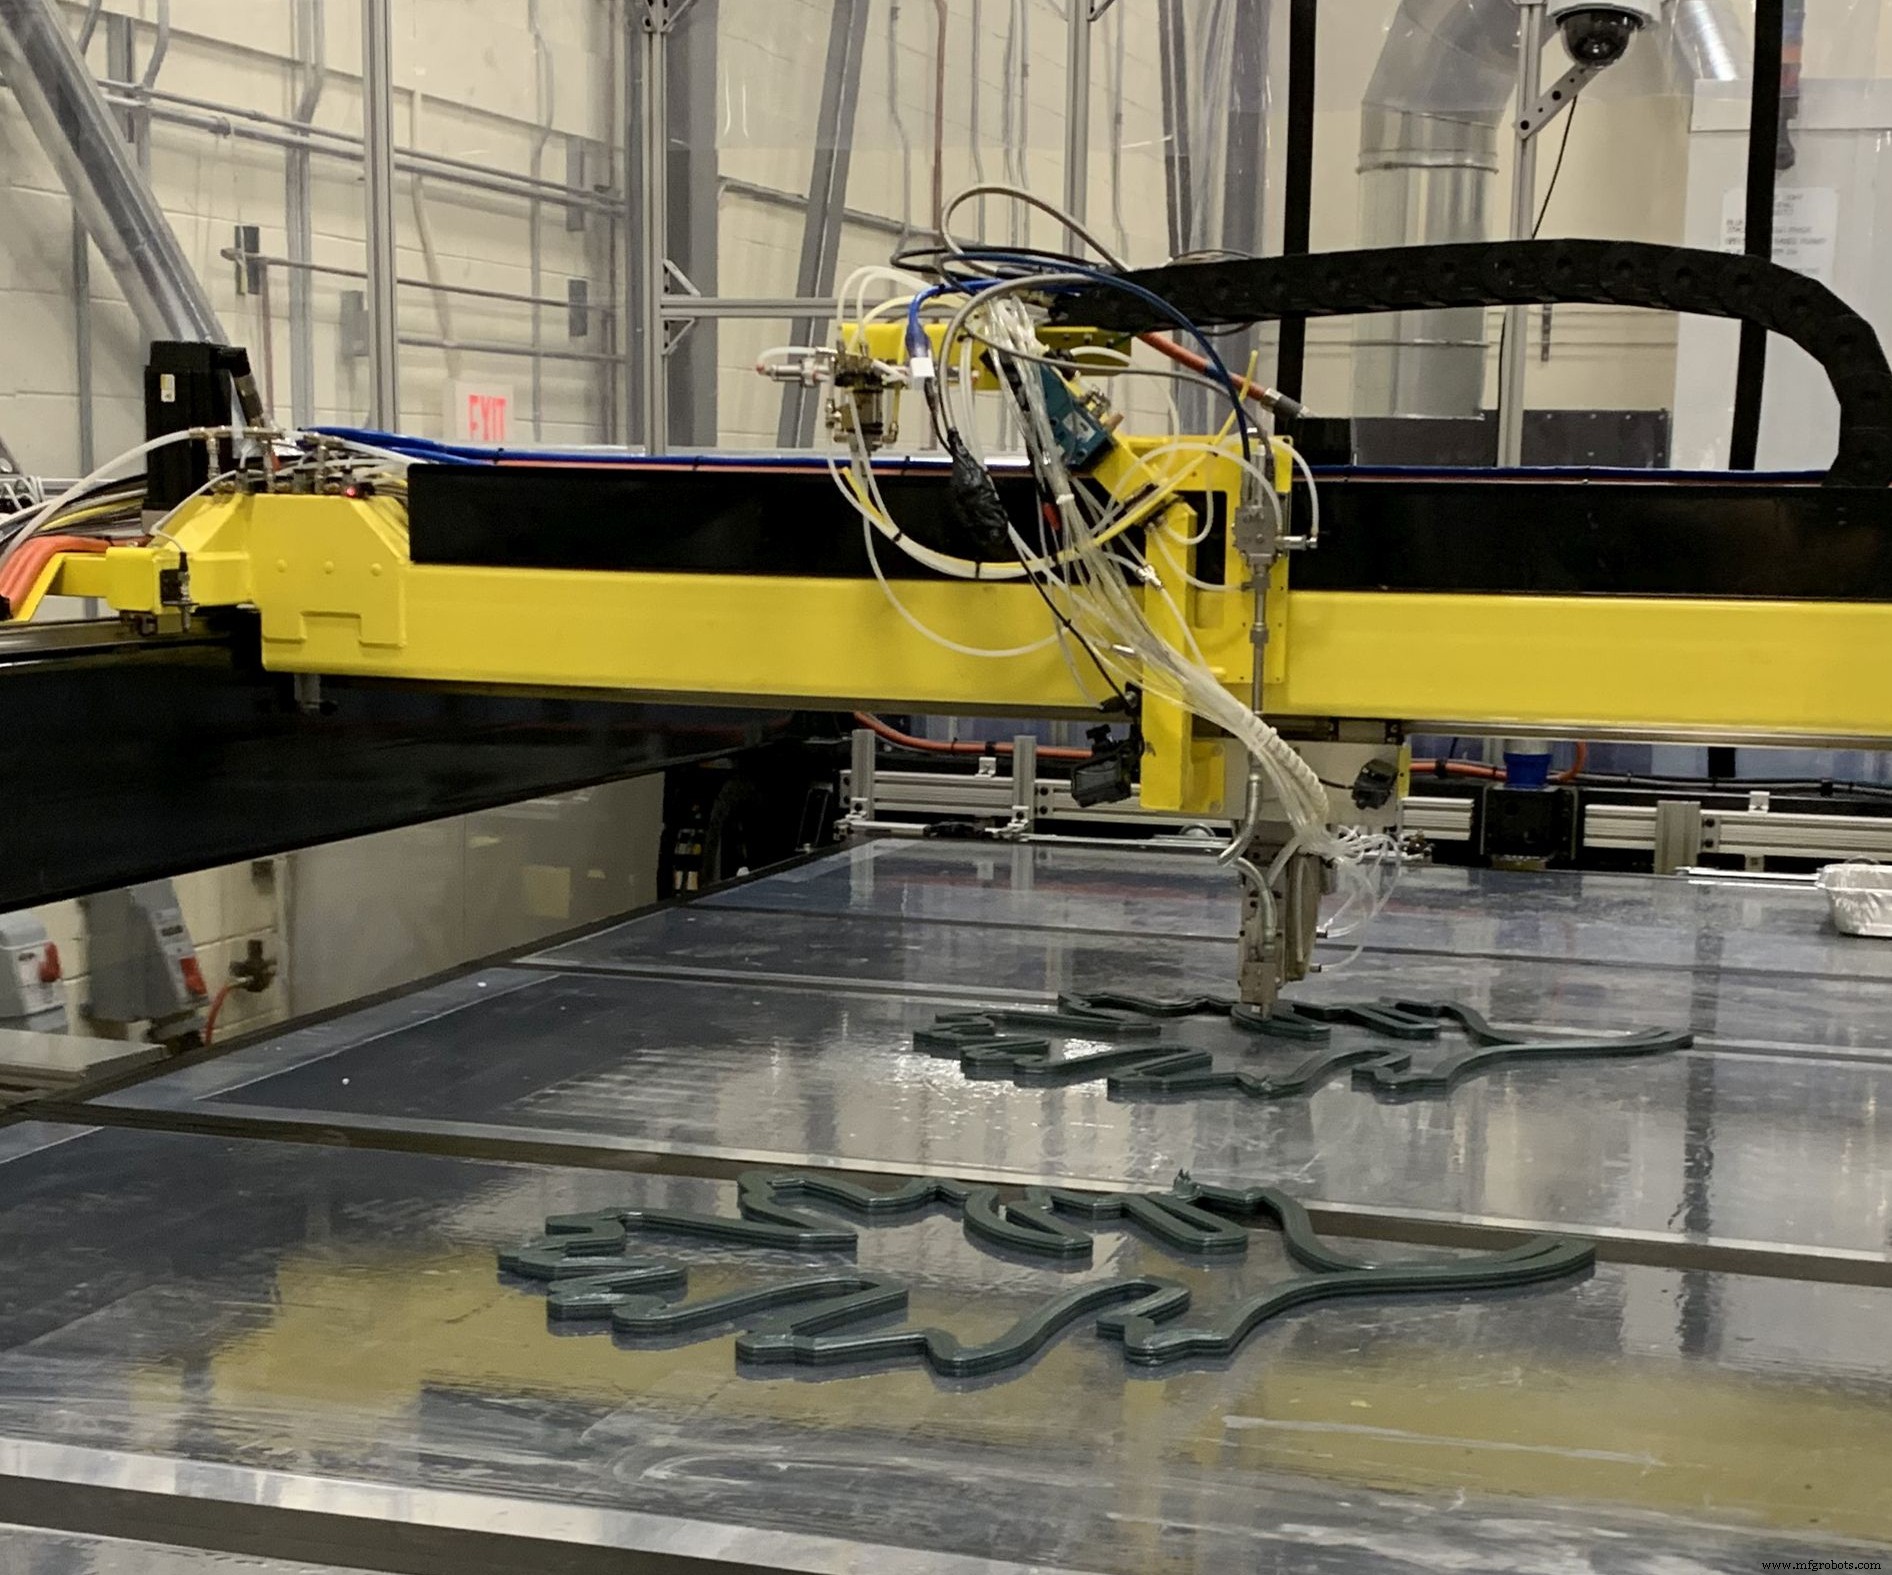
MVPs Reactive Additive Manufacturing (RAM) Maschine und Polynt Reactive Deposition PRD-1520 Druckmaterial werden am Oak Ridge National Laboratory (ORNL) demonstriert. QUELLE: CW
Reactive Additive Manufacturing (RAM)
Obwohl Technologien für 3D-Druck mit UV-härtenden Thermosets existieren, bilden RAM und Polynt Reactive Deposition PRD-1520 das erste großformatige System – aktueller Bauraum 8 ft x 16 ft x 3,5 ft –, das ein reaktives Harz verwendet, das bei Raumtemperatur ohne UV-Aktivierung aushärtet. Diese Technologie zielt auf kostengünstige Vorrichtungen, Thermoformwerkzeuge und Autoklavenformen sowie ein breiteres Anwendungsspektrum ab. „RAM liefert stärkere, energieeffizientere Produkte mit verbesserten Thermoeigenschaften“, erläuterte MVP CEO Bob Vanderhoff.
Das RAM-System umfasst die große Druckplattform und ein bodenmontiertes MVP-Pumpsystem, wobei nur der Druckkopf auf dem computergesteuerten Gantry montiert ist. Das Pumpsystem dosiert präzise das kurzglasfaserverstärkte Vinylesterharz und den Peroxid-Initiator in einen Statikmischer im Druckkopf. Das gemischte Harz wird dann durch eine Düse extrudiert, ähnlich wie bei den meisten Fused Deposition Modeling (FDM) Systemen. „Mit einer 1,2-mm-Düse beträgt die Druckgeschwindigkeit ca. 1,2 m/s“, sagte John Lindahl, ORNL Technical Lead für Thermoset-Polymere/Composites in Additive Manufacturing. „RAM erreicht FDM-Maßstäbe bei gleichzeitig hoher Ausbringung von fast 7 kg/h (15 lb/h).“
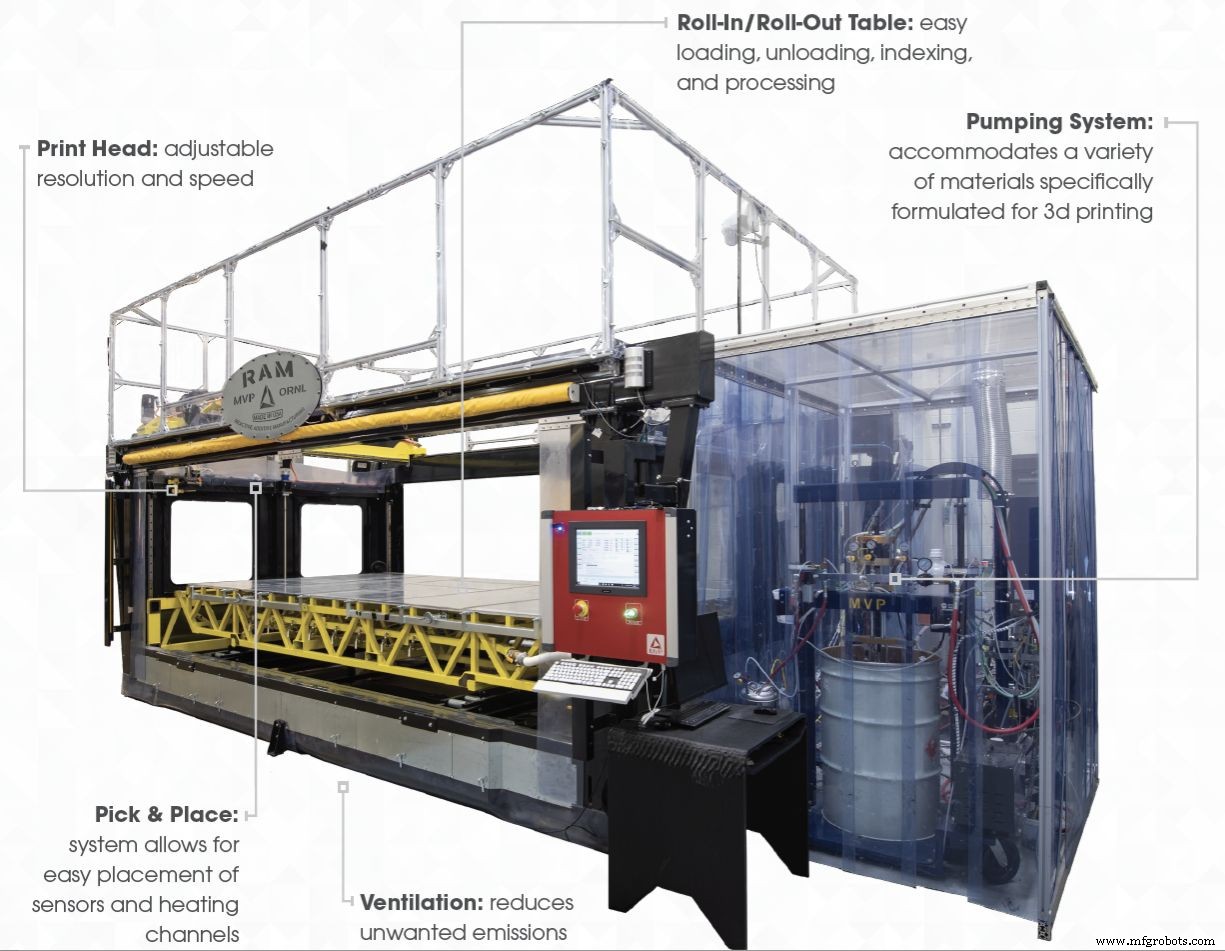
QUELLE: https://www.mvpind.com/3d-printer/
Die Bauplattform ist modular aus acht Segmenten aufgebaut. „Jedes dieser Segmente ist leicht entfern- und indexierbar“, merkt Vlastimil Kunc, ORNL Manufacturing Science Group Leader an. „Ich kann sie mit den Fingern bewegen, man könnte eines herausziehen und durch ein anderes ersetzen, wenn man es nachhärten oder bearbeiten möchte.“ Dies modularisiert den Prozess für Hochvolumen-Fertigung. „Wir haben auch Pick-and-Place-Roboter in RAM integriert, um Sensoren, Thermoelemente, RFID-Tags und Heizelemente nach Bedarf einzubetten“, fügt er hinzu.
„RAM ist zudem mit Infrarotkameras und optischen Sensoren ausgestattet, um Exothermie und Temperatur während des Aufbaus zu überwachen“, ergänzt Lindahl. „Wir haben ein 1D thermo-chemisch-rheologisches Modell entwickelt, das wir mit einer semi-infiniten Wand nutzen – dem schwierigsten Feature für diese Materialien. Das Modell sagt uns, basierend auf Harz und Reaktion, welche Schichtzeit nötig ist, wie schnell wir drucken können (volumetrischer Output) und wie heiß die Exothermie wird. All dies leitet uns bei der Optimierung der RAM-Druckparameter und dem vollständigen Verständnis des viskoelastischen Verhaltens des gedruckten Harzes während Gelierung, Aushärtung und vollständigem Druck.“
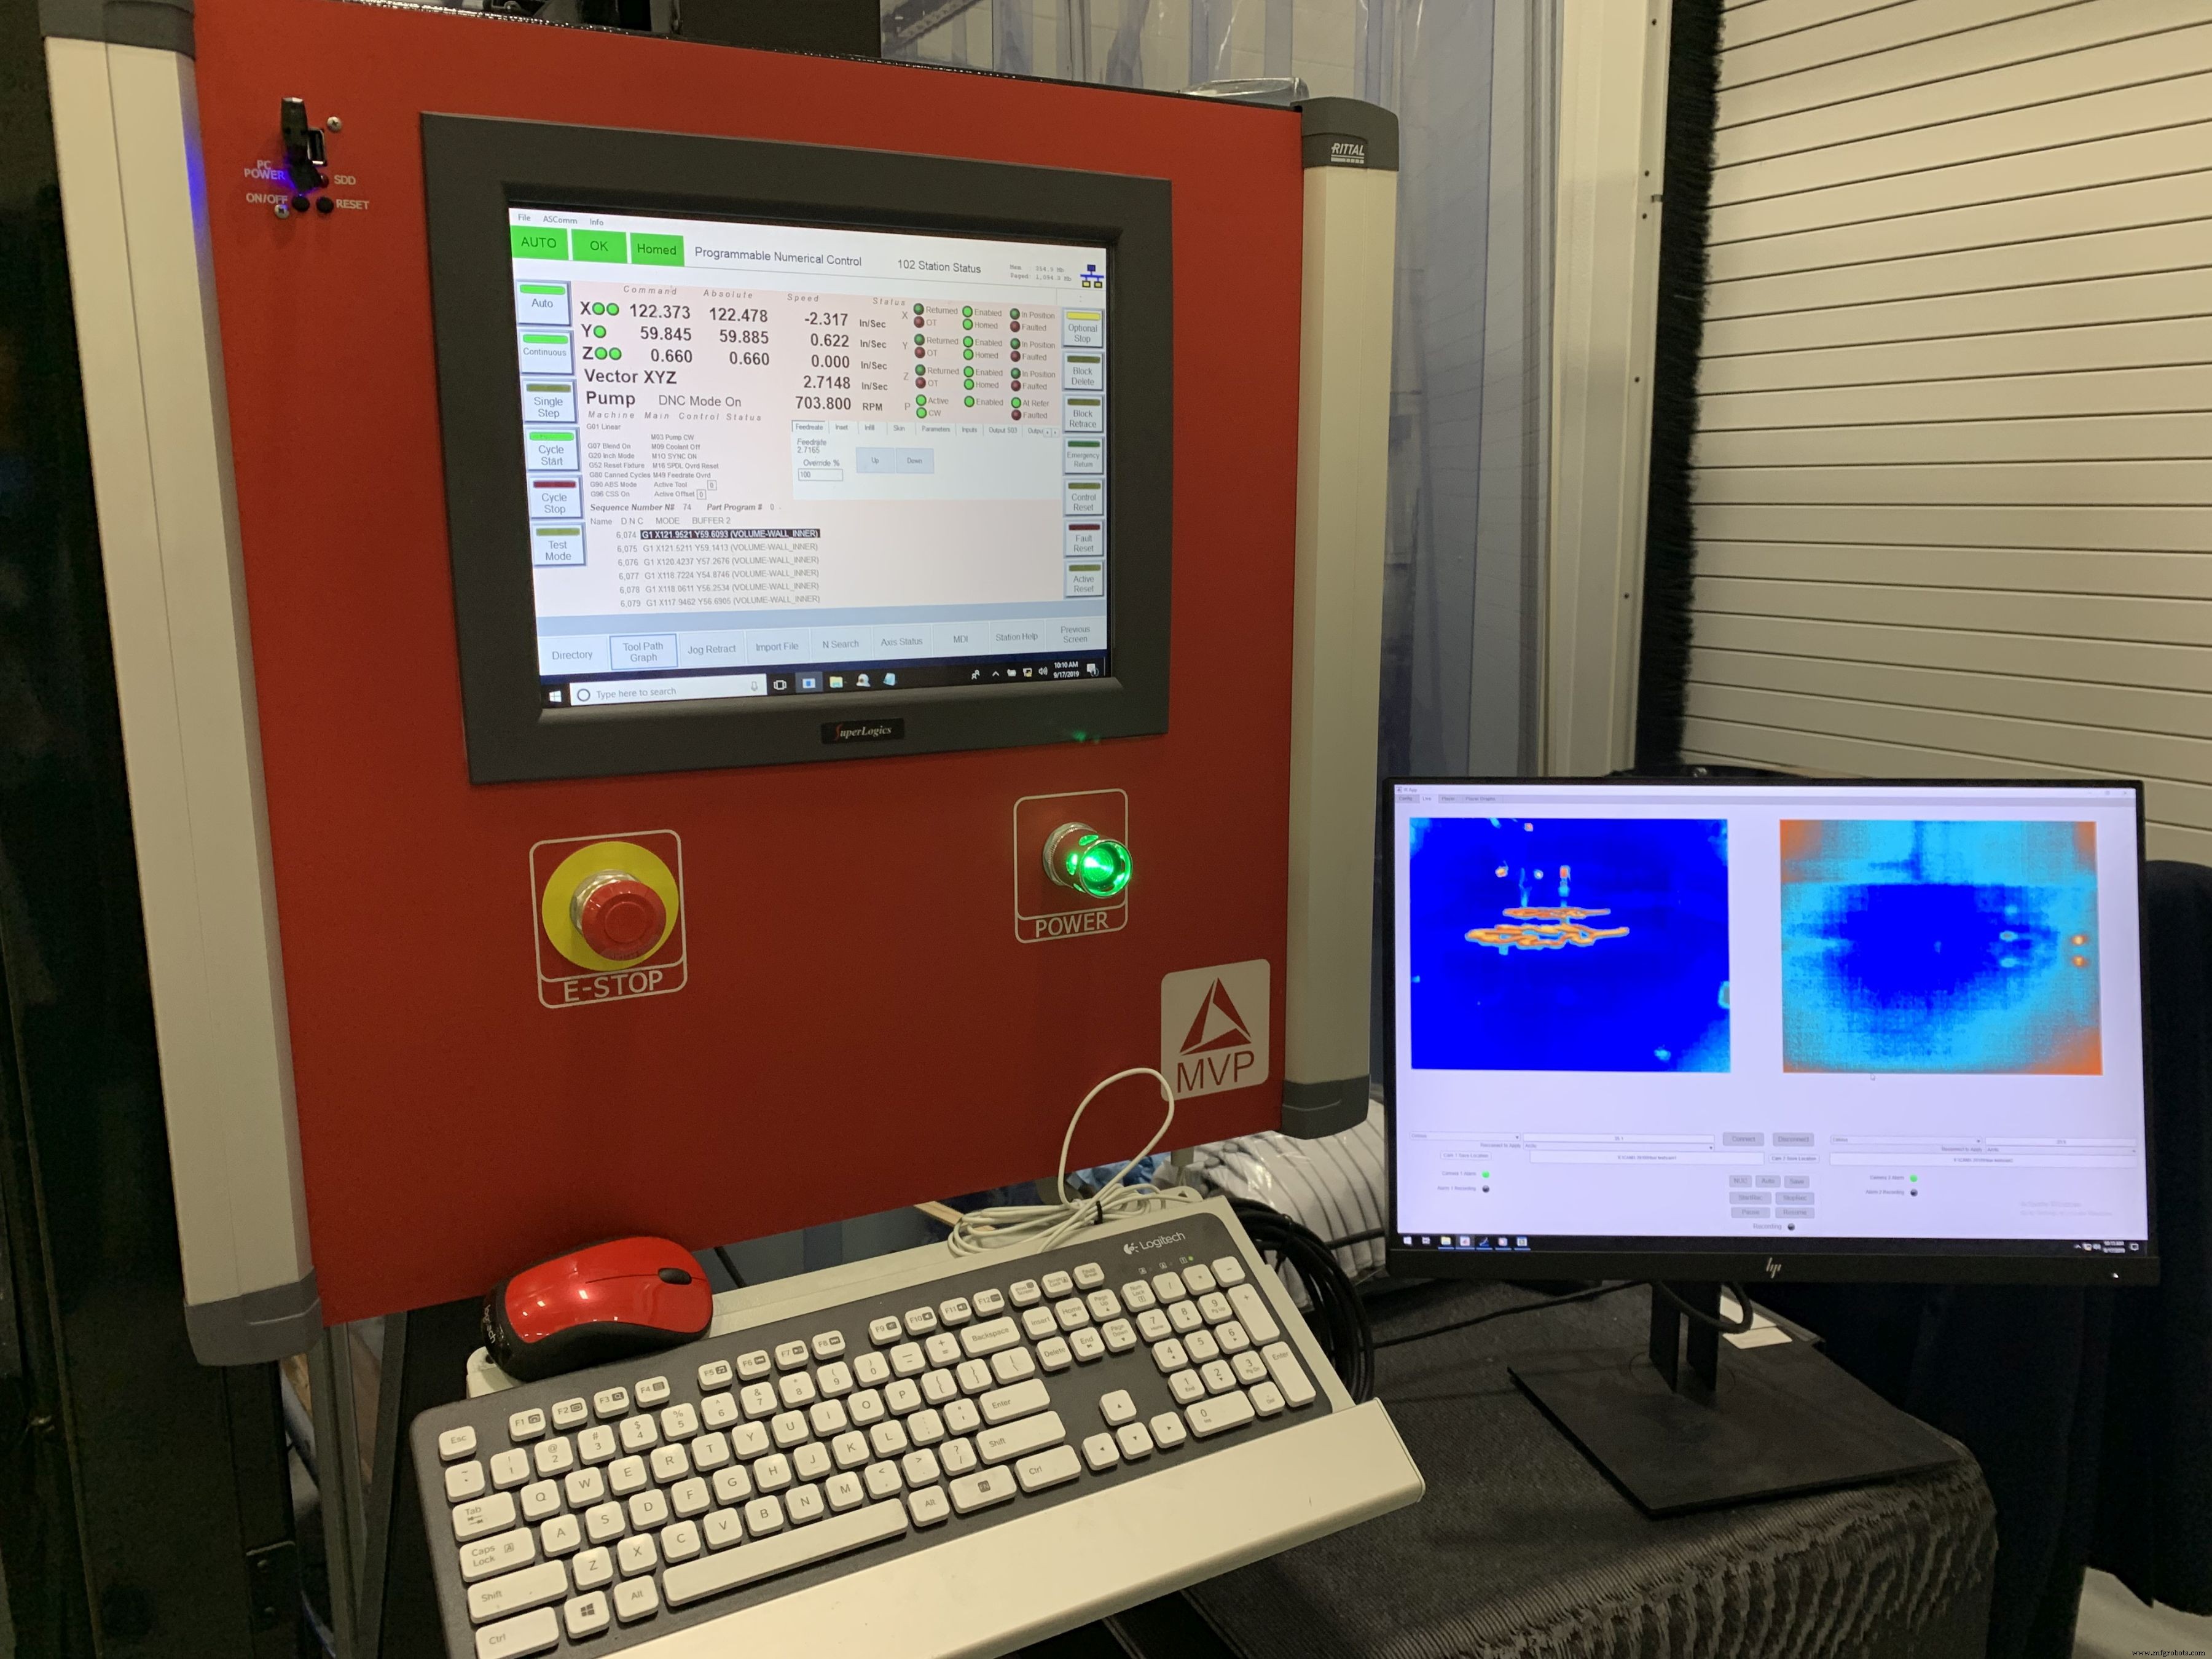
Der RAM-Drucker ist mit Infrarotkameras und optischen Sensoren ausgestattet, die Exothermie und Konformität zu optimierten Parametern überwachen, wie durch ORNLs thermo-chemisch-rheologisches Modell definiert. QUELLE: CW
Polynt Reactive Deposition (PRD-1520) für Effizienz
PRD-1520 ist ein vorpromotiertes, vorkompoundiertes ungesättigtes Vinylesterharz, konzipiert mit hoher Viskosität (2,5–3,0 Millionen cPs) für Pumpen und 3D-Druck. Es wurde für den MVP RAM-Drucker entwickelt, weist geringes Schwinden und eine Wärmeformbeständigkeitstemperatur (HDT) von 94 °C / 201 °F sowie eine Glasübergangstemperatur von 107 °C / 225 °F auf. Zum Vergleich: HDT von PLA, ABS und Nylon liegen laut Filamentherstellern bei 56 °C, 88–98 °C bzw. 110 °C. „Doch die patentierte Chemie von PRD-1520 ermöglicht chemische Bindung zwischen den gedruckten Schichten, was die Eigenschaften 3D-gedruckter Strukturen erhöht, einschließlich 2- bis 4-facher Z-Richtungsfestigkeit gegenüber Thermoplasten“, erläuterte Polynt R&D-Direktor Steve Voeks. Er verwies auch auf die lange Offenzeit (Gelierzeit 20–25 Minuten), „die es ermöglicht, große Strukturen mit Start-Stopp und langen Zwischenzeiten zwischen den Schichten zu drucken.“ Diese Fähigkeit, auf zuvor abgelegte, noch weiche Materialien zu drucken, erhöht die Werkzeugpfadfreiheit erheblich.
„Die Werkzeugpfadentwicklung, die wir gemacht haben, ist einzigartig für Thermoset-Materialien“, erklärte Lindahl. „Wir können sehr effiziente Strukturen drucken, indem wir mit dünner Infill beginnen und diese mit einer Null-Porosität-Schicht abschließen. Wir starten mit abwechselnden 0°/90°-Schichten und gehen dann zu 0°- und 90°-Druckpfaden in einer einzigen Übergangs-Schicht über, die dann mit einer soliden Druckschicht abgeschlossen wird. Dies ermöglicht das Drucken großer Flächen bei signifikanter Reduktion von Druckmaterial sowie Gewicht, Druckzeit und Kosten.“ Ein technisches Paper dazu wird von ORNL-Postdoc Chris Hershey auf der CAMX 2019 am Donnerstag, 26. Sep, 10:00 Uhr vorgestellt. „Large-Scale Reactive Extrusion Deposition of Sparse Infill Structures with Solid Perimeters“ wurde bereits mit dem CAMX 2019 Outstanding Technical Paper und bestem Paper im Additive Manufacturing Track ausgezeichnet.
„Mit PRD-1520 ist RAM derzeit der energieeffizienteste 3D-Drucker für Polymer- und Compositmaterialien“, sagt Lindahl. Bemerkenswert: Das Thermoset-Material benötigt weder beheiztes Bauplateau noch beheizte Kammer. Auch die sonst nötige Wärme zum Schmelzen von Thermoplast-Pellets entfällt.
„Wir haben eine gegenseitig vorteilhafte Zusammenarbeit mit Polynt und MVP zur reaktiven Polymer-Additiven Fertigung der nächsten Generation genossen“, sagte Bill Peter, MDF-Direktor. „Mit Unterstützung des DOE Advanced Manufacturing Office planen wir, die Grundlagenforschung fortzusetzen, um diese Technologie zu verbessern und die zugrundeliegende Wissenschaft besser zu verstehen, während wir weitere energieeffiziente Prozesse und Anwendungen mit unseren Industriepartnern demonstrieren.“
Weitere Infos: MVP Stand G2, ORNL Stand S25 auf der CAMX 2019 (23.–26. Sep, Anaheim, CA) oder Kontakt: Hannah Jay (MVP), Rick Pauer (Polynt), Jennifer Burke (ORNL).
Faser
- 3D-Druck vs. Additive Fertigung: Die wesentlichen Unterschiede verstehen
- 5 Hauptvorteile von 3D-Druck für die moderne Fertigung
- Additive vs. Subtraktive Fertigung: Unterschiede & Warum 3D-Druck wächst
- Warum additive Fertigung MRO-Operationen transformiert
- Boeing investiert 1 Milliarde Dollar in Dassault Systèmes 3DExperience für globales additives Fertigen
- Wie COVID-19 die 3D-Druck-Adoption branchenübergreifend beschleunigt
- Additive Fertigung wächst über Desktop-3D-Druck hinaus in die industrielle Produktion
- Warum 3D-Druck die moderne Fertigung revolutioniert
- Stratasys: Nachhaltigkeit vorantreiben durch fortschrittlichen 3D-Druck
- Revolution in Medizin & Zahnmedizin: Die Kraft der Additiven Fertigung