



Thermoformen meistern: Experten-Troubleshooting für Thermoplast-Composites
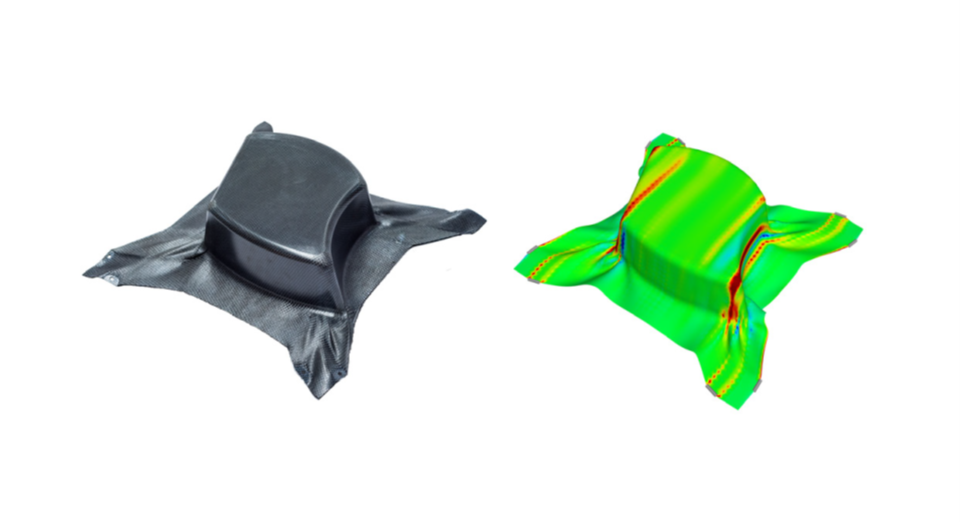
Hinweis: Informationen und Bilder für diesen Artikel stammen aus dem Kurs „Advanced Forming of Thermoplastic Composites“ gelehrt vom ThermoPlastic composite Research Center (TPRC).
Thermoplast-Composites (TPCs) gewannen zuerst Vorteil durch die Nachfrage nach schnelleren Produktionsraten in Luftfahrt und anderen Leichtbauanwendungen. Bauteilfertigung in Minuten machte Thermoformen (auch Stempeln genannt) zum häufigsten Thermoplast-Composite-Prozess und zum ersten, der fliegende Teile in Serie produzierte (siehe „Inside a thermoplastic composites hotbed“ und „Thermoplastic composites clip time …“).
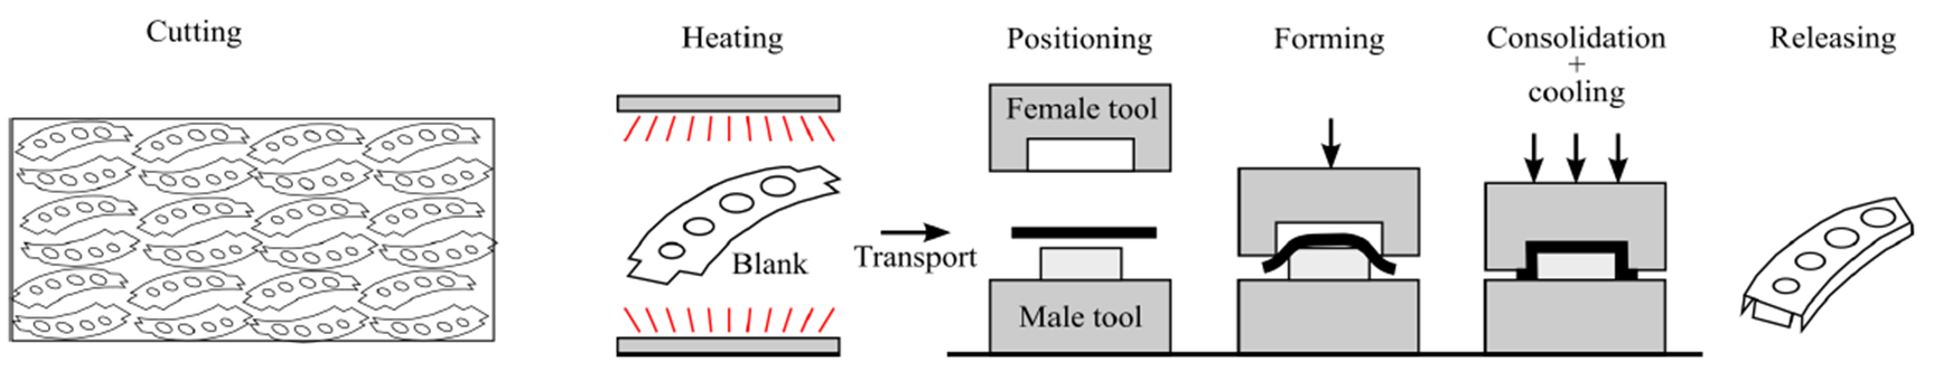
Der Prozess beginnt mit einem Blank – einem vorkonsolidierten Thermoplast-Composite-Laminat mit der erforderlichen Lagenorientierung – und umfasst folgende Schritte (Abb. 1): Blank-Vorbereitung (Schneiden und Fixierung), Blank-Erhitzen, Transfer zur Form, Blank-Positionierung, Formen, Abkühlen, Entformen des Teils und Trimming/Fertigstellung. Der Thermoformprozess ist ein einfaches Konzept, involviert aber Komplexitäten und Herausforderungen, die adressiert werden sollten, um wiederholbare, hochwertige Composite-Bauteile zu erreichen.
Falten vermeiden
Eine Falte ist ein visueller und funktionaler Defekt. Sie kann als Out-of-Plane-Biegung des Materials beschrieben werden. Die Hauptursache ist unzureichende Scherverformungen, wie Zwischenlagen-Verschiebung und Intralagen-Scheren, während der Verarbeitung. Faltenbildung tritt vorwiegend in doppelt gekrümmten Oberflächen auf. Betrachten Sie folgende Aktionen, um Falten zu minimieren.
Ausreichendes Vorheizen und schneller Transfer. Während des Formens des Blanks sollte die Temperatur über der Schmelztemperatur (Tm) der TPC-Matrix bleiben, um Scherverformung zu ermöglichen. Berücksichtigen Sie, dass während des Transfers von der Vorheizstufe zur Form die Temperatur signifikant fallen kann – möglicherweise um 40-50 °C in drei Sekunden. Daher sollte das Vorheizen hoch genug sein, dass der Polymer über Tm – oder Glasübergangstemperatur (Tg) für amorphe Polymere – nach Transfer und während des Formens bleibt. Ein kalter Blank verformt sich nicht richtig und entwickelt Falten. Allerdings Vorsicht vor Überhitzung des Blanks um Polymerdegradation zu vermeiden.
Gewebebindung und Lagenaufbau. Atlasbindung (HS) Gewebe haben bessere Drapierbarkeit aufgrund leichterer In-Plane-Scherverformung, was Falten verhindert. Drapierbarkeit von Geweben, von höchster zu niedrigster: 8HS > 5HS > 2x2 Köper > Leinwandbindung. 5HS-Gewebe ist oft ein guter Startpunkt, weil es Drapierbarkeit und mechanische Performance balanciert. Blanks aus unidirektionalen (UD) Verstärkungen neigen mehr zu Falten als HS-Gewebe aufgrund hoher Reibung zwischen Fasern, die In-Plane-Scheren widersteht. In-Plane-Scheren zuzulassen ist der Schlüssel zum Erfolg bei der Formung von UD-Blanks, besonders bei doppelt gekrümmten Oberflächen.
Lagenorientierungen wie [0, 90, ±45]s in einem quasi-isotropen Lagenaufbau können Scherverformung hemmen, was Falten verstärkt. Alternativ helfen Kreuzlagen (z. B. [0, 90]), Faltenbildung zu verhindern, weil Scheren nicht durch andere Lagen eingeschränkt wird.
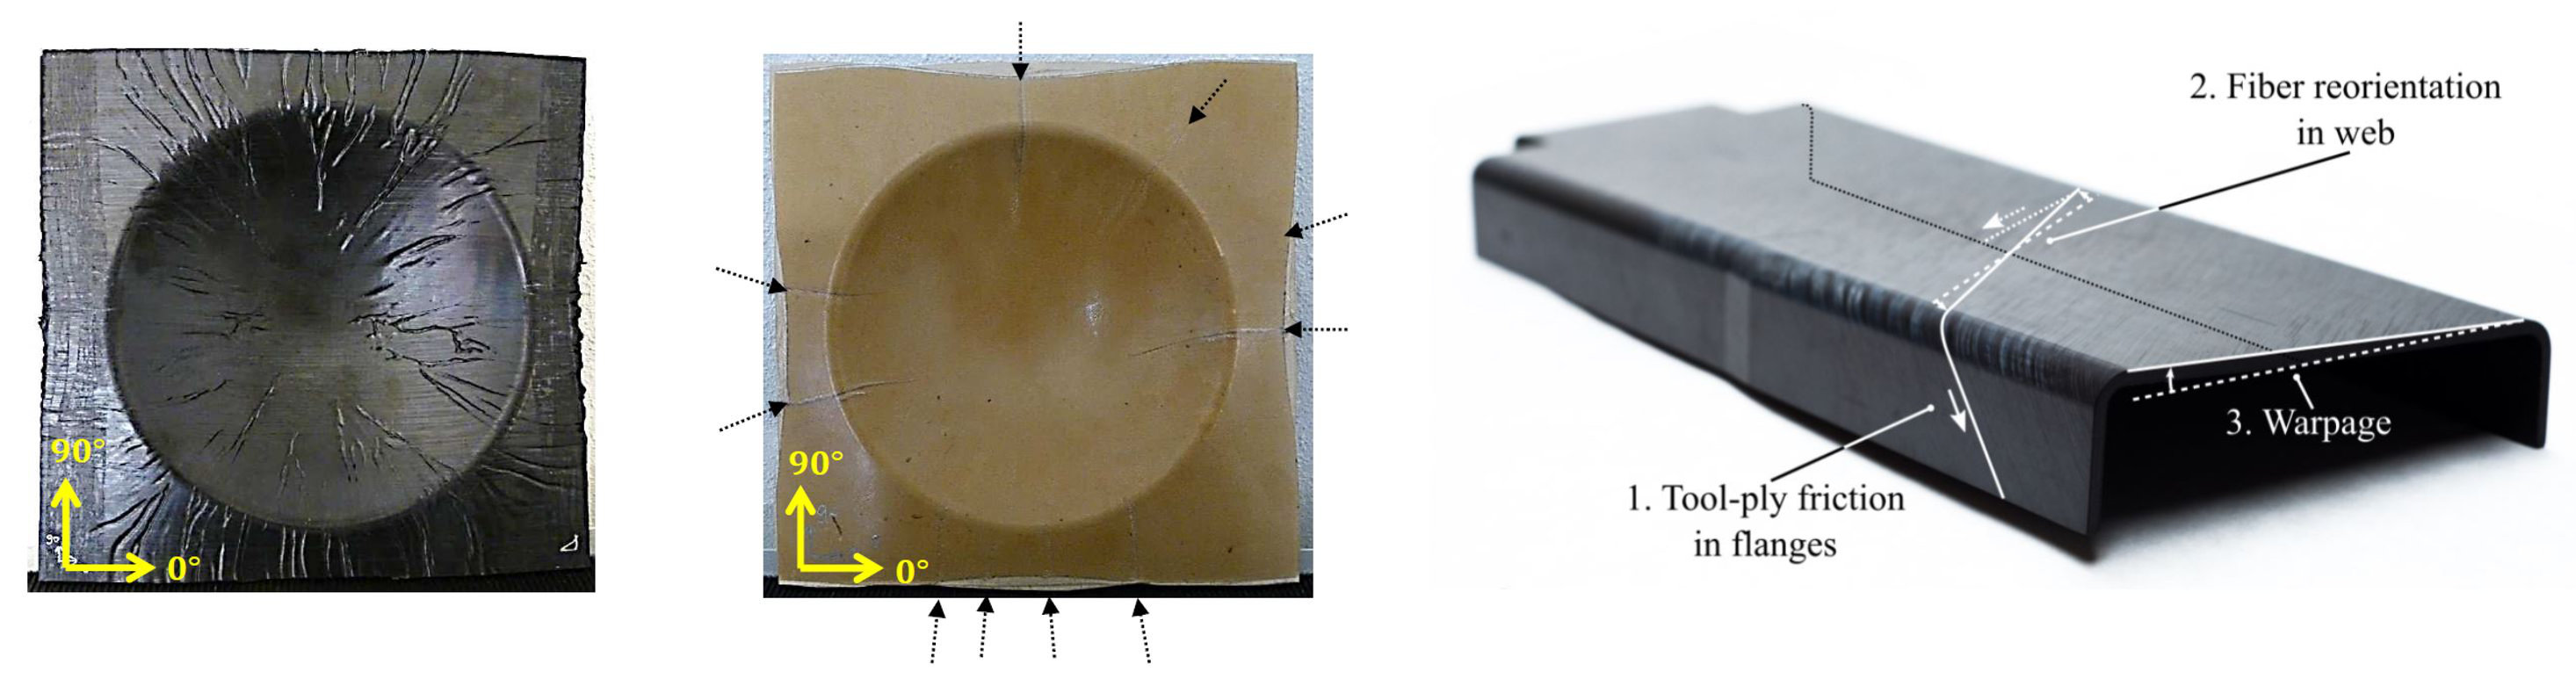
Abb. 2. Falten und Verzug vermeiden
Das hemisphärische Teil zeigt viele kleine und große Falten mit UD-Blank (links), während nur große Falten mit 8HS-Blank (rechts) sichtbar sind. Verzug in diesem Composite-Spar resultierte aus Faserneuorientierung durch Werkzeug-Lagen-Reibung in den Flanschen. Foto: „Forming limits of thermoplastic composites“ by D.J. Wolthuizen, et. al. (links) und „Rapid manufacturing of tailored thermoplastic composites by automated lay-up and stamp forming“ by Tjitse K. Slange (rechts).
Blank-Vorbereitung und Fixierung. Greifer und Spannvorrichtungen können genutzt werden, um den Blank in Spannung in Bereichen zu halten, die zu Out-of-Plane-Biegung neigen. Die optimierte Konfiguration zu finden kann zeitaufwändig sein, mit mehreren Iterationen erforderlich, aber Prozesssimulationssoftware hilft. Richtige Blank-Spannung verhindert auch, dass der Blank durchhängt, was Probleme während Transfer und Formen verursachen kann. Solche Probleme umfassen, dass der Blank die Form zu früh berührt, was zu viel Material auf der Form vor dem Drapieren platzieren kann, was zu Knickung und Falten führt. Der Blank kann auch durchhängen und den Heizer berühren, was Blank-Schaden oder Prozessstopp verursachen kann.
Optimierung der finalen Blank-Geometrie und Zuschnitt auf Near-Net-Shape kann Falten verhindern und Ausschuss reduzieren. Schnitte und Darts können auch helfen, Out-of-Plane-Biegung zu verhindern, indem Faser-Spannungen reduziert werden für besseres Formen.
Herausforderungen im Werkzeugdesign meistern
Während Thermoformen und ähnlicher Formprozesse kann das Werkzeug selbst Herausforderungen präsentieren. Richtiges Werkzeugdesign kann helfen, Probleme mit Werkzeugkosten, Heizung, Bauteildefekten und Entformen vorzubeugen.
Werkzeugmaterialien. Um das richtige Material für ein Thermoformwerkzeug zu wählen, berücksichtigen Sie die Materialien für das finale Bauteil, da diese die erforderliche Werkzeugtemperatur (Tmold) beeinflussen. Zum Beispiel, folgend der Faustregel Tmold = (Tm + Tg) / 2, wird ein Bauteil aus verstärktem PPS (Polyphenylensulfid Tm = 280 °C) einen Tmold von ca. 180 °C benötigen. (Amorphe und teilkristalline Thermoplast-Polymere haben eine Tg, aber teilkristalline Polymere haben auch eine Tm.) Ein Metallwerkzeug ist thus erforderlich, um ausreichend Wärme von der Platte der beheizten Presse oder einem beheizten Werkzeug für die Bauteilformung zu leiten. Leitung ist auch für effizientes Bauteilkühlen notwendig. Für ein Bauteil aus verstärktem PMMA (Polymethylmethacrylat), das eine viel niedrigere Tg (~100 °C) hat, könnte ein Holz- oder Epoxidwerkzeug bei Raumtemperatur ausreichend sein.
Weitere Überlegungen umfassen die aktuelle Entwicklungsphase und verfügbares Budget, aber auch die Anzahl der vom Werkzeug zu fertigenden Bauteile. Während der Verarbeitung sind Werkzeuge Reibung, hoher Temperatur und Druck ausgesetzt. Da Holz und Epoxid niedrigere Hitzebeständigkeit und Tragfähigkeit im Vergleich zu Metallen haben, werden Werkzeuge aus diesen Materialien eine kürzere Lebensdauer haben und sind eher für Kleinserienfertigung geeignet, während Metallwerkzeuge für Großserienfertigung bevorzugt werden.
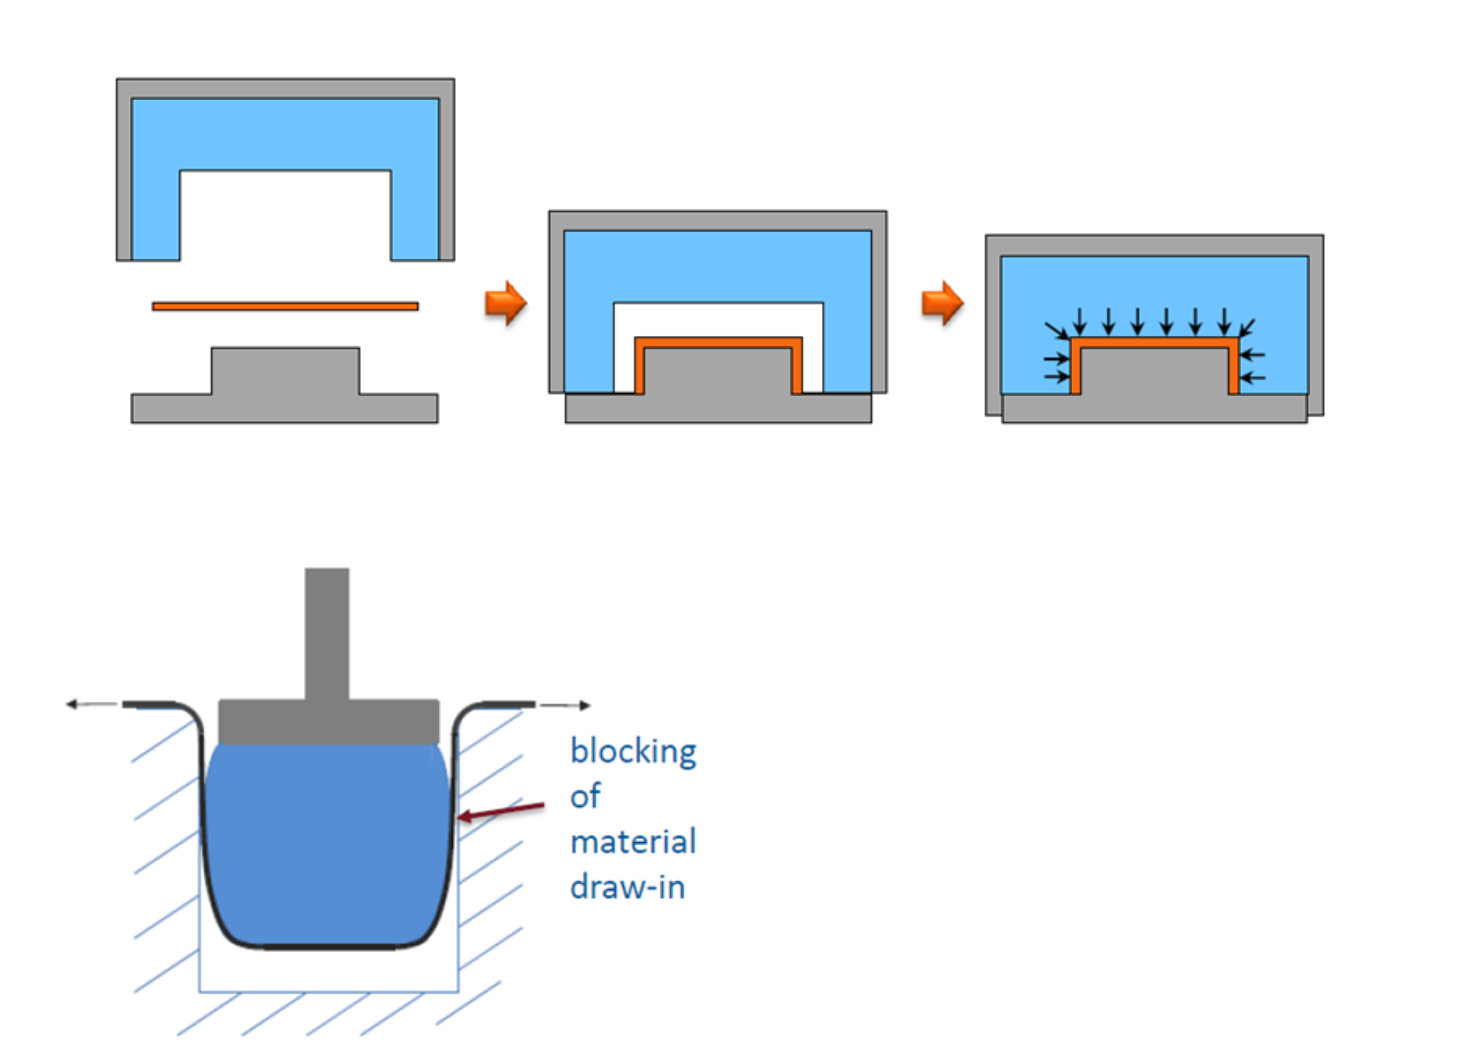
Ein weiteres Materialsystem für Werkzeuge ist Metall-Gummi, wo eine Hälfte eines passenden Satzes Metall und die andere Gummi ist. Dies ermöglicht Produktionsflexibilität und kann für Teile mit größeren Toleranzen genutzt werden. Ein Metall-Gummi-Werkzeug bietet auch gleichmäßigen hydrostatischen Druck, was in Flanschbereichen und bei Blanks mit Dickenvariationen, typisch für maßgeschneiderte Blanks mit mehreren UD-Lagen, vorteilhaft ist.
Diese inhärente Anwendung von hydrostatischem Druck ist auch ein Vorteil, wenn dasselbe Teil in mehreren unterschiedlichen Dicken produziert wird, wodurch die Kosten separater Werkzeuge für jede Dicke eliminiert werden. Beim Design eines Metall-Gummi-Werkzeugs ist es wichtig, auch folgende Nachteile und Herausforderungen zu berücksichtigen:
- Die Metallseite des Werkzeugs produziert glattere Oberfläche vs. Gummi.
- Metall-Gummi-Werkzeuge haben eine Größenordnung höheren Wärmeausdehnungskoeffizienten (CTE) vs. Vollmetall-Werkzeuge.
- Durch niedrigere Wärmeleitfähigkeit vs. Metall dauert Kühlung etwas länger und erzeugt mehr Lag in der Temperaturkontrollantwort.
- Erhöhter Verschleiß und Alterung resultieren in kürzerer Lebensdauer vs. Vollmetall-Werkzeuge.
Formen und Entformen. Richtiges Werkzeugdesign stellt ausreichenden Druck, optimales Drapieren sicher, hilft Defekte zu verhindern und fördert sichere Bauteilentfernung. Obwohl es viele Probleme bezüglich Formen und Entformen gibt, umfassen einige der wichtigsten:
- Druck. Während Thermoformen kann niedriger Druck zu schlechter Konsolidierung, reduzierten mechanischen Eigenschaften und Out-of-Tolerance Bauteilabmessungen führen. Für ein passendes Metall-Metall-Werkzeug, Endanschläge eliminieren, damit der kontinuierliche Druck auf das Laminat nicht durch den Spalt verhindert wird, den die Endanschläge erzeugen.
- Materialeinzug zulassen. Um Expansion der Gummiseite des Werkzeugs während des Pressens (bekannt als Barreling) zu vermeiden, was Materialbewegung während des Pressens (Einzug) blockieren kann, platziere das Gummi auf der weiblichen Seite des Formwerkzeugs (siehe Abb. 3).
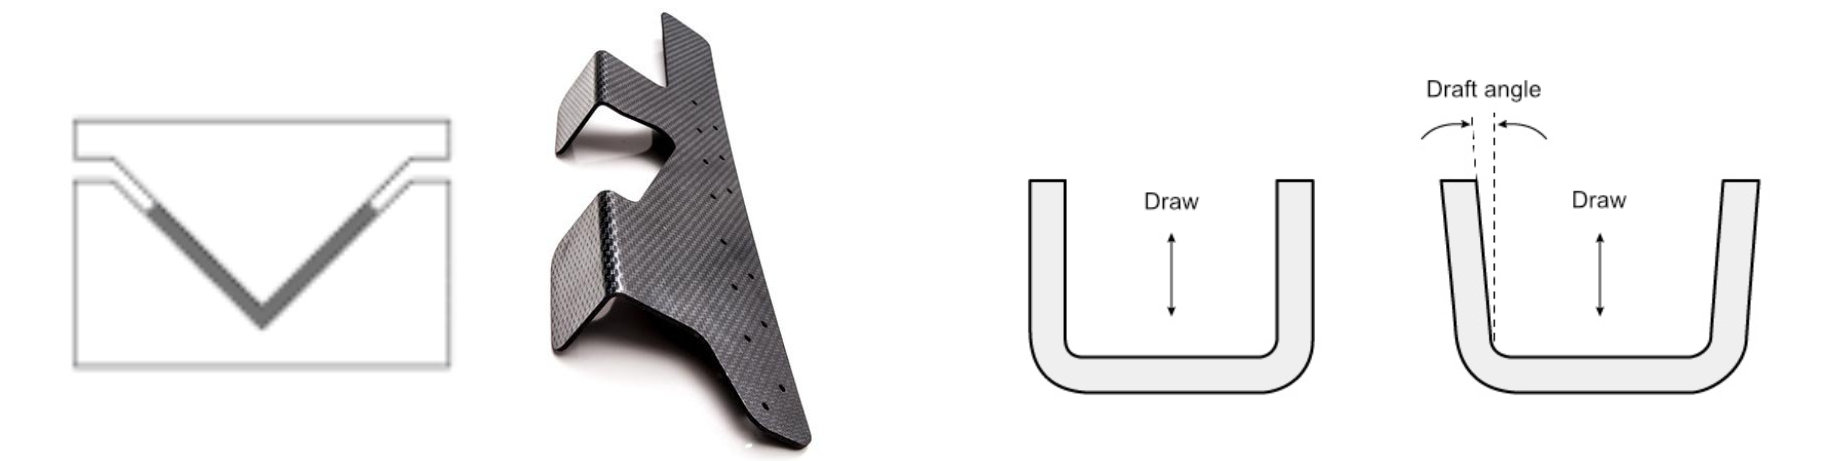
- Bauteilentfernung. Für L-förmige Teile, designe das Werkzeug mit dem gewünschten L-Winkel geneigt zu einem V, was Reibung mit dem Werkzeug reduziert und einfache Bauteilentfernung ermöglicht. Für kastenförmige Teile, nutze einen Entformschrägwinkel von 1-2 Grad pro Seite; höhere Winkel können für tiefere Teile nötig sein.
Verzug und Spring-in
Verzug und Spring-in sind Formverzerrungen, verursacht durch anisotrope Materialeigenschaften und ungleichmäßiges Harzkühlen, die nach dem Formen auftreten und zu Out-of-Tolerance Bauteilabmessungen führen können, was zu Problemen bei Montage und Ausschuss führen kann. Verzug tritt auf, wenn ein Bereich hoher eingebrachter Spannungen innerhalb eines Bauteils einen Bereich niedriger eingebrachter Spannungen schneidet. Dieses Spannungsungleichgewicht wird durch das Hochspannungsgebiet, das das Niedrigspannungsgebiet verzerrt, abgebaut, was zu Biegen oder Verdrehen des Laminats führt.
Spring-in tritt in gekrümmten Paneelen oder Teilen mit Eckensektionen auf, wenn eingebrachte Spannungen Wandsektionen nach innen bei einem Winkel kleiner als dem Designwinkel verzerren. Dies passiert oft in faserverstärkten Composites wegen ihrer anisotropen Eigenschaften. Bauteilgeometrie ist auch ein Faktor. Differentieller Schrumpf zwischen In-Plane (niedriger CTE in Faserrichtung) und Durch-Dicke (hoher CTE der Matrix) kann einen Winkelabfall von 1-3 Grad verursachen.
Adressieren von Formverzerrungen kann kostspielig und zeitaufwändig sein. Nutzung von Simulations- und Designtools wird für schnellere Bauteilentwicklung dringend empfohlen. Suchen Sie nach folgenden möglichen Ursachen und Fixes bei Verzug:
- Prozessparameter. Werkzeugtemperatur beeinflusst Durch-Dicke-Eigenschaften assoziiert mit Kristallisation und viskoelastischen Effekten, die Verzug beeinflussen können. Werkzeugtemperatur reduzieren kann Spring-in reduzieren aber innere Spannungen erhöhen, was zu Spring-in führen kann, einmal freigegeben. Diese Unsicherheit sollte sorgfältig geprüft werden. Hoher Druck und Formgeschwindigkeit können auch Spring-in reduzieren und möglicherweise das gegenteilige Problem – Spring-back – fördern, indem sie Zwischenschichtverschiebung limitieren. Erhöhung der Haltezeit kann sicherstellen, dass die Matrix vollständig erstarrt und Restwärme eliminiert, was Schrumpfung nach Bauteilentfernung reduziert, und thus Spring-in.
- Werkzeugdesign. Kompensation für Spring-in kann durch Ändern der Wandwinkel im Werkzeug erfolgen. Auch, wie erwähnt, fördern Metallwerkzeuge gleichmäßigeres Kühlen und können Verzugrisiko reduzieren, besonders bei dicken Teilen.
- Lagenaufbau. Symmetrische Lagenaufbauten werden commonly genutzt, um Verzug zu mildern, aber während Thermoformen kann Faserneuorientierung auftreten, was zu Asymmetrie und Verzug führt. Eine weitere Manifestation von Asymmetrie ist Harzmigration während Radiusformen (inklusive Ecken). Dies verursacht Faserumverteilung und lokale Änderungen im Faser-Volumenanteil, was Anisotropie und Verzug fördert. Verschiedene Lagenaufbauten und -sequenzen verhalten sich unterschiedlich, da Fasern auf Spannungen reagieren, was wiederum Verzug beeinflusst. Simulations- und Vorhersagetools können helfen, dieses komplexe Materialverhalten zu adressieren.
Obwohl der Thermoform/Stempelprozess multiple Parameter und komplexe Materialverhalten involviert, gibt es grundlegende Prinzipien und Aktionen, die erfolgreiche Entwicklung leiten können. Mit zunehmender Implementierung thermogeformter TPC-Teile, und besonders UD maßgeschneiderter Blanks, werden neue Herausforderungen mit innovativen Lösungen und verbesserten Design/Simulations-Tools adressiert.
Harz
- Covestro erweitert CFRTP-Portfolio mit neuer Tape-Linie und Hybrid-Spritzguss
- Lanxess Bond-Laminates startet recycelte Polycarbonat-Verbundwerkstoffe für leichte, flammwidrige Elektronik
- CW Trending Episode 4: Oribi Composites zu Thermoplastischen Verbundwerkstoffen und Rad-Innovation
- Chevrolet Silverado 2019: Leichte thermoplastische Stoßfängerhalterungen steigern Performance
- Toray Advanced Composites erweitert Thermoplast-Composite-Produktion mit neuer Hochtemperatur-Laminierpresse
- ACMA veröffentlicht Programm der Thermoplastic Composites Conference 2020
- Erste Thermoplast-Tür ebnet Weg für fortschrittliche Automobil-Composites
- Revolution im Sonnenrolldesign: Thermoplast-Composite-Führungen ersetzen Aluminium
- CAMX 2018 Preview: TenCate Advanced Composites zeigt wegweisende Thermoplast- und Duroplast-Lösungen
- Expertenleitfaden zum Schweißen thermoplastischer Verbunde