



Beschleunigung von RTM-Prozessen mittels Wärmestromsensoren
Mit 3–5 % des Flugzeuggewichts sind Fahrwerke seit langem Ziel für Gewichtsreduzierung zur Verbesserung der Flugzeug-Effizienz. Dies ist mit dem bevorstehenden Wechsel zu energie- und emissionsreduzierenden elektrischen Antriebssystemen noch kritischer geworden.
Beispielsweise wird Safran Landing Systems (Vélizy, Frankreich) engines-off, elektrisches Rollen via in Flugzeug-Fahrwerkräder integrierte Elektromotoren ermöglichen, wodurch NOx, CO₂, CO und unverbrannte Kohlenwasserstoffemissionen um 51 %, 61 %, 73 % bzw. 62 % reduziert werden. Dies ist ein großer Gewinn für nachhaltigere Luftfahrt, aber Elektromotoren benötigen Strom, und die dafür nötigen Batterien sind schwer.
Daher scheint die Nachfrage nach leichten Fahrwerkstrukturen eine perfekte Anwendung für Verbundwerkstoffe zu sein, abgesehen von einem Problem. „Weil das Fahrwerk eine Einzel-Lastpfad-Struktur ist, könnte der Ausfall einer strukturellen Komponente zu einer ernsthaften Notlandebedingung führen“, sagt Peet Vergouwen, Technologe bei GKN Fokker Landing Gear (Helmond, Niederlande). GKN Fokker Landing Gear arbeitet seit über einem Jahrzehnt daran, die technische Machbarkeit von Verbundwerkstoff-Fahrwerkstrukturen zu demonstrieren, einschließlich der Entwicklung von kohlenstofffaserverstärkten Polymer (CFK)-Schleppstreben für die F-35 Lightning II. „Aufgrund ihrer Kritikalität gehören Fahrwerkstrukturen zu den konservativsten in der kommerziellen Luftfahrt.“ Daher wurden siemostly aus hochfesten Metallen gefertigt.
Diese Flut beginnt sich jedoch zu wenden. Clean Sky 2 strebt eine 30-prozentige Gewichtsreduzierung an, aber via CFK-Komponenten im HECOLAG-Projekt (High Efficiency Composites LAnding Gear) für zwei Anwendungen. In der ersten Anwendung wurde eine CFK-Alternative für die bestehende Aluminium-obere Schleppstrebe für das A350-1000 Bugfahrwerk entwickelt, ursprünglich entwickelt und gefertigt von Liebherr-Aerospace (Lindenberg, Deutschland). HECOLAG-Partner Royal Netherlands Aerospace Centre (NLR, Marknesse) und GKN Fokker Landing Gear haben diese CFK-Schleppstrebe nach Liebherr-Anforderungen entworfen. Mit hauseigener automatisierter Preforming-Technologie hat NLR funktionale Prototypen der CFK-Schleppstrebe gebaut, die von GKN Fokker Landing Gear getestet wurden.
In der zweiten von HECOLAG bewerteten Anwendung haben NLR und GKN Fokker Landing Gear auch eine CFK-untere Seitenstrebe in Zusammenarbeit mit Safran Landing Systems für das elektrifizierte Hauptfahrwerk entwickelt. CW wird später 2021 spezifisch über die Gesamtergebnisse des HECOLAG-Projekts berichten, hier liegt der Fokus auf dem INNOTOOL 4.0-Teilprojekt, geleitet von Themenmanager GKN Fokker Landing Gear, um die hochautomatisierte Produktion von CFK-Fahrwerkstrukturen mittels Resin Transfer Molding (RTM) voranzutreiben. Speziell zielt INNOTOOL 4.0 darauf ab, sensorintegrierte Werkzeuge zu demonstrieren, die den Weg zu kleineren Werkzeugen mit weniger Masse für schnellere Produktionszyklen, einfachere Handhabung und reduzierten Energieverbrauch sowie erhöhte Automatisierung für niedrigere Kosten und Composites 4.0-intelligente Prozesskontrolle ebnen. Das INNOTOOL 4.0-Projekt wird vom Clean Sky 2 Joint Undertaking unter dem EU-Horizon-Forschungs- und Innovationsprogramm unter GAP Nr. 821261 gefördert.
INNOTOOL 4.0 Ziele
Der Demonstrator für diesen zweiten Teil von HECOLAG (siehe Eingangsbild) ist eher ein generisches Teil, erklärt Vergouwen. „Es dient der Demonstration von Teildesign, Simulation und Fertigungsmethoden, die die Leistung, Produktionsrate und Kosten für Ein-Gang-Flugzeuge liefern.“ Ende 2017 hatte das HECOLAG-Konsortium das initiale CFK-Demonstratorteil und Produktionswerkzeug definiert, das Werkzeug-Thermoverhalten analysiert und Leistungstests durchgeführt. Dieses große und komplexe Produkt bestand das Preliminary Design Review und erreichte einen Technology Readiness Level (TRL) von 4 später in jenem Jahr. „Basierend auf den Problemen und Lektionen aus jenem ersten Demonstrator suchten wir Partner zur Entwicklung von RTM-Werkzeugtechnologie zur Optimierung und Verkürzung des Aushärtezyklus“, sagt Vergouwen. Ein Clean Sky 2 Call for Partners wurde 2018 ausgeschrieben und an das INNOTOOL 4.0-Konsortium vergeben, bestehend aus Ausrüstungs- und Automatisierungslieferant Techni-Modul Engineering (TME, Coudes, Frankreich) und Harzinjektionsspezialist Isojet Equipements (Corbas, Frankreich). Sie begannen die Arbeit im April 2019 und schlossen die initialen Meilensteine im März 2021 ab.
„Das Verbundwerkstoffteil muss kostenwettbewerbsfähig mit Schmiedestahl und Aluminium sein“, merkt Vergouwen bei GKN Fokker Landing Gear an. „Das ist nur mit Automatisierung möglich, die eine sehr geringe Anzahl an Arbeitsstunden und günstigere Materialien als aktuelle luftfahrttaugliche, autoklavgehärtete CFK ermöglicht.“
Daher suchte INNOTOOL 4.0, Sensoren in das RTM-Werkzeug zu integrieren, die den Injektions- und Aushärteprozess überwachen und steuern, einschließlich Harzflusserkennung. „Das Ziel ist vollständige Automatisierung – Preform laden, Knopf drücken und die Formausrüstung managt Temperatur, Druck, Vakuum und Aushärtung“, sagt Stéphane Besson, Commercial Director bei TME. Dies ist jedoch das erste Mal, dass GKN Fokker Landing Gear und TME mit Aushärteüberwachung arbeiten. „Wir haben bereits mit Temperatur- und Drucksensoren gearbeitet“, sagt Besson, „aber nicht mit Sensoren für Harzfluss und Polymerisation.“
Die initialen Meilensteine des INNOTOOL 4.0-Projekts erforderten, dass TME und Isojet ein sensorbestücktes Formwerkzeug und Injektionssystem an NLR lieferten, das zur Produktion von Demonstratorteilen im März und April 2021 verwendet wurde. Parallel dazu würde TME ein bestehendes Werkzeug für die Produktion von CFK-Platten – 600 x 600 Millimeter groß mit 1–8 Millimetern Dicke – mit denselben Sensoren für Prozesskontrollversuche in ihrer Anlage modifizieren. „Das macht man lieber erst im kleinen Maßstab, statt direkt an einem großen Werkzeug mit einem teuren Teil“, sagt Vergouwen. So nutzte TME ein anderes Werkzeug, aber dieselben Sensoren, um deren Fähigkeiten und Tiefe zu demonstrieren. Mit Abschluss dieser Tests würde NLR dann das HaupthECOLAG-Werkzeug wiederverwenden, um eine neue Runde CFK-Demonstratoren zu produzieren, um die Prozesskontrolle an echten Teilen weiter zu optimieren.
RTM-Produktionswerkzeug-Design
TME begann die Produktion des RTM-Werkzeugdesigns mit CATIA V5 Software von Dassault Systèmes (Vélizy-Villacoublay, Frankreich) für mechanisches und elektrisches Design und ANSYS (Canonsburg, Pennsylvania, USA) für thermische und mechanische Simulation. Dieses Werkzeug würde mit Isojets kolbenbasiertem 1K-2K-System (für ein- und zweikomponentige Harze) gepaart, um Hexcel (Stamford, Connecticut, USA) HexFlow 2K RTM 6 und Solvay (Alpharetta, Georgia, USA) 1K PRISM EP 2400 Einkomponenten-Luftfahrt-Epoxidharze bei einem Injektionsdruck von bis zu 20 bar zu injizieren.
„Die Form dieses Formwerkzeugs ist sehr komplex“, merkt Besson an, „da es variierende Dicken im 3D-Trockenpreform mit einer geschlossenen, röhrenförmigen Form kombiniert. Dies erzeugt komplexe Dickenübergänge mit Herausforderungen bei Preform-Montage, Lagenendgenauigkeit, internen Temperaturgradienten und Harzschwindung sowie der Optimierung der Heizmethode und Heizkapazität des internen Dorns für kurze Zykluszeiten. Um kurze Zykluszeiten zu ermöglichen, müssen alle Werkzeugelemente einfach zu bedienen, robust und schnelles Heizen und Kühlen erlauben.“ Obwohl das INNOTOOL 4.0-Projekt kurzzeitig nicht-metallische Formlösungen anforderte, wurde aufgrund der notwendigen Drücke zum Minimieren von Falten und Sicherstellen der Faserausrichtung während des Formens ein typischer abgestimmter Satz oberer und unterer Stahlformen entworfen.
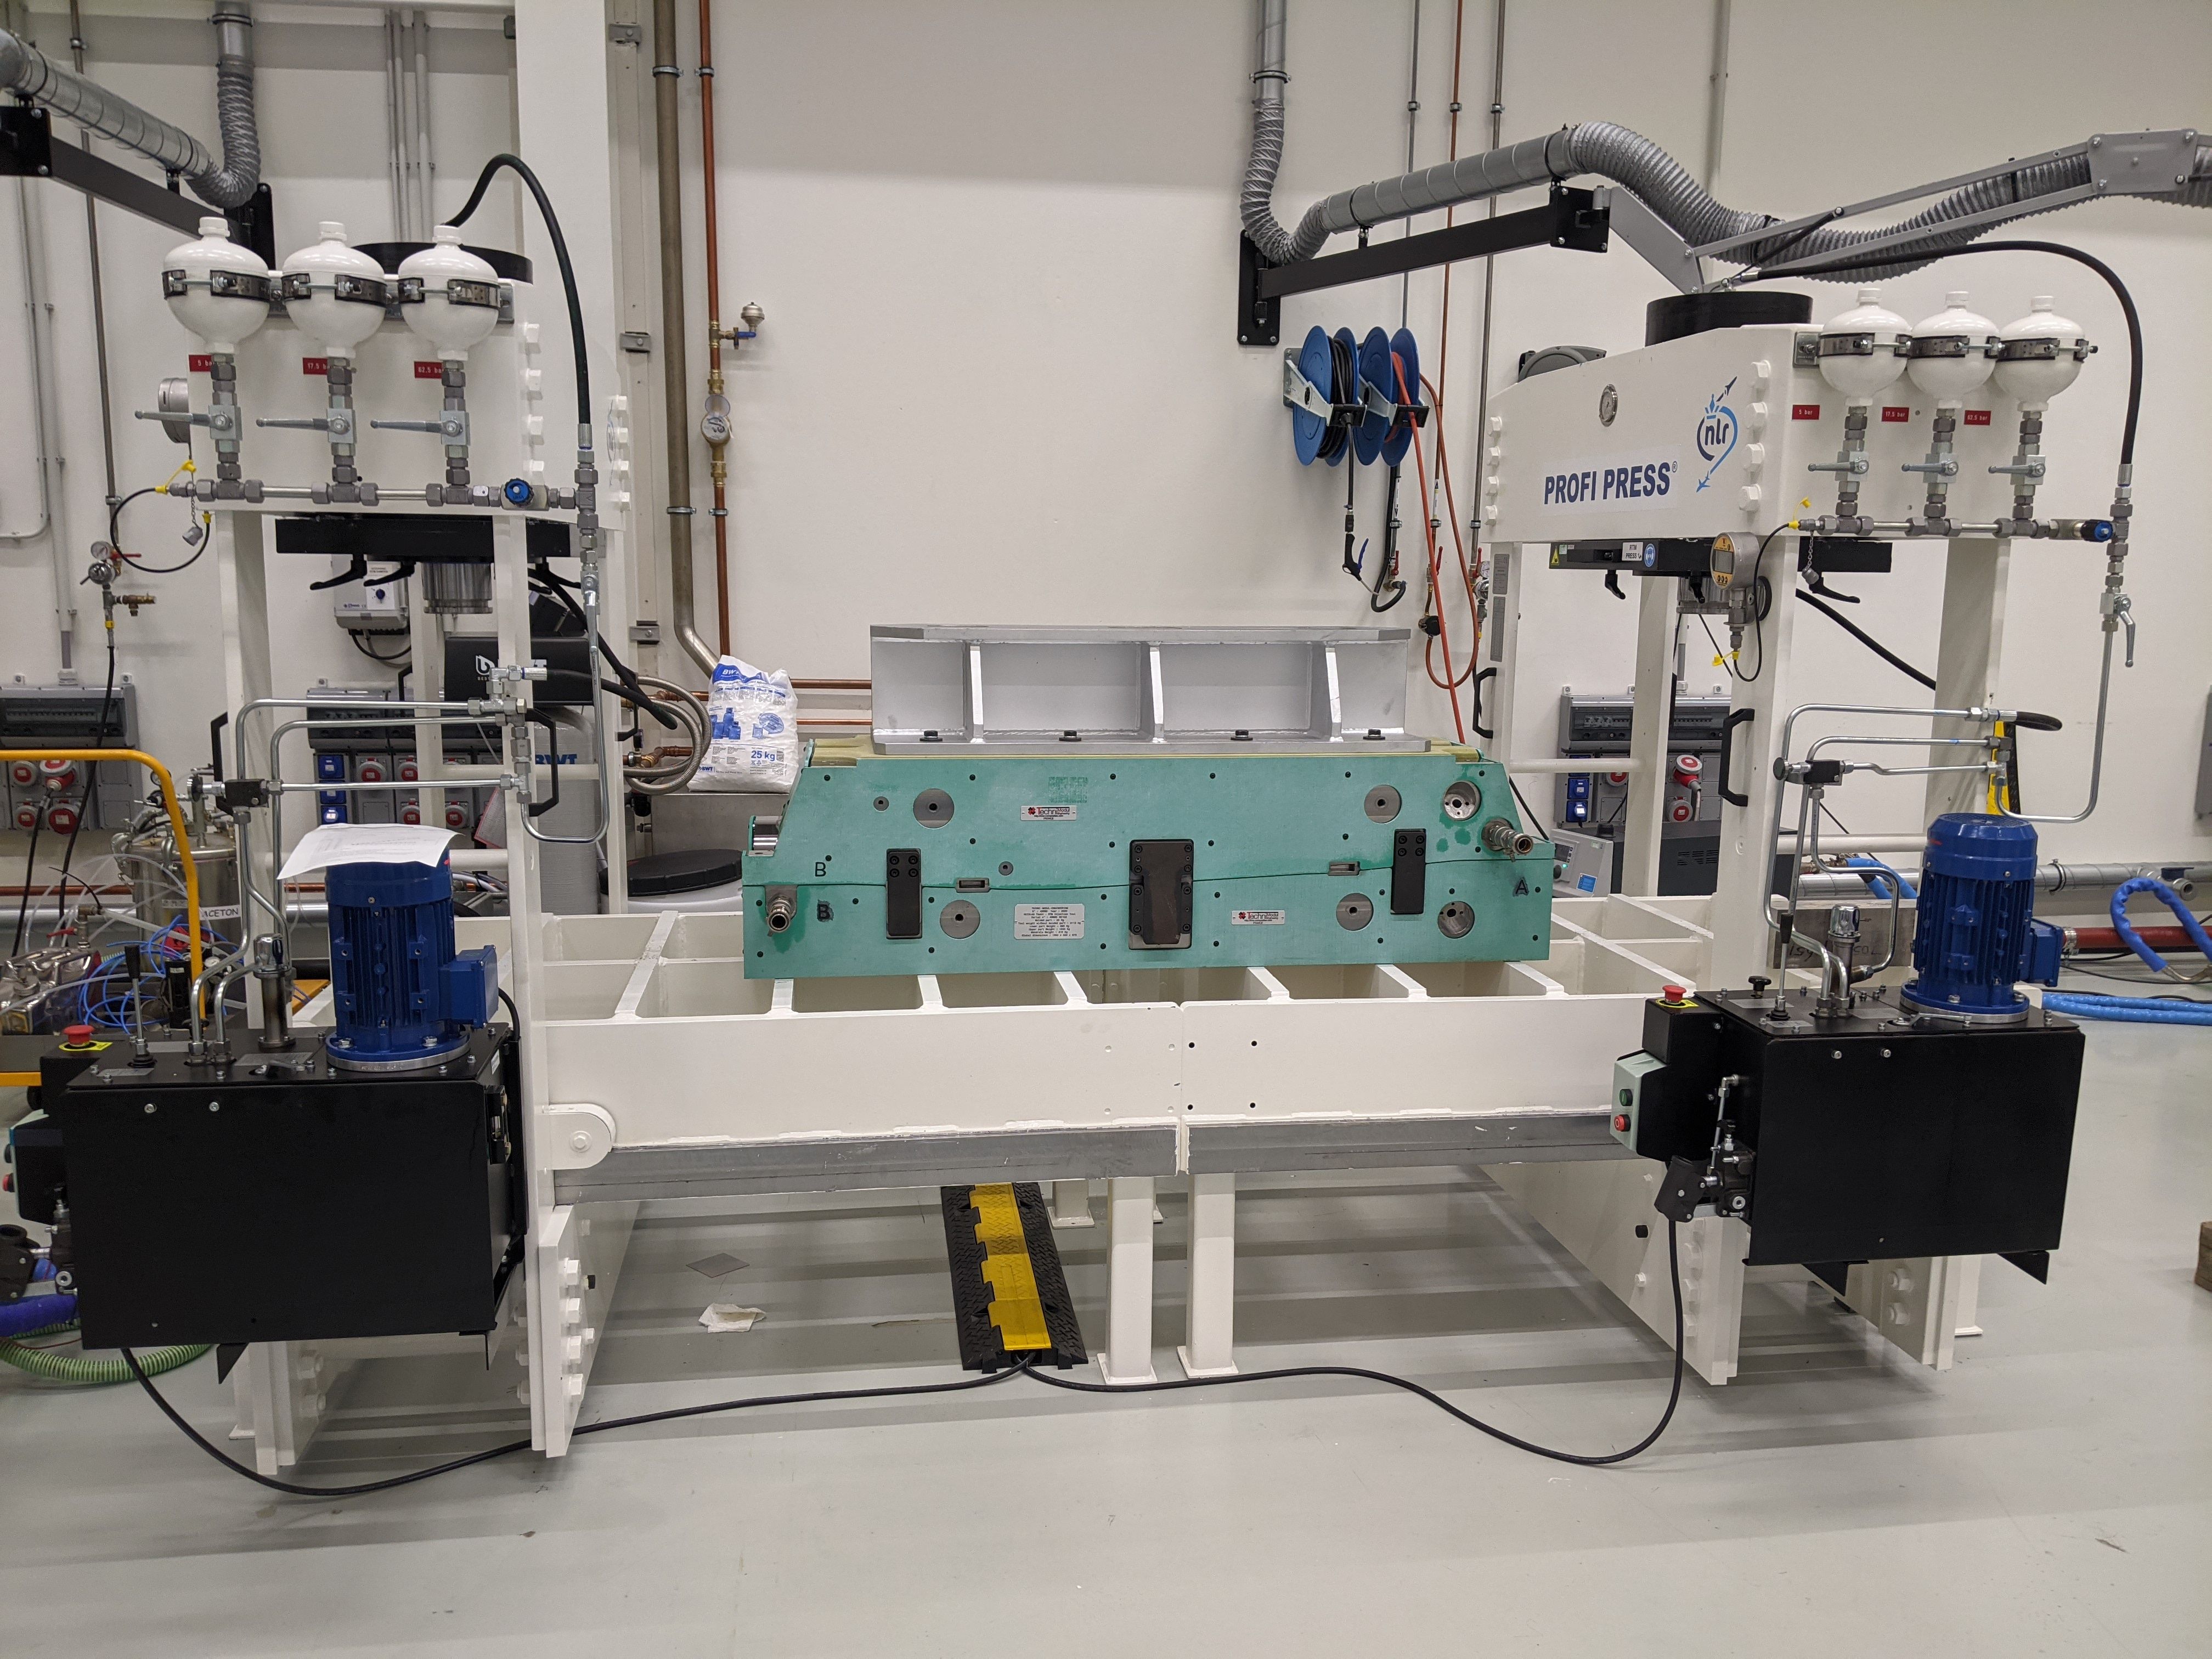
Die abgestimmten oberen und unteren Formen und der Dorn werden beheizt und gekühlt. „Die abgestimmten Formen nutzen einen integrierten Wasserkreislauf, während der Dorn elektrisch beheizt wird“, erklärt Besson. „Wasserzirkulation sorgt für schnelles Heizen und Kühlen zur Reduzierung der Teilezykluszeit, und die elektrische Heizung erreicht dasselbe im Dorn, wo der Platz begrenzt ist.“
„Eine weitere Herausforderung war die Anzahl der Teile im Dorn“, sagt Besson. „Wegen der komplexen Form und der Notwendigkeit, den Dorn nach dem Formen zu entfernen, bestand er aus sechs selbstheizenden Komponenten und zwei Supportelementen, durch die die Sensoren hindurchführen, um die Innentemperatur der Dornstücke zu steuern. Im Einsatz werden diese Elemente von Hand mit Hilfe einer Basishalterung montiert, die den Bediener führt.“ Die Arbeit mit einem aufblasbaren Dorn als Lösung wird im größeren HECOLAG-Projekt abgeschlossen, war aber nicht im INNOTOOL 4.0-Teilprojekt enthalten.
Wärmestromsensoren
TME plante ursprünglich, dielektrische Sensoren zur Überwachung von Harzfluss und Aushärtung einzusetzen (siehe „Kombination von AC- und DC-dielektrischen Messungen für Aushärteüberwachung von Verbundwerkstoffen“), wechselte aber zu Wärmestromsensoren von TFX (Boncourt, Schweiz). „Als wir in der Entwicklung voranschritten, wollten wir Sensoren, die Messungen ohne direkten Kontakt mit den zu kontrollierenden Polymer- und Verbundwerkstoffmaterialien ermöglichen“, erklärt Jorge Lopez Torres, Projektmanager bei TME. „Die TFX-Sensoren ermöglichen dies, weil sie Wärmestrom messen, der sich durch die Materialien ausbreitet.“ Er weist darauf hin, dass dies im Grunde dieselbe Messung ist, die in der Differential Scanning Calorimetry (DSC), einer Labortechnik zur Analyse des Aushärtezustands eines Polymers oder Verbundwerkstoffs, verwendet wird. Bemerkenswert: TFX-Sensoren und DSC-Tests messen beide die während Polymerisation/Aushärtung freigesetzte Wärme und resultieren in einer Kurve von Wärmestrom versus Temperatur und Zeit.
Bei TFX-Sensoren stammen die Temperaturdaten von einem internen Temperatursensor innerhalb der Wärmestromsensoren. Obwohl dielektrische Sensoren ähnlich mit einem internen Temperatursensor ausgestattet sind, sind die beiden Sensoren sehr unterschiedlich. „Dielektrische Sensoren messen direkt die Polymereigenschaften während der Aushärtung“, erklärt TFX-Manager Dr. Fabien Cara. „Wärmestromsensoren geben den Materialzustand zu einem gegebenen Zeitpunkt nicht an. Die Messung der während Harzfluss und Polymerisation erzeugten Wärme bietet jedoch einen schönen Blick darauf, wie sich der Prozess verhält und wie reproduzierbar der Aushärtezyklus für jedes produzierte Teil ist. Und wie bei DSC müssen wir die gesamte Kurve des Aushärteprozesses sehen, aber unsere Fähigkeit zur Aushärteüberwachung ist sehr zuverlässig.“
Jahrzehntelange Erfahrung
Gegründet als Thermoflux im Jahr 2000, wurden TFX-Sensoren in Versuchen an F&E-Zentren und in industriellen Anwendungen von mehr als 100 Kunden weltweit eingesetzt. „Wir begannen vor mehr als 15 Jahren mit RTM-Arbeit“, sagt Cara, „zuerst mit BMW für Automobilteile und auch für das technische Zentrum, heute bekannt als Institut de Soudure [Saint-Avold, Frankreich]. 2006 und 2012 starteten wir zwei große Projekte zur Überwachung der Aushärtung von Flugzeugtriebwerks-Luftschraubenblättern, gefertigt mittels RTM und 3D-gewebten Preforms. Safran verfügt über ein Datenerfassungssystem, das wir für sie in ihrem Verbundwerkstofflabor bei Paris entwickelt haben. Sie können bis zu 100 Signale gleichzeitig [Wärmestrom, Temperatur und Druck] aufzeichnen und diese für Aushärte- und Prozesszyklen analysieren.“ TFX hat auch mit Hexcel in dessen Labor in Les Avenières, Frankreich, gearbeitet, um Qualitäts- und Verarbeitungszyklen mit Duroplasten zu überwachen, die in trockene Preforms injiziert wurden. TFX-Sensoren wurden auch in einem Projekt mit IRT-M2P (Porcelette, Frankreich) eingesetzt, um Compression RTM zu demonstrieren (Mehr erfahren). „Unsere Sensoren sind sehr effizient für schnelle Prozesse wie Pressformen, einschließlich SMC und BMC Formmassen“, merkt Cara an. „Wir gewannen auch einen JEC Innovation Award 2016 mit Huntsman Advanced Materials [Basel, Schweiz] für eine Entwicklung betitelt ‚Strukturelle Epoxidteile mit Autoklavqualität in weniger als 1 Minute.'“
TFX hat Sensoren für jeden Typ von Verbundwerkstoff-Formprozess, basierend auf der Wärmeübertragungsmethode zum Sensor: Konduktion (RTM, Press- und Spritzguss), Konvektion (Autoklav, Ofen) und Strahlung (Filamentwickeln, AFP). Die im INNOTOOL 4.0-Projekt verwendeten Sensoren waren leitfähig, für das Einbetten in metallische RTM-Formen konzipiert. „Sie liefern ein außergewöhnlich reproduzierbares Signal in einer Distanz von bis zu 1 Millimeter von der Werkzeugoberfläche und dem Verbundwerkstoffmaterial“, merkt Cara an.
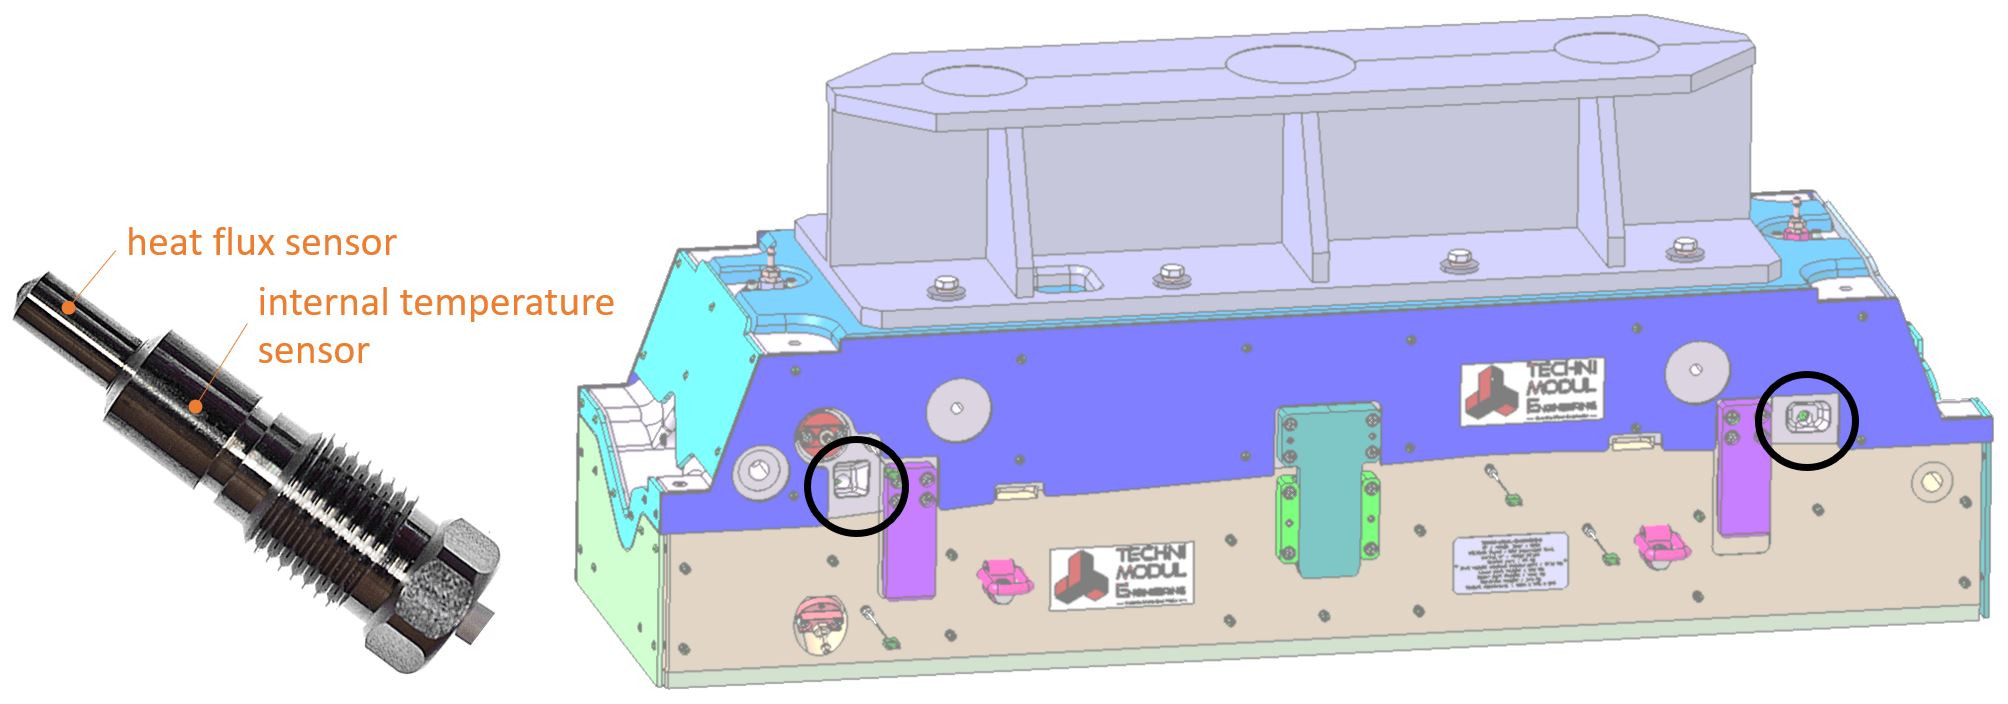
TME installierte zwei TFX-191-Sensoren – einer am Harzeintritt und einer am Harzaustritt – in die obere Form des abgestimmten Produktionswerkzeugsatzes, den es dann an NLR sendete (Abb. 1, 2). NLR nutzte dieses Produktionswerkzeug zur Herstellung von HECOLAG-Demonstratorteilen im März und April 2021. Die TFX-191-Sensoren sind für dicke metallische Werkzeuge.
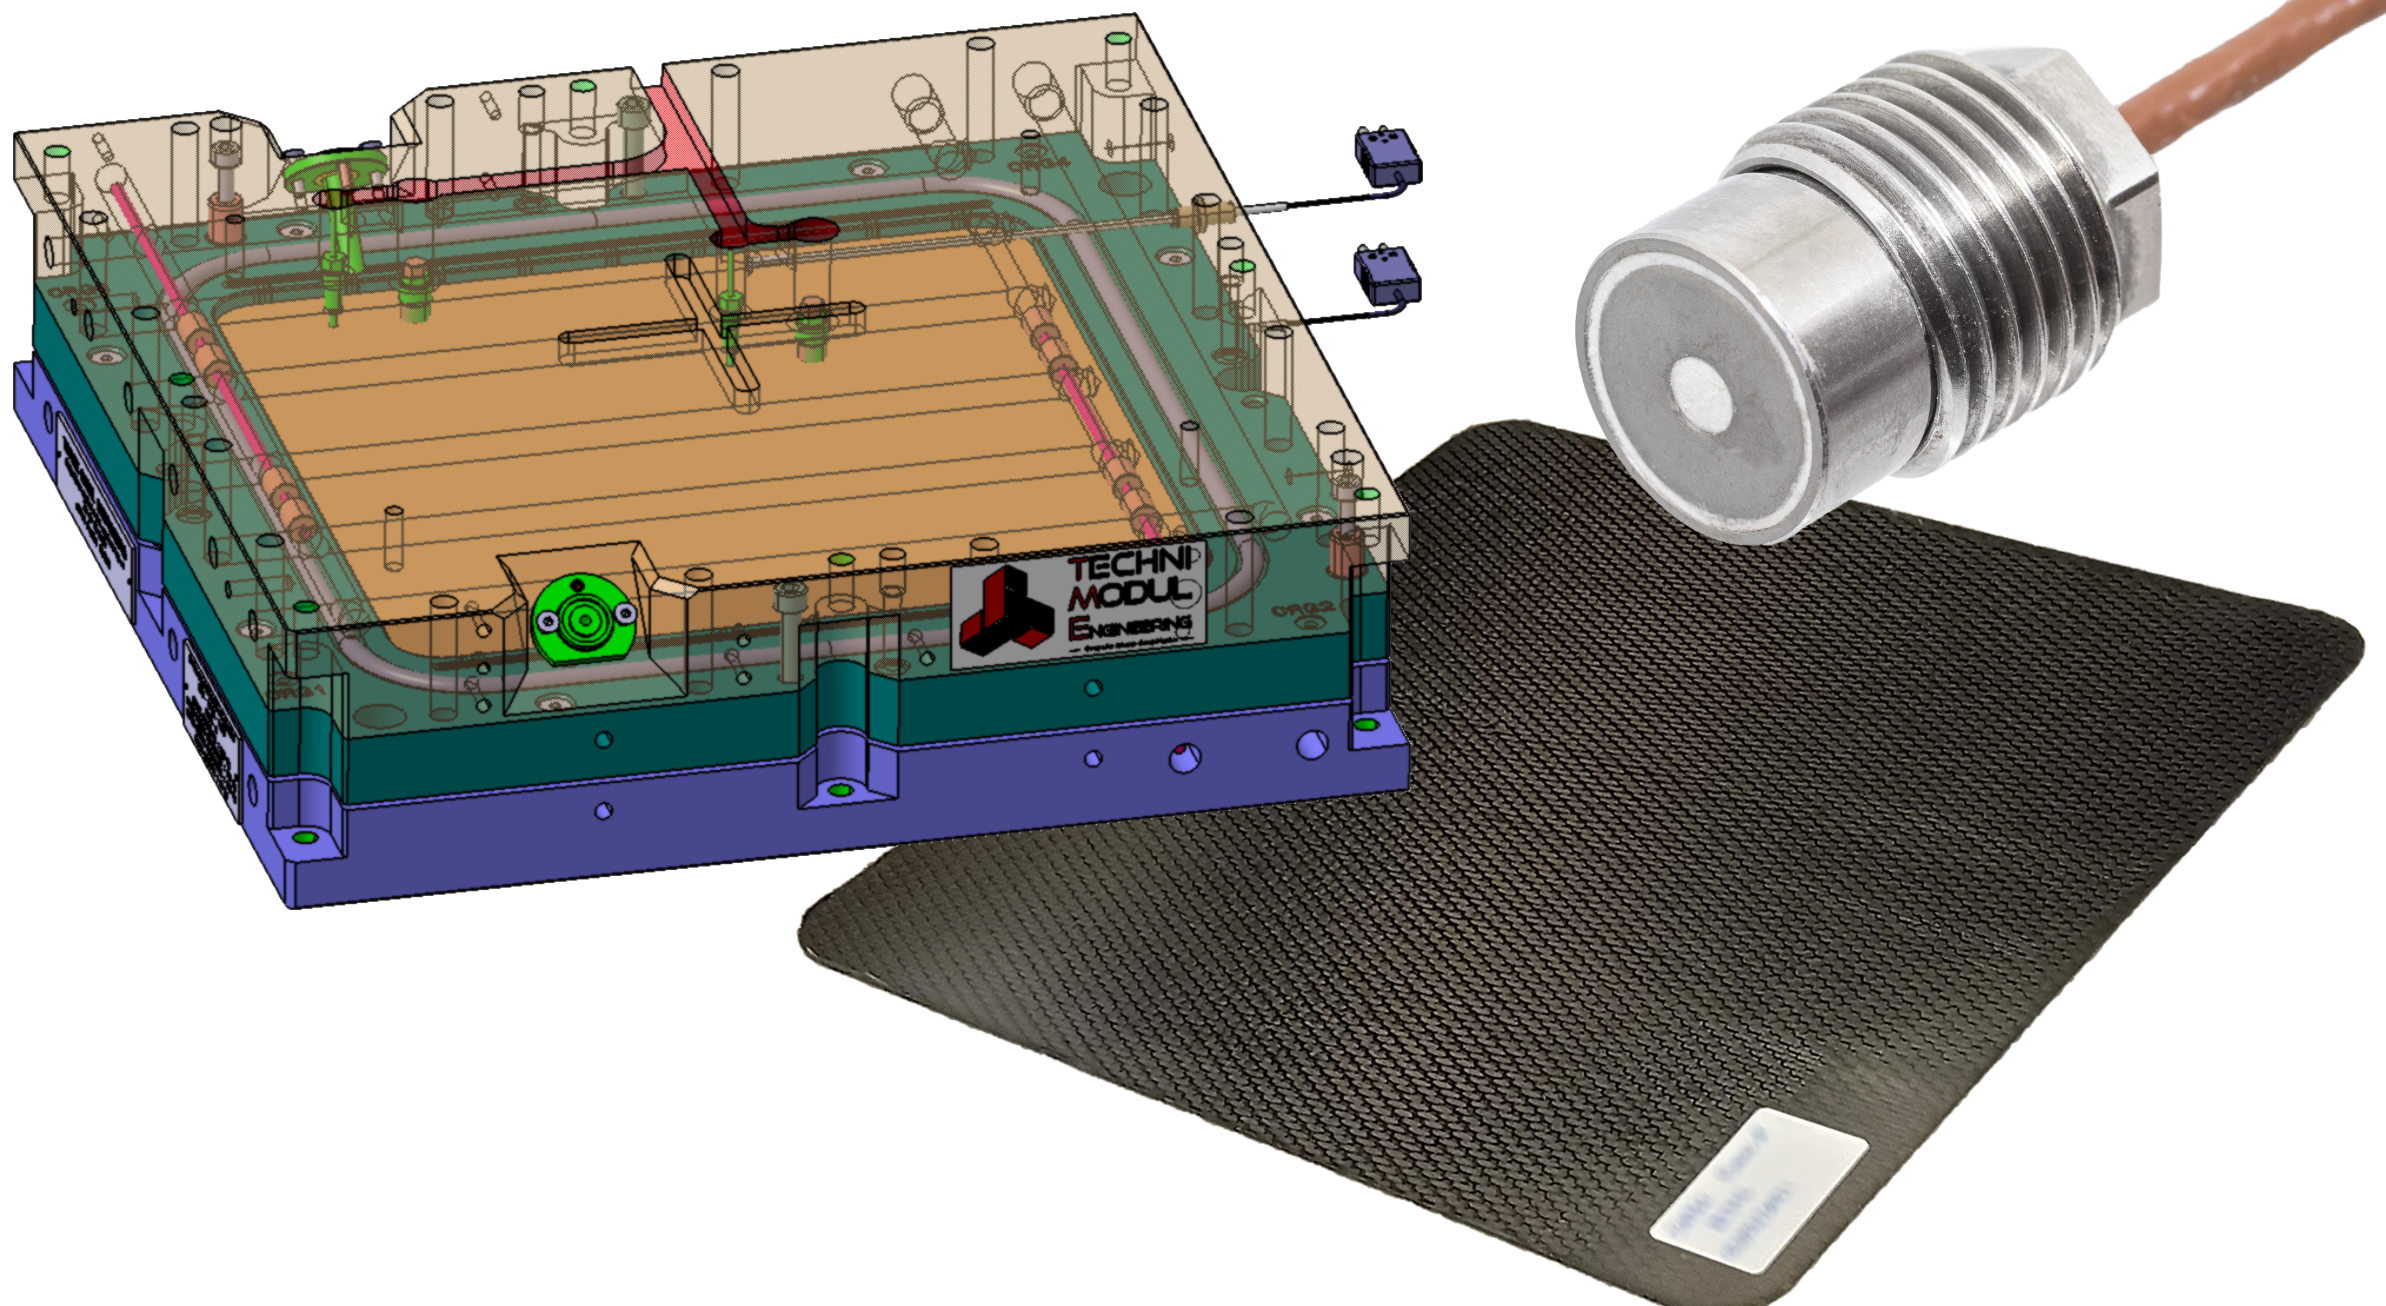
Parallel dazu nahm TME ein kleineres, hauseigenes Werkzeug für die Herstellung von CFK-Probenplatten und modifizierte es mit zwei TFX-224-Sensoren, die kürzer für dünnere Werkzeuge sind (Abb. 3). Dieser RTM-Plattenwerkzeugsatz wurde dann genutzt, um Sensordemonstrationsversuche gemäß den oben beschriebenen INNOTOOL 4.0-Zielen durchzuführen. „Diese Sensoren ähneln denen, die wir für Safran genutzt haben“, sagt Cara, „sind aber jetzt verbessert, um viel kompakter und empfindlicher zu sein.“ Die Sensoren wurden in der Nähe des Plattenzentrums und des Harzaustritts platziert. Zusätzlich zu den Wärmestromsensoren entwickelte und lieferte TFX zwei Datenerfassungssysteme – eines an Isojet geliefert und eines von TME für die CFK-Plattenversuche genutzt.
INNOTOOL 4.0 Testergebnisse
Die Versuche, die TME mit seinem Plattenwerkzeug, modifiziert mit TFX-Sensoren, durchführte, testeten zwei verschiedene Harze – HexFlow RTM 6 und PRISM EP 2400 – sowie den Einfluss von Teile-Dicke und gesamtem Aushärtezeit. „Die Sensoren lieferten schöne Signale zur Überwachung des Aushärtezyklus“, sagt Cara. „Das Team analysierte dann die Aushärtekurven und zeigte, dass die Aushärtezeit für RTM 6 um mindestens 30 Minuten von den vorgeschriebenen zwei Stunden reduziert werden konnte.“
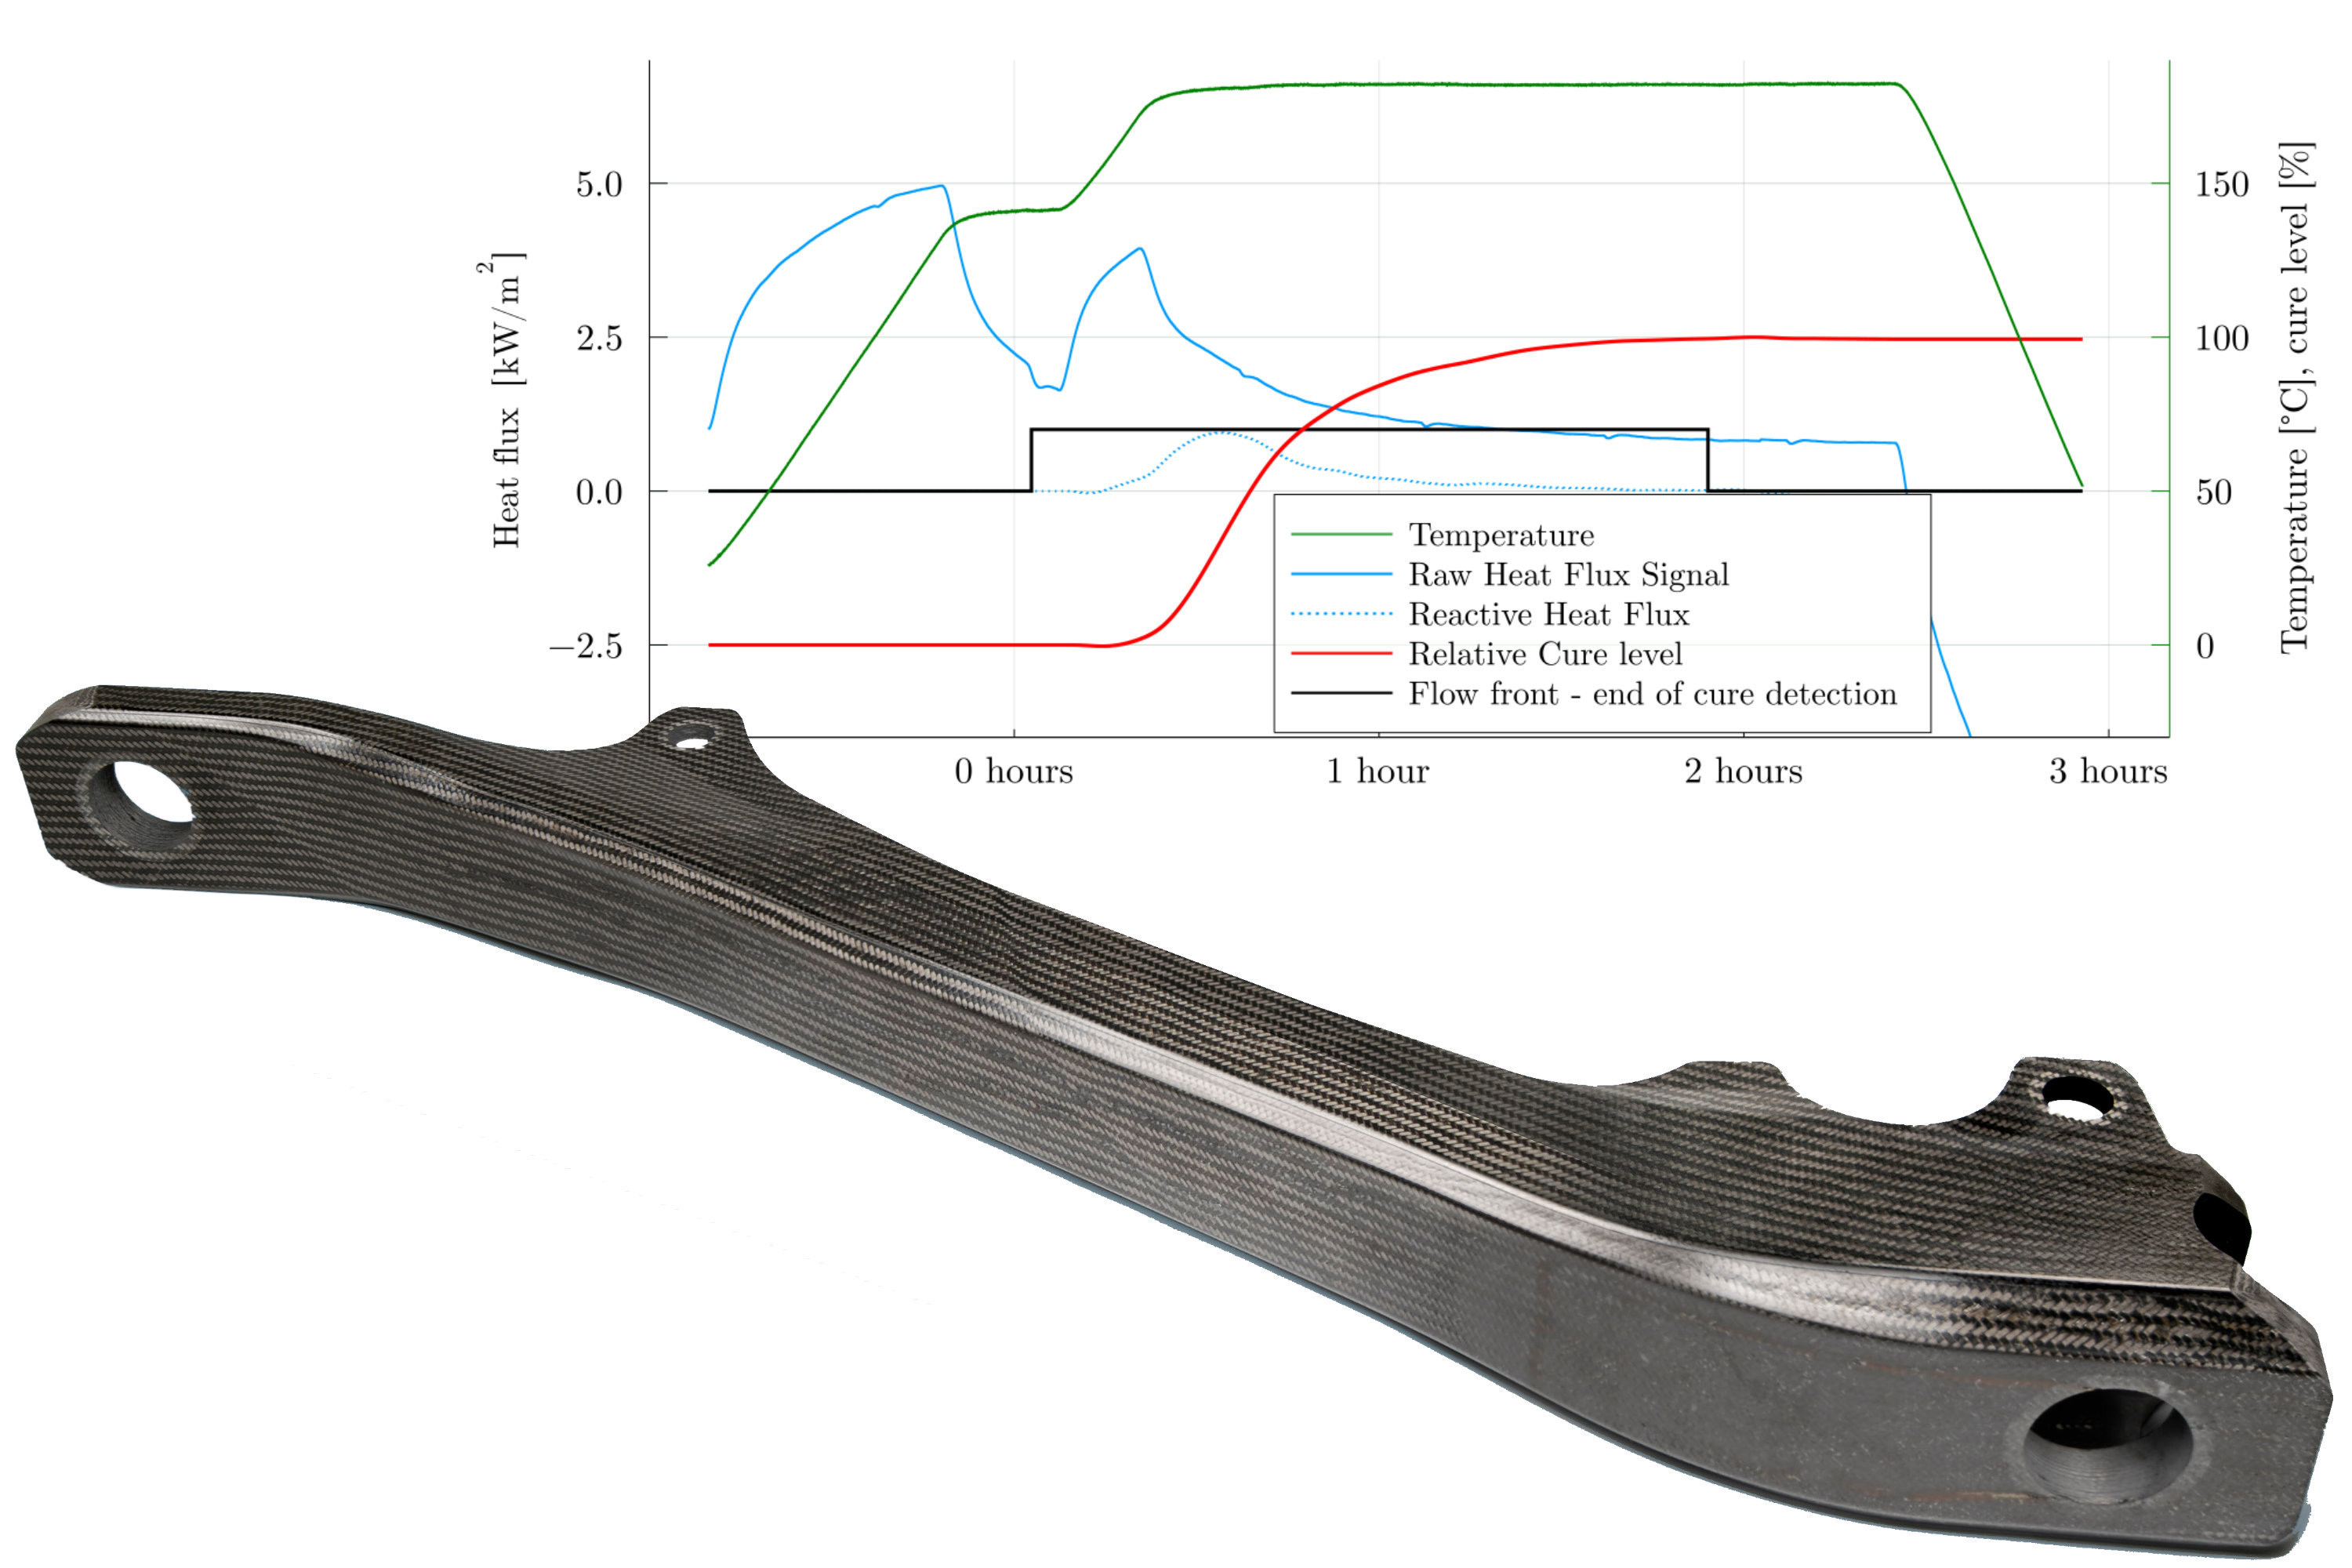
Dies ist in der untenstehenden Kurve zu sehen, wo t=0 Stunden der Beginn der Injektion ist. Beachten Sie, die Aushärtezeit beginnt, wenn die Temperatur 180 °C erreicht, und das Ende der Aushärtung entspricht 99 % des relativen Aushärtegrades (siehe rechte vertikale Achse). Das Ende der Aushärtung stimmt auch mit der Stabilisierung des rohen Wärmestroms überein.
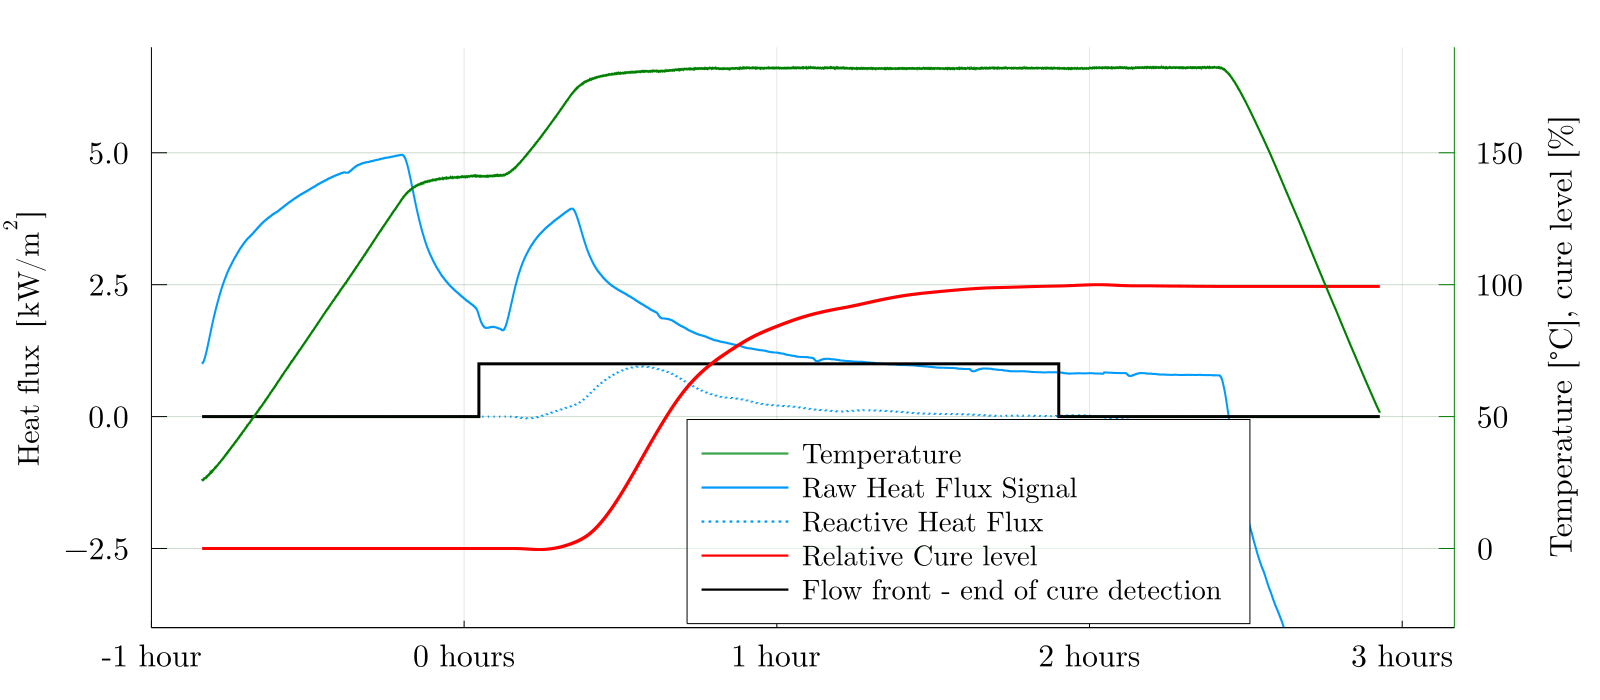
Dies wurde durch Aushärtezustandsmessungen entformter Teile mittels dynamisch-mechanischer Analyse (DMA), einer alternativen Labortechnik zu DSC, die die Glastemperatur (Tg) für Verbundwerkstoffe misst, verifiziert. „Die DMA-Ergebnisse bestätigten, dass für RTM 6 Harz die Tg nach 90 Minuten Aushärtung bei 180 °C unverändert bleibt“, fügt er hinzu.
Der Einfluss der Dicke wurde ebenfalls untersucht. „Die ersten CFK-Platten, die von TME in ihren Sensordemonstrationsversuchen getestet wurden, waren weniger als 2 Millimeter dick“, merkt Cara an. „Diese Platten hatten auch einen hohen Faseranteil (50–60 %) und einen langsamen Aushärtezyklus, um Exothermie und potenzielle Probleme mit thermischer Spannung und Teilequalität zu verhindern. All das ist sehr normal für Luftfahrtteile, bedeutet aber, dass sehr wenig Harz vorhanden ist, und somit die Menge an durch die Harzreaktion freigesetztem Wärmestrom gering war. So suchten wir effektiv die Nadel des Wärmestroms durch Harzaushärtung in einem Ozean aus Erwärmung des Werkzeugs und des Teils.“
Mit anderen Worten, wie Cara erklärt: „Die meisten Luftfahrt-RTM-Aushärtezyklen beinhalten Injektion des Harzes bei einer Temperatur und dann Aufheizen auf eine zweite, höhere Aushärtetemperatur. Wenn Sie die Injektion beenden, heizen Sie das Werkzeug auf die Aushärtetemperatur auf, was einen großen Wärmestrom im Gesamtsystem erzeugt.“ Wie bei DSC-Tests ist der Schlüssel zur Aushärteüberwachung mit Wärmestromsensoren, die während Polymerisation/Aushärtung freigesetzte Wärme zu messen und diese Messungen in einer Kurve von Wärmestrom versus Temperatur im Formsystem und Zeit darzustellen. „Also erfanden wir eine Methode, die uns hilft, die Basislinie des Werkzeugerwärmens und die Leitung dieser Wärme zum Teil zu subtrahieren, sodass es möglich ist, den Wärmestrom der Harzreaktion zu identifizieren.“
Daher, obwohl die Prozessbedingungen in den initialen dünnen Platten sehr herausfordernd waren, sagt Cara, „konnten wir den Wärmestrom der Harzreaktion noch sehen. Durch das Herstellen dickerer Teile konnten wir jedoch genau den Unterschied in den Wärmestrompegeln gemäß Teile-Dicke sehen und dies validierte unsere Aushärteüberwachung in den dünnen Platten.“ Beachten Sie, die obige Kurve (auch im Eingangsfoto gezeigt) wurde mit RTM 6 Harz in einer 3,2-Millimeter-dicken Platte erhalten.
Die Ergebnisse zur Harzflusserkennung waren jedoch problematischer. „Für den Sensor in der Nähe des Austritts konnten wir den Fluss gut sehen, aber nicht für den Sensor in der Nähe der Mitte, wo das Harz sehr spät ankam“, sagt Cara. „Flusserkennung mit Wärmestromsensoren erfordert, dass der Harzfluss eine Änderung im lokalen thermischen Feld erzeugt. Dies tritt auf, wenn das Harz nicht dieselbe Temperatur wie das Preform hat.“ Er merkt an, dass ΔT größer als 0,1 °C für die Erkennung ausreicht. „Bei den dünnen CFK-Plattenversuchen war die Temperatur im Werkzeug jedoch sehr gleichmäßig und das Harz kam sehr langsam an. Daher war der thermische Kontrast nicht ausreichend, um Harzankunft versus das thermische Rauschen im Gesamtsystem zu detektieren. Die Harzankunft am Austritt war jedoch schneller aufgrund von Runnern [Lücken zwischen Preform und Werkzeugrand, siehe ‚Herstellung der komplexen Geometrie-Teile von RAPM‘], was hilft, einen größeren thermischen Kontrast zu erzeugen, der leichter zu detektieren und zu überwachen war.“
Cara schlägt vor, dass diese Harzflusserkennung mit neuen aktiven Sensoren verbessert werden könnte, die TFX entwickelt hat, die eine integrierte Heizfähigkeit innerhalb des Sensors nutzen. „Dies ermöglicht den Sensoren, den notwendigen thermischen Kontrast in Teilen und Prozessen bereitzustellen, wo er inhärent schwierig ist“, erklärt er.
Erweiterung der Verbundwerkstoff-Prozesskontrollfähigkeit
„Wir sind mit der bisher abgeschlossenen Arbeit zufrieden“, sagt Torres, „aber dies ist nur ein erster Schritt. Das Ziel ist, diese Wärmestromsensoren für das Management der Verbundwerkstoffverarbeitung in Produktionsumgebungen einzusetzen.“ Das ist möglich, sagt Cara, indem automatisch ein Signal vom Sensorsystem an die Injektionsausrüstung basierend auf Harzankunft und an die Presse basierend auf einer Nullsteigung in der Aushärtekurve gesendet wird. Torres fügt hinzu, dass TME Prozesskontrollsysteme für die Injektionsmaschine und RTM-Presse hat, die Temperatur und Druck managen. „Der nächste Schritt“, sagt er, „ist die Integration der TFX-Sensoren in diese Kontrollsysteme und das Management des Gesamtprozesses von einem Laptop aus.“ Cara merkt an, dass TFX-Sensoren und Datenerfassung auch mit Drucksensoren (z. B. Kistler, Winterthur, Schweiz) zusammenarbeiten, um diese Gesamtprozesskontrolle zu unterstützen, und sein Unternehmen entwickelt einen Sensor, der Wärmestrom, Temperatur und Druck in einem einzigen integrierten Gerät messen wird.
Ist diese Prozesskontrolle bezahlbar? Cara sagt, die initiale Investition von 10.000–30.000 $ für das Überwachungssystem erzielt allgemein eine Rendite in der Entwicklungsphase, indem Versuch und Irrtum durch verbessertes Prozess- und Teileverständnis reduziert werden. „Das System liefert dann Einsparungen in der Produktion, reduziert Zykluszeit, sichert Reproduzierbarkeit und bietet Früherkennung von Drifts oder Nichtkonformitäten.“
Bei GKN Fokker glaubt Vergouwen, dass einmal die Fähigkeit zur Reduzierung von Zykluszeit und Kosten bewiesen ist, „dann ist es möglich, sich Verbundwerkstoffe nicht nur in der Art von Fahrwerkkomponente vorzustellen, die in den INNOTOOL 4.0- und HECOLAG-Projekten demonstriert wurde, sondern in allen Arten von Teilen. Das würde unseren Designspielraum öffnen und uns ermöglichen, die Grenzen leichter Fahrwerke noch weiter zu verschieben.“ Besson sieht eine noch breitere Anwendung: „Diese Art von Prozesskontrolle kann für alle Arten von Formen und Verbundwerkstoffteilen entwickelt werden.“
Harz
- Umfassender Leitfaden zu Sensortypen und Schaltplänen
- ams beleuchtet Sensors Expo 2019 mit wegweisenden Optical Sensor Showcases
- Kosteneffizientes Indoor-Temperatur-Mapping mit Low-Cost-Sensoren
- Mehrere DS18B20 1-Wire Sensoren an Raspberry Pi anschließen für präzises Temperaturmonitoring
- Sensor-gesteuerte Audio-Effekte mit dem Satellite CCRMA Kit bauen
- Analoge Sensoren am Raspberry Pi mit nur einem GPIO-Pin auslesen
- Analoge Sensoren mit Raspberry Pi und Zabbix auslesen – Schritt-für-Schritt-Anleitung
- Smart Irrigation Controller mit Windows 10 IoT, Raspberry Pi und XBee Feuchtesensoren
- IoT-Sensoren revolutionieren Luftverschmutzungsüberwachung und öffentliche Gesundheit
- Sensorfertigung optimieren mit fortschrittlichen Klebetechnologien