



Schlüsselherausforderungen beim laserunterstützten Bandwickeln von Thermoplast-Composites
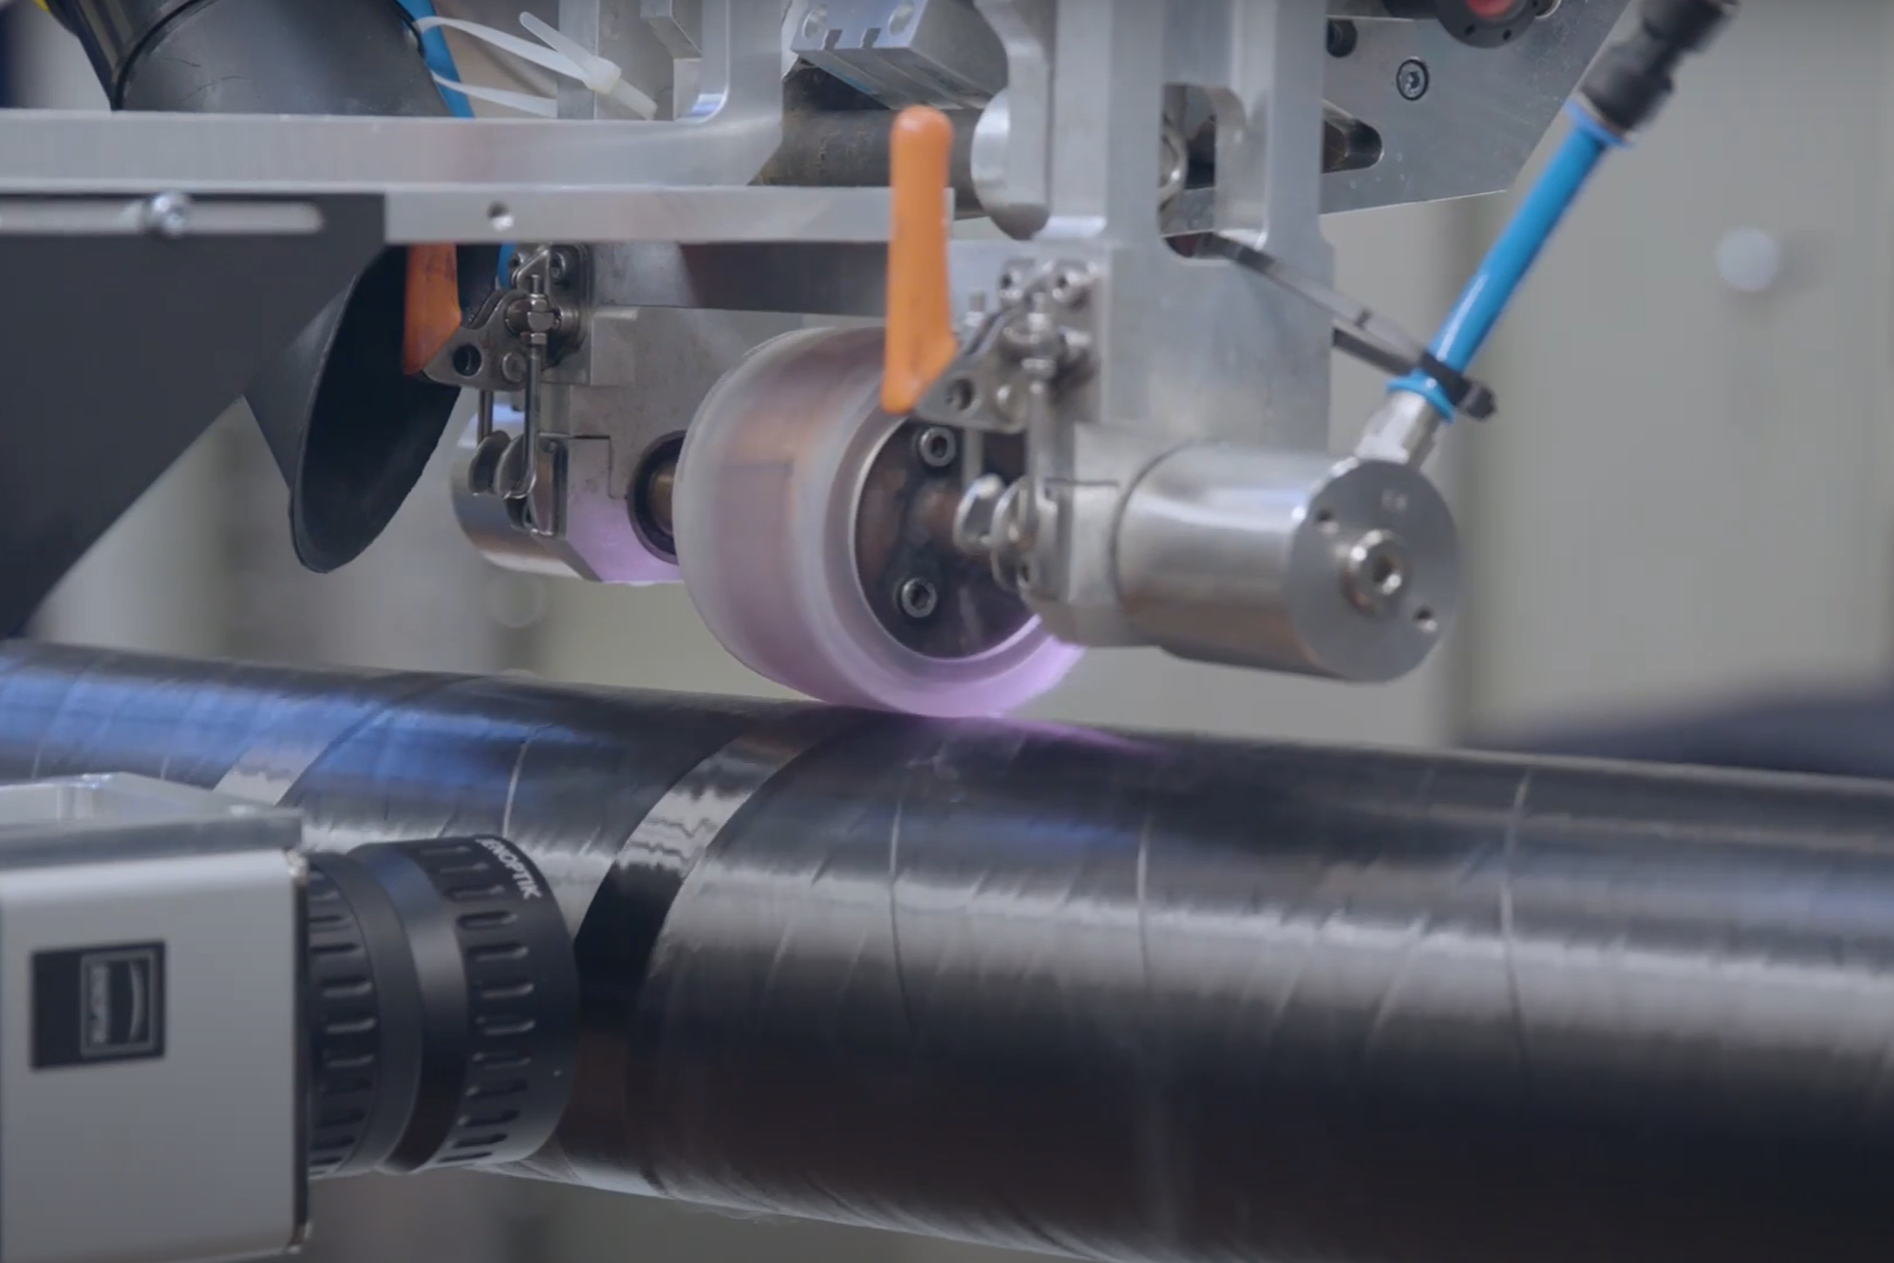
Thermoplastische Composites (TPCs) werden in den letzten Jahren stark gefördert, da sie hohes Potenzial für höhere Produktionsraten und Gewichtsreduktion bieten. Ein viel diskutiertes Thema für höhere Raten bei TPCs ist die In-situ-Konsolidierung (ISC) während automatisierter Faser- und Bandablage (AFP/ATP).
ISC wurde erstmals an gekrümmten Strukturen wie Rohren demonstriert und bietet weiterhin großes Potenzial für überwickelte Druckbehälter und Speichertanks. Diese Strukturen lassen sich per laserunterstütztem Bandwickeln (LATW) fertigen – bestehend aus laserunterstützter Bandanlage (LATP) und rotierendem Dorn (Abb. 1).
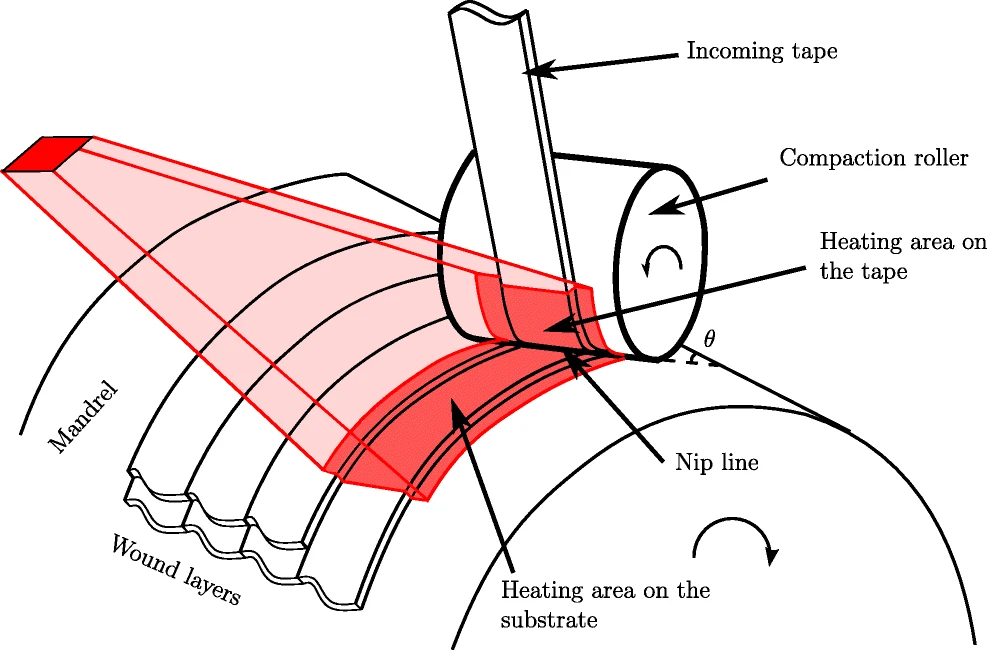
Der AFP/ATP-Kopf ist an einem 6-Achs-CNC-Roboter montiert und nutzt einen Laser, um eingehendes Band und Substrat zu erhitzen und das Thermoplast zu schmelzen. Das Band wird dann per Walze auf das Substrat gepresst, um Schichthaftung und Konsolidierung zu fördern.
Erstlagen-Strategien
Wie bei jedem additiven Fertigungsverfahren ist die erste Lage beim LATW kritisch. Für ein Rohr auf Metalldorn (Aluminium bevorzugt) muss die Dornentnahme nach dem Wickeln bedacht und ein Trennmittel aufgetragen werden.
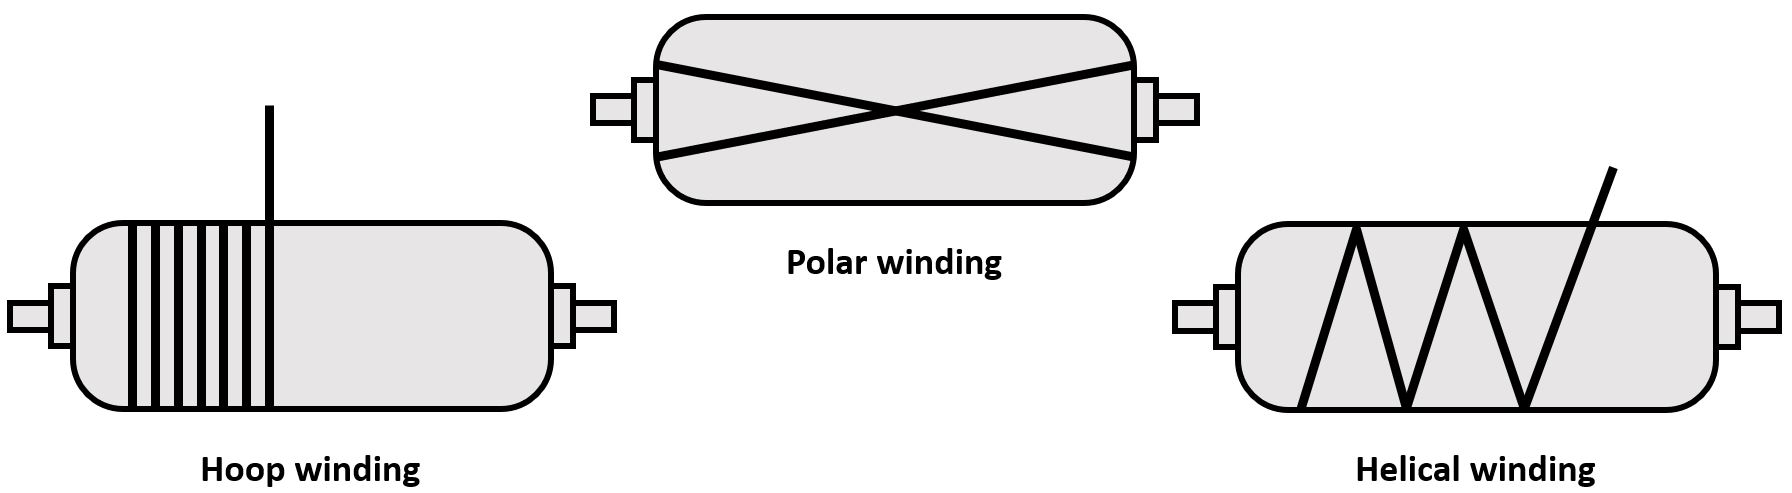
Ein weiterer Aspekt ist die Fixierung. Bei Ringwicklung der ersten Lage (vs. helicale/axiale Ablage, Abb. 2) kann Klebeband manuell am Anfang und Ende der Bahn platziert werden, um Stabilität und Haftung zum einlaufenden Band zu verbessern. Bei helicaler/axialer Ablage sollten komplette Bandringe angelegt und an den Zylinderrändern mit Klebeband fixiert werden, um Verrutschen zu verhindern.
Bei Typ-IV-Druckbehältern (Kunststoffliner mit Carbonfaser-Überwicklung) oder Überwicklung von Kunststoffrohren verschmilzt das einlaufende Band mit dem Liner – Klebebandfixierung entfällt. Voraussetzung: Liner und TPC-Band haben denselben Basispolymer für gute Verbindung.
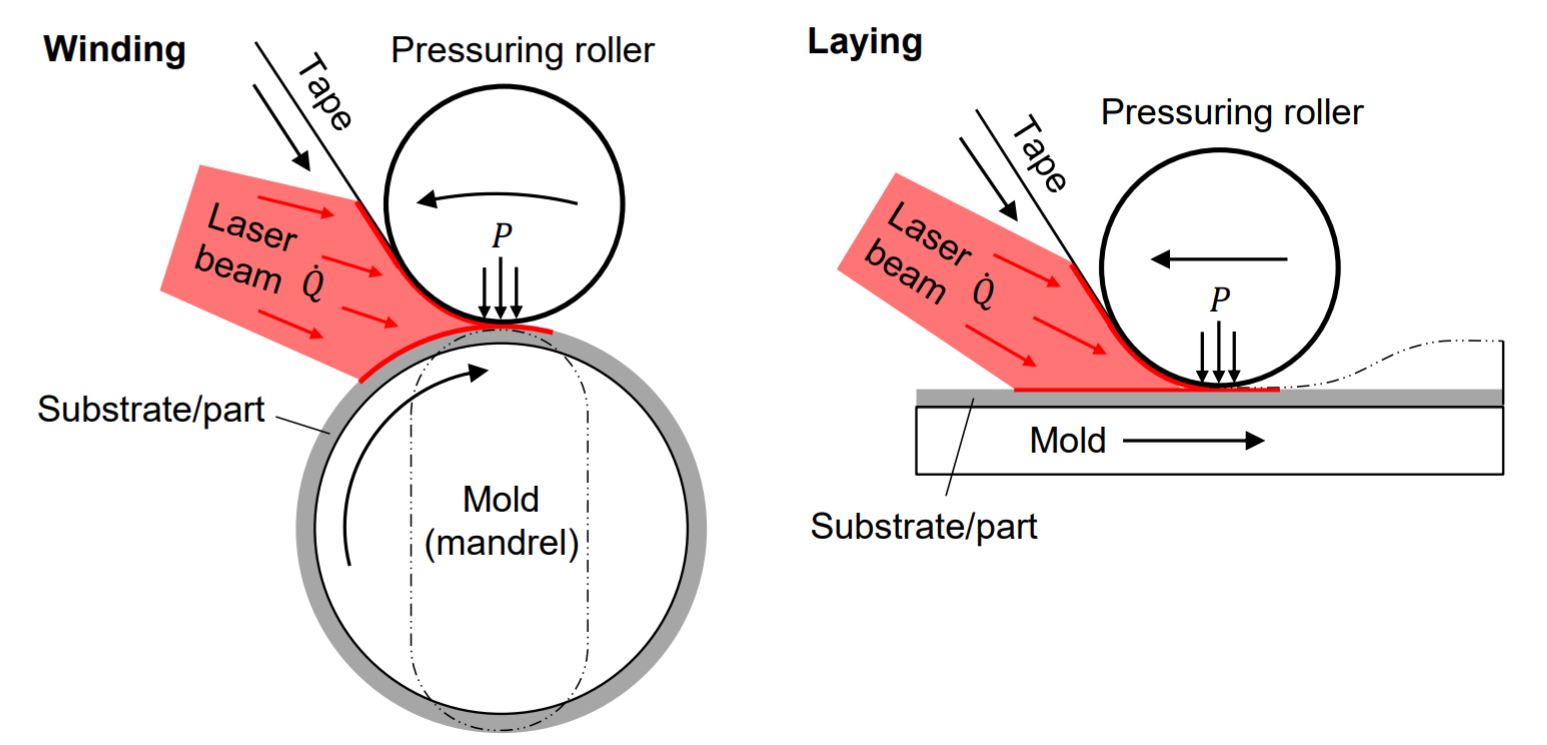
Probleme können beim Erhitzen des Kunststoffliners auftreten. Wenn dieser Laserwärme nicht absorbieren kann oder ein Metalldorn genutzt wird, sollte der Laserwinkel so angepasst werden, dass das einlaufende Band vollständig erhitzt wird. Statt typischer Positionierung, bei der der Laser zwischen Band und Substrat verteilt wird (Abb. 1), wird der Laser stärker Richtung Band geneigt. Dies vermeidet Laserreflexionen, sorgt für gleichmäßigere Band-Erwärmung und reduziert Energieverbrauch.
Laserverteilung ändert sich mit Lagenwinkel oder Geometrieänderung
Typischerweise wird beim LATP/LATW der Laser zwischen einlaufendem Band und Substrat verteilt. Diese Verteilung ist konstant bei konstantem Radius und Ablagerichtung. Es gibt jedoch Überlegungen: Bei axialer Ablage auf Rohrdorn (≈ flache Form in Abb. 3) erhält das einlaufende Band dieselbe Strahlung wie bei Ringwicklung, das Substrat aber mehr Laserprojektion. In großen Rohrdurchmessern vernachlässigbar.
Beim Erhitzen spreizt sich das Thermoplastband, wird breiter und dünner – abhängig von Temperatur und Ablagegeschwindigkeit (Erhitzungszeit) durch verringerte Polymer-Viskosität. In einem System mit geschlossener Regelung – wo Temperatur im Heizbereich konstant gehalten wird – endet axiale Ablage mit breiterem Band als Ringwicklung. Bei konstanter Leistungsregelung entwickelt sich axiale Ablage bei niedrigeren Temperaturen, Band spreizt weniger. Wichtig zu verstehen und zu adressieren, da ungleichmäßige Bandmaßänderungen Lücken, Überlappungen und höhere Porosität verursachen können.
Beim Rohrwickeln ist der Radius konstant, bei Druckbehältern ändert er sich durch Endkuppeln. Beim Ein-/Austreten in Kuppeln verlangsamt der Roboter und der Laserfleck auf dem Substrat verkleinert sich. Beides kann scharfe Temperaturanstiege verursachen – dünnere Bereiche, veränderte Materialeigenschaften oder Polymerschäden.
Ein weiterer Aspekt: Während des Wickelns ändern sich die Dimensionen des Kerns (Dorn + bisherige Lagen). Ablagewinkel müssen angepasst werden, um Lücken zu vermeiden. LATP/LATW-Systeme mit Software, die den Dorndurchmesser aktualisiert, sind bei manchen Lieferanten verfügbar. Falls nicht, muss manuell oder per Inline-Inspektion kontrolliert und korrigiert werden.
Obwohl obige Betrachtungen helfen, ist 100 % Beseitigung von Fehlern (Lücken, Überlappungen, Dickenschwankungen) nicht möglich. Der Wickelprozess sollte auf Erreichen der Bauteil-Design-Allowables ausgelegt sein – nicht auf ein „perfektes Teil“, das unnötige Kosten verursacht.
Mechanische Eigenschaften, Schichthaftung und Kristallinität maximieren
Thermomanagement ist Schlüsselfaktor für ausreichende Schichthaftung und volles Kristallinitätspotenzial der Thermoplastmatrix. Erste Lagen liegen nah am Dorn, der als Wärmesenke wirkt. Dies kann molekulare Interdiffusion verhindern und zu schlechter Schichthaftung, niedriger Kristallinität und höherem Porengehalt führen. Um dem entgegenzuwirken: Ablagegeschwindigkeit reduzieren, Temperatur erhöhen, Laserwinkel anpassen für längere Erhitzungszeit zur Sicherstellung molekularer Diffusion.
Das garantiert jedoch nicht volle Kristallinität. Molekulare Diffusion – Neuverflechtung nach Schmelze beim Abkühlen – ist viel schneller als Kristallisation, bei der Moleküle zu geordneter Kristallstruktur ausrichten. Bei dünnen Teilen (≈ < 2 mm) erwartet man niedrigere Kristallinität als bei dickeren, die mehr Konsolidierungspässe erhalten und weniger Wärme an den Dorn verlieren. Für beide: langsamere Ablagegeschwindigkeit für Initiallagen.
Zur Erreichung voller Kristallinität:
- Nach dem Wickeln anlassen (heat soak) zwischen Tg (Glasübergangstemperatur) und Tm (Schmelztemperatur) der Thermoplastmatrix. Faustregel: Mitte zwischen beiden Temperaturen liefert schnellste Kristallisationskinetik.
- Beheizter Dorn fördert Kristallinität der Initiallagen. Nicht immer möglich, teurer. Bei Nutzung: thermische Ausdehnung des Dorns beachten.
- Konsolidierungspässe programmieren – Wickelpässe ohne einlaufendes Band, aber mit Laser voll auf Substrat projiziert. Meist bei späteren Lagen mit weniger Pässen, aber auch bei ersten Lagen zur Schichthaftungsverbesserung möglich.
Banddimensionen – Designflexibilität und Produktionsraten
Banddimensionen sind entscheidender Parameter beim Bandwickeln. Konstante Bandbreite und -dicke vom Lieferant ermöglichen wiederholbare, uniforme Produkte. Doch Banddimensionen definieren auch Designflexibilität: Bei axialer Ablage auf Rohrdorn sollte Bandbreite schmal genug für Dornkrümmungskonformität sein. Je größer der Dorndurchmesser, desto breiter das nutzbare Band. Breiteres Band = höherer Durchsatz; schmaleres Band = designfreundlicher (kurvenkonformer, leichter steuerbar).
Obwohl weitere Themen und Herausforderungen beim LATW bestehen, sind gute Teile machbar, und dieses Verfahren wird weiter voranschreiten, da Composite-Rohre und -Tanks für Wasserstoff- und andere Gasspeicheranwendungen genutzt werden.
Über den Autor
Yehiel Shaham
Yehiel Shaham ist Kunststoff- und Polymeringenieur mit fast 12 Jahren Erfahrung in Entwicklung und Fertigung von Thermoplasten bei führenden israelischen Kunststoff- und Rüstungsunternehmen. 2016–2020 war er Lead Engineer für Thermoplast-Composites (TPCs) bei RAFAEL, spezialisiert auf TP-AFP. Aktuell fördert er TPCs in der israelischen Industrie.
Harz
- Covestro erweitert CFRTP-Portfolio mit neuer Tape-Linie und Hybrid-Spritzguss
- Tenax PPS Kohlefaser TPUD – Hochleistungs-, kostengünstiges unidirektionales Tape
- Fraunhofer IPT innoviert Thermoplastische Verbundwerkstoffe für Wasserstoffspeicher, Flugzeugtriebwerksschaufeln und mehr
- CW Trending Episode 4: Oribi Composites zu Thermoplastischen Verbundwerkstoffen und Rad-Innovation
- RECONTRAS Projekt fördert Mikrowellen- & Laserschweißen für recyclingfähige Verbundwerkstoffproduktion
- OTOMcomposite startet fortschrittliche Software für Laser-unterstütztes Bandlegen & Wickeln in Composites 4.0
- ACMA veröffentlicht Programm der Thermoplastic Composites Conference 2020
- INOMETA erweitert Portfolio um laserunterstütztes Tape-Winding-System
- Revolution im Sonnenrolldesign: Thermoplast-Composite-Führungen ersetzen Aluminium
- Expertenleitfaden zum Schweißen thermoplastischer Verbunde