



Revolution der flexiblen Teilefertigung: AFP trifft 3D-Druck

Gegründet 1986 ist Electroimpact (Mukilteo, Washington, USA) ein globaler Anbieter von Werkzeugbau und Produktionsautomatisierung, der behauptet, der weltweit größte Integrator von Flugzeugmontagelinien zu sein. Im Verbundwerkstoffbereich ist das Unternehmen für seine fortschrittliche Technologie im Hochgeschwindigkeits-Automated Tape Laying (ATL) und Automated Fiber Placement (AFP) bekannt. Electroimpact betont, dass es ingenieurgetrieben ist – 400 der 600 Mitarbeiter haben Ingenieurabschlüsse –, wobei Entwicklungen vom selben Ingenieurteam von der Konzeption über Design, Fertigung, Installation bis zur Kundenabnahme durchgeführt werden.
Im Juli 2020 berichtete CW über das neue Scalable Composite Robotic Additive Manufacturing (SCRAM) System des Unternehmens. Hier teilen wir unser Interview mit Teil des SCRAM-Entwicklungsteams: Projektleiter Cody Brown, Prozessentwicklungs- und Steuerungstechniker Ryan Bischoff und leitender Maschinenbauingenieur Reese Allen. Ihre Erklärung zu Ursprung, Implementierung und Zukunft dieser kontinuierlichen Faserverbund-Additiven Fertigung gibt Einblicke, wie die nächste Generation der Verbundwerkstoffproduktion aussehen könnte.
Ziel: Großformatiger FDM
Brown: „Wir arbeiten seit vier Jahren daran, wollten aber warten, bis wir zeigen können, dass es echte, luftfahrtqualifizierte Teile produziert. Unser ursprüngliches Ziel war ein großformatiger Fused Filament Fabrication (FFF) 3D-Drucker, der komplexe Teile mit kontinuierlicher Faser herstellen kann. Wir wollten keinen AFP-ähnlichen Prozess entwickeln, aber als wir versuchten, den Fasergehalt zu erhöhen und höhere Festigkeit in den gedruckten Teilen zu erreichen, stießen wir mit FFF an eine Grenze. Es ist einfach kein geeigneter Prozess für In-situ-Konsolidierung mit hohem Fasergehalt und geringen Poren. So landeten wir bei einem Prozess, der thermoplastisches Composite-AFP mit FFF unter Verwendung von unverstärktem und/oder kurzfasergefülltem Filament kombiniert.“
Allen: „AFP ist eigentlich ein additives Fertigungsverfahren. Bei SCRAM nutzen wir es aber nicht konventionell mit einem festen, harten Werkzeug, sondern drucken ein Werkzeug, das wir danach auswaschen können, um sehr komplexe, wirklich strukturelle Geometrien zu erzeugen.“
Brown: „Wir können dieses lösliche Werkzeug an Stellen platzieren, die nicht formschlüssig sind, um innere Hohlräume zu schaffen. Das Ziel ist nicht, mit unseren großen AFP-Systemen zu konkurrieren, sondern ein sehr dexteres System zu bauen, das so nah wie möglich an einen 3D-Drucker herankommt. Das mit echten sechs Freiheitsgraden und Genauigkeit zu erreichen, ist tatsächlich sehr kompliziert. Die resultierende Zelle eliminiert Schrauben und Klebstoffe und fertigt integrierte, komplexe Teile, die sehr schnell iteriert werden können.“
Hochleistung für die Luftfahrt

Brown: „Die initialen Anwendungen, die wir in Luftfahrt und Verteidigung anvisieren, zwangen uns, mit PEEK [Polyetheretherketon] zu beginnen. Wir arbeiteten dann mit PEKK [Polyetherketonketon] und Low-Melt PAEK [Polyaryletherketon] mit dramatischem Erfolg.“
Bischoff: „Der thermische Ausdehnungskoeffizient [CTE] ist Ihr größter Feind. Deshalb ist die Verwendung von PEEK so herausfordernd – es liebt es zu kristallisieren und zu schwinden. Obwohl der CTE für PEKK und andere PAEK-Harze nicht null ist, ist ihre kristalline Struktur viel besser kontrollierbar und daher leichter zu verarbeiten. Alternative PAEKs bieten auch deutlich bessere Verarbeitbarkeit und höhere Legeschwindigkeiten.“
Allen: „Thermische Gradienten müssen wegen des CTE-Problems vermieden werden, daher versucht man, Prozess und Teil so isotherm wie möglich zu halten. Andernfalls erhält man Verzug. Die beheizte Kammer ist ein Muss – selbst wenn man sie nicht auf hohe Temperatur hält – nur um sicherzustellen, dass es keine Zugluft gibt und dass kein Teil des Drucks eine andere Temperatur hat als der Rest.“
Laserbasierte Zelle
Brown: „Viele Dinge, die dieses System ermöglichen, existierten nicht, als wir anfingen – einschließlich des PAEK-Tapes und des kompakten, leistungsstarken Lasers, den wir nutzen, sowie echter 6-Achs-Additive-Fertigungs-CAM-Software.“
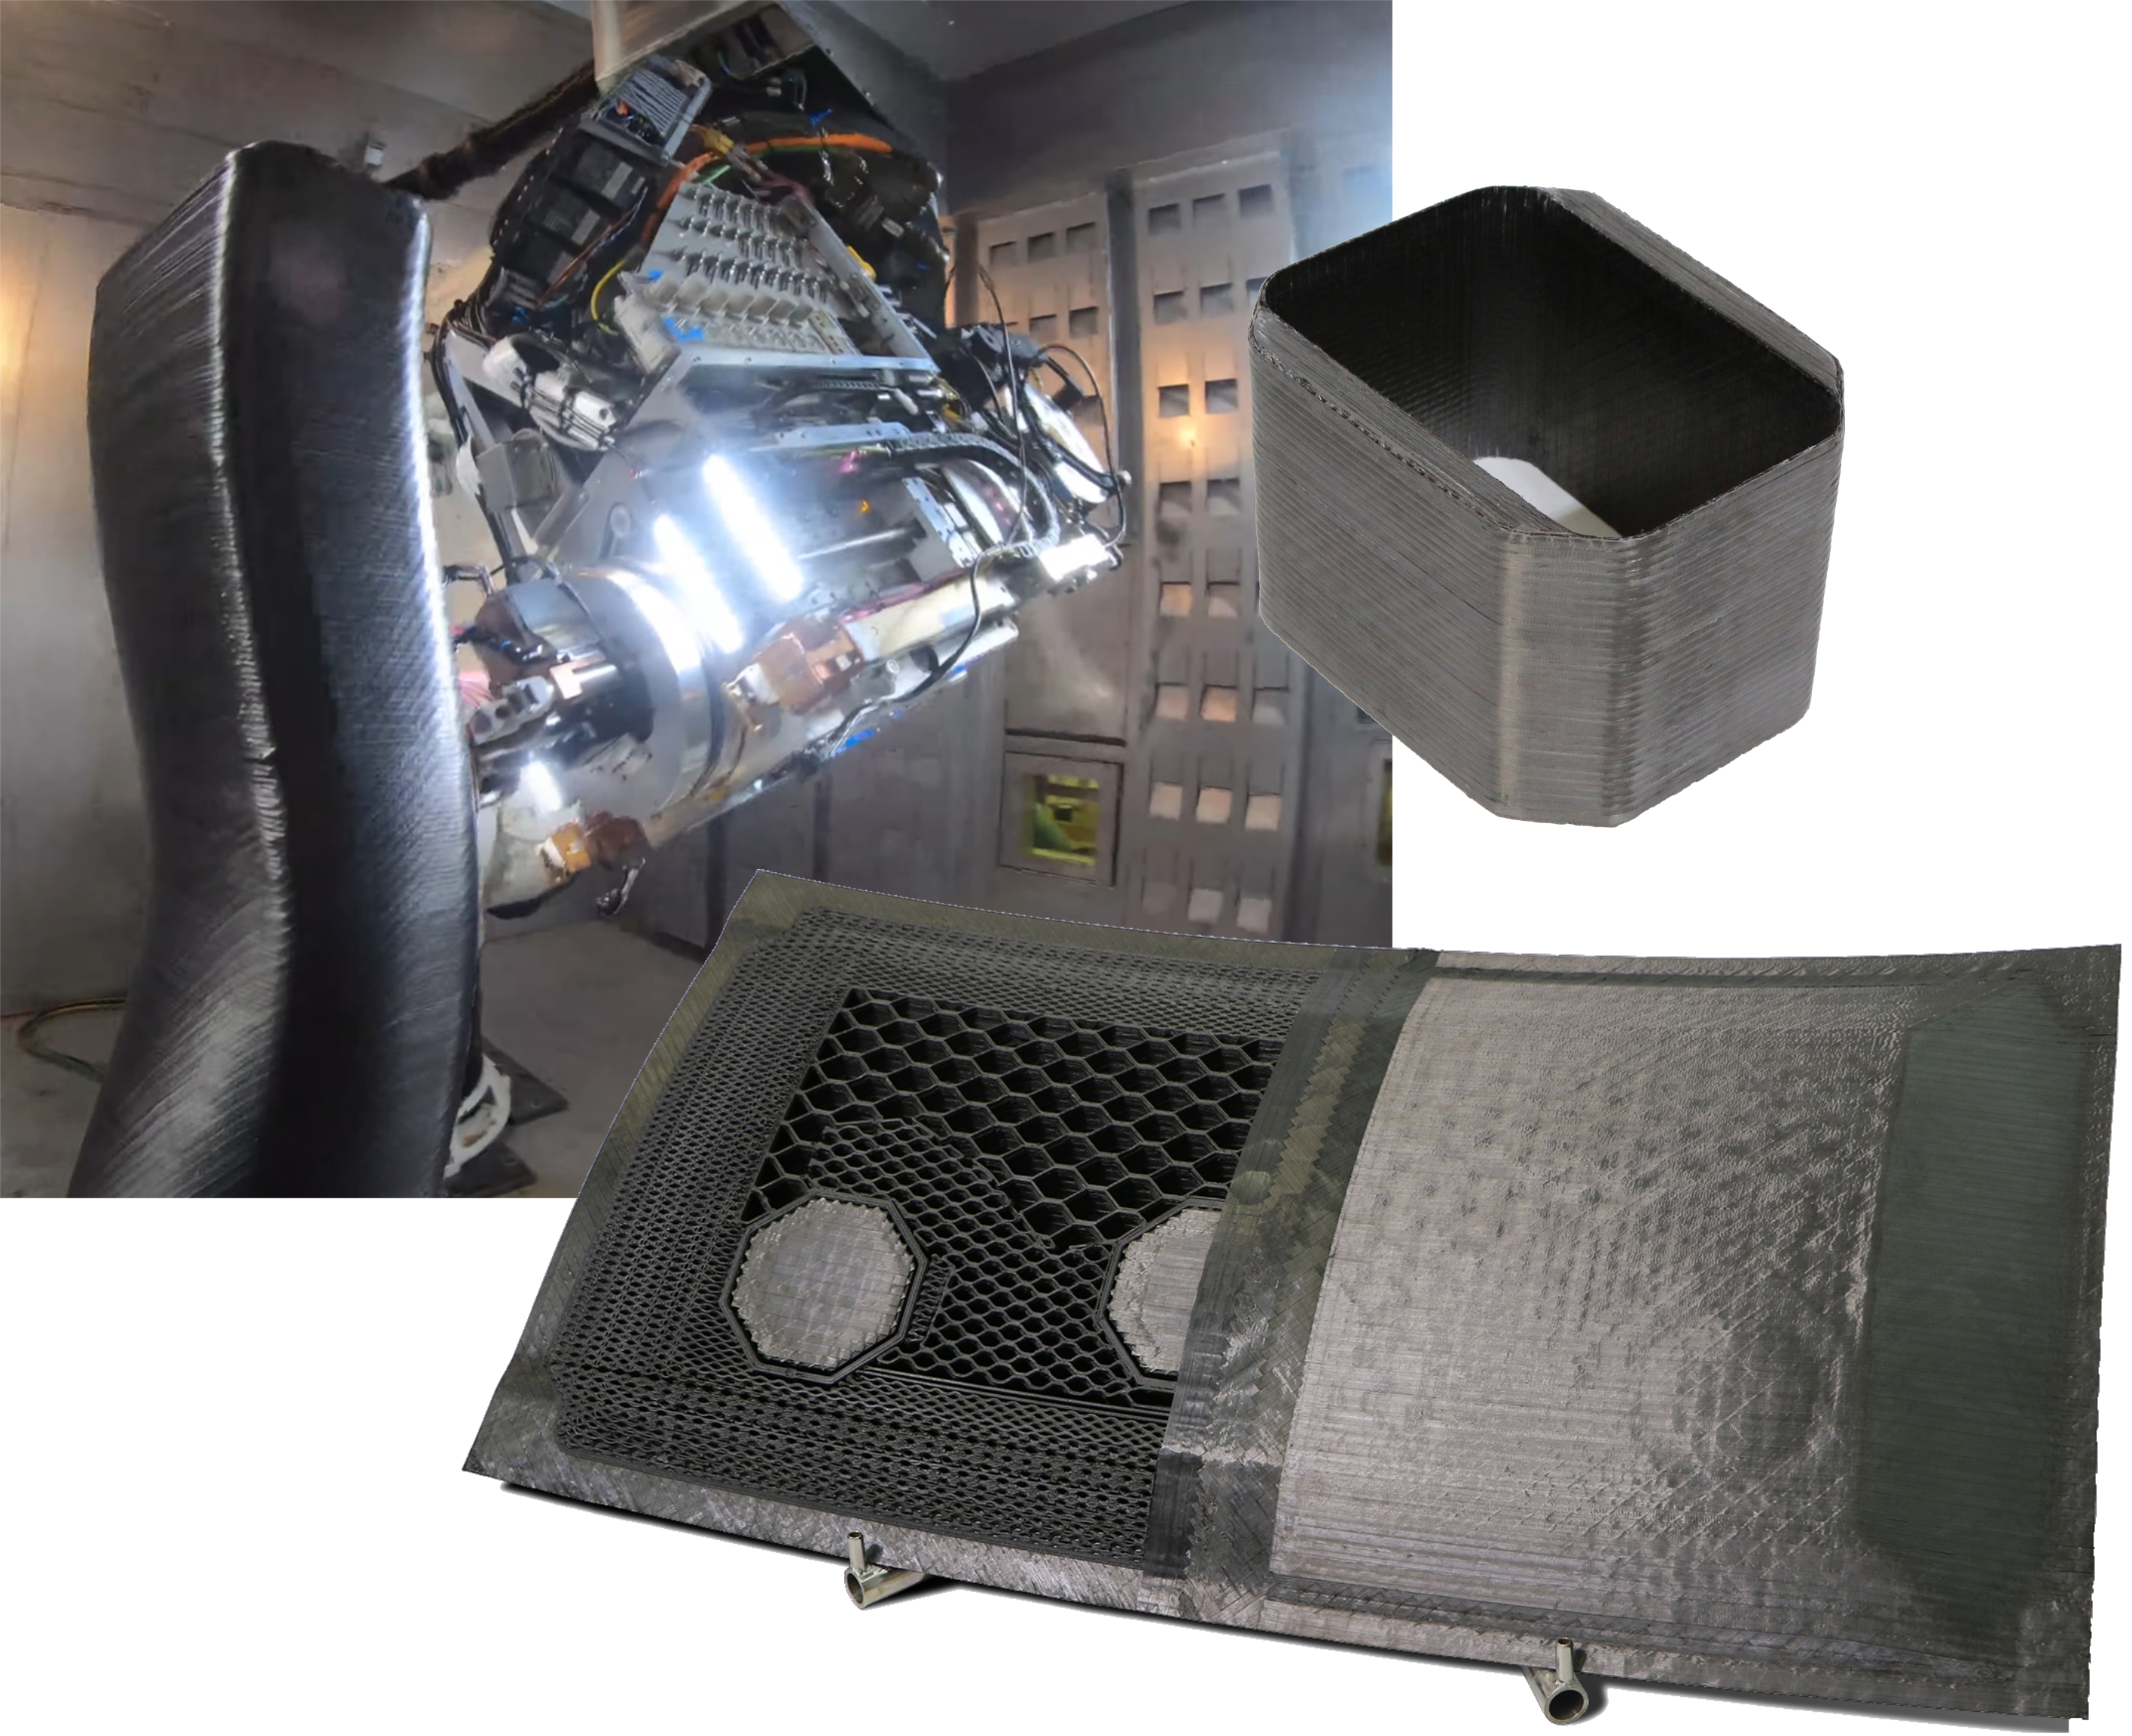
„Der SCRAM-Kopf verwendet zwei 3D-Druckdüsen auf beiden Seiten des AFP-Systems [Eröffnungsbild]. Eine druckt das lösliche Werkzeug, die andere unverstärktes oder kurzfasergefülltes Filament. Man sieht, dass eine mit einem Gerüst ausgestattet ist. Dieses hält einen Satz Spiegel, um das Laserlicht um die Düsenspitze herumzuleiten und den Substrat zu erwärmen. Das ermöglicht uns außergewöhnliche Schichthaftfestigkeit im Vergleich zu herkömmlichem FFF. Die Lichter am System dienen zur Beleuchtung des Teils für die Kameras [Abb. 2]. Wir nutzen sie überall, damit der Bediener sicher sehen kann, was passiert, ohne Gefahr durch den Laser.“
Materialformate und Porosität
Brown: „Wir haben viele verschiedene Materialien gefahren, die meisten kundenspezifisch nach unseren Spezifikationen zu Faser, Harz, Fasergehalt und Abmessungen. Kürzlich experimentieren wir mit kommerziell verfügbaren Schlitzrovings. Die kurzfaserigen FFF-Filamente werden auch nach unseren Spezifikationen aus demselben Harz und derselben Faser hergestellt, die wir für die kontinuierlichen Fasertapes wählen. Wir haben 1-, 3,5- und 6,35-Millimeter-Durchmesser-Filamente verwendet. Größere wären möglich, aber wir hatten noch keinen Bedarf.“
„Wir erreichen 50–60 % Fasergehalt für das AFP, aber deutlich weniger für die FFF-Anteile, da diese extrudiert werden. Die Porosität liegt in der Größenordnung traditioneller Out-of-Autoclave-Prozesse, hat aber drastisch abgenommen, je mehr wir den Prozess verfeinert haben. Mit extrem hochwertigen Materialien und im Labor haben wir Porosität unter 0,5 % erreicht, gemessen per CT [Computertomografie]-Scans. Wie immer gibt es eine riesige Anzahl an Variablen, die diese Zahl beeinflussen, und bei der Produktion sehr komplexer Teile ist es eine Herausforderung, niedrige Porosität beizubehalten. Wir haben viele zerstörende und zerstörungsfreie Tests an Teilen und Probekörpern durchgeführt, die mit dem System gefertigt wurden.“
Hochpräzise Robotersteuerung
Bischoff: „SCRAM liefert hochpräzise Robotertechnologie. Standard-Roboter von der Stange sind eine kostengünstige Lösung für 6-Freiheitsgrad-Bewegung zum Ablegen und Drucken, aber sie sind bei weitem nicht präzise genug für luftfahrtqualitatives AFP. Wir begannen vor Jahren herauszufinden, wie man diese Roboter für Luftfahrt-AFP-Systeme einsetzt. Man muss die Grundlagen des Systems und die Probleme bei der Erreichung von Genauigkeit wirklich verstehen. Wir haben eine gesamte Robotergruppe von 60–70 Ingenieuren, und das ist alles, was sie tun.“
„Es ist ein unglaublich komplexes Thema, hohe Positions- und Bahngenauigkeit zu erreichen. Man hat Ungenauigkeiten im Roboter (CTE des Roboters, Rückschlag, Vibrationen etc.) und in der externen Achse, Werkzeugpunktekalibrierungen, einen rotierenden Teileträger und mehrere andere Quellen. Wenn man auch nur eine davon nicht berücksichtigt/anspricht, kann das katastrophal sein, sobald man in einem echten 3D-Raum druckt. Um dies zu erreichen, werfen wir den mitgelieferten Roboter-Controller weg und steuern alles mit einer Siemens CNC. Dann fügen wir Electroimpacts patentiertes sekundäres Feedback auf allen Roboterachsen hinzu, was uns von einer Toleranz von 30–40 mils [0,030–0,040 Zoll] auf ±15 mils [0,015 Zoll] bringt. Dann wenden wir eine hochwertige kinematische Kompensation an, um ±10 mils [0,010 Zoll] zu erreichen.“
Geschwindigkeit, Endeffektoren und rotierender Drucktisch
Brown: „Wir nutzen In-situ-Konsolidierung, daher wird die Applikationsgeschwindigkeit nicht annähernd an die für thermoset Prepreg-Tapes herankommen. Auch ist dies ein Roboter, keine große, versteifte Gantry-Plattform (wie AFP), die für höhere Geschwindigkeiten gebaut ist. Und Geschwindigkeit ist nicht nur Legen und Drucken, sondern umfasst auch die Vorlaufzeit für Werkzeuge. Die echte Metrik ist: Wie schnell kann man ein digital gefertigtes Teil in der Hand haben?“
„Das Teil im Video war 36 Zoll hoch (mit gedrucktem Sockel über 4 Fuß) und hatte einen Durchmesser von 16 Zoll. Wenn wir nonstop im Schichtbetrieb liefen, könnten wir das in wenigen Tagen produzieren – eine unglaublich kurze Zeit, um ein Teil in der Hand zu haben. Teile werden auch direkt aus der CAD-Datei produziert, so dass man bei Iteration die CAD ändert, die Werkzeugpfade neu postet und das neue Teil druckt.“
Allen: „Für das Drucken des Stützwerkzeugs haben wir derzeit einen skalierten, filamente-basierten Prozess. Der Durchsatz ist eher langsam, was die Druckzeit beeinflusst. Im Juli haben wir unseren ersten Endeffektor mit Pellet-Schneckenextruder in Betrieb genommen. Das wird die Ausgabe erhöhen, aber dicke Bahnen produzieren, daher werden wir auch einen Fräs-Endeffektor für die Bearbeitung der gedruckten Oberfläche hinzufügen.“
Brown: „Wir werden eine Familie kompatibler Endeffektoren haben, die der Roboter aufnehmen und ablegen kann, um eine Vielzahl additiver und subtraktiver Funktionen auszuführen, wie benötigt. Der Endeffektor-Aufnahme- und Ablegeprozess ist vollautomatisiert, ein Standardfeature auf all unseren AFP-Systemen sowie SCRAM. Der gesamte Endeffektor wird über ein automatisches Werkzeugwechsel-Interface-Modul am Roboter befestigt, und es gibt Ständer für die Endeffektor-Lagerung.“
„Das System druckt auf eine externe Drehachse, die von der CNC gesteuert wird. Wir haben das, weil der Roboter allein nicht jeden Punkt an den Teilen erreichen kann, die wir herstellen wollen. Später wollen wir das System auf Schienen setzen, um größere Teile zu machen, aber wir wollen das System erst in diesem Maßstab verfeinern. Wir haben über den Einsatz von zwei Robotern diskutiert und wissen philosophisch, wie wir das angehen würden. (Wir haben andere integrierte Multi-Roboter-Fertigungssysteme produziert.) Aber wenn zwei Roboter in sich überlappenden Arbeitsbereichen arbeiten, wird die Steuerung extrem kompliziert.“
Zukünftige flexible Produktion wird möglich
Brown: „Diese multifunktionale Zelle wird dem Endkunden Wert liefern. Sie muss nicht immer kontinuierlich faserverstärkte Thermoplastteile produzieren. Indem wir Extrusion und Fräsen zur kontinuierlichen Faserablage hinzufügen, erweitern wir ihren Anwendungsbereich und Flexibilität. Zum Beispiel haben einige der von uns demonstrierten Strukturen subtraktive Funktionen innerhalb des Teileaufbaus. Der Roboter prüft dann die Oberfläche und schließt die Kavität wieder. Das ist aktuell ohne mehrere Schritte, spezialisiertes Werkzeug und/oder Endmontage nicht möglich.“
„Doch es gibt ein noch größeres Thema als nur Teileproduktion. Langfristig hat dieser Ansatz die Chance, die Art und Weise, wie Luftfahrt- und Verteidigungs-systeme entworfen und gefertigt werden, dramatisch zu verändern. Nicht mehr wird eine einzelne Produktionslinie einem einzelnen Produkt gewidmet sein. Stattdessen wird die Produktion flexibel sein. Auch wenn man Werkzeuge reduziert, kann man Ersatzteile auf Lager reduzieren. Diese Flexibilität hat Auswirkungen durch die gesamte Lieferkette, einschließlich der Reduzierung von Abfall durch Materialablauf.“
Bischoff: „Mit einer Handvoll SCRAM-Zellen und digitalen Designs muss man nur noch Rohmaterial-Vorrat vorhalten, statt Dutzender fester Werkzeuge und thermoset Materialien mit begrenzter Haltbarkeit.“
Brown: „Wir haben noch einen Weg vor uns, bis Produktion wirklich so gehandhabt wird, aber jetzt kann man klar sehen, wie es möglich ist.“
Harz
- ACEO® enthüllt bahnbrechende Silikon-3D-Drucktechnologie
- Emirates setzt auf 3D-Druck für Flugzeugkabinen: Mehr Effizienz und Nachhaltigkeit
- Selektives Lasersintern (SLS) meistern: Von Grundlagen zu Real-World-Anwendungen
- TPU 3D-Druck meistern: Ihr kompletter Leitfaden für flexible, langlebige Teile
- Inhouse-Produktion: Der Fuse 1 baut seine eigenen Teile
- Impossible Objects & BASF starten High-Performance Carbon-Faser PA6 3D-Drucklösung
- Broetje-Automation erweitert AFP-Portfolio mit STAXX Compact 1700 für serielle Composite-Produktion
- Victrex investiert in Bond High Performance 3D Technology zur Beschleunigung 3D-gedruckter PAEK-Teile
- VDMA legt umfassenden Fahrplan für Additive Fertigung und Industrie 4.0 vor
- Präzisionsbearbeitung: Rückverfolgbarkeitspraktiken für Produktionsqualität