



Automatisierte Aerocomposites-Fertigung: Flüssigformung vs. geschweißte Thermoplaste – Strategischer Überblick

Während OEMs und Zulieferer Materialien und Prozesse für die nächste Flugzeuggeneration erkunden, werden zwei unterschiedliche Ansätze demonstriert. Der erste ist Flüssigformung von Trockenfaser-Preformen, zu sehen z. B. in Spirit AeroSystems' (Prestwick, Schottland) Hochgeschwindigkeits-RTM-Linie (Resin Transfer Molding) für Airbus A320 Spoiler und im Airbus-geführten Wing of Tomorrow (WOT) Programm, das automatisierte Platzierung von Non-Crimp Fabrics (NCF) und Flüssigharzinfusion nutzt, gefolgt von Out-of-Autoclave (OOA) Ofenhärtung (siehe „High-rate, automated aerospace RTM line delivers next-gen spoilers“ und „Update: Lower wing skin, Wing of Tomorrow“).
Der zweite sind Thermoplast-Verbundwerkstoffe (TPC), featured z. B. im Clean Sky 2 Multifunctional Fuselage Demonstrator (MFFD), wo versteifte Außenhaut per Automated Fiber Placement entsteht – in-situ konsolidiert für die obere Hälfte, autoklavkonsolidiert für die untere – gefolgt von Montage via Schweißen. Diese Programme nutzen Automatisierung zur Erhöhung von Produktionsrate und Qualität bei Kostensenkung. Aber wie vergleichen sie sich?
Das Deutsche Zentrum für Luft- und Raumfahrt (DLR) Institut für Strukturen und Design betreibt das Center for Lightweight Production Technology (ZLP) in Augsburg. Unter seinen vielen Verbundwerkstofffertigungsprojekten bieten PROTEC NSR und Fast Lane RPB eine einzigartige Gelegenheit, jeweils einen flüssiggeformten Duroplast-Heckdruckschott (RPB) für den Zweistrahler Airbus A350 mit einem Thermoplast-RPB für den Einststrahler Airbus A320 zu vergleichen. Beide Projekte arbeiteten mit dem Tier-1-Lieferanten dieser Strukturen, Premium Aerotec Group (PAG, Augsburg, Deutschland), und demonstrierten Automatisierung bei Evaluation von Zykluszeit und Kosten.
Flüssiggeformter Duroplast-Heckdruckschott
„Wir starteten vor vielen Jahren mit PAG im AZIMUT-Projekt zur Analyse manueller Prozesse für Verbundwerkstofffertigung“, sagt Dr. Lars Larsen, Leiter Montage- und Fügetechnologien am ZLP Augsburg. „Unsere erste Automatisierungslösung war für die Ablage, dann arbeiteten wir daran, weitere Operationen zu automatisieren.“ Hauptziel von PROTEC NSR war, diese spezialisierten Lösungen für RPB-Produktion in einen einzigen automatisierten Prozess zu überführen, erklärt Dr. Marcin Malecha, Projektleiter PROTEC NSR am DLR.
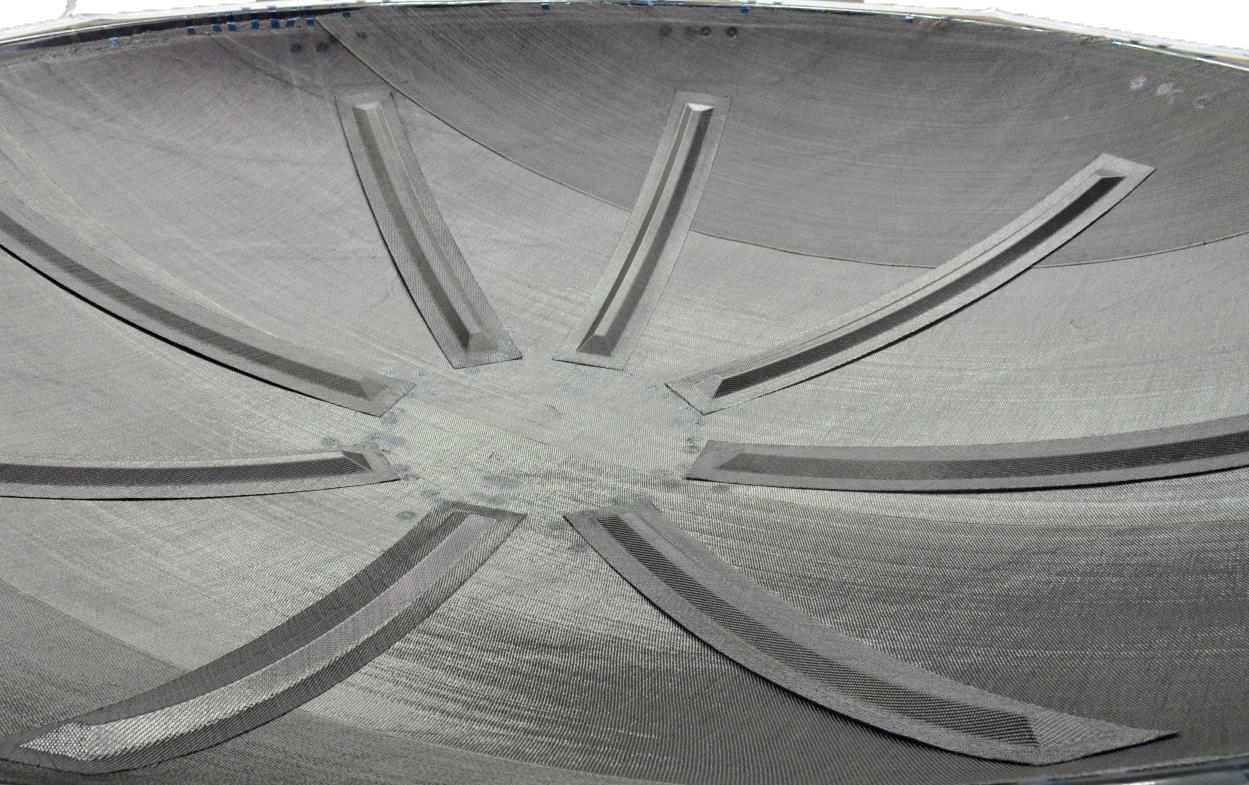
Preform und Greifer. Die Prozessschritte für die Erstellung des vakuumbeutelten Trockenpreforms sind in Abb. 1 unten gezeigt. Dies wurde mit RTM6 Epoxidharz unter Verwendung des Airbus-patentierten Vacuum Assisted Process (VAP) infundiert, der eine semipermeable Membran für reduzierte Porosität nutzt. Der Preform-Lagenaufbau bestand aus zwei Sätzen von 16 Lagen bis 5 Meter Länge bei voller 1,27 Meter Breite des 5-Harness-Satin-Kohlefasergewebes. Eingebettet zwischen diesen zwei Sätzen waren 25 komplex geformte Verstärkungsstücke bis 1,5 mal 2,5 Meter. Acht Stringer wurden oben platziert.
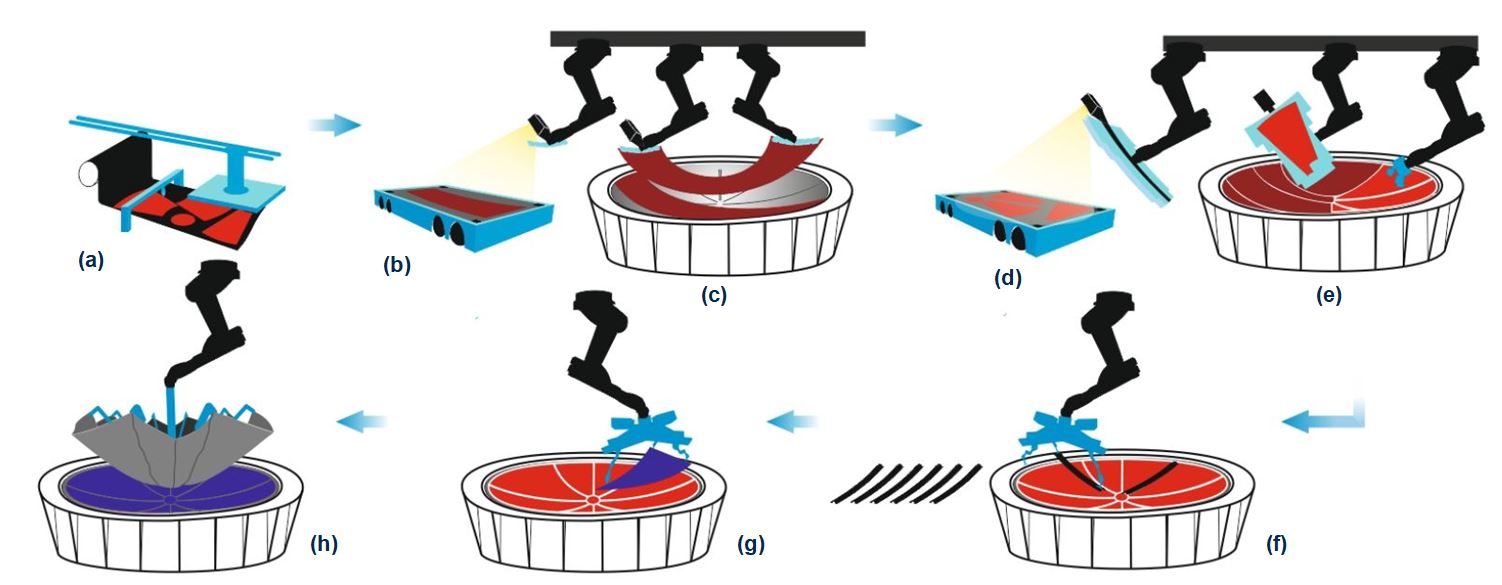
„Entwicklung von Werkzeugen und Greifern, die die nötige Präzision in Drapieren und Handling erreichen, war eine der größten Herausforderungen“, merkt Larsen an. Dies lag teilweise am komplexen Mix an Lagen, der drei verschiedene Drapiermechanismen erforderte:
- Auftrag von Vollbreitenmaterial direkt von der Rolle, das sich der Formform anpassen muss.
- Drapieren von großen, zugeschnittenen Strukturlagen, wo zwei Roboter kollaborieren – einer pro Stoffkante –, um das Zielgeometrie der Form aufzunehmen und zu erzeugen, um faltenfreies Konformieren vor dem Platzieren zu gewährleisten.
- Aufnahme für kleine, geformte Lagen bis 1,5 mal 2,5 Meter.
„Für die kollaborierenden Roboter entwickelten wir Endeffektoren mit sechs Modulen, verbunden durch Kugelgelenke“, erklärt Larsen. „Das erlaubt dem Endeffektor, sich ähnlich einer Schlange zu verformen, konform zur Zielgeometrie der Form. Integrierte Heizgeräte aktivieren den Binder im Stoff während Transport und Formung, halten seine 3D-Form und Position nach dem Platzieren.“
Automatisiertes Drapieren und Platzieren
- Der Endeffektor verfügt über einen Greifer mit 127 Modulen mit Vakuumsaugern zum Aufnehmen zugeschnittener Lagen, Transformieren in 3D-Form und Erhitzen vor Platzierung in der Form. Foto: DLR Institut für Strukturen und Design
- Hier sind sowohl der 127-Modul-Greifer (links) als auch kollaborierende Roboter (Hintergrund) zu sehen. Foto: DLR Institut für Strukturen und Design
- Für kollaborierende Roboter wurden Endeffektoren mit sechs Modulen entwickelt, verbunden durch Kugelgelenke. Foto: DLR Institut für Strukturen und Design
- Jeder Roboter nimmt eine Kante der großen Stofflage. Sie arbeiten zusammen beim Transport, um die erforderliche Zielgeometrie zu erzeugen, bevor der Stoff in die Form platziert wird. Foto: DLR Institut für Strukturen und Design
- Foto: DLR Institut für Strukturen und Design
- Nahaufnahme der kollaborativen Roboter-Endeffektoren. Foto: DLR Institut für Strukturen und Design
- Dieses System, das DLR initial für A320 Heckdruckschott entwickelte, wurde nun auch für ein Rumpfpaneel demonstriert und ist flexibel für diverse große Aerostrukturen ausgelegt, basierend auf digitalen Designfiles, ohne Roboter-Neuanlernen. Foto: DLR Institut für Strukturen und Design
Für die kleinen, geformten Lagen bis 1,5 mal 2,5 Meter wurde ein zweiter Greifertyp entwickelt, der 127 Module mit Vakuumsaugern für die Aufnahme nutzt. „Dieser Greifer nimmt Material im 2D-Zustand auf und biegt es dann zur Zielgeometrie“, erklärt Malecha. „Er muss entscheiden, welche der 127 Module er festhält und welche gleiten lässt, um die 2D-Lage in 3D-Form zu transformieren. Das ist sehr ähnlich wie Hände drapieren. Wir machten viele Experimente und sammelten Erfahrung, wo zu halten und wo loszulassen. Kraft kann über Intensität des Modulgriffs auf das Material angepasst werden.“
Inline-Inspektion. Optische Sensoren in den modularen Greifern überwachten den Drapierprozess. Nach Platzieren einer Lage inspiziert ein Endeffektor, der einen Leica T-Scan (Hexagon Manufacturing, Cobham, UK) und ein kamerabasiertes Faserwinkel-Messsystem von Profactor (Steyr, Österreich) kombiniert, auf Qualität. „Wir maßen zuerst Faserwinkel und verglichen mit der CAD-Datei“, sagt Malecha, „dann maßen wir Kanten jedes Stücks und prüften Position vs. CAD-Datei.“
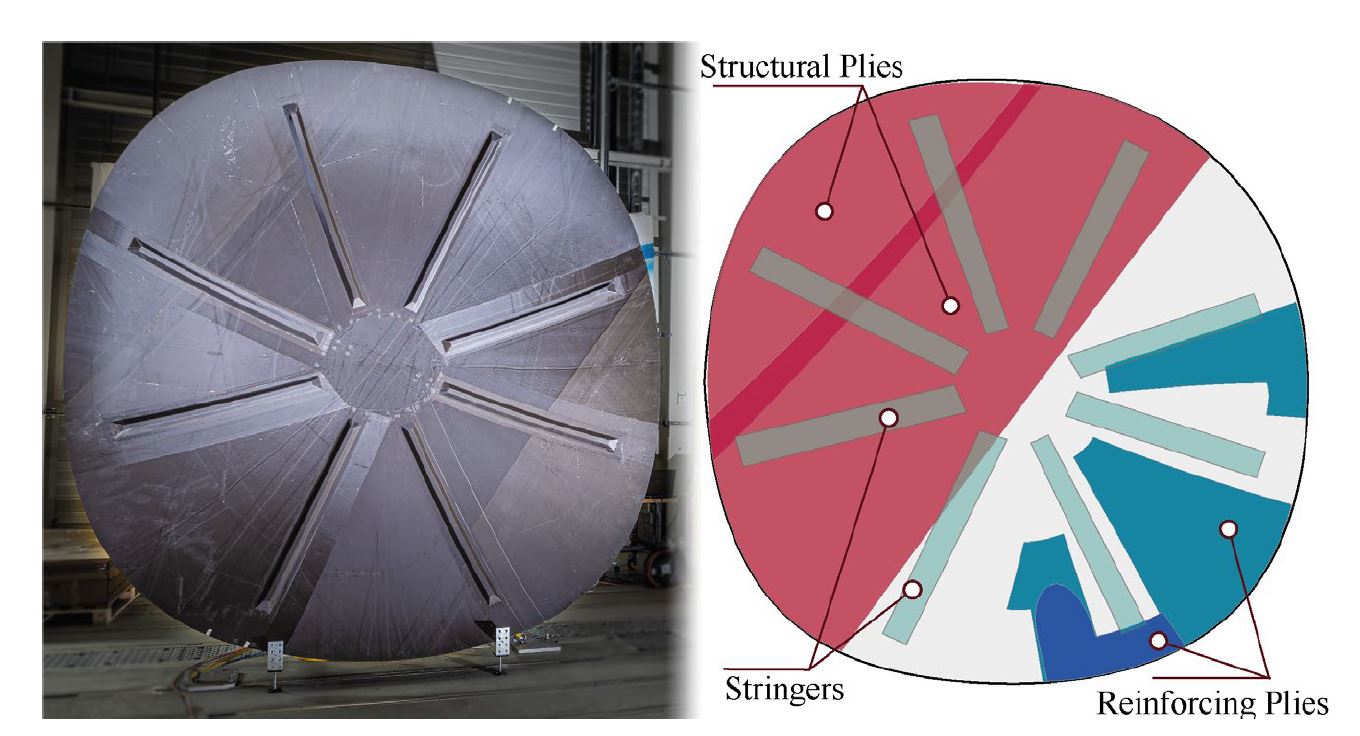
Stringer und Vakuumbeutelung. Nach Abschluss des Preforms wurden acht Steifen (Stringer) oben angebracht. Dafür wurde der Multi Kinematic Greifer entwickelt, der auch für Auftrag der Vakuumbeutel-Hilfsmaterialien genutzt wurde. Dieser Greifer besteht aus drei kleinen, unabhängigen 6-Freiheitsgrad-Robotern (DOF) und einem starren Arm, alle am Zentrumsflansch eines industriellen 6-DOF-Roboters montiert. Vakuumbeutel-Hilfsmaterialien – Peel Ply, perforierte Trennfolie, Harzflussmedien (werkzeugseitige Hilfsmaterialien) – waren vorgeschnitten und vorgejoined, designed für ihre Platzierung. „Sie mussten nicht drapiert werden, nur platziert“, merkt Malecha an. Die vorgefertigte semipermeable Membran wurde semi-automatisiert via Endeffektor mit „Schirm-ähnlichem“ Mechanismus aufgetragen, während Platzierung von Klebeband und äußerem Vakuumbeutel manuell blieb, aber auch automatisiert werden könnte.
Zykluszeit und Kosten. Für Malecha war die größte Herausforderung der Aufbau des modularen, KI-basierten Manufacturing Execution Systems (MES) zur Überwachung und Steuerung der Prozesskette. „Wir mussten Datenmanagementsysteme bauen, die recht unterschiedliche Prozesse zusammenbringen und sie via MES durch einen Datenaustauschport kommandieren können“, erklärt er. „Wir können sie bei Bedarf on-the-fly nutzen, was mehr Flexibilität und breitere Nutzung ermöglicht vs. strikter Fertigungsreihenfolge.“
Die PROTEC NSR Technologie wurde durch Fertigung eines Vollgrößen-Demonstrators im Januar 2019 validiert und erreichte Reifegrad TRL 5-6 bis Mitte 2019. Verglichen mit dem aktuellen State-of-the-Art bei PAG reduziert dieser automatisierte Prozesskette die Zykluszeit für Rollenmaterialauftrag um 58 % und Pick-and-Place zugeschnittener Lagen um 50 %. Fertigungskosten für diese Operationen sanken um 11,5 % bzw. 31 %.
Thermoplast-Heckdruckschott
„Dieses Projekt startete 2018 mit PAG und Institut für Verbundwerkstoffe (IVW, Kaiserslautern, Deutschland), um zu zeigen, was mit Thermoplastverbundwerkstoffen in großen Teilen und Primärstrukturen möglich ist“, erklärt Dr. Stefan Jarka, Projektleiter Fast Lane RPB und Experte für Schweißtechnologien am ZLP Augsburg. „Ein RPB ist nicht wirklich primär, weil mechanische Anforderungen nicht so hoch wie Flügel oder Rumpf sind, aber es zeigt, was für große, flache, leicht gekrümmte Strukturen möglich ist. In nur vier Monaten entwickelten wir einen Demonstrator A320 RPB als Beispiel, wie eine bestehende Aluminiumstruktur in Thermoplastverbundwerkstoffe umgewandelt werden kann.“
Dieser Demonstrator nutzte Cetex Kohlefaser (CF) Gewebe / Polyphenylensulfid (PPS) Organoblech (Toray Advanced Composites, Nijverdal, Niederlande) und Widerstandsschweißen. Ein Widerstandselement zwischen den zu schweißenden Flächen erzeugt Hitze und bleibt in der Schweißstruktur. GKN Fokker (Hoogeveen, Niederlande) nutzt diese Technik seit Jahrzehnten für Flugzeugfahrwerkstüren und feste Vorderkanten. Für diesen A320 RPB nutzte das ZLP-Team ein CF-Widerstandselement statt konventionellem Edelstahlgewebe.
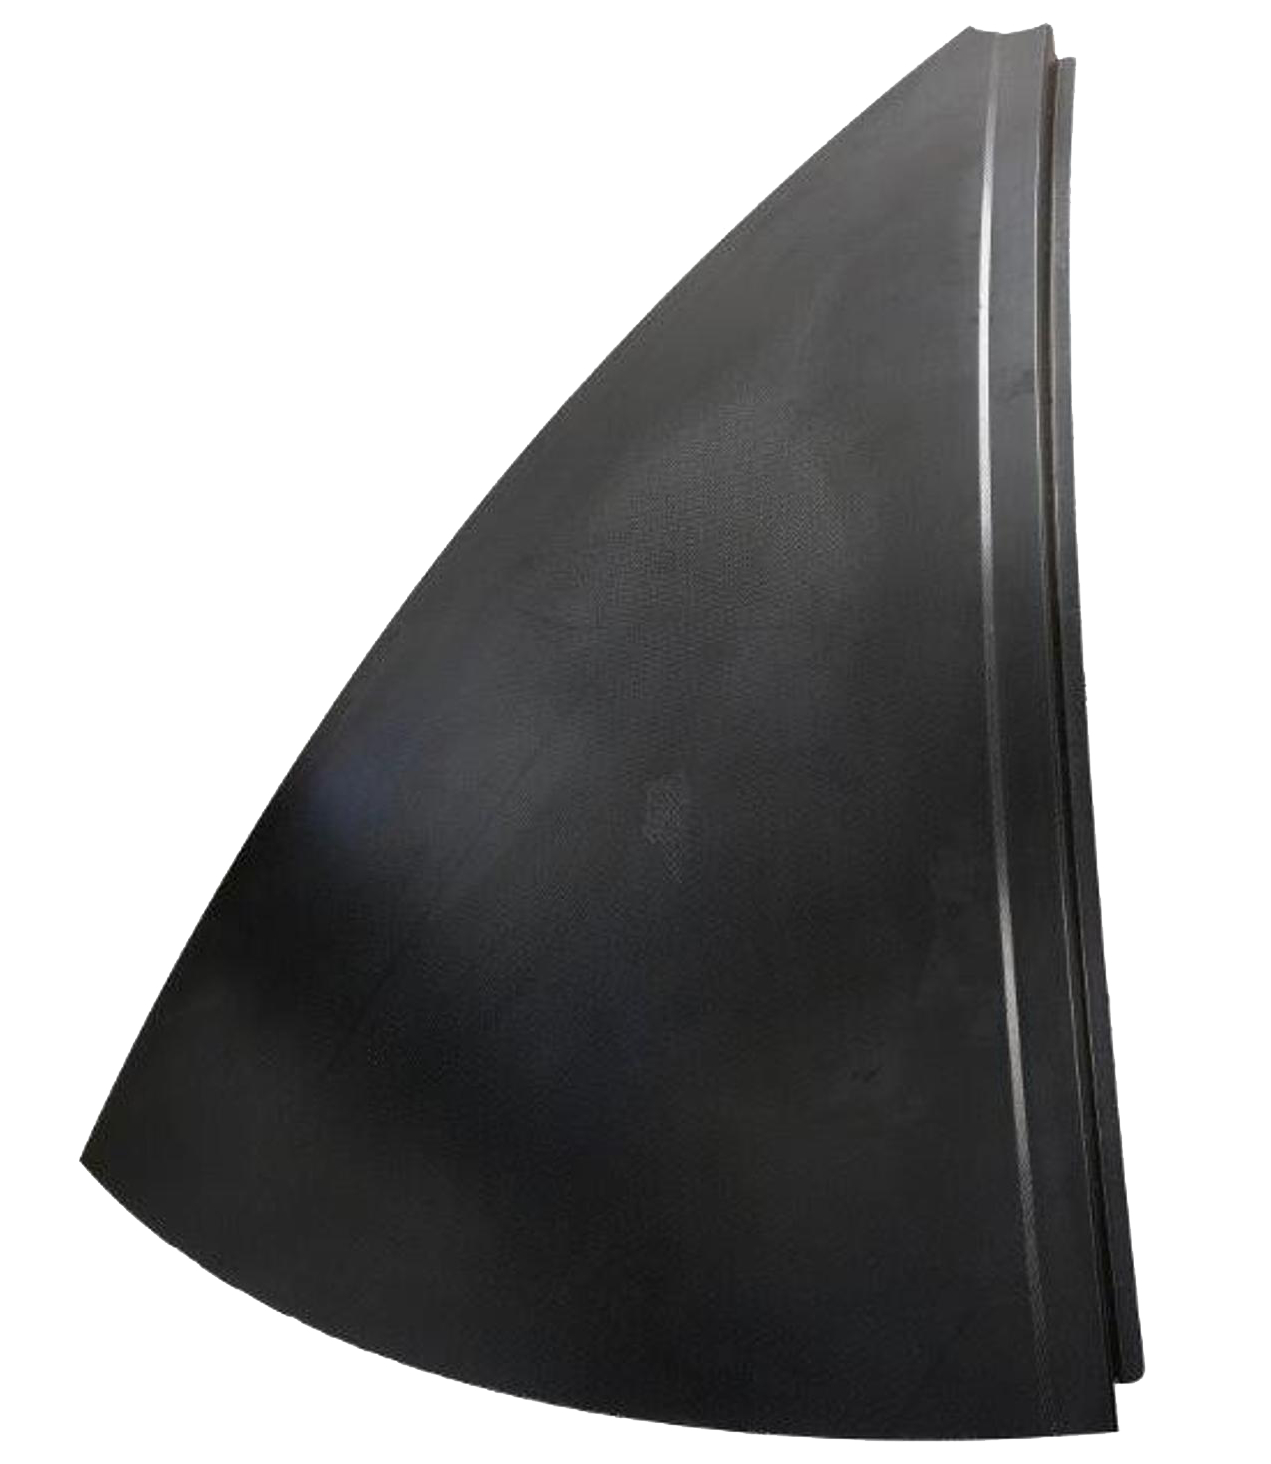
„Der Thermoplast-RPB sollte gleich teuer oder günstiger sein, aber das Material ist viel teurer“, merkt Larsen an. Daher war niedrigere Produktionskosten durch Automatisierung entscheidend, ebenso die Nutzung von acht identischen Blütenblatt-Sektionen. „Diese Sektionen waren nötig, um die doppelt gekrümmte Form des Teils zu bilden“, erklärt Jarka. „Thermoformen als Einzelteil würde eine sehr große Presse erfordern, die zu teuer wäre. Daher wurden acht kleinere Sektionen vom IVW per Pressformen mit passgenauen Metallwerkzeugen geformt und wir montierten diese per automatisiertem Schweißen. Der Automatisierungsgrad beim Thermoplast-Pressformen ist höher als bei Duroplastverbundwerkstoffen. Man nutzt meist passgenaue Metallwerkzeuge, mit hoher, aber konstanter Temperatur als Hauptthema, was den automatisierten Presszyklus sehr schnell macht.“
Die Gesamtprozessschritte für den Demonstrator-RPB sind in Abb. 2 gezeigt. „Der Schweißprozess war nicht neu“, sagt Jarka, „musste aber weiterentwickelt werden, um die 1,5 Meter langen [und 40 Millimeter breiten] Nähte für das 3 Meter Durchmesser Teil zu fügen und ein Qualitätsinspektionssystem zu integrieren. Komponenten wurden zuerst per Positioniervorrichtung in richtige Position fixiert, dann elektrische Energie appliziert, um Plastikschmelze in der Schweißzone zu erzeugen.“
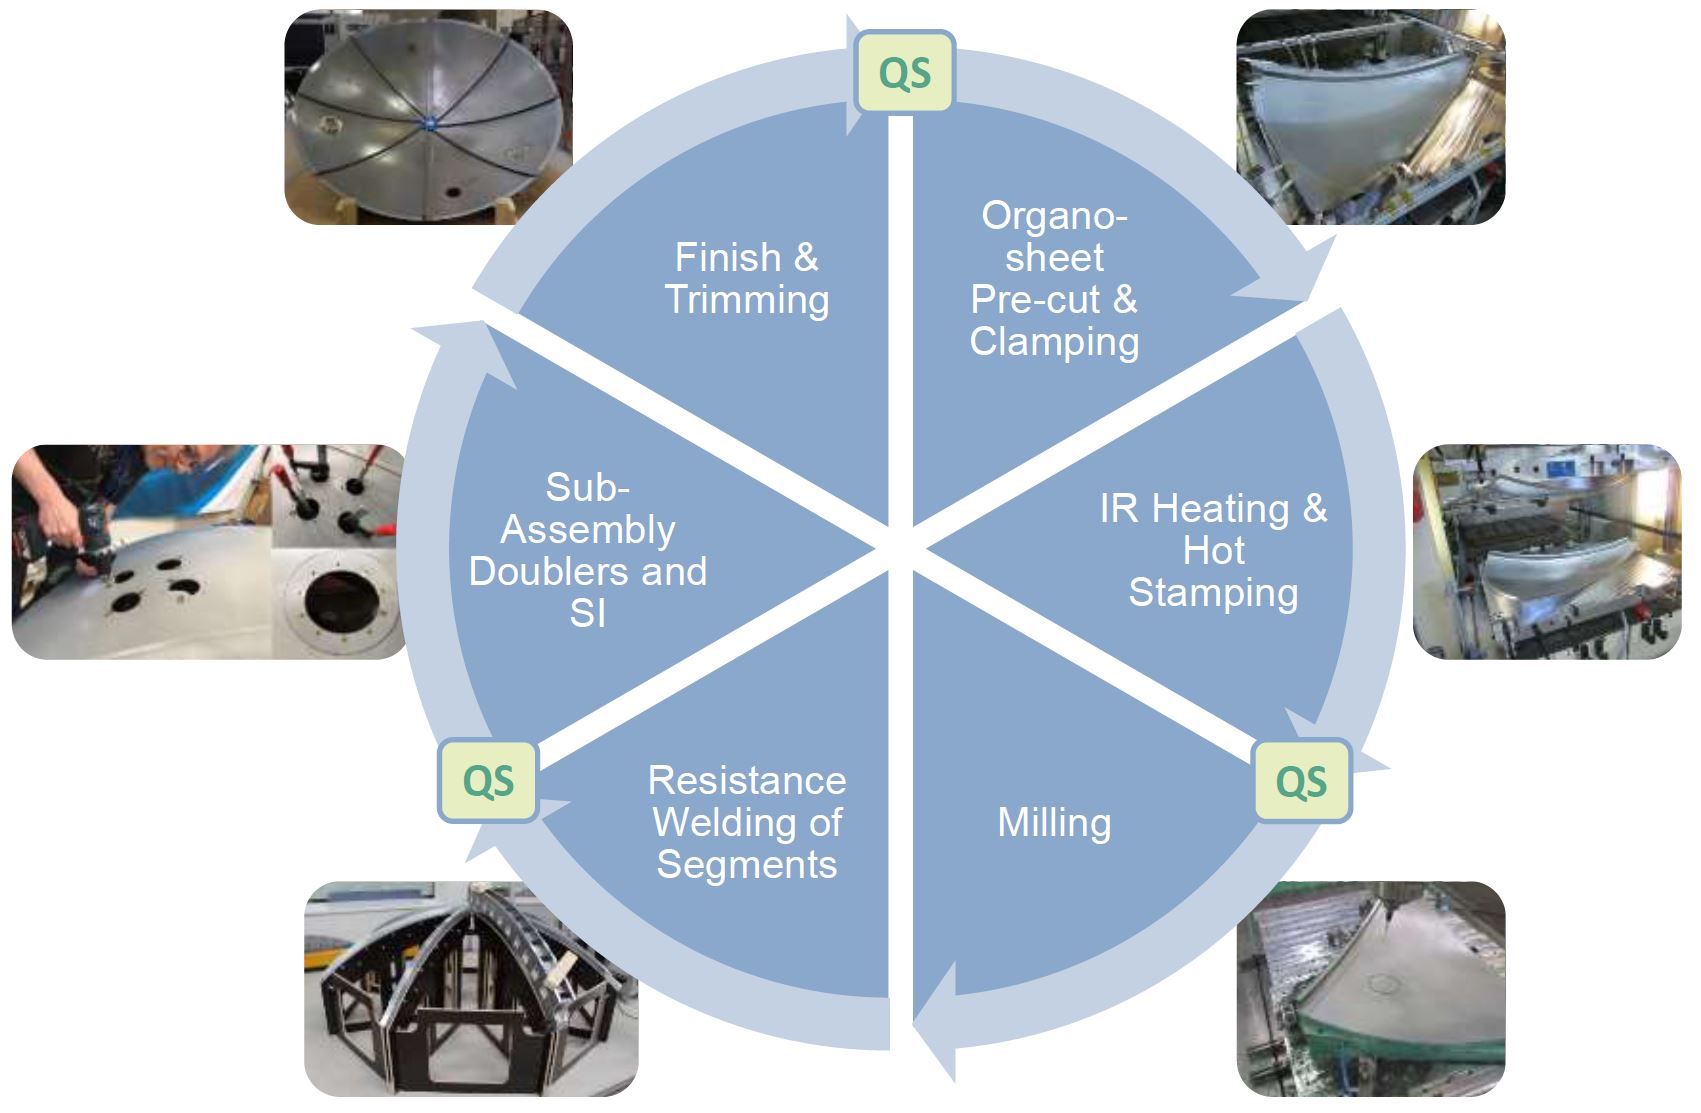
Abb. 2. Thermoplast-RPB Prozessschritte
Prozessschritte zur Herstellung von acht Sektionen (unten) aus stampfgeformtem CF/PPS Organoblech, die dann per Widerstandsschweißen zu einem Demonstrator A320 Schott zusammengefügt wurden. Foto: DLR Institut für Strukturen und Design
QA-Integration. „Wir versuchten Thermografie, sowohl Blitzlampen- als auch Ultraschall-aktiviert, aber die Schweißzone damit zu messen ist nicht so einfach“, erklärt Jarka. „Thermografie ist sehr schnell, sagt aber nicht leicht, ob gute Konsolidierung vorliegt.“ Stattdessen nutzten sie einen Standard-Testrig, um multiple geschweißte Proben herzustellen, messen Strom, Spannung und Temperatur. „Wir inspizierten sie dann mit Ultraschallprüfung (UT) und stellten Korrelationen zwischen Prozessparametern und guter Konsolidierung her“, sagt Larsen. „Wenn wir gute Parameter haben, haben wir ein gutes Teil. Wir bauten auch eine Prozesssimulation, um Daten während des Schweißens mit der initialen Baseline zu vergleichen.“
Automatisierung und Zykluszeit. „Der ganze Prozess war sehr schnell, im Maßstab von Autoteilen“, sagt Jarka. „Wir erreichten TRL 3 in unserem 2019 Review und reiften seither zu TRL 4. Wir werden TRL 6 bis Ende 2021 erreichen.“ Vor der Pandemie hatte PAG angekündigt, den Thermoplast-RPB 2021 in Produktion zu nehmen. Zwar ist die Zukunft nun unklarer, der Thermoplast-RPB wird weiterhin als Enabler für den „Rumpf von morgen“ gesehen, der Gewicht von 41 auf 35 kg reduziert, Prozess- und Montagezeit um 75 % und Gesamtteilkosten um mehr als 10 %.
Vergleich Duroplast vs. Thermoplast Verbundwerkstoffe
„Die Thermoplastprozesse sind so schnell, dass man günstiger vs. Aluminium sein kann und sogar eine Produktionsrate von 100 Flugzeugen pro Monat erreichen kann“, sagt Jarka. „Der RPB ist eine gute Anwendung für Thermoplastschweißen aber auch für Automatisierung“, sagt Malecha. „Der Trockenfaser-Flüssigform-RPB ist teurer zu automatisieren.“
„Aber diese Automatisierung ist interessant, weil man echte Gewinne durch Automatisierung nur einiger Subprozesse erzielen könnte“, sagt Larsen. „Zum Beispiel: Mit Automatisierung der Hilfsmaterialien könnten wir Vakuumbeutelung in ca. einer Stunde abschließen, roughly 10x schneller als manueller Prozess.“ Er räumt ein, dass Kosten ein großes Hindernis für solche Verbesserungen sind. „Kosten für digitale Tools, Roboter und Entwicklung sind zu hoch für ein einzelnes Teil wie den RPB. Aber wenn wir einen modularen Ansatz entwickeln könnten, wo man dieses System für viele Teile nutzen kann, könnte dieser Kosten breiter gestreut werden, was es erschwinglich macht bei Berechnung mit reduzierter Zeit und Arbeit.“ ZLP hat dies tatsächlich erreicht, wie in CW's Juli 2020 Feature erklärt: „Composites 4.0: Digital transformation, adaptive production, new paradigms.“
„Es gibt noch nicht viele Vergleiche zwischen Duroplast- und Thermoplast-Verbundwerkstoffstrukturen“, sagt Malecha. „Aber wir beginnen, Duroplast- und Thermoplastprozesse zu vergleichen.“ Er merkt an, das nächste Ziel sei zu zeigen, dass Thermoplastschweißnähte die für Flugzeugflügel und -rümpfe erforderlichen Eigenschaften haben. Und diese Performance müsse auch für große, integrierte flüssiggeformte Flügel gezeigt werden. Genau das haben MFFD und WOT Programme vor. Wir erwarten ihre Ergebnisse, wie auch die vieler anderer Clean Sky 2 und EK Projekte, die die nächsten Schritte zeigen.
Harz
- Flüssigsilikon-Kautschuk-Spritzguss – Präzision & Qualität für Medizinprodukte
- EconCore ThermHex: Fortschrittliche Thermoplast-Wabenplatten-Produktion für leichte, hochleistungsfähige Sandwichstrukturen
- Karl Mayer präsentiert neue Thermoplast-UD-Tape-Produktionslinie für hochwertigen FRP-Leichtbau
- INEOS Styrolution erweitert Produktion mit neuem Standort für Advanced StyLight Thermoplast-Composite
- Herone GmbH gewinnt JEC Innovation Award 2019 für thermoplastische Profilproduktion in der Luftfahrt
- 2-Minuten-Thermoplast-Overmolding von Thermosets: Ein-Zellen-Prozess für Automobil-Composites
- LANXESS erhöht Kapazität für Continuous-Fiber-Thermoplast-Composites
- Airtech führt Hochtemperatur-Vakuumbeutelfolien für fortschrittliches Thermoplast-Formen ein
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- Effiziente Automation für Ölbohrkupplungsfertigung