



Das richtige Thermoplastische Elastomer (TPE) für Spritzguss wählen: Praktischer Leitfaden
Wir erhalten häufig Fragen, wie sich thermoplastische Elastomere (TPEs) von Duroplasten unterscheiden und welches TPE für ein gegebenes Teil am besten geeignet ist. Ein fundamentaler Unterschied zwischen thermoplastisch und duroplastisch gefertigten Teilen liegt in der Chemie während der Formgebung.
Der Name ist Bond… Chemische Bindung
Thermoplastische Elastomere (TPEs) unterscheiden sich von Duroplasten in der Art, wie ihre Moleküle aneinander binden. Ein weiterer Unterschied: TPEs lassen sich auf konventionellen Spritzgussmaschinen verarbeiten. Das Harz wird über seinen Schmelzpunkt erhitzt, in Form gespritzt und im Werkzeug abgekühlt, um in seine finale Form zu erstarren.
Dagegen werden Duroplaste wie Flüssigsilikonkautschuk (LSR) bei niedrigeren Temperaturen in Form gespritzt, dann durch hohe Hitze aus dem Werkzeug chemisch vernetzt (Crosslinking). Dies stärkt die Bindungen zwischen Molekülen.
Ein großer Unterschied: Da sie beim Spritzgießen keine Vernetzung durchlaufen, können TPE-Teile in den geschmolzenen Zustand zurückkehren – was Recycling ermöglicht.
TPEs bieten zudem den Vorteil, auf denselben Anlagen wie Standard-Thermoplaste verarbeitet werden zu können – was optimierte Prozesse wie Overmolding oder Mehrkomponentenspritzgießen erlaubt.
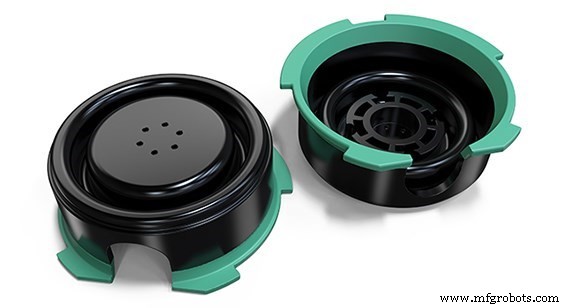
Triax Technologies nutzte TPE-Overmolding zur chemischen Bindung an das Substratmaterial und schuf so eine wasserdichte Dichtung für sein IoT-fähiges Wearable.
Arten von Thermoplastischen Elastomeren
TPEs lassen sich in sechs Hauptkategorien einteilen, die sich durch chemische Zusammensetzung und Struktur unterscheiden:
- TPV: Thermoplastische Vulkanisate
- TPU: Thermoplastische Urethane
- TPO: Thermoplastische Olefine
- SBC: Styrol-Blockcopolymere
- COPE: Copolyester-Elastomere
- PEBA: Polyether-Blockamide
Es können erhebliche Unterschiede zwischen jedem TPE-Typ und sogar zwischen Formulierungen jedes Subtyps bestehen – daher ist die richtige Materialwahl entscheidend für Teilelebensdauer und Kosten.
| TPE-Typ | Handelsnamen | Chemikalienbeständigkeit | Dimensionsstabilität | Dichte | Hohe Zugfestigkeit? | Shore-Härtebereich | Dauereinsatztemperatur |
|---|---|---|---|---|---|---|---|
| TPV | Geolast, Santoprene, Sarlink | gut | gut | hoch | mäßig | 40A–50D | 135 °C |
| TPU | Texin, Elastollan, Desmopan | exzellent (polyesterbasiert) | gut (mit Additiven) | hoch | ja | 65A–80D | 120 °C |
| TPO | Polytrope, Hostacom, Thermorun | gut | gut | niedrig | ja | 75A–80D | 120 °C |
| SBC | K-Resin, Kraton, Asaflex | begrenzt | gut | niedrig | niedrig–mäßig | 15A–50D | 110 °C |
| COPE | Hytrel, Pibiflex, Herafle | gut | gut | hoch | ja | 90A–80D | 140 °C |
| PEBA | Vestamid, Pebax | gut | gut | niedrig | ja | 80A–75D | 170 °C |
TPV – Thermoplastische Vulkanisate
Hartes thermoplastisches Material mit weicheren, vernetzten Gummibereichen in der Polymerstruktur. Bietet generell „weiches“ Gefühl, matte Oberfläche, hohen Druckverformungsrest. Hinweis: Nicht in transparent erhältlich.
Anwendungen: Dichtungen, Manschetten, Grommets, Puffer, Unterboden-Anwendungen
TPU – Thermoplastische Urethane
Blockcopolymer mit abwechselnd harten und weichen Bereichen im molekularen Rückgrat, enthaltend Urethan-Verknüpfungen. TPU zeichnet sich durch mittlere bis hohe Härte, gute Transparenz, mäßigen Druckverformungsrest, gute Abrieb- und Reißfestigkeit aus. Geeignet für Outdoor, muss vor dem Spritzgießen getrocknet werden. Teurer. TPU ist das einzige TPE für 3D-Druck verfügbar.
Anwendungen: Schutzhüllen, Sportgeräte, Medizintechnik, Schuhe, Inline-Skate-Rollen
TPO – Thermoplastische Olefine
„Harter“ Polyolefin (typischerweise Polypropylen) gemischt mit „weichen“ nicht-vernetzten Gummibereichen. Hohe Härte ergibt zähes Produkt mit hoher Schlagfestigkeit. Einige Grade wetterbeständig. Niedriger Druckverformungsrest, günstiger als TPU.
Anwendungen: Automotive-Innenraum: Armaturen, Stoßfänger, Dachsysteme
SBC – Styrol-Blockcopolymere
Harte Styrol-Bereiche und „weiche“ elastomere Bereiche in abwechselnden Blöcken, oft gemischt mit steiferem Polymer wie Polypropylen. Viele verschiedene SBCs, Eigenschaften stark formulierungsabhängig. SBC ist das weichste und flexibelste aller TPEs. Glänzende Oberfläche, hohe Dehnung, gute Transparenz, gute Abriebfestigkeit.
Anwendungen: Soft-Touch-Griffe, Tasten, Knöpfe, Griffe; Gel-Einlagen
COPE – Copolyester-Elastomere
Copolymer aus harten kristallinen Polyester-Bereichen und weichen amorphen Segmenten. Bekannt für hohe Temperaturbeständigkeit, Reiß- und Schlagfestigkeit. Gute Kriechfestigkeit, geringe Feuchtigkeitsaufnahme.
Anwendungen: Möbel, Auto-Manschetten, Stoßfänger, Prothesen
PEBA – Polyether-Blockamide
Copolymer aus harten Polyamid-Blöcken, abwechselnd mit weichen elastomeren Blöcken. PEBA überzeugt durch gute Biegeermüdungs-, Kriech- und Schlagfestigkeit. Hohe Temperaturperformance, niedriger Druckverformungsrest.
Anwendungen: Medizintechnik, Sportgeräte, Elektronik
Verbundwerkstoff
- Hochviskose PEEK-Compounds: Optimal für Spritzguss und Extrusion
- PolyOne lanciert nachhaltige reSound OM Thermoplast-Elastomere für Überformen
- Bakelite FoamSet: Leichte, hitzestabile, flammgeschützte Schäume für Spritz- & Pressformen
- Fortgeschrittenes Robotisches Spritzgießen für funktionalisierte Composite-Komponenten
- Top RIM-Materialien: Fünf wesentliche Typen für überlegenes Produktdesign
- Spritzguss erklärt: Prozess, Anwendungen und bediente Branchen
- Das richtige Werkzeug wählen: Weich- vs. Hartwerkzeug beim Spritzguss
- Fortgeschrittener Kunststoff-Spritzguss: Hochmoderne Lösungen für die moderne Produktion
- 10 unverzichtbare Kunststoffharze für optimale Spritzguss-Ergebnisse
- Expertenrat: Die 10 besten Kunststoffharze für Präzisions-Spritzguss