



Fortschrittliche 3D-gedruckte CFRP-Werkzeuge für RTM-Klappen, Exoskelette und mehr
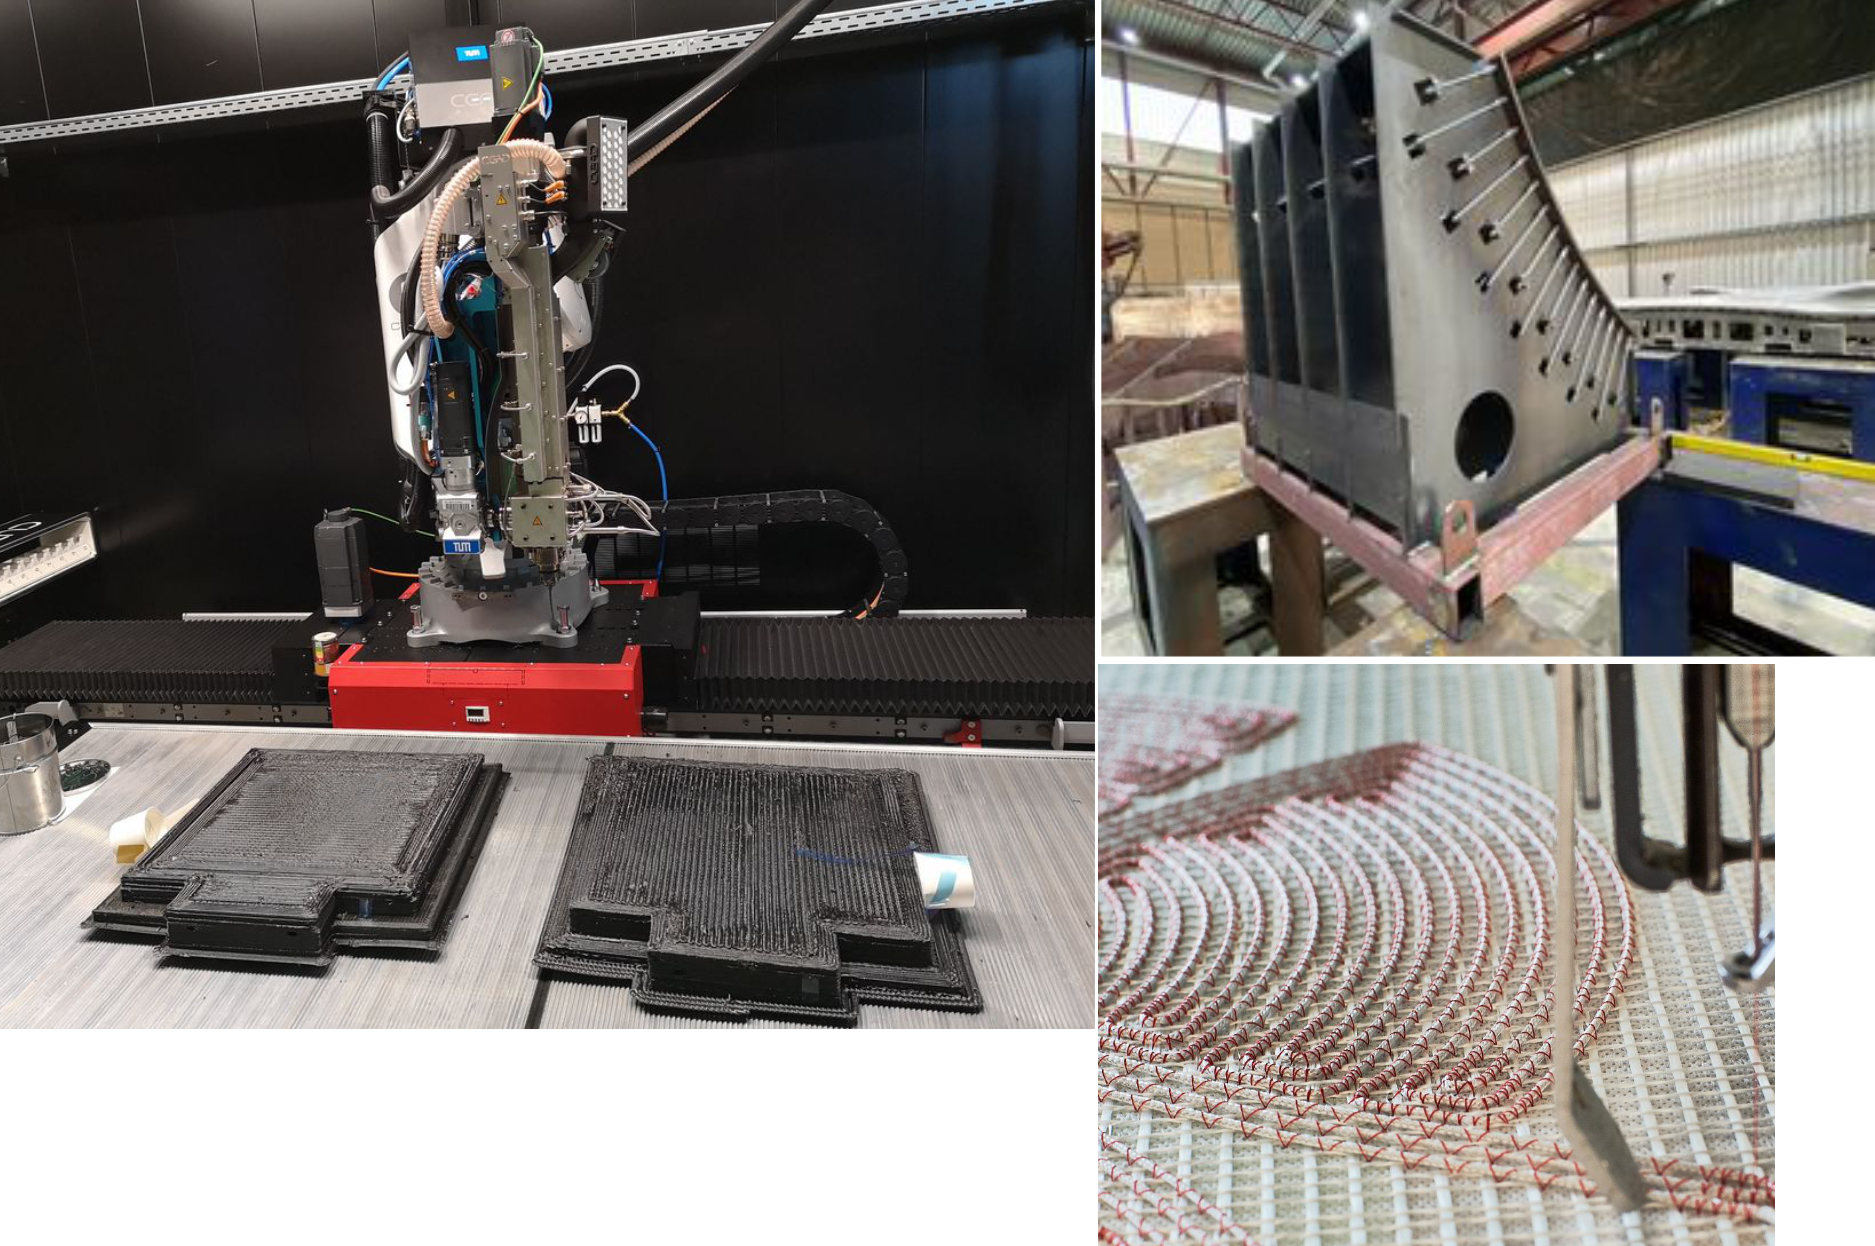
Foto: TU München Lehrstuhl für Carbon Composites (LCC) und QPoint Composite
Der Lehrstuhl für Carbon Composites (LCC) wurde 2009 an der Fakultät für Maschinenwesen der Technischen Universität München (TUM, München, Deutschland) mit Förderung von SGL Carbon (Wiesbaden, Deutschland) gegründet. Seine Mission ist Forschung und Entwicklung in carbonfaserverstärkten Polymer (CFK) Materialien, Prozessen und Anwendungen, einschließlich Simulations- und Testprojekten. Ein „Lehrstuhl“ im deutschen Universitätssystem ist die kleinste Einheit, die einen Professor und sein Team umfasst. Das LCC-Team wird von Prof. Dr.-Ing. Klaus Drechsler geleitet und beschäftigt derzeit 30 Vollzeitforscher. Obwohl die SGL-Förderung 2016 endete, setzt der LCC seine Führungsrolle in der Composites-Forschung fort, wozu der Bau des Werkzeugs für die untere Hälfte des Multifunktionalen Rumpfdemonstrators (MFFD) gehört (siehe Sidebar unten), und nun auch 3D-Druck/additive Fertigung.
Dieser Blog begann, als CEAD (Delft, Niederlande) mitteilte, dass der LCC eines seiner extruderbasierten AM-Flexbot-Systeme für 3D-Druck mit Roboterarm erworben hat. Ein anschließendes Interview mit LCC-Forscher Patrick Consul offenbarte jedoch einen Schatz an Projekten, darunter COMBO3D im Rahmen von Clean Sky 2 zum 3D-Druck eines thermoplastischen Composite-RTM-Werkzeugs zur Fertigung eines duroplastischen Composite-Flugzeug-Querruders (Flaperon), und EMOTION zur Herstellung des Werkzeugs für die untere Hälfte des thermoplastischen Composite-Multifunktionalen Rumpfdemonstrators (MFFD) von Clean Sky 2 sowie eines partiellen Sekundärwerkzeugs, um zu demonstrieren, wie derselbe Rumpf via direkter In-situ-Konsolidierung (Out-of-Autoclave) gefertigt werden könnte. Die gesamte Diskussion darüber, wie die TUM diesen Punkt erreicht hat und wohin sie steuert, war äußerst interessant.
MFFD untere Hälften-Werkzeug
Siehe meinen Blog vom Februar 2020: „Nachweis von LM-PAEK-Schweißen für Multifunktionalen Rumpfdemonstrator“. Diese Sidebar stammt aus dem Februar-2020-Papier „Development of a Multifunctional Fuselage Demonstrator“ von Bas Veldman, Programmmanager für den MFFD bei GKN Fokker (Hoogeveen, Niederlande).
Die Schale der unteren Hälfte des MFFD besteht aus einer thermoplastischen Haut, versteift mit geschweißten Stringern, Clips und Spanten. Der zu demonstrierende Fertigungsprozess umfasst drei Hauptschritte:
- Prepreg-Tape für die große Haut des Demonstrators wird auf einem flachen, gekippten Tisch von NLRs bestehender Laser-AFP-Maschine abgelegt.
- Die Lagen werden robotisch mit Saugnäpfen in eine weibliche Konsolidierungsform transportiert und ohne Erwärmung hineingelegt.
- Nach Vakuumbeutelung wird die Haut im Autoklav konsolidiert.
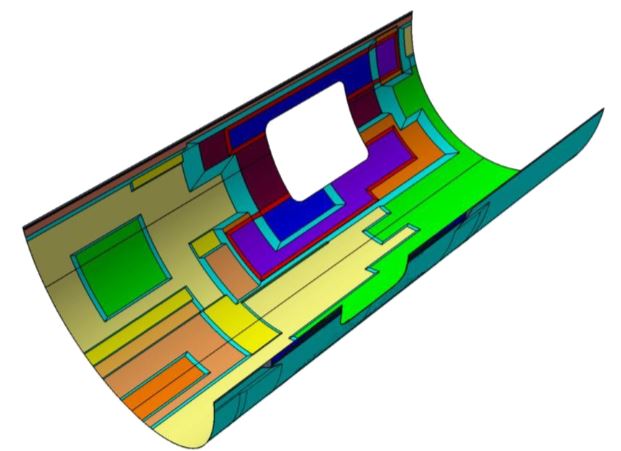
Die Verwendung einer weiblichen Konsolidierungsform bietet eine viel einfachere (flache) Oberfläche als ein männliches Werkzeug, während die aerodynamischen Anforderungen an die Oberflächenqualität der Hautaußenseite direkt kontrolliert werden.
Das MFFD-Projekt sieht auch Out-of-Autoclave-Prozesse vor, die parallel zum großen multifunktionalen Rumpfdemonstrator in einem nachfolgenden kleineren Demonstrator untersucht werden. Insbesondere die In-situ thermoplastische Composite-Fertigung, bei der Konsolidierung während der Ablage erfolgt, wird betrachtet, da sie den Autoklavschritt vollständig eliminieren und den Fertigungsprozess auf einen Einzelschritt reduzieren könnte.
Enhanced Mould for Thermoplastic Fuselage in and out of Autoclave Consolidation, kurz EMOTION (https://cordis.europa.eu/project/id/864474), ist das Clean-Sky-2-Projekt zur Herstellung des MFFD-Unterschalenwerkzeugs. „Es klingt einfach“, sagt Patrick Consul vom Projektkoordinator TU München, „aber es ist tatsächlich recht anspruchsvoll, da es auf 400 °C erhitzt werden muss. Das liegt weit über dem Temperaturbereich, in dem Invar36 keinen signifikanten CTE [Wärmeausdehnungskoeffizienten] aufweist.“ Invar wird häufig für Composite-Werkzeuge verwendet, wegen seiner geringen Ausdehnung bei Hochtemperaturhärtzyklen. Allerdings steigt Invars CTE mit der Temperatur. „Die Herausforderung“, so Consul, „wird sein, die thermische Ausdehnung während Aufheizen und Abkühlen für das 8 mal 4 Meter große Werkzeug und die Rumpfhaut während der Härtung zu kontrollieren.“
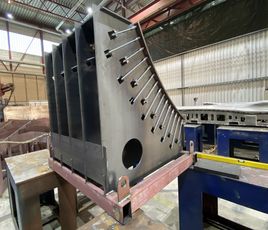
Foto: Chair of Carbon Composites
Fortschritt in der additiven Fertigung
„Wir sind 8-9 Personen, die an additiver Fertigung im LCC arbeiten“, sagt Consul. Er beginnt die Historie mit dem Kauf einer laserunterstützten thermoplastischen Composite-Tape-Ablage-Maschine von AFPT (Dörth, Deutschland) 2012. Später kam eine Coriolis-Composites-Maschine (Quévén, Frankreich) für automatisiertes Faserlegen (AFP) von Duroplast-Prepregs hinzu. Die ersten filamentbasierten Desktop-Drucker wurden 2017 angeschafft. „Ich kam 2017 hinzu, um bei der Entwicklung neuer Anwendungen und Forschungsprojekte zu assistieren, einschließlich Antragsstellung, z. B. für Clean Sky 2.“ Er erklärt, dass Clean-Sky-2-Projekte basierend auf eingereichten Vorschlägen an Themenmanager als Reaktion auf öffentliche Calls for Proposals (CFP) vergeben werden. Der LCC hatte Erfolg mit seinen Vorschlägen für die CFP08 COMBO3D- und CFP09 EMOTION-Projekte. Beide werden unten besprochen.
„Wir haben noch einige andere Projekte, manche befassen sich mit 3D-Druck mit kontinuierlicher Faserverstärkung“, sagt Consul. „Andere nutzen einen lasergestützten Druckkopf, um den Composite-Substrat vorzuheizen, um auf bereits konsolidierten CFK-Teilen zu drucken oder die Scherfestigkeit zwischen gedruckten Lagen zu erhöhen. Ein weiteres Projekt erforscht Werkzeuganwendungen, z. B. wenn man eine geringe Anzahl spezialisierter Composite-Teile hat.“
„Diese Projekte werden kontinuierlich durch numerische Simulationen unterstützt, um das Verhalten der additiv gefertigten Teile während und nach dem Druckprozess vorherzusagen“, fährt er fort. „Der LCC ist auch an einem Projekt mit dem Imperial College London beteiligt, das die Fertigung von Exoskeletten mittels 3D-gedrucktem CFK anstrebt. Ein weiteres Projekt erforscht Gitterstrukturen, um die Eigenschaften 3D-gedruckter Teile hinsichtlich Steifigkeit, Festigkeit oder Energieabsorption zu optimieren.“
Entwicklung der Drucker
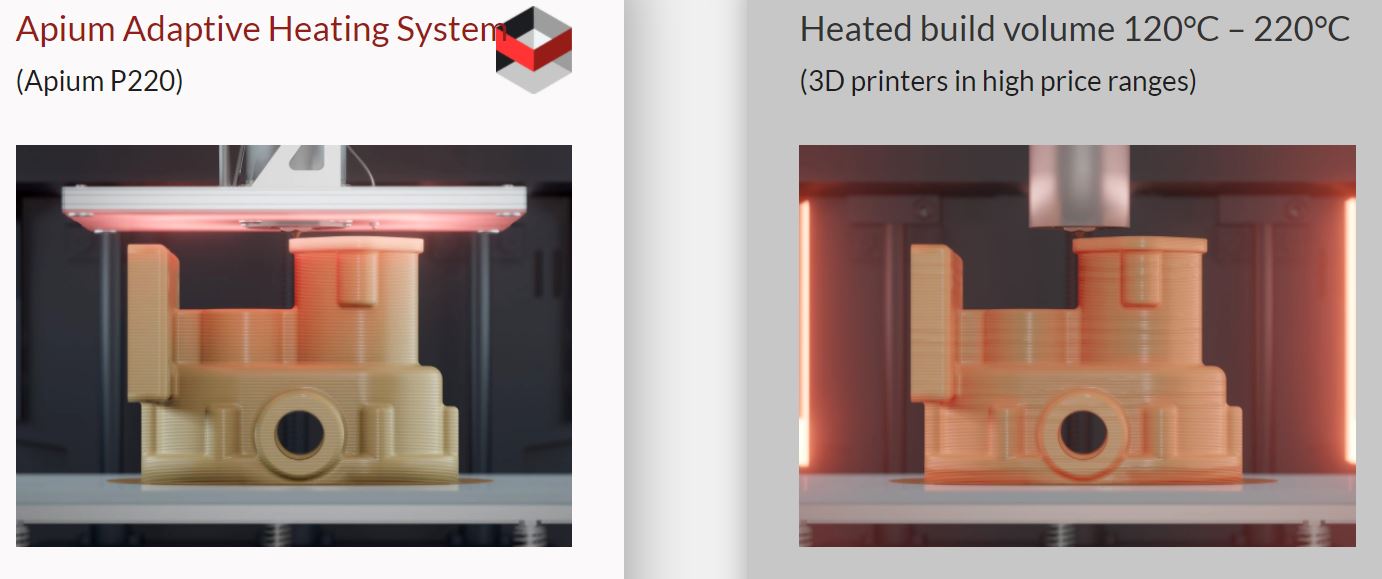
„Wir begannen mit einem einfachen 3D-Drucker basierend auf FDM (Fused Deposition Modeling) von Apium (Karlsruhe, Deutschland), um spezialisierte Testvorrichtungen mit hoher Steifigkeit zu drucken“, erklärt Consul. „Der Drucker war 3 Meter lang, 1 Meter breit und hatte einen hohen Materialdurchsatz, um Druckzeiten zu reduzieren. Obwohl er keine kontinuierliche Faser nutzen konnte, war er gut ausgelegt für Druck mit PEEK, PEKK und gehackt karbonfaserverstärktem PEEK. Er nutzte nicht nur ein beheiztes Bett, sondern auch eine beheizte Platte um den Druckkopf, was eine homogene Temperaturverteilung im Druck erzeugte, thermische Spannungen reduzierte und Kristallisation sicherstellte.“
„Wir hatten auch eine Weile einen Markforged-Drucker (Cambridge, Mass., USA) und bekamen dann einen Anisoprint [Esch-sur-Alzette, Luxemburg]“, sagt Consul. Obwohl der Markforged-Drucker FDM mit kontinuierlicher Faser ermöglichte, entschied sich das LCC-Team, ihn nicht zu behalten. „Das Problem war, dass das System sehr geschlossen war“, erklärt Consul. „Die Slicer-Software von Markforged war für Forschung zu schwierig, weil sie stark limitierte, was wir tun konnten. Wir konnten nur eine Lage kontinuierlicher Fasermaterial drucken und dann eine Lage kurzfaserverstärktem Thermoplastfilament darauf. Der Slicer, der den G-Code generiert, akzeptierte keinen G-Code von uns. So gab es keine Möglichkeit, der Maschine vorzugeben, kontinuierliche Faser in jeder Lage etc. zu drucken.“
Auf Nachfrage erklärt Markforged, dass seine Systeme nie für Forschung gedacht waren, sondern einfach und robust für breite Nutzung in der Teilefertigung konzipiert wurden, mit regelbasierter Faserpfadgenerierung und geringem Konfigurationsaufwand. Die Eiger-Software erlaubt es Nutzern, Lagen individuell zu konfigurieren, und Markforged begrüßt Feedback und priorisiert die Verbesserung der Nutzererfahrung.
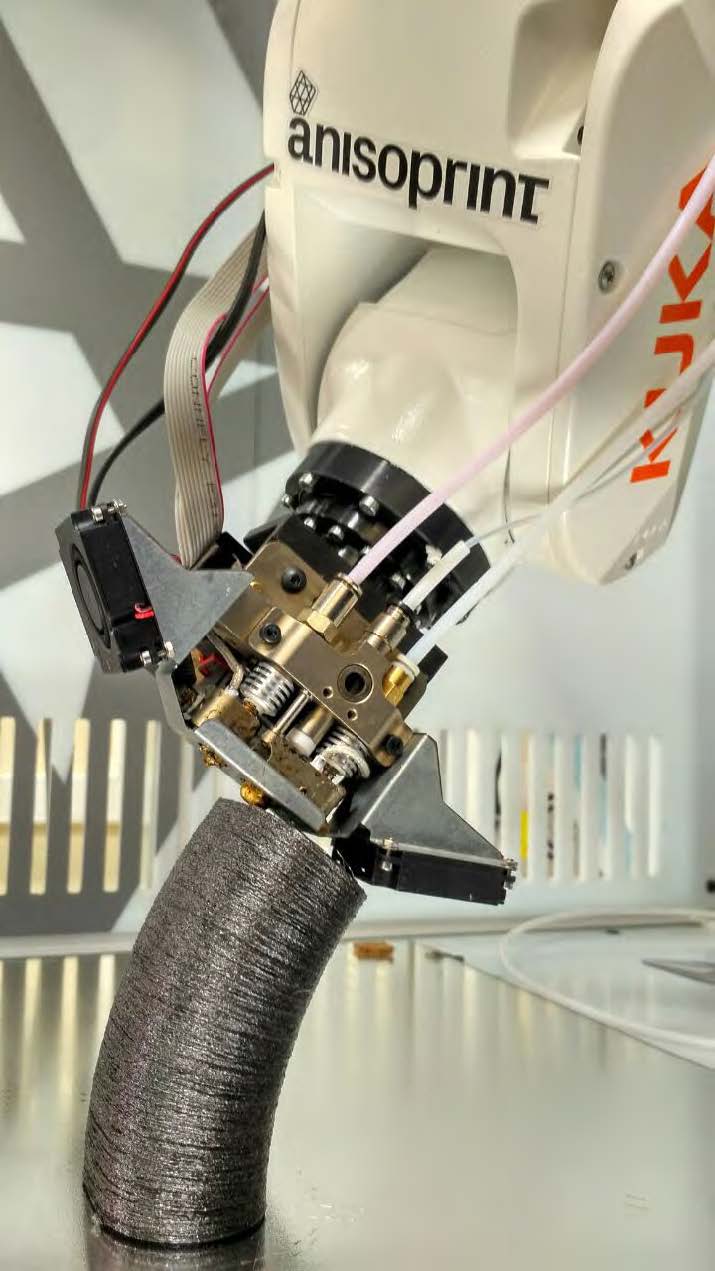
Foto: Ansoprint
„Anisoprint, das einen vollständig offenen G-Code-Slicer nutzt, gab uns mehr Zugriff auf den Prozess“, sagt Consul. „Es kann auch kontinuierliche Carbonfaser drucken, nicht nur in 2D-Lagen, sondern auch aus der Ebene, in 3D-Kurven. Wir haben einen Anisoprint-Druckkopf für einen kleinen Kuka-Roboter, der 1 mal 1 Meter große Teile fertigen kann – größer als die meisten Desktops, aber klein für ein Robotersystem.“
Was ist mit Anisoprints Dual-Matrix-Thermoset-Thermoplast (TS-TP) Materialien? Wie in meinem 2019-Blog über Anisoprint erklärt: „… es imprägniert kontinuierliche Faserverstärkung zuerst mit einem Thermoset-Polymer und extrudiert dies dann in das geschmolzene Thermoplastfilament während des Drucks.“ Consul antwortet, die Haftung zwischen TS-Filament und TP sei ziemlich gut. „In unseren ersten Versuchen erreichten wir höheren Faseranteil im Vergleich zum Markforged-Drucker, weil wir den G-Code modifizieren konnten. Der Anisoprint-Druckkopf drückt den TS-Filament in den TP und legt ihn dann ab. Wir planen, diesen Drucker für Exoskelettteile zu nutzen. Es ist ein einfacher Weg, höherfeste Fasern zu integrieren.“
Extrudierte Pellet-Drucker
Der nächste Schritt war ein Großdrucker, erst mit kurzfaserverstärktem TP, dann mit kontinuierlicher Faser TP. „Wir entwickelten zuerst einen Extruder auf einem Roboter, dann folgte schnell unser Interesse an der CEAD-Maschine. Wir hoffen, nächstes Jahr kontinuierliche Faser in beide Systeme zu integrieren.“
Aber warum brauchte man die CEAD-Maschine, wenn man schon einen Extruder am Roboterarm hatte? „Der initiale Extruder war die Beta-Version eines Dyze Pulsar Pellet-Extruders, der maximal ca. 2 kg/h ausgibt und bei PAEKs ungefähr 1 kg/h, aber mit mehr als 20 % Carbonfaserbeladung Probleme hat“, sagt Consul. „Der durchschnittliche Output ist niedriger, weil der Roboter beim Drucken oft beschleunigt und abbremst. Für COMBO3D benötigten die initialen kleinen Werkzeughälften bereits mindestens 36 kg, also brauchten wir rund 48 Stunden für eine einzelne Hälfte. Zudem musste immer jemand dabei sein, da Fehler wie verstopfte Materialzufuhr oder Teileverzug jederzeit auftreten konnten.“
Da der finale COMBO3D-Demonstrator etwa zehnmal größer ist als die initialen Kleinteile, war der Druck mit diesem ersten Extrudersystem nicht machbar, so Consul. „Außerdem hatten einige der von Victrex gelieferten Materialien eine höhere Viskosität, die der erste Extruder nicht mit ausreichendem Drehmoment verarbeiten konnte. Mit dem CEAD-Drucker haben wir einen maximalen Output von ca. 12,5 kg/h und nach wenigen Stunden Testläufen einen stabilen Durchschnitt von 5-6 kg/h. Das ermöglichte den Druck der kleinen Werkzeughälfte in unter 8 Stunden und lässt uns höhere Faseranteile nutzen, um Verzug zu reduzieren, was den Prozess insgesamt leichter kontrollierbar macht.“
„Während der Pulsar uns bereits Pellets, hohen Materialdurchsatz und die Freiheitsgrade eines Roboters ermöglichte, erweitert der CEAD-Drucker unsere Fähigkeiten hin zu größeren Teilen, höheren Faseranteilen und einem breiteren Polymer-Spektrum. Der Pulsar überbrückt die Lücke zwischen unseren filamentbasierten Druckern und dem CEAD, nicht nur im Output, sondern auch in Düsengröße und resultierendem Detailgrad der Drucke.“
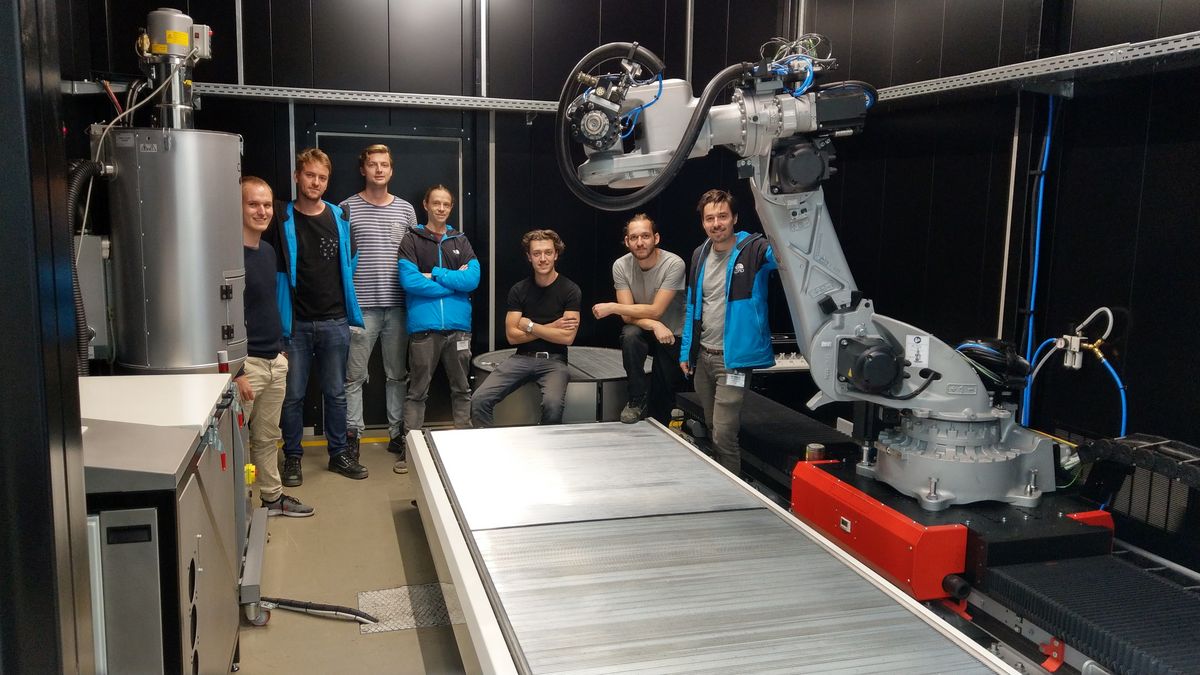
Foto: Chair of Carbon Composites
CEAD AM Flexbot Technische Daten:
- Pelletbasierte Extrusion druckt bis zu 12,5 kg/h (unverstärkt und kurzfaserverstärkt)
- Verarbeitung von Materialien bis 450 °C
- Bauraum 3000 x 1200 x 1700 mm
- Bauplatte auf Drehtisch oder Flachtisch (beheizbar)
- Nachbearbeitung mittels Fräskopf.
COMBO3D
Ziel dieses Clean-Sky-2-Projekts ist der 3D-Druck eines Werkzeugs zur Fertigung eines Demonstrator-Composite-Querruders (Flaperon, 1,5 mal 3 Meter) für ein großes Passagierflugzeug, Teil von Work Package A-3.1: Multidisziplinärer Flügel für Hoch- und Niedriggeschwindigkeit. Der additive Fertigungsansatz soll die Vorlaufzeit für Werkzeugproduktion verkürzen. Das Projekt startete Januar 2019 und endet März 2021. Partner sind Alpex Technologies (Mils bei Hall, Österreich), Leichtmetallkompetenzzentrum Ranshofen (Ranshofen, Österreich) und Victrex (Thornton Cleveleys, UK), Lieferant des Hochleistungsthermoplasts Polyaryletherketon (PAEK).
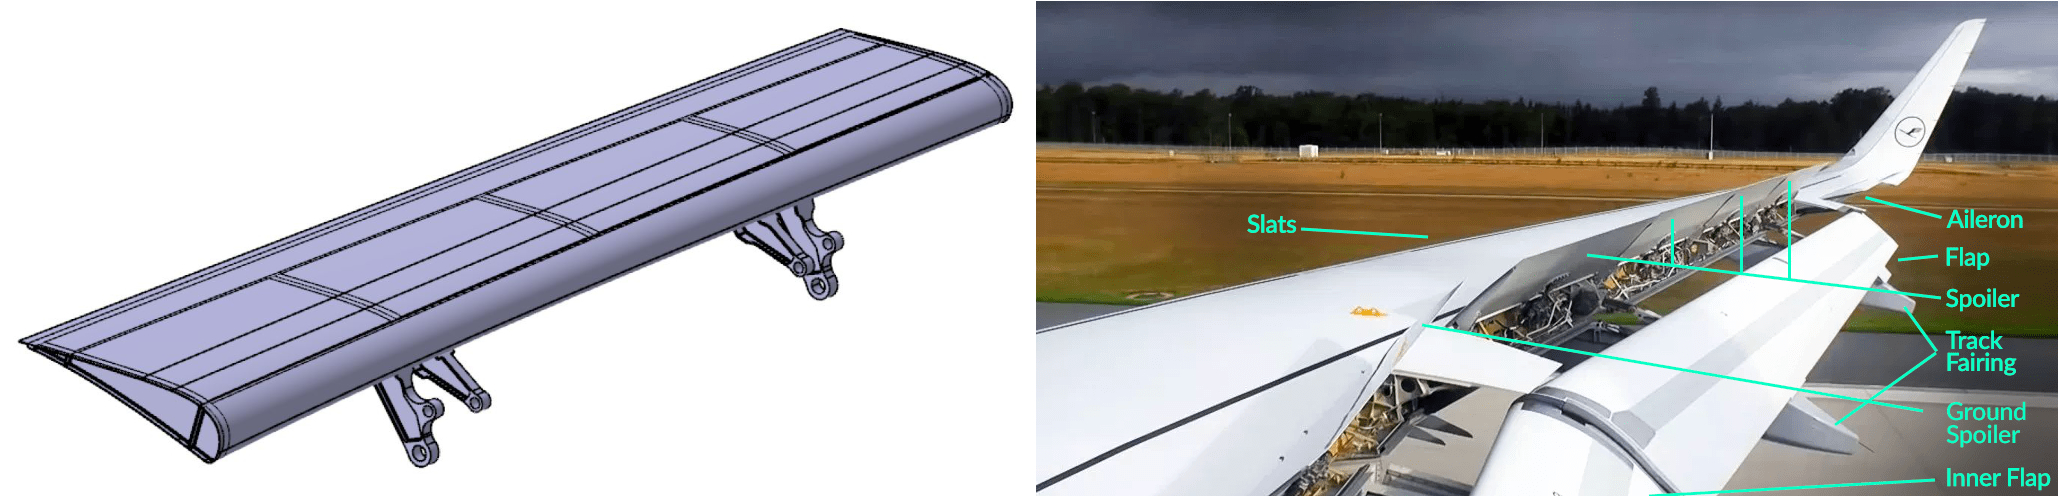
Ein weiterer zentraler Projektteil ist der Nachweis, dass dieses Carbonfaser/Epoxid-Querruder per Harzinjektion (RTM) statt autoklavgehärtetem Prepreg gefertigt werden kann. Das RTM-Teil härtet bei denselben 180 °C wie die Autoklavteile. Zur thermischen Stabilität wird das Werkzeug mit kurzfaserverstärktem PAEK gedruckt, das eine Schmelztemperatur von 305 °C hat.
Um den Härtzyklus zu verkürzen, integriert das 3D-gedruckte Werkzeug aktive Temperaturkontrolle. „Wir müssen das Werkzeug schneller aufheizen und abkühlen können als den Autoklav“, merkt Consul an. „Wir werden ein Netz aus elektrischen Heizelementen 3 mm unter der Werkzeugoberfläche nutzen und gedruckte Kanäle für heißes Öl oder Luft 6 mm unter der Oberfläche integrieren. So können wir die Werkzeugoberfläche sehr schnell erhitzen, aber auch die Kanäle nutzen, um das gesamte Werkzeugvolumen zu beheizen. Wir streben eine 50 % schnellere Aufheiz- und Abkühlrate als der Autoklav an und sind zuversichtlich, mindestens 30 % schnellere Rate zu erreichen.“
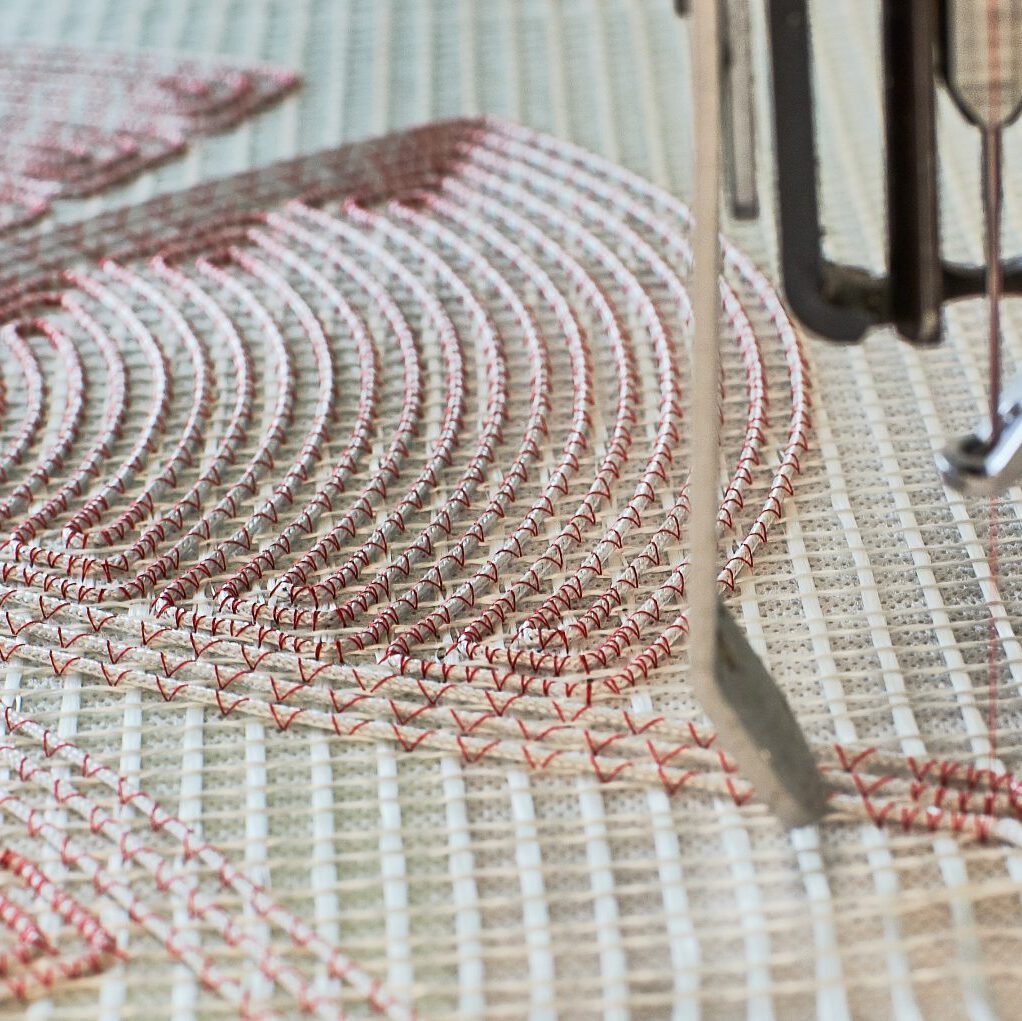
Was sind die Heizelemente, die in den 3D-Druck integriert werden? „Wir haben Tailored Fiber Placement (TFP) von Carbonrovings auf Glasfasergewebe als Heizelemente genutzt, um verschiedene Heizzonen in einem CFK-Werkzeug für ein Hubschrauberrotorblatt zu realisieren“, erklärt Consul. „Das war für ein Clean-Sky-1-Projekt, das wir mit QPoint Composite (Dresden, Deutschland) abschlossen. Wir werden ein ähnliches Konzept beim COMBO3D-Werkzeug anwenden.“
Die gesamte Entwicklung des gedruckten Werkzeugs wird durch Simulation unterstützt. Das Werkzeugdesign wird durch Implementierung des Heiz- und Kühlsystems in eine thermische Simulation optimiert. Der Fertigungsprozess wird ebenfalls simuliert, unterstützt den Druckprozess durch Generierung von Wissen über die Temperaturverteilung während des Druckens und Korrelation mit Pfadplanung.
CEAD-Maschineninstallation und Projektfortschritt
„Das CEAD-System wurde sehr schnell geliefert – von Bestellung bis Installation nur 6 Monate“, sagt Consul. „Zu diesem Zeitpunkt hatten wir Materialtests abgeschlossen, das Plattenwerkzeug designed und begonnen, kleine Teile zu drucken. Wir befürchteten, es würde lange dauern, den Prozess mit dem CEAD AM Flexbot zum Laufen zu bringen, aber er funktionierte bereits bei den ersten Versuchen gut.“
Plattenwerkzeug? „Es ist ein kleines Werkzeug, das bereits Kühlkanäle und Heizelemente integriert, um CFK-Platten für Probenprüfungen herzustellen“, erklärt er. „Diese Tests sollten sicherstellen, dass die Qualität unseres 3D-gedruckten CFK-RTM-Werkzeugs vergleichbar ist mit dem CFK, das Saab mit ihrem Autoklavprozess produziert.“
Leider wurde das Projekt durch COVID-19 unterbrochen, „aber jetzt läuft alles gut und wir holen auf“, sagt Consul. Und wie steht es mit PAEK für das 3D-gedruckte Werkzeug? „Das einzige aktuelle Problem ist, dass die Tg [Glasübergangstemperatur] von PAEK 130-140 °C beträgt, niedriger als die 180 °C Härtung für das Demonstratorteil“, merkt Consul an. „Wir müssen also noch sehen, wie viele Zyklen wir bei der Härtetemperatur absolvieren können, bevor Kriechen einsetzt oder die Oberfläche beschädigt wird.“
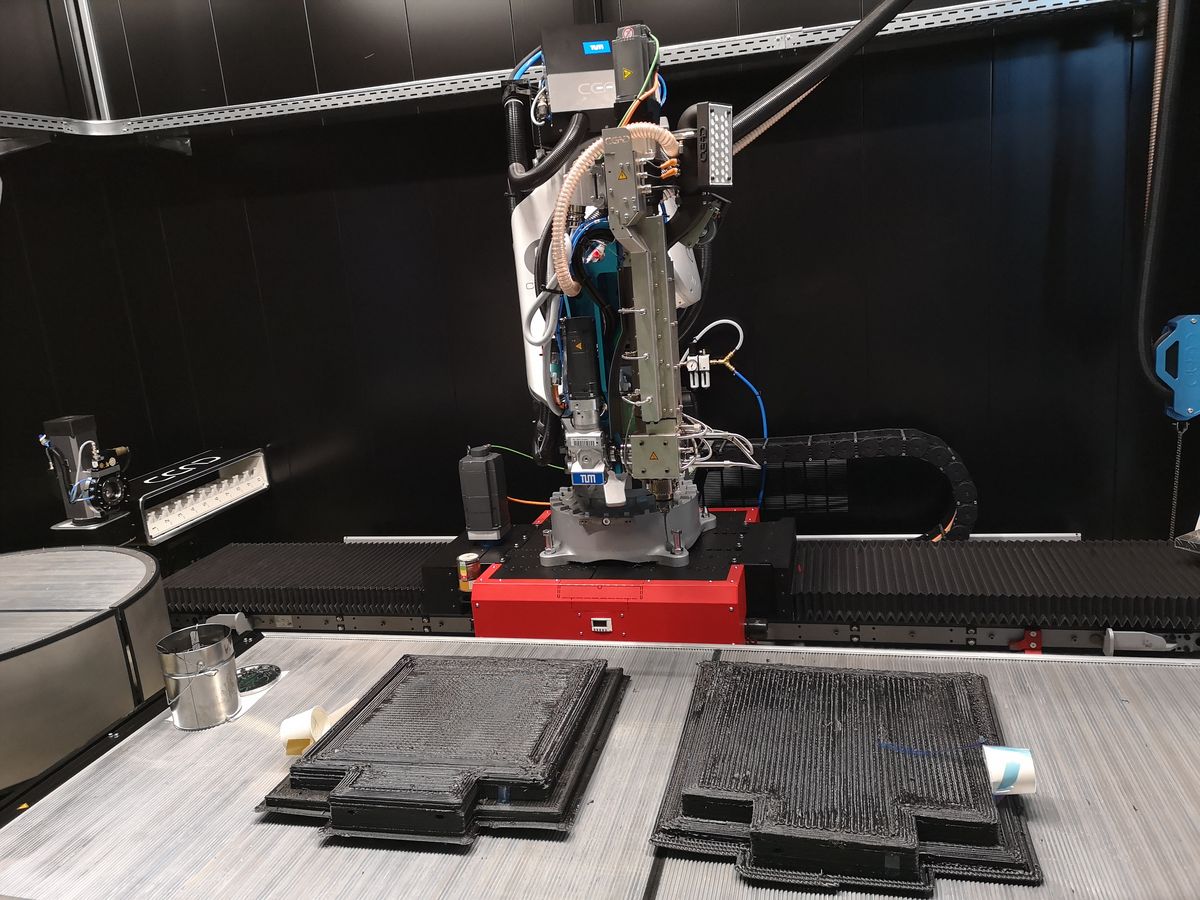
Foto: Chair of Carbon Composites
CEAD-Maschine in anderen Projekten?
„Wir bewerben uns für ein Projekt in Luftfahrtwerkzeugbau, das nächstes Jahr mit GKN Aerospace Deutschland (München) startet und die CEAD-Maschine sowie Polyethersulfon (PESU) nutzt“, sagt Consul. [Anmerkung: GKN in Deutschland fertigt Composite-Flügelklappen für A330 und A350 sowie Querruder für die Bombardier Global Familie.] „CEAD wird Teil dieses Projekts für Maschinenentwicklung für kontinuierliche Carbonfasern sein. Wir planen auch, die CEAD-Maschine intern für Prototyp-Werkzeuge für RTM zu nutzen, die sonst extern vergeben worden wären. Das beschleunigt unsere Arbeit.“
Consul merkt an, dass PESU eine höhere Tg als PAEK hat. „Es ist auch amorph, nicht teilkristallin, daher sollte es leichter zu drucken sein, obwohl Kriechfestigkeit ein Problem sein könnte. Wir versuchen, PEI (Polyetherimid) zu vermeiden. In der Vergangenheit haben wir das Thema PEI-Haftung an Epoxidharz untersucht. RTM6 [Epoxid für RTM] löst PEI auf, was gute Haftung zwischen beiden bewirkt. Genau das will man nicht bei 3D-gedruckten Werkzeugen, die das Teil lösen sollen, nicht daran kleben.“
Zukünftige industrielle (und fliegende) 3D-gedruckte Composites
Bei der Diskussion weiterer LCC-Projekte in der additiven Fertigung frage ich Consul, was CFK bei Exoskeletten bisher zurückgehalten hat. „Weil Exoskelette an jeden Träger angepasst werden müssen, sind die Teile spezialisiert, das Volumen nicht groß“, antwortet er. „Unser Projekt zielt darauf ab, die Produktion patientenspezifischer Unterschenkel-Exoskelettkomponenten zu ermöglichen, um ein patientenspezifisches Exoskelett in unter 24 Stunden zu fertigen. Diese Exoskelette unterstützen die Rehabilitation von Schlaganfallpatienten basierend auf ihren biophysikalischen Profilen und einzigartigen medizinischen Reha-Bedürfnissen.“ (Siehe CW-Artikel „C-FREX exoskeleton depends on CFRP …“)
„Leute haben die Vorstellung, 3D-Druck könne jedes Teil drucken, aber man muss erst Erfahrung mit 3D-Druck und Composites haben. Es gibt oft Probleme mit Lage-zu-Lage-Haftung und Anisotropie, die verstanden werden müssen. 3D-gedruckte Composite-Teile werden nicht dasselbe Design haben wie aktuell aus Kunststoff und Metall gefertigte.“
Er weist darauf hin, dass es noch Hürden für den Einsatz 3D-gedruckter Composites für hochleistungsfähige Flugzeugteile gibt: Wie designt man diese Teile für additive Fertigung? Wie identifiziert man Teile, wo additive Fertigung Mehrwert bringt? „Luftfahrtwerkzeugbau ist das Hauptanwendungsfeld, das unser Team derzeit betrachtet“, sagt Consul. „3D-Druck des Werkzeugs passt gut. Diese Werkzeuge müssen denselben Härtbedingungen standhalten wie die Teile, aber das Risiko ist bei Werkzeugen geringer als bei fliegenden Teilen. Ein gutes Beispiel sind Rippenversteifungen für Flügel, wo es viele verschiedene Teile gibt, aber wenige Zyklen pro Teil. Das ist ein guter Weg, Erfahrung mit der Technologie zu sammeln. Es ist zu früh, für strukturelle Teile zu zielen, die fliegen. Langfristig streben wir das an, aber Werkzeugdruck wird es uns ermöglichen, den 3D-Druckprozess stabil genug mit Hochleistungseigenschaften zu bekommen und die Fähigkeit zu entwickeln, diese Teile und Prozesse in Simulationen präzise vorherzusagen.“
Harz
- Wie 3D-Druck und Software digitale Transformation in der Fertigung vorantreiben
- Öl & Gas revolutionieren: Wie 3D-Druck Effizienz und Nachhaltigkeit antreibt
- DSM & Nedcam partnerschaftlich für großskaligen FGF‑3D‑Druck
- Low‑Emission Acetal Masterbatches für Automobil und mehr – Expertenentwicklung von Tosaf Color Service
- CBW Automation demonstriert fortschrittliches In-Mold-Labeling und schnelle Werkzeugwechsel
- Victrex investiert in Bond High Performance 3D Technology zur Beschleunigung 3D-gedruckter PAEK-Teile
- Professioneller Leitfaden: Langlebige Formen per 3D-Druck herstellen
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- Formlabs bringt Fuse 1 & Form Cell: 3D-Druck für KMU demokratisieren
- SIGRABOND® CFRP: Chemisch beständiger Verbundwerkstoff für Hochleistungskomponenten & Baugruppen