



Gewindeschneiden & Einpressen von Inserts im 3D-Druck: Best Practices
Eine Grundregel zu Gewinden und Inserts in 3D-gedruckten Teilen: Was machbar ist, hängt von Materialeigenschaften von Teil und Insert ab. Zweite Regel: Es lohnt sich, für Standardgewinde und Standard-Inserts zu designen.
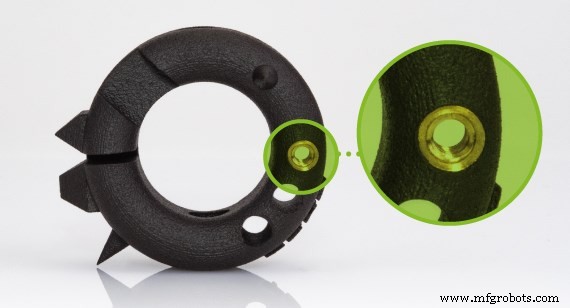
SLS- & MJF-Teile mit Wärmeinsetz-Inserts
Nylon-Teile, gedruckt per Selektivem Lasersintern (SLS) oder Multi Jet Fusion (MJF), können Standardgrößen Messing-Wärmeinsetz-Inserts nutzen. Warum Messing? Weiches Metall mit niedrigen Anlasstemperaturen. Vor Einpressen werden Messing-Inserts schnell mit Lötkolben erhitzt. Das verformt das Nylon, lässt es fließen und Hohlräume um Insert füllen – nach Abkühlung robuster Halt. Messing-Wärmeinsetz-Insert im Design erhöht auch Haltbarkeit. Andere Materialien: Aluminium- oder Edelstahl-Inserts möglich.
Wärmeinsetz-Insert-Festigkeit in SLS- & MJF-Teilen
Interne Zugfestigkeitstests an Wärmeinsetz-Inserts in Nylons: Größere, längere Inserts mit mehr Oberfläche sind stärker. Tests zeigen Maximallasten ca. 100 lbs (45 kg) bei kleinsten Inserts bis >700 lbs (317 kg) bei größten. Orientierungshilfe, aber wir empfehlen Funktionsprüfung für Ihre Anwendung – besonders bei plötzlichen, wiederholten, ungleichmäßigen Lasten. Wichtig: Längere/höhere Inserts gleicher Gewindegröße sind stärker als kürzere. Tests: Hohe Inserts fügen ~30 % Zugfestigkeit vs. kurze Inserts hinzu.
SLA-Teile mit Pressfit-Inserts
Insert-Stil unterscheidet sich für Stereolithografie (SLA). Hier: Standard-Pressfit-Inserts. Kein Erhitzen nötig. Stattdessen: Pressfit-Inserts werden mit Epoxidharz verstärkt für zusätzliche Festigkeit und Sicherheit.
Gewindeschneiden in SLA, SLS, MJF
Gewindeschneiden in 3D-gedruckten Kunststoffen seltener als Insert-Montage. In Ihrem Fall vielleicht bevorzugt, wenn konsistente Ästhetik kritisch oder metallische Eigenschaften unerwünscht. Wir lagern Standard-Gewindegrößen, fragen Sie bei Bedarf. Liste unserer gängigen Wärmeinsetz-Inserts, Pressfit-Inserts, Gewindebohrer:
Bevorratete Inserts & Gewindegrößen
Bevorratete Wärmeinsetz-Inserts für Nylon-Teile |
Bevorratete Pressfit-Inserts für SLA-Teile |
Gewindegrößen für SLA-Teile |
Gewindegrößen für Kunststoffteile |
||
STANDARD |
METRIC |
NPT |
|||
| 0-80 | 0 - 80 | 0 - 80 | M1.2 x .25 | 1/16 - 27 | 2-56 |
| 2-56 | 2 - 56 | 1 - 64 | M1.4 x .25 | 1/8 - 27 | 4-40 |
| 4-40 | 4 - 40 | 1 - 72 | M1.6 x .35 | 1/4 - 18 | 6-32 |
| 6-32 | 6 - 32 | 2 - 56 | M2 x 0.4 | 1/2 | 8-32 |
| 8-32 | 8 - 32 | 3 - 48 | M3 x 0.5 | 3/8 - 18 | 10-24 |
| 10-24 | 10 - 24 | 3 - 56 | M4 x 0.7 | 10-32 | |
| 10-32 | 10 - 32 | 4 - 40 | M5 x 0.8 | 1/4"-20 | |
| 1/4"-20 | 3/8 - 16 | 4 - 48 | M6 x 1.0 | 1/4"-28 | |
| M1.6 x 0.35 | 1/4 - 20 | 5 - 40 | M8 x 1.0 | 5/16"-18 | |
| M2 x 0.4 | 5/16 - 18 | 6 - 32 | M8 x 1.25 | 3/8"-16 | |
| M2.5 x 0.45 | M1.6 - .35 | 6 - 40 | M12 x 1.75 | 1/8"-27 | |
| M3 x 0.5 | M2 - 0.4 | 8 - 32 | M14 x 1.0 | 1/2"-13 | |
| M4 x 0.7 | M2.5 - 0.45 | 8 - 36 | M18 x 1.0 | M2 x 0.40 | |
| M5 x 0.8 | M3 - 0.5 | 10 - 24 | M20 x 1.5 | M2.5 x 0.45 | |
| M6 x 1 | M3.5 - 0.6 | 10 - 28 | M3 x 0.50 | ||
| M8 x 1.25 | M4 - 0.7 | 10 - 32 | M3.5 x 0.60 | ||
| M5 - 0.8 | 12 - 24 | M4 x 0.70 | |||
| M6 - 1.0 | 1/4 - 20 | M5 x 0.80 | |||
| M8 -1.25 | 1/4 - 28 | M6 x 1.00 | |||
| 3/8 - 16 | M8 x 1.00 | ||||
| 3/8 - 18 | M8 x 1.25 | ||||
| 3/8 - 24 | M10 x 1.00 | ||||
| 5/16 - 18 | |||||
| 5/16 - 24 | |||||
| 7/16 - 20 | |||||
| 7/16 - 14 | |||||
| 1/2 - 12 | |||||
| 1/2 - 20 | |||||
| 3/4 - 16 | |||||
| 5/8 - 18 | |||||
| 9/16 - 18 | |||||
| 15/16 - 16 | |||||
Design für Gewindeschneiden & Inserts in Kunststoff-3D-Druckteilen
Bei Festlegung von Typ und Größe von Gewindebohrer oder Inserts: Technische Zeichnungen mit klarer Angabe von Gewindegröße, Steigung, Tiefe bereitstellen. Beim Design für Wärmeinsetz-Inserts: Richtlinien in untenstehender Tabelle beachten für beste Passung. Wir können Passungsgröße oder Einpresstiefe nicht garantieren, aber stellen sicher, dass sie bündig mit Teileoberfläche sind. In manchen Fällen bauen wir kundenspezifische Vorrichtungen für Kundenanforderungen.
Designanforderungen für Wärmeinsetz- & Pressfit-Inserts:
- Mindestwandstärke: 0,030 Zoll (0,762 mm)
- Mindestabstand zu angrenzenden Features: 0,250 Zoll (6,35 mm)
- Maximale Höhe angrenzender Features: 4,0 Zoll (101,6 mm)
Nachschneiden vs. Gewindeschneiden in Metall-3D-Druckteilen
Für funktionale Gewinde am Metallprototyp: Gewindestruktur modellieren und drucken. Nach Bau kann helical Struktur mit Handgewindebohrer nachgeschnitten (chased) werden für Funktionalität. Für viele Nicht-Präzisionsanwendungen funktional genug – günstiger, schneller, da komplettes Zerspanungssetup entfällt. Manche Kunden schneiden selbst nach, wir können es für geringen Kostenzuschlag. Nachteil Selbstnachschneiden: Ausrichtung und Gewindequalität weniger präzise. Bei ungünstiger Orientierung gedruckter Gewinde: geringfügiger Positionsgenauigkeitsverlust. Bei Produktionsdesignanforderung: Endgewinde post-build zerspanen für Genauigkeit. Zerspante Gewinde halten engere Toleranzen. Hinweis: Bei Materialwahl – Nachschneiden in Inconel 718 und Kobaltchrom schwierig, da härter als Gewindebohrer. Kleine Gewinde in diesen Materialien besonders schwierig.
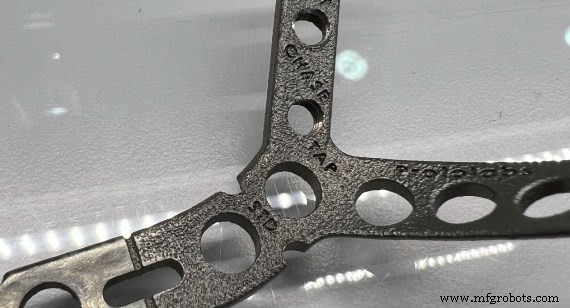
Vorteile von Nachschneiden oder Gewindeschneiden für Metallteile
Nachschneiden (Chasing) |
Gewindeschneiden (Tapping) |
|
| Schnellere Lieferzeit | ✔ | |
| Ökonomische Preisgestaltung | ✔ | |
| Funktionaler Prototyp | ✔ | |
| Präzisionsteil | ✔ |
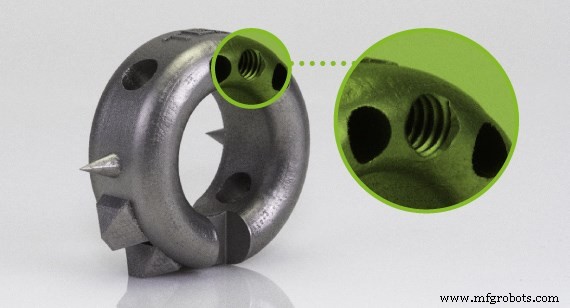
Design für Gewindeschneiden & Inserts in Metall-3D-Druckteilen
Bei Angebot: Alle notwendigen Gewindeinfos auf technischen Zeichnungen angeben. Wir prüfen technische Zeichnungen für Angebot, die klar Gewindegröße, Steigung, Passungsklasse, Positionsanforderung angeben.
Spezielle Insert-Anfragen & mehr
Das war der Überblick, wie wir 3D-Druckkunden typischerweise bedienen. Aber: Out-of-the-box Designanfragen – nicht zögern zu fragen. Sie können uns Inserts zuschicken oder wir bestellen sie. Auch größere Inserts für größere Teile beschaffbar. Dowel-Pins montieren? Gedeckt. Einfach fragen. Wir prüfen Ihr Teil immer mit Ihren Designanforderungen im Blick. Unsere Applications Engineers helfen bei Lieferzeit, Kostenanalyse, Designziele für Gewinde & Inserts in 3D-gedruckten Teilen.
Rachel Hunt ist Service Line Manager für 3D-Druck bei Protolabs.
Industrietechnik
- 3D-Druck für Turbinenteile: Entwicklung, Performance und Nachhaltigkeit beschleunigen
- Inconel-Schweißen meistern: Expertentipps für Hochleistungsanwendungen
- 4 bewährte Strategien, um LTL-Services zu Ihrer Spedition hinzuzufügen
- Victrex investiert in Bond High Performance 3D Technology zur Beschleunigung 3D-gedruckter PAEK-Teile
- Kosten sparen bei Custom Blechteilen & Gehäusen: 19 bewährte Strategien
- Professioneller Leitfaden: Langlebige Formen per 3D-Druck herstellen
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- Wie 3D-Druck Luft- und Raumfahrt sowie Verteidigung revolutioniert
- IIoT-Asset-Management meistern: 4 wesentliche Tipps & häufige Herausforderungen
- Experten-Design-Tipps zur Optimierung von Direct Metal Laser Sintering (DMLS) 3D-Druck