



Mobile Suszeptoren: Revolution beim Thermoplastic-Induktionsschweißen
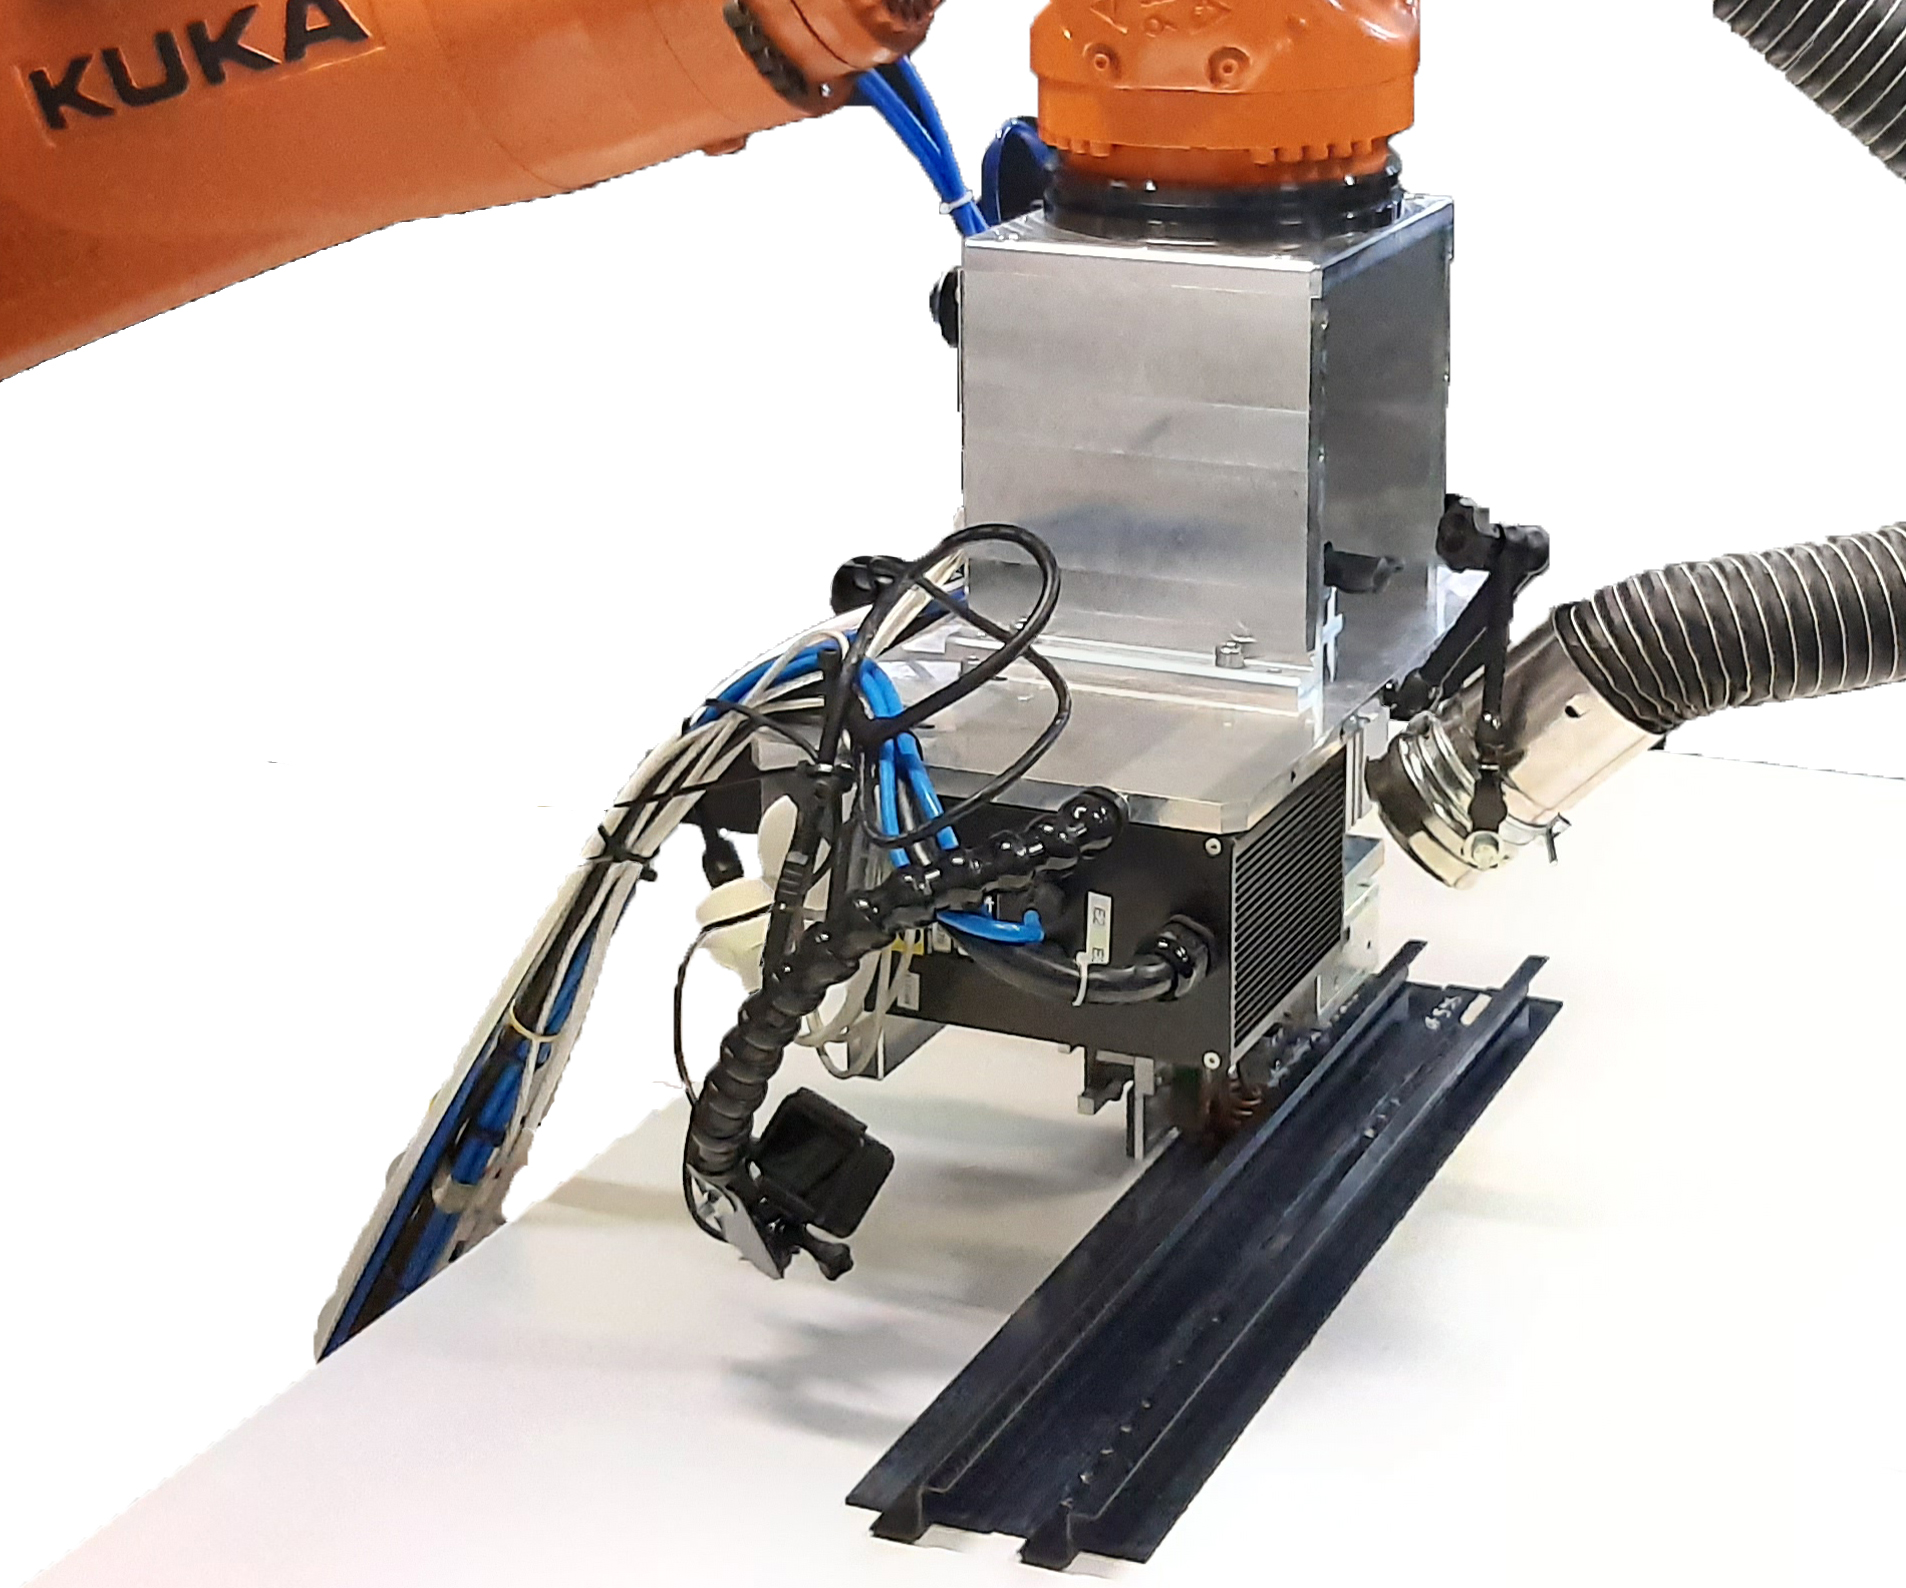
Das Institut de Soudure Group (IS Groupe, Villepinte, Frankreich) – wörtlich „das Schweißinstitut“ Frankreichs – verfügt über mehr als 100 Jahre Erfahrung im Metalschweißen und etabliert sich nun als führend im Schweißen von Thermoplastic Composites. Wie in CWs 2018 Feature „Welding thermoplastic composites“ berichtet, entwickelten IS Groupe und seine Composite-Marke Composite Integrity den „dynamischen Induktionsschweißprozess“, der zum Verbinden von Carbonfaser (CF)/Polyetherketonketon (PEKK) Unidirektionalen (UD) Band-Stringern und Rumpfhauten im „Arches TP“ Demonstrationsprojekt mit Airbus Tier-1-Zulieferer STELIA Aerospace (Toulouse, Frankreich) verwendet wurde, das auf der Paris Air Show 2017 vorgestellt wurde.
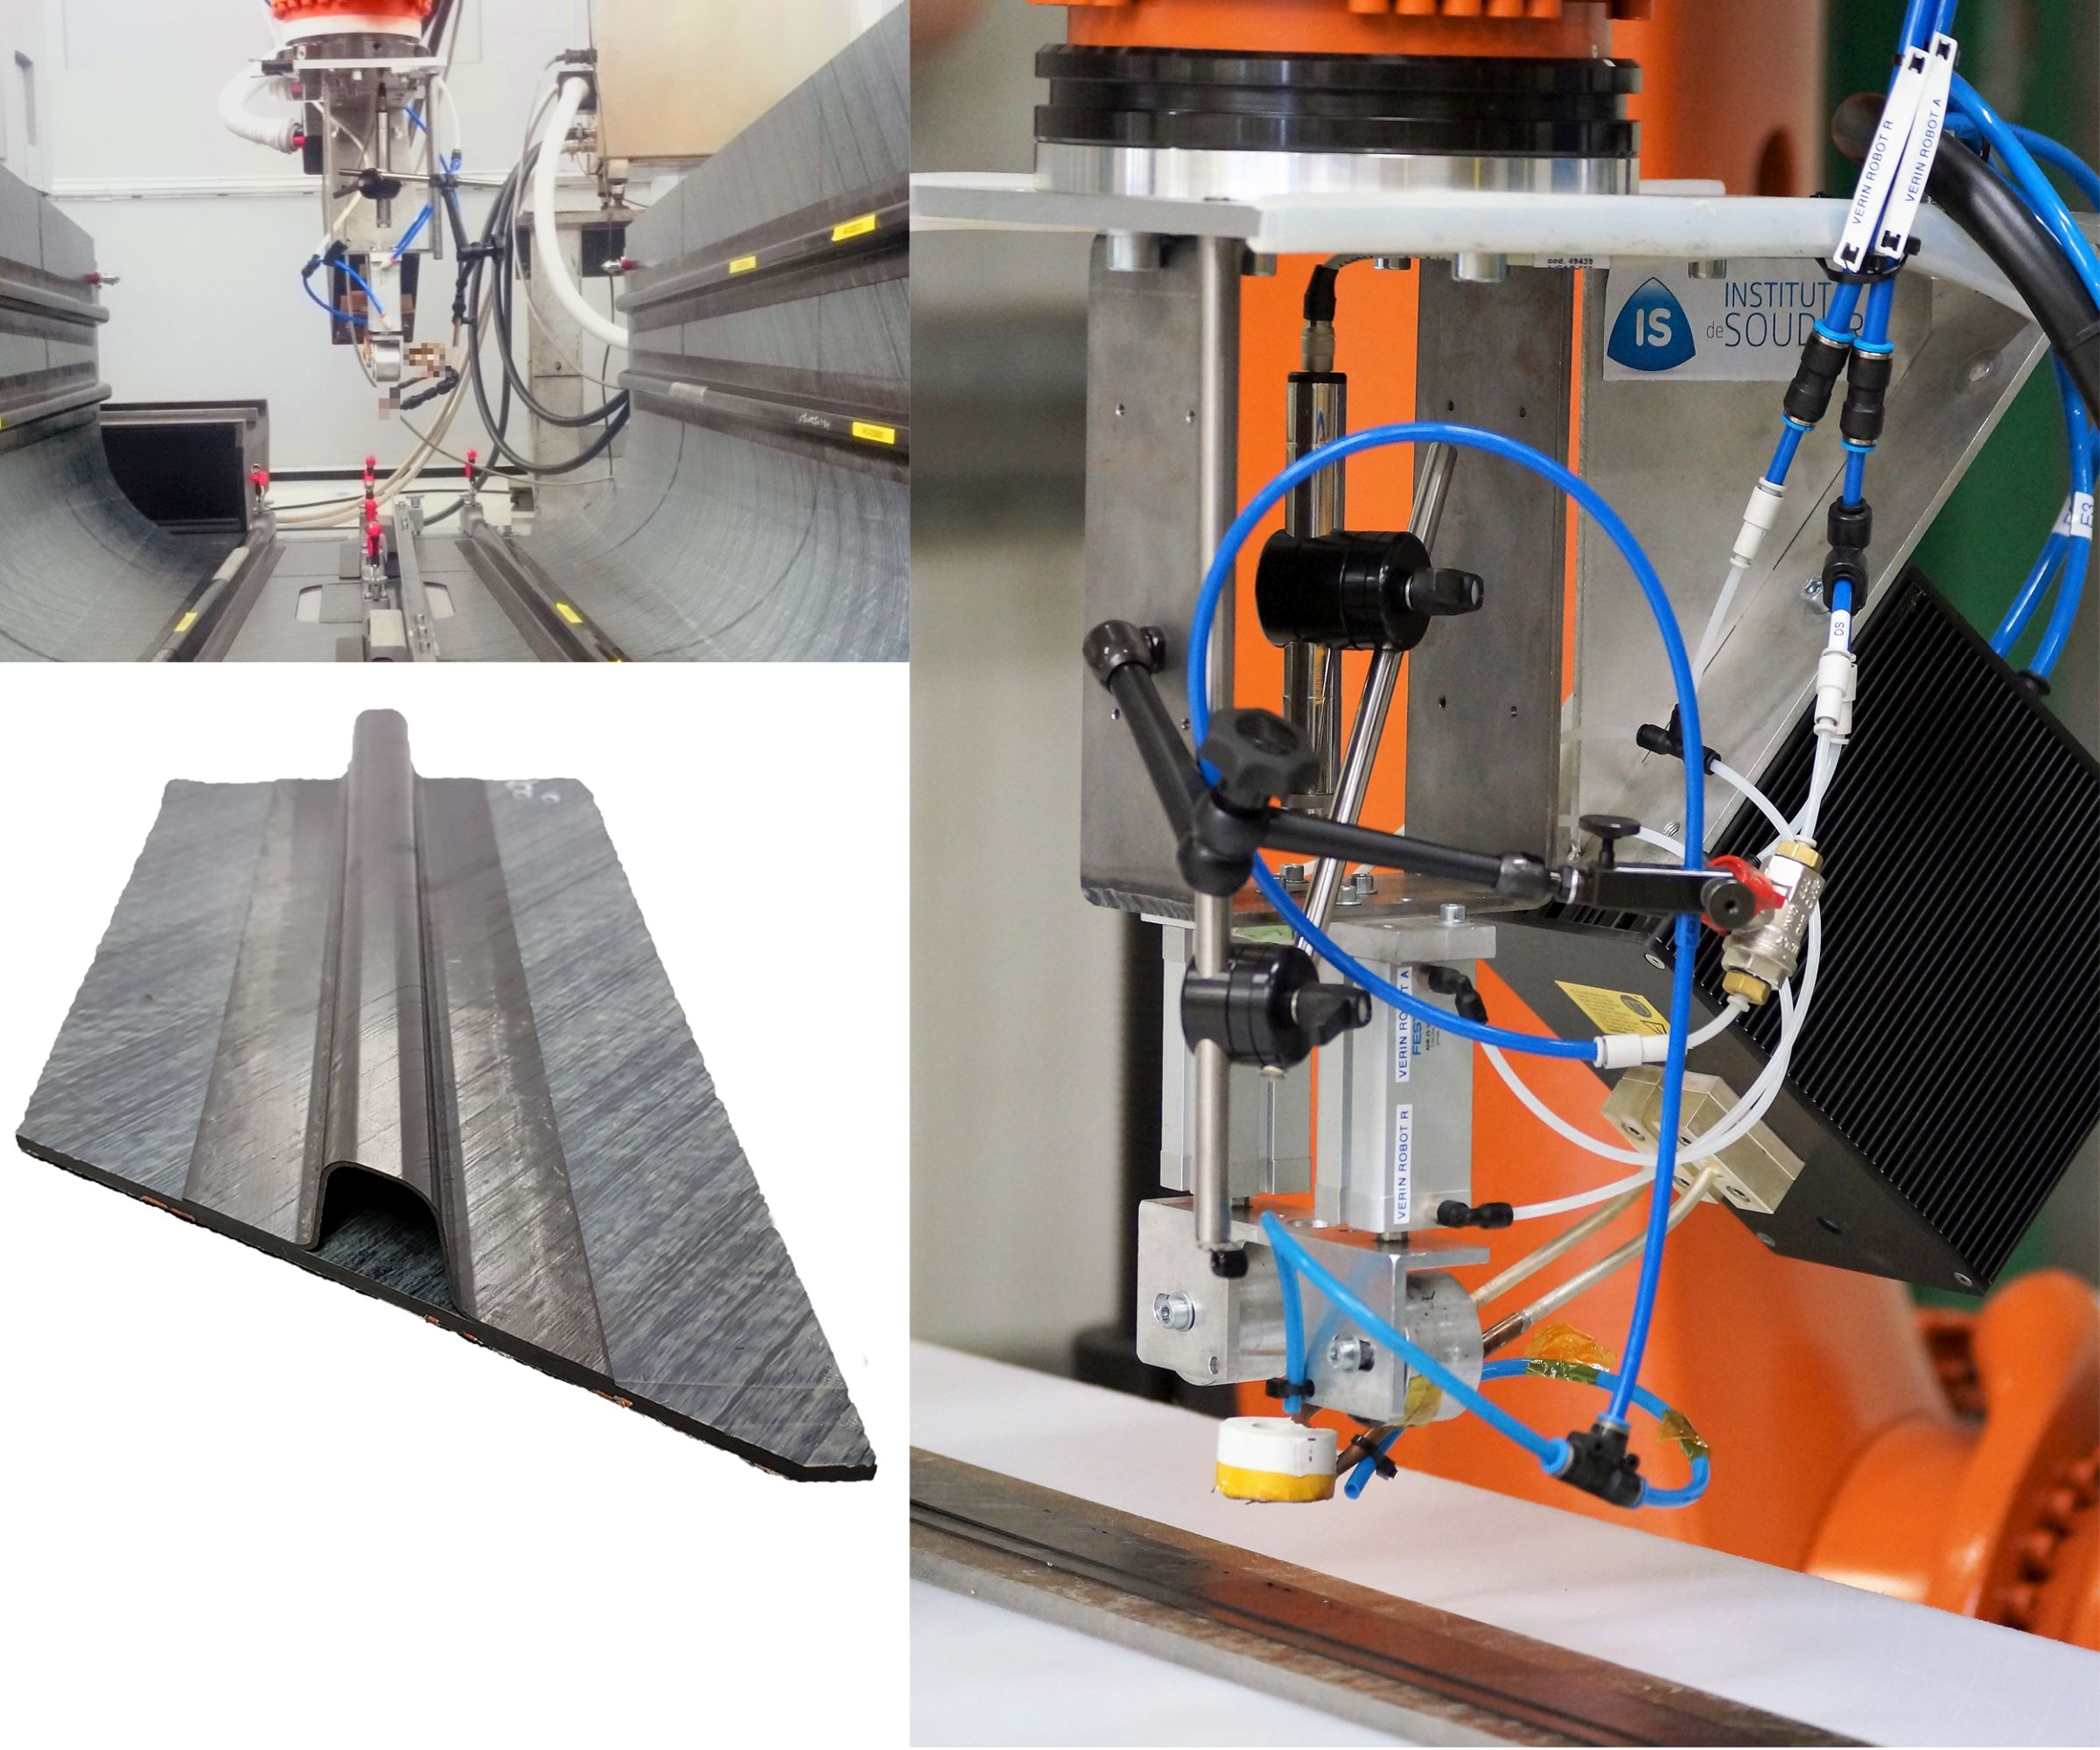
„Dies war der Start unserer Entwicklung im Induktionsschweißen für aeronautische Strukturteile“, erklärt Jérôme Raynal, Luftfahrt- & Composite-Direktor bei IS Groupe. „Obwohl der von uns entwickelte dynamische Induktionsschweißprozess erfolgreich war, hatte er einige Einschränkungen bezüglich Performance im Radius des geklebten Stringers und globaler Erwärmung des Panels, weil kein Suszeptor an der Grenzfläche vorhanden ist.“
Ein Suszeptor ist ein Material, das zwischen den beiden Fügepartnern einer geschweißten Thermoplastic-Composite-Verbindung platziert wird und von der Induktionsspule im Schweißkopf erhitzt wird. Der Suszeptor kann elektrisch leitend für resistives Heizen oder magnetisch für Hystereseheizung sein, schmilzt die Matrix an der Schweißnaht, die gleichzeitig zusammengepresst wird, um eine gefügebundene Verbindung mit sehr hoher Festigkeit zu erzeugen. Wie in der Jan-2000-Publikation „Design of a Resistive Susceptor for Uniform Heating During Induction Bonding of Composites“ von Bruce Fink, Shridhar Yarlagadda und John W. (Jack) Gillespie erklärt, waren Suszeptoren in induktionsgeschweißten Thermoplastic Composites zunächst Metallsiebe oder -gewebe, manchmal mit Polymer imprägniert.
IS Groupe glaubte, die ursprünglichen Probleme durch weitere Entwicklung lösen zu können. „Wir begannen eine neue Runde interner Reflexion“, sagt Raynal. Dies beinhaltete Diskussionen mit Thermoplastic (TP) Materiallieferant Arkema (Colombes, Frankreich), was in eine Entwicklungspartnerschaft mündete. „Wir haben nun eine neue Technologie namens Innovative Solution for Welding (ISW) gemeinsam entwickelt und zum Patent angemeldet“, fügt Raynal hinzu.
ISW Grundlagen
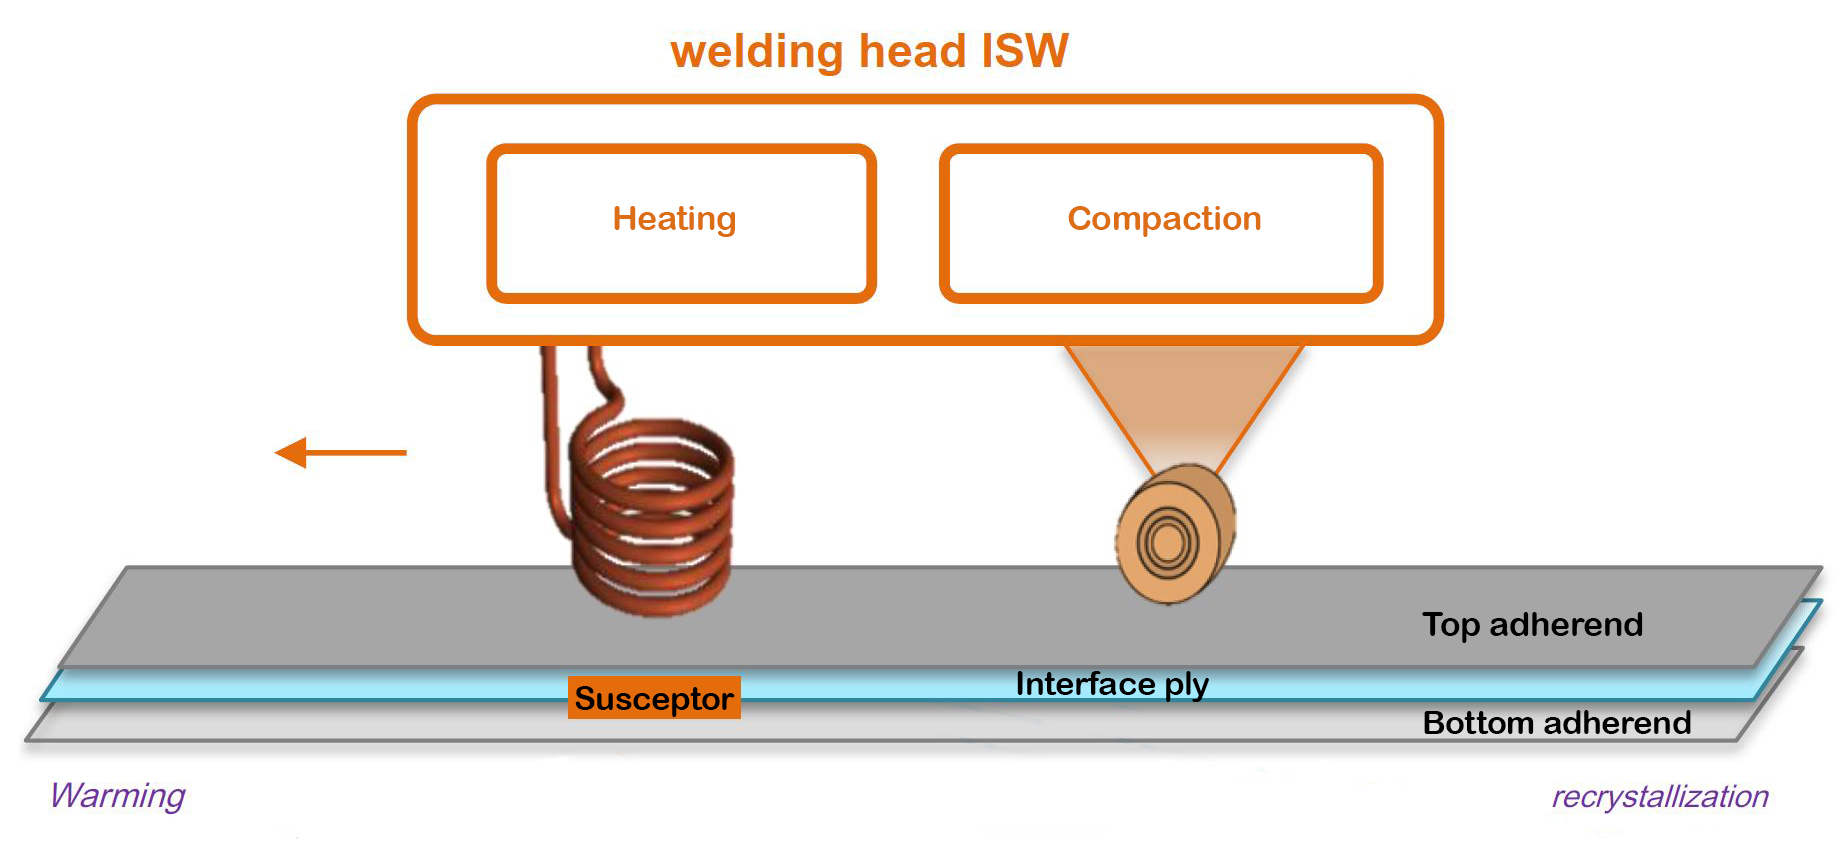
„Die Basis von ISW ist die Verwendung eines Suszeptors zur Erwärmung der Schweißnaht, aber dies ist ein mobiler Suszeptor, der mit dem Schweißkopf verbunden ist“, erklärt Raynal. „Der Suszeptor ermöglicht es uns, die Heizzone perfekt an der Schweißnaht zu positionieren, aber der Schweißkopf mit Suszeptor bewegt sich, sodass nichts in der Grenzfläche verbleibt, das die Eigenschaften der geschweißten Struktur stört.“ In frühen Iterationen des Induktionsschweißens blieben Metallsiebsuszeptoren in der Schweißnaht, was als unerwünscht angesehen wurde. Neuere Techniken konnten Suszeptoren eliminieren, da die Carbonfaser in gängigen Luftfahrtlaminaten elektrisch leitend ist. Dies ermöglichte auch den Einsatz von Carbonfasermaterialien als Suszeptoren.
Ein weiterer Teil der ISW-Lösung ist die Verwendung einer reinen TP-Matrix oder eines niedrigfaservolumigen Plies an der Schweißnaht, um den Harzfluss zu verbessern. Schmelztemperatur und Viskosität dieses Interface-Plies können angepasst werden und können auch funktionalisiert werden, um elektrische Leitfähigkeit oder Isolation bereitzustellen, um z. B. galvanische Korrosion zwischen Carbonfaser und Aluminium oder Stahl zu verhindern.
ISW Ergebnisse
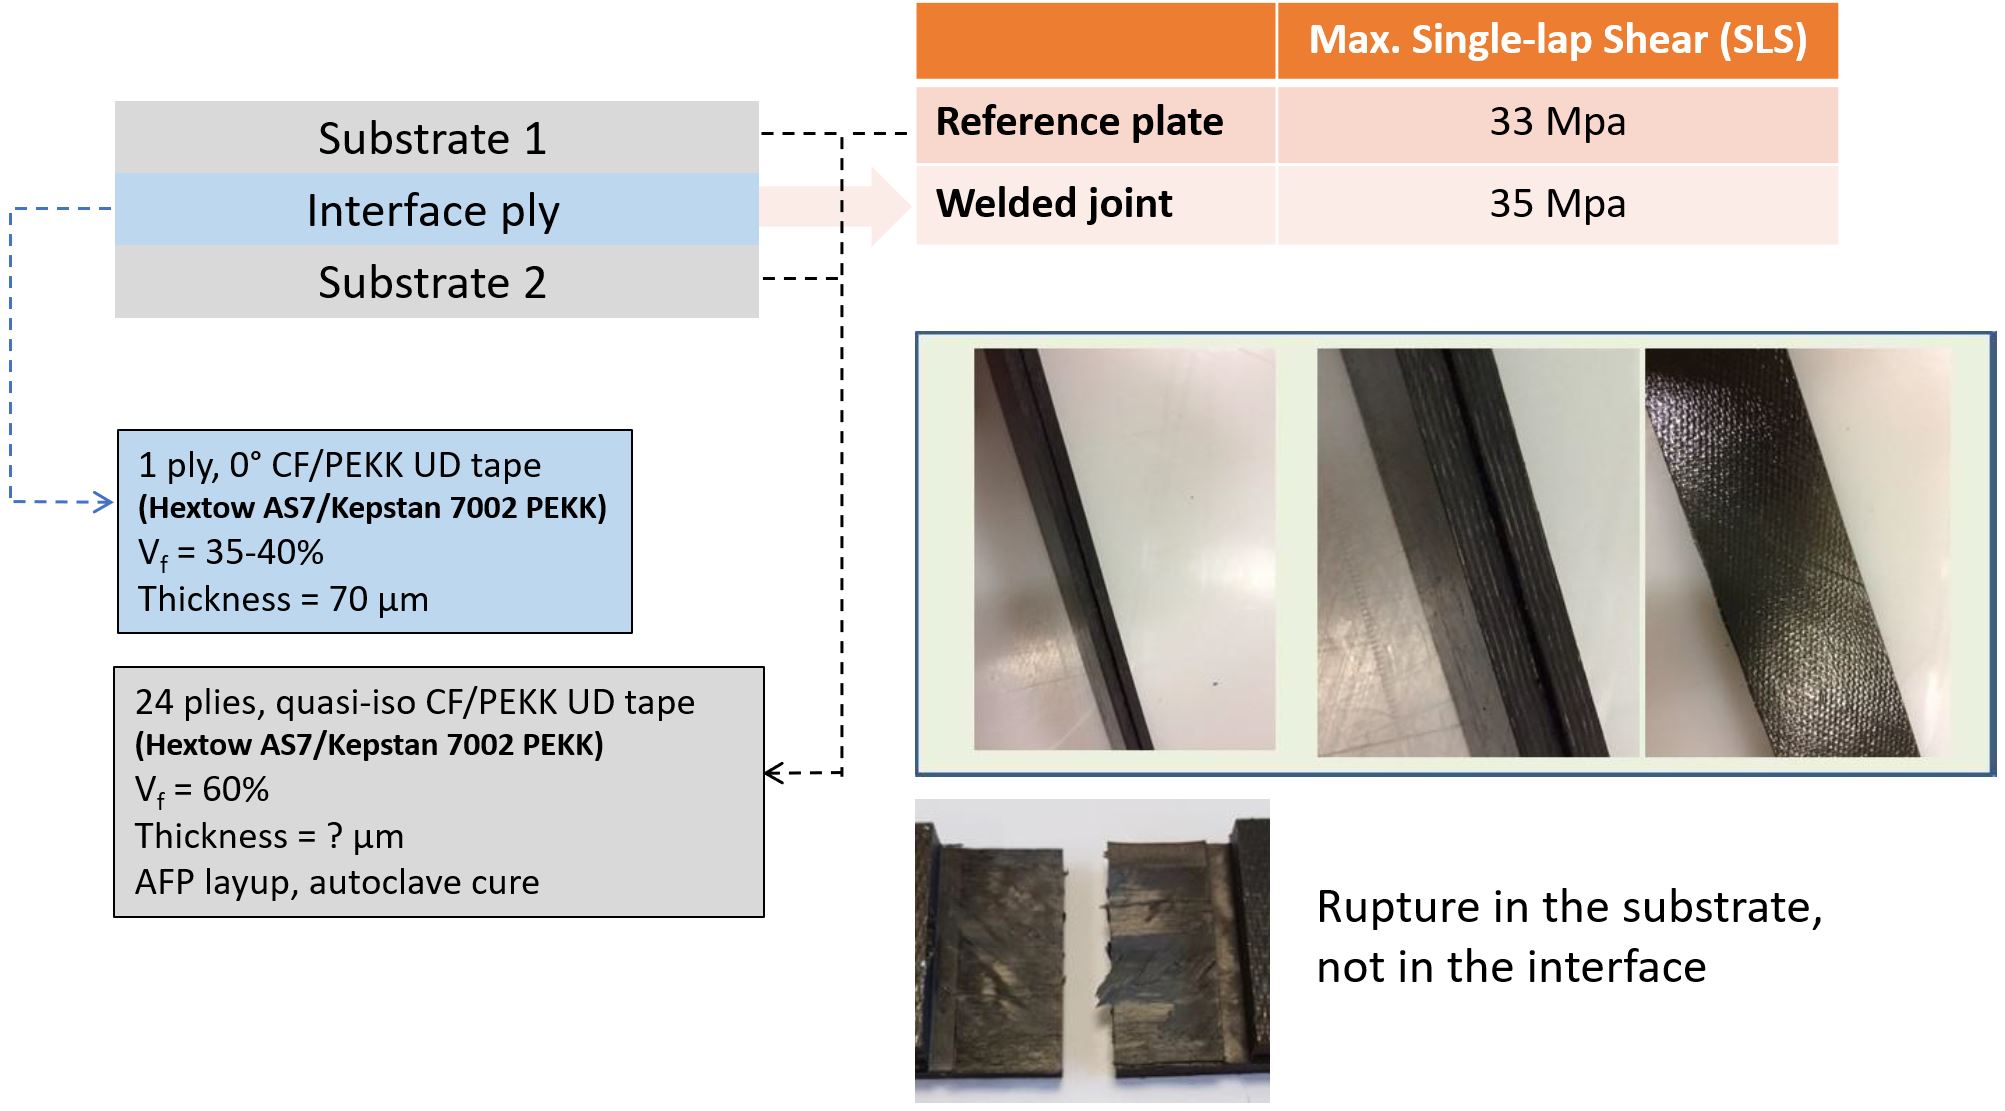
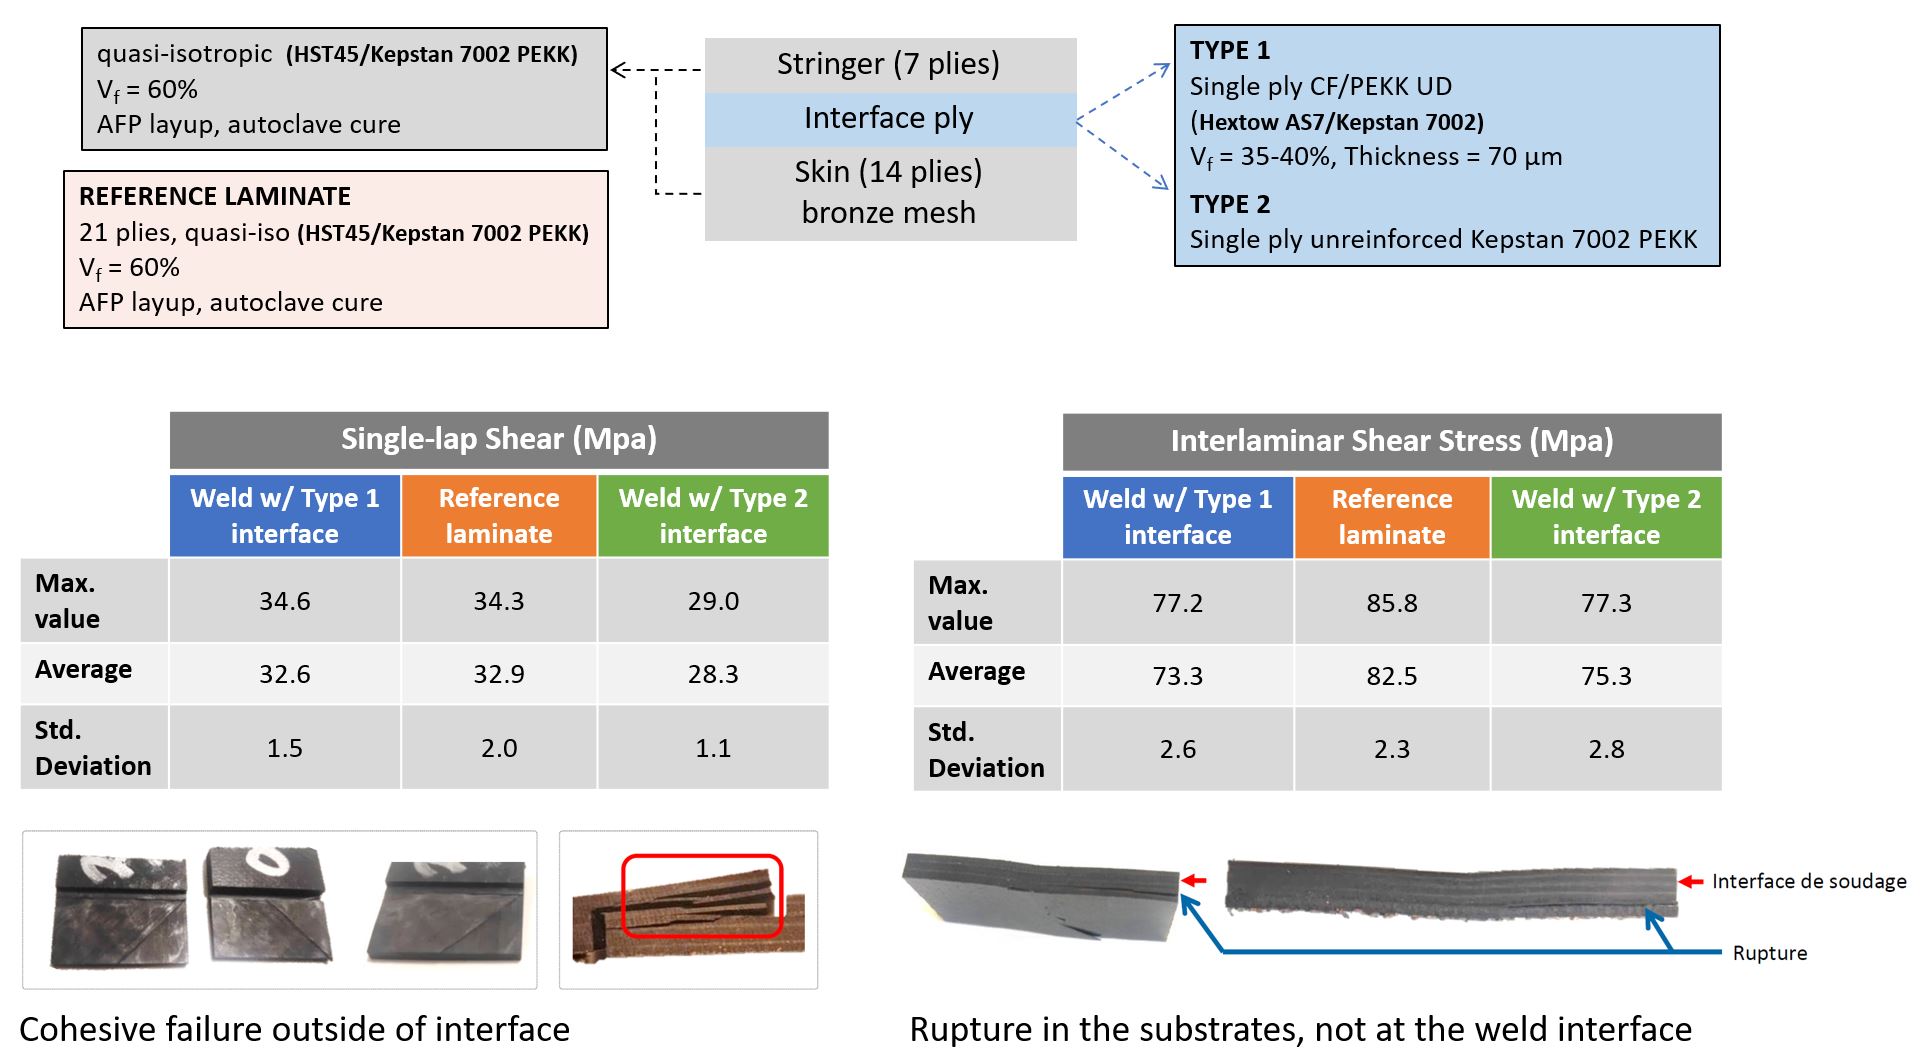
„Wir erreichen einen Verbindungsgrad von 80-90 %“, sagt Raynal. Der Verbindungsgrad entspricht der Festigkeit der Schweißnaht und wird bei Metallen, Kunststoffen und Composites verwendet. „Im Einzellapp-Scherversuch zweier vorkonsolidierter Platten, die mit ISW geschweißt wurden, erreichten wir 80-90 % der Eigenschaften der ungeschweißten, autoklavkonsolidierten Referenzplatten.“ Diese Versuche nutzten UD-Band aus Hextow AS7 Carbonfaser (Hexcel, Stamford, Conn., USA) und Arkema Kepstan 7002 PEKK.
Raynal sagt, ISW könne zum Schweißen jeder Matrixart verwendet werden: PE, PA, PEKK, PEEK, sowie Carbon-, Glas- oder Aramidfaser-verstärkte Thermoplastic Composites. „Wir haben auch gezeigt, dass es kein Problem ist, Komponenten zu schweißen, die Kupfernetz für Blitzschutz (LSP) haben, was für die Aerostrukturfertigung entscheidend ist“, fügt er hinzu. ISW ist für volle Automatisierung mit dem an einen 6-Achs-Roboterarm angebrachten Schweißkopf konzipiert.
Temperaturkontrolle
Wie in der oben genannten Kirk/Yarlagadda/Gillespie-Publikation erklärt, ist ein häufiges Problem bei Metallsiebsuszeptoren, die einem Magnetfeld ausgesetzt sind, die resultierende nicht-uniforme Temperaturverteilung im zu schweißenden Teil. „Wir kontrollieren dies, indem wir einen Suszeptor verwenden, der nur die Schweißnaht schmilzt“, erklärt Raynal. „Wir messen die Temperatur mit einem Laserpyrometer, das tatsächlich den Rand des Suszeptors von der Seite misst. So kennen wir die genaue Temperatur an der Grenzfläche. Wir nutzen auch Kühlung, um die Temperatur zu managen und ausreichende Kristallisation im Thermoplastic-Material über die gesamte Schweißnaht zu gewährleisten.“
STELIA Stringer-Haut-Schweißversuche
Der Tier-1-Zulieferer von Airbus, STELIA (Toulouse, Frankreich), ist einer der ersten Kunden für diese Induktionsschweißentwicklung. IS Groupe und Arkema führten eine spezifische Studie für STELIA durch, um einen 7-lagigen CF/PEKK-Stringer auf eine 14-lagige Haut mit Kupfernetz für Blitzschutz (LSP) zu schweißen. Das Endziel ist das Schweißen von Strukturen 30 Meter Länge mit geraden und doppelt gekrümmten Abschnitten. Die Komponenten wurden aus 194 g/m² UD-Band bestehend aus Tenax HST45 Carbonfaser (Teijin, Osaka, Japan) und Kepstan 7002 PEKK gefertigt. STELIA spezifizierte eine homogene Schweißnaht mit mechanischer Performance >85 % des autoklavkonsolidierten Referenzmaterials und ohne thermische oder mechanische Eigenschaftsverschlechterung der Fügepartner. Es wurde auch ein Prozess gefordert, der robust gegenüber Änderungen der Fügepartnerdicke ist. Chemische und Eigenschaftstests an den geschweißten Komponenten wurden von IS Groupe durchgeführt.
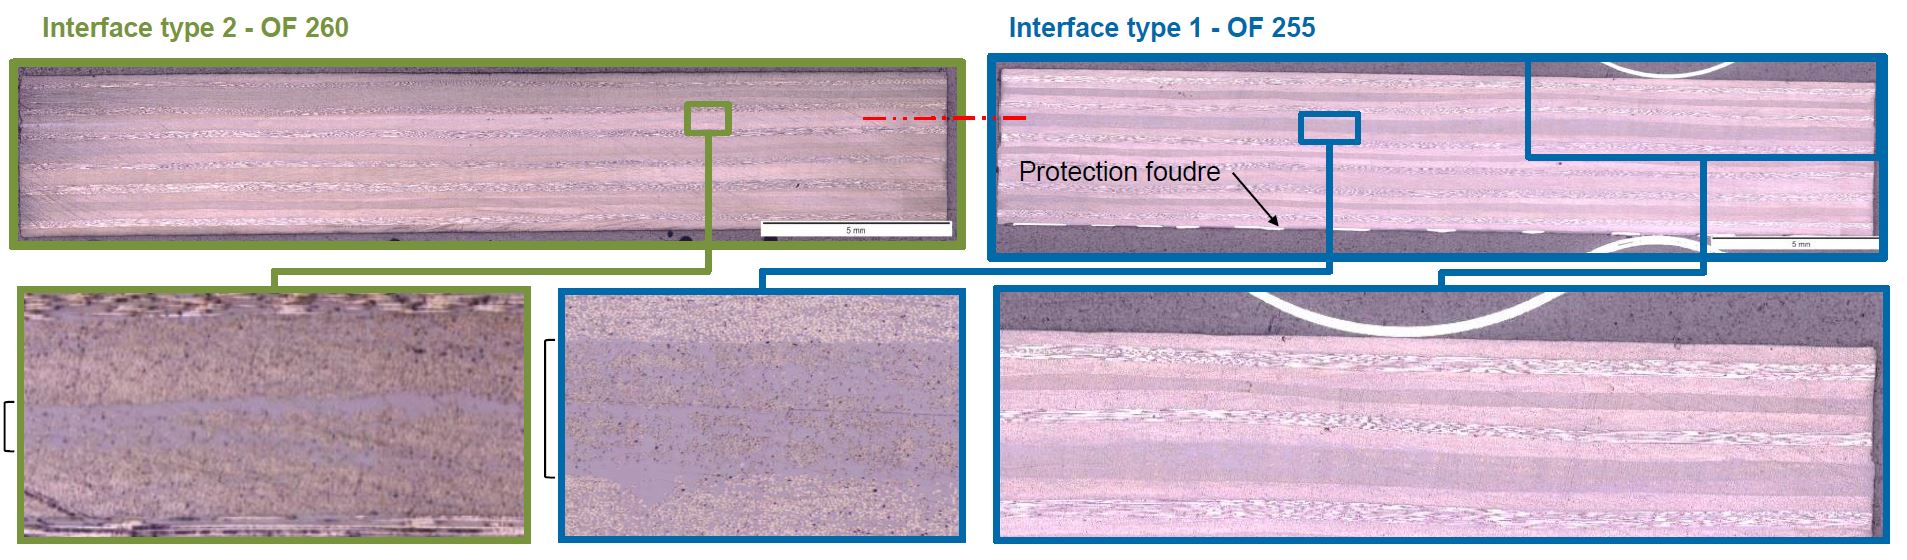
IS Groupe und Arkema konnten STELIAs Anforderungen erfüllen und erreichten >85 % der Einzellapp-Scherfestigkeit (SLS) und Zwischenschichtscherfestigkeit (ILSS) im Vergleich zu den autoklavkonsolidierten Referenzlaminaten. Es gab kein Entpacken oder Degradation in den Komponentenlaminaten oder dem LSP-Netz. Der einzige Bereich, in dem sie das Ziel verfehlten, ist die Geschwindigkeit. STELIA forderte eine Schweißgeschwindigkeit ≥ 1 Meter/Minute. „Derzeit liegen wir bei 0,3 Metern (10 Zoll) pro Minute“, räumt Raynal ein, „aber wir arbeiten weiterhin auf dieses Ziel hin.“ Gibt es eine Grenz-Dicke für zu schweißende Substrate? „Wir können Dicken schweißen, die typisch für Aerostrukturen sind, und haben 5-mm-dicke Komponenten auf ein 5-mm-Substrat geschweißt.“
Arkema-Partnerschaft, Chancen und Herausforderungen
Warum Zusammenarbeit mit Arkema? „Weil es eine Beziehung zwischen Technologie und Materialien gibt“, erklärt Raynal. „Zum Beispiel machen die Materialien an der Grenzfläche und ihr Volumenanteil einen Unterschied. Wir sind Spezialisten für Prozesse, brauchten aber einen Partner für Materialien. Diese gemeinsame Entwicklung war notwendig, um die Schweißtechnologie vollständig zu optimieren.“
IS Groupe und Arkema sind Miteigentümer der ISW-Technologie und haben sie durch ein solides Patentportfolio geschützt, das bereits fünf französische und internationale Patentanmeldungen umfasst. ISW kann mit jeder Thermoplastic-Composite-Matrix verwendet werden, und IS Groupe demonstriert die Technologie durch Programme mit Unternehmen in Europa und den USA, einschließlich Latécoère (Toulouse, Frankreich) und Collins Aerospace Aerostructures (Chula Vista, Kalifornien, USA).
Für Arkema liegt der Fokus auf PEKK, sagt Raynal, und verweist auf die 2018 geschlossene strategische Allianz mit Hexcel zur Entwicklung von CF/Thermoplastic-Bändern für zukünftige Flugzeuge, mit Fokus auf niedrigere Kosten und höhere Produktionsgeschwindigkeiten für Kunden. Im Rahmen dieser Partnerschaft wird ein gemeinsames F&E-Labor in Frankreich eingerichtet.
Das 13,5 Mio. Euro, 48 Monate laufende Highly Automatized Integrated Composites for Performing Adaptable Structures (HAICoPAS) Projekt ist eine Fortsetzung der Arkema-Hexcel-Strategieallianz. Diese rein französische Kollaboration umfasst IS Groupe, den kundenspezifischen Maschinenbauer Ingecal (Chassieu), Coriolis Composites (Quéven), Pinette Emidecau Industries (Chalon-sur-Saône) und ein Konsortium von Universitätslaboren. HAICoPAS wird Design und Fertigung von Materialien für Composite-Teileproduktion optimieren, um wettbewerbsfähige Kosten bei hoher Geschwindigkeit zu erreichen. Es zielt auch auf Entwicklung produktiverer Technologie für Composite-Materialablage/Legen und ein neues System für die Montage von Endteilen durch Schweißen mit Online-Qualitätskontrolle ab.
Zielanwendungen sind Flugzeugprimärstrukturen, Strukturteile für die Automobilindustrie und Pipelines für die Öl- und Gasindustrie. Recyclingfähigkeit und Nachhaltigkeitsvorteile durch Thermoplastic-Materialien sind auch für diese Märkte wichtig und werden in HAICoPAS demonstriert und quantifiziert.
„Einer der Vorteile, die wir mit ISW bieten können, ist eine Reduktion der benötigten elektrischen Leistung um mehr als 50 % im Vergleich zu unserem dynamischen Induktionsschweißprozess von 2017“, betont Raynal. „Bei konventioneller Induktion benötigt man hohe Leistung, um die Oberfläche zu erhitzen. Mit einem Suszeptor an der Grenzfläche ist die zu erwärmende Fläche viel kleiner und erfordert viel weniger Energie.“ Er merkt an, dass dies auch hilft, Entkompaktierung im Radius der Stringer zu vermeiden. „Wenn man zu stark erhitzt, kann man das Material im Radius erweichen und die Fasern dort bewegen lassen. Deshalb müssen wir perfekt nur die Kontaktzone der zu schweißenden Fügepartner erhitzen, ohne den Radius zu erhitzen. Mit ISW ist das kein Problem.“
Es gibt jedoch weiterhin thermische Herausforderungen. „Bei flachen Geometrien ist die thermische Kontrolle einfach, aber bei zunehmender geometrischer Komplexität wird es anspruchsvoller“, sagt Raynal. „Für 2020 ist das Hauptziel, die Entwicklung fortzusetzen und das Schweißen von Stringern auf Haut im repräsentativen Maßstab zu erreichen. Unser Fokus liegt auch darauf, die Technologie in neue Flugzeugentwicklungsprogramme einzubringen.“
Für weitere Details siehe Composite Integrity auf der JEC World 2020, Halle 5, Stand N89.
Harz
- Top 5 Vorteile des Induktionsschweißens: Energieeffizienz, Präzision und mehr
- C# using-Anweisungen meistern: Importe, Aliase und statische Direktiven
- Ultraschallschweißen von Kunststoffen: Professioneller Leitfaden für hochfeste, umweltfreundliche Verbindungen
- Covestro erweitert CFRTP-Portfolio mit neuer Tape-Linie und Hybrid-Spritzguss
- Colloids bringt Graphene-Masterbatches für fortschrittliche Thermoplast-Anwendungen auf den Markt
- Solvay verbessert Thermoplast-Composite-Produktion mit neuer Greenville-Anlage
- CW Trending Episode 4: Oribi Composites zu Thermoplastischen Verbundwerkstoffen und Rad-Innovation
- Expertenleitfaden zum Schweißen thermoplastischer Verbunde
- Warum Kommunen ohne mobile Inspektionstools Chancen verpassen
- Schweißfehler vermeiden mit verifizierten Metallen für überlegene Qualität