



Validierung von LM-PAEK-Schweißen für den Multifunktionalen Rumpf-Demonstrator

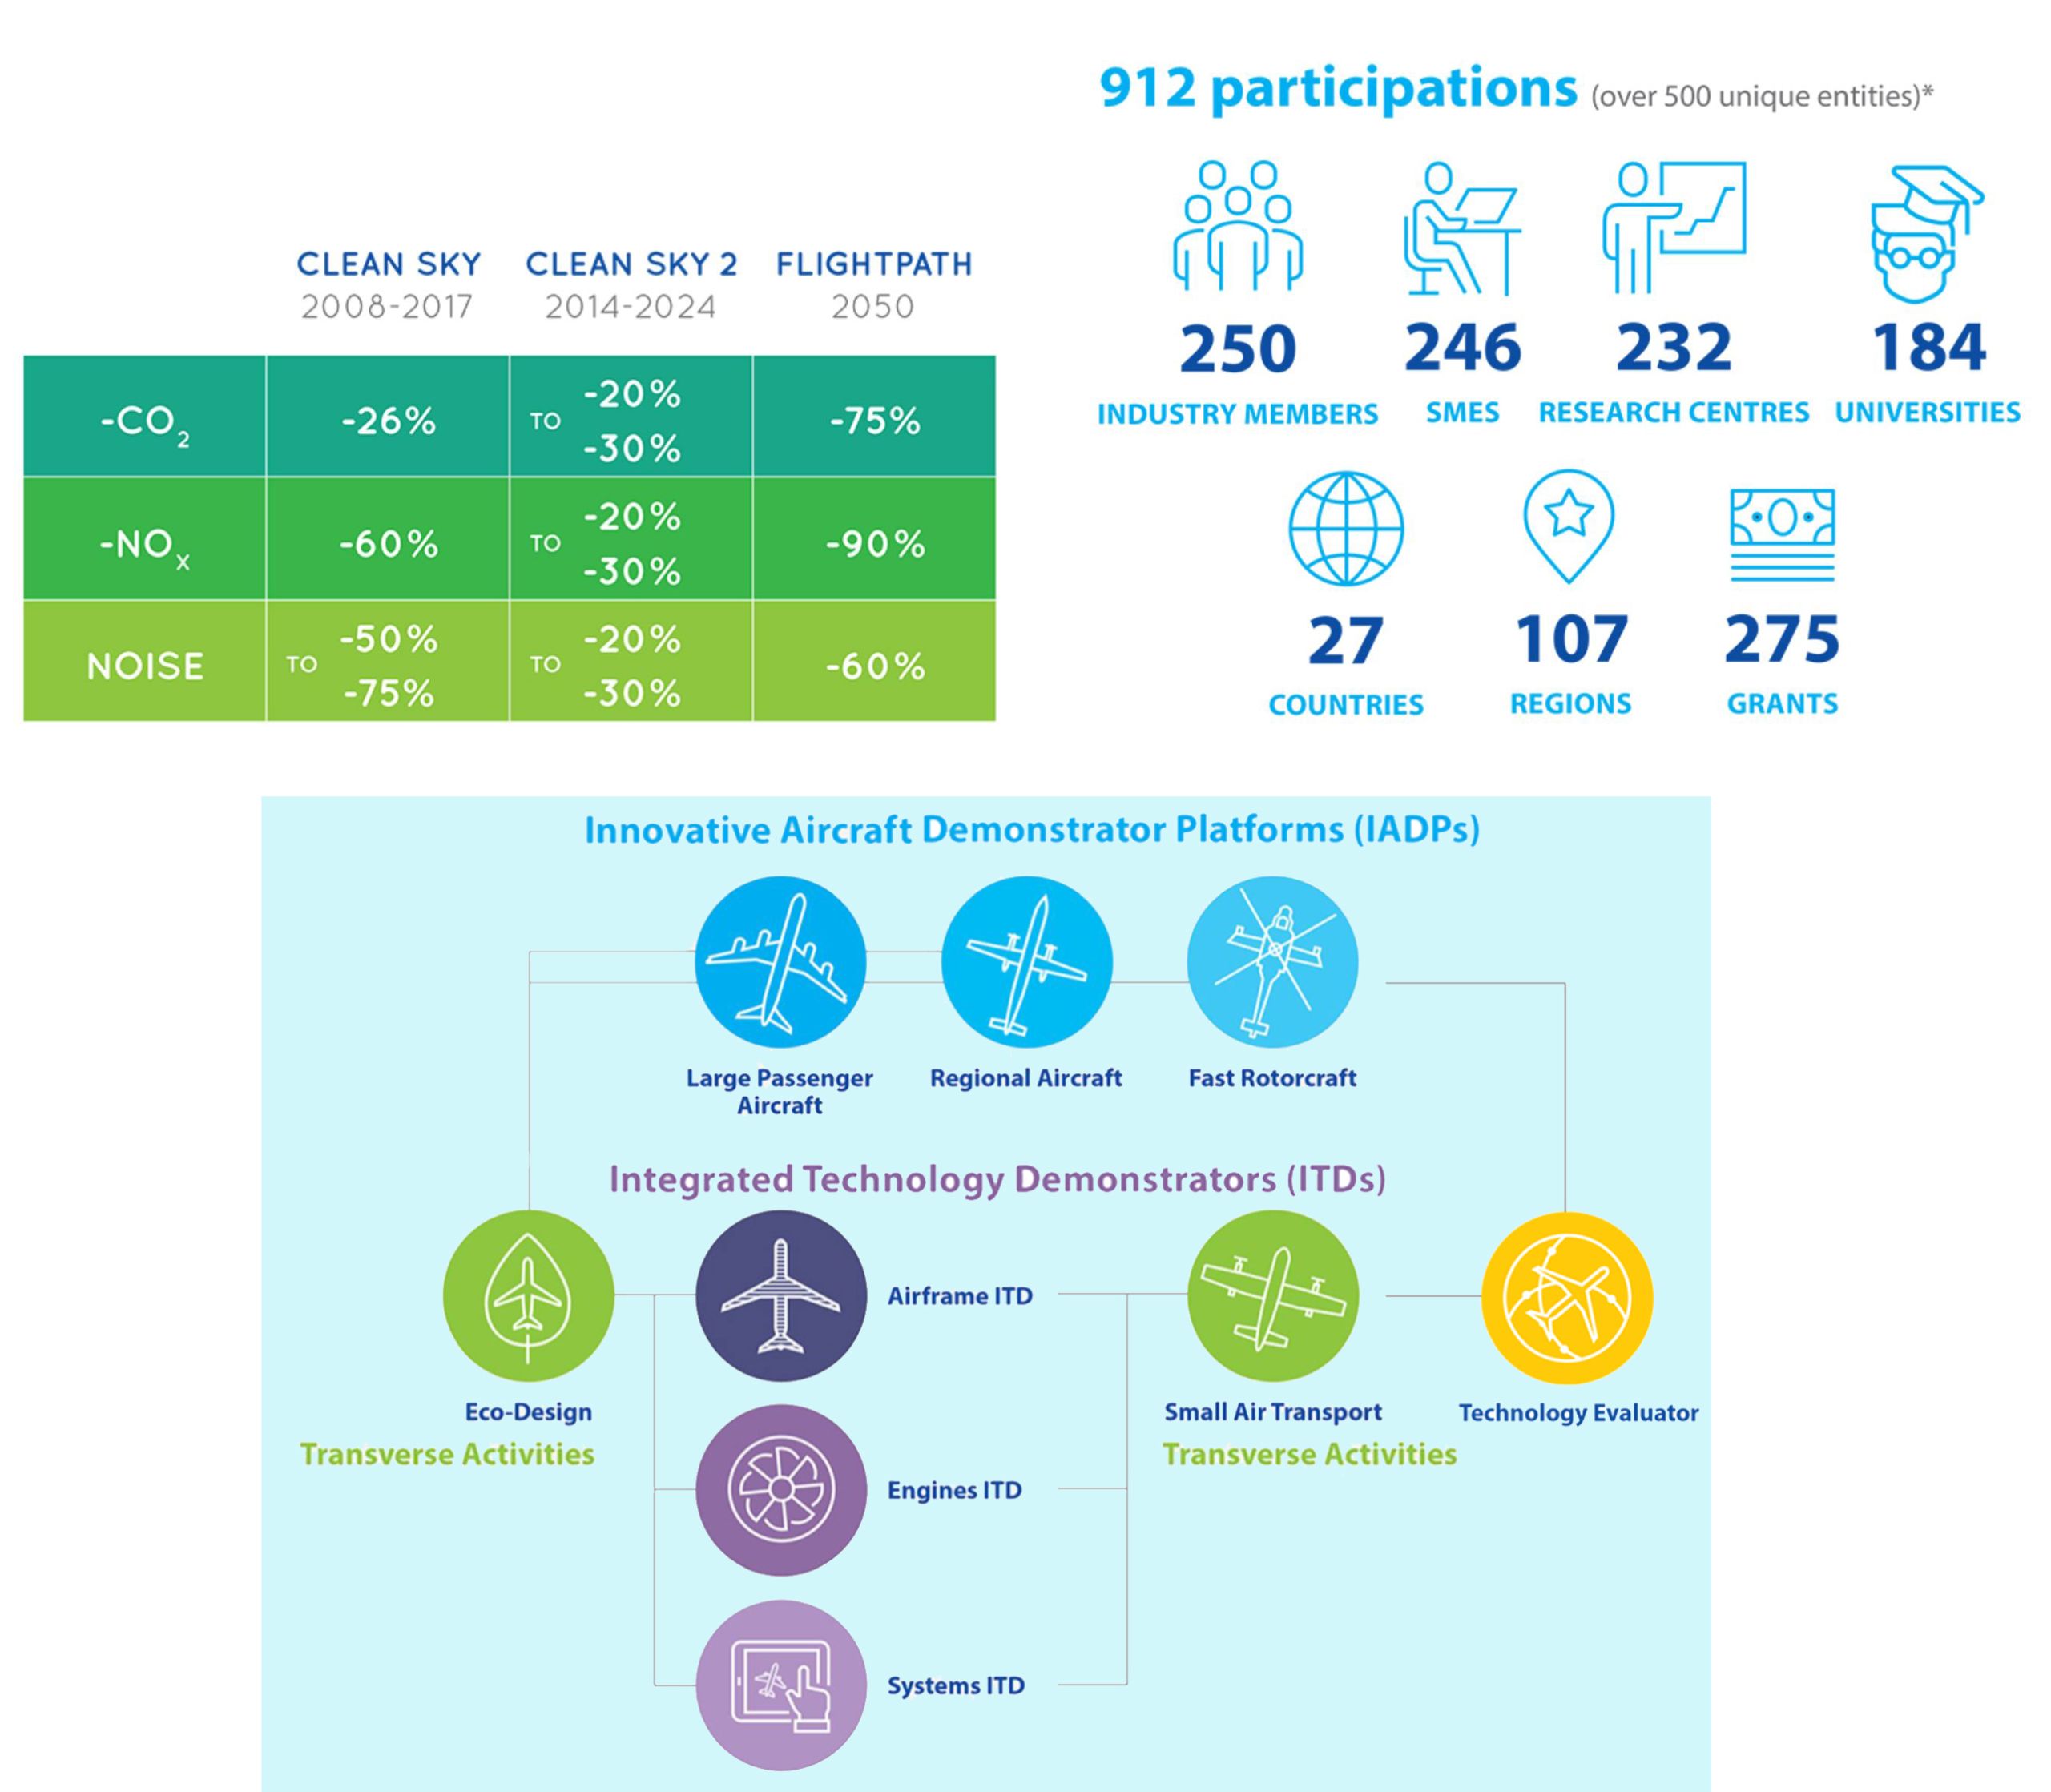
Diese Art der aeronautischen Forschung begann mit dem Europäischen Kommission Rahmenprogramm (FP) für F&E-Finanzierung, von FP2 (1987-1991) bis FP7 (2007-2013). Diese Programme trugen wesentlich zur Reifung einer Vielzahl von Technologien auf Technology Readiness Level (TRL) 6 und Implementierung in Flugzeugen wie dem Airbus A350 bei.
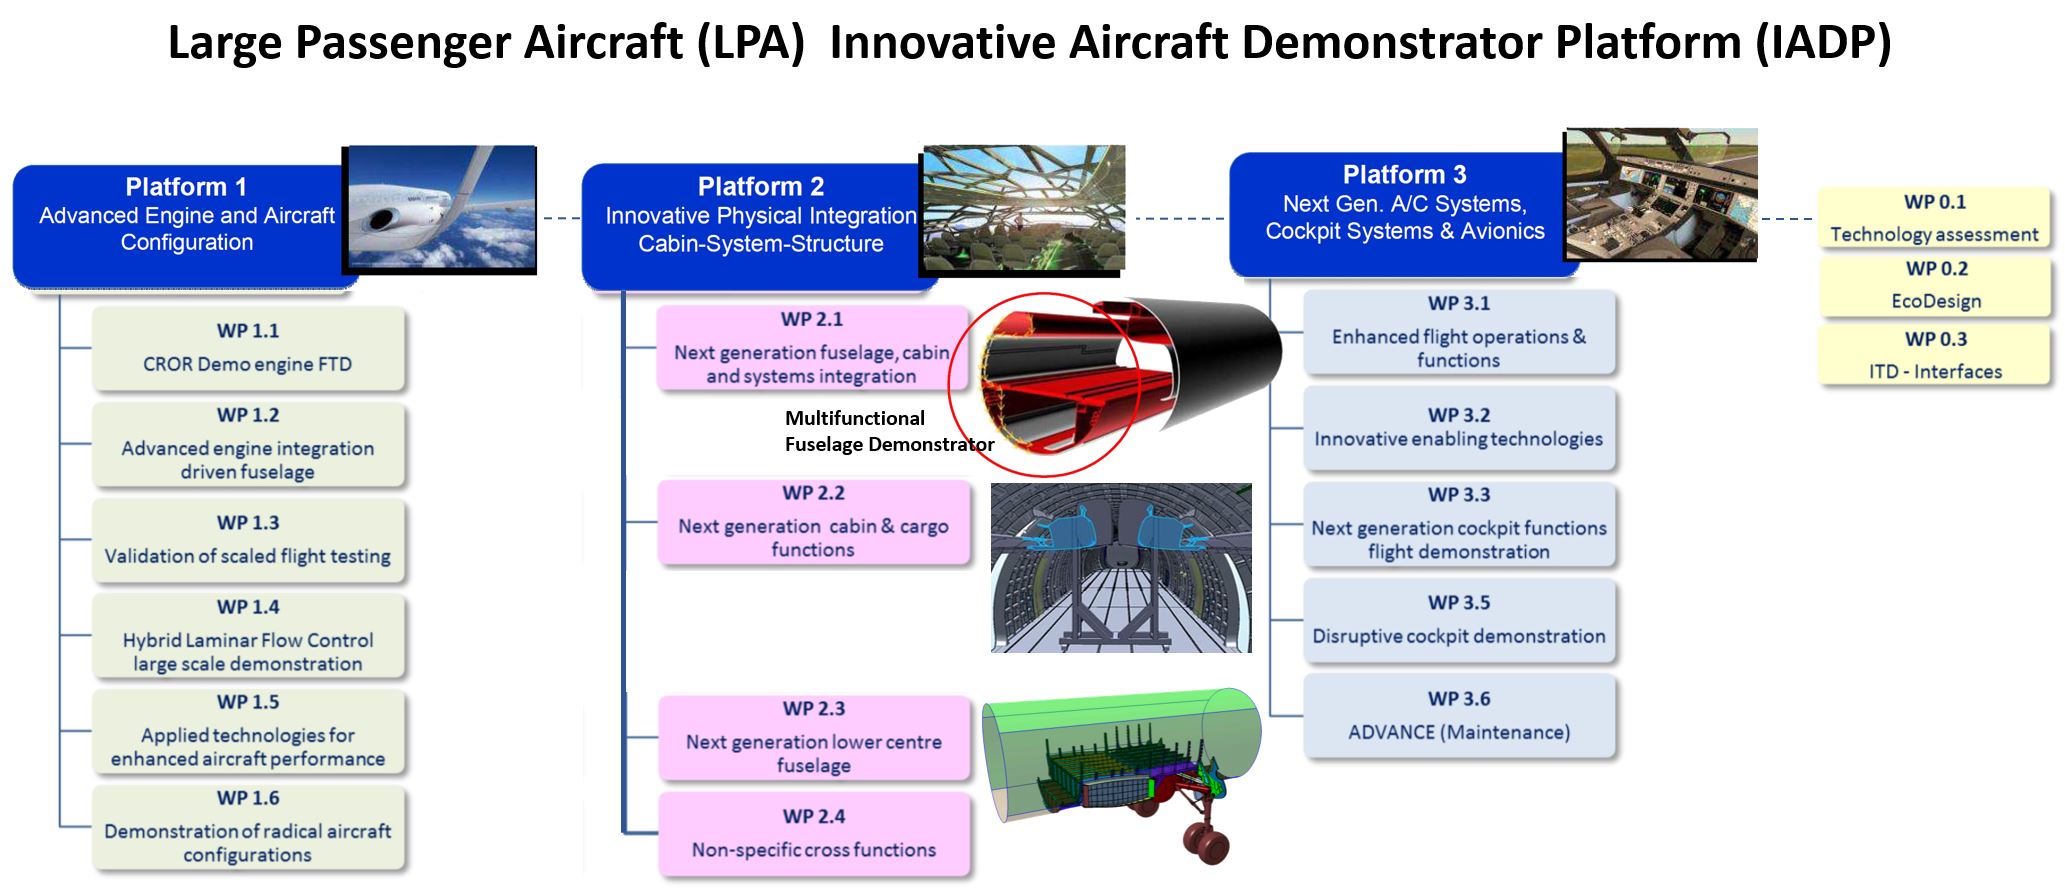
Ein Unterschied bei Clean Sky 2 ist die Organisation um große Demonstratoren. Der MFFD ist einer von drei Vollskala-Rumpfsektionen, die innerhalb der Large Passenger Aircraft (LPA) Innovative Aircraft Demonstrator Platform (IADP) produziert werden (siehe blauer Text oben im blauen Quadrat in der Infografik). Innerhalb der LPA IADP gibt es drei Plattformen. Der MFFD liegt in Plattform 2 „Innovative Physical Integration Cabin-System-Structure“, die zwei weitere große Demonstratoren umfasst.
Um zu verstehen, was dies bedeutet, gehe ich zurück zu Aussagen von Airbus Airframe Research & Technology (R&T) Ingenieuren aus Getafe, Spanien, die ich 2015 bei der Recherche zu multifunktionalen Composites interviewte. Sie sagten im Wesentlichen: „Wir wollen nicht mehr die Duplikation und Verschwendung, einen äußeren strukturellen Zylinder und einen Innenraumzylinder zu bauen; wir wollen den strukturellen Rumpf mit den Kabinensystemen integrieren.“ Ich hatte Schwierigkeiten, dies zu visualisieren – bis ich eine Skizze des MFFD sah.
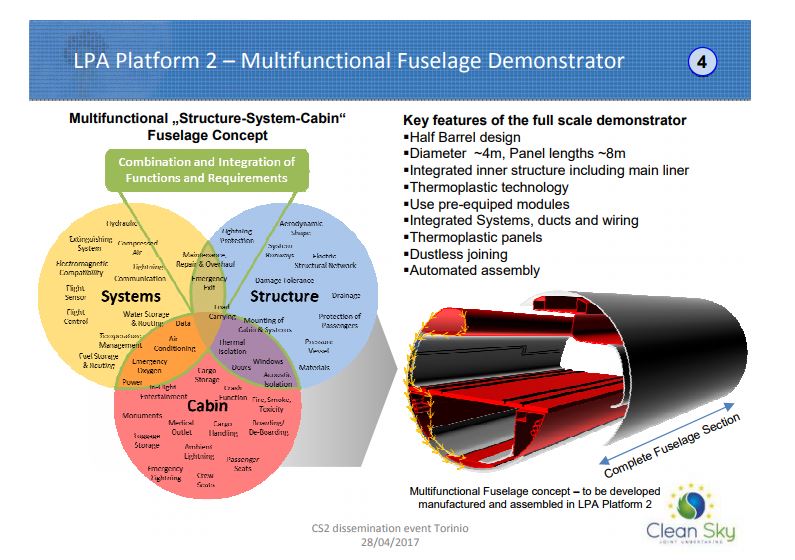
QUELLE | Clean Sky 2 (CS2) Dissemination und „Thermoplastic composite demonstrators — EU roadmap for future airframes“.
„Modularität, Integration und Schaffung gemeinsamer Plattformen sind entscheidend“, sagt Ralf Herrmann, Airframe R&T Typical Fuselage bei Airbus Operations GmbH (Bremen, Deutschland) und Leiter des MFFD-Programms. Ich zitiere hier von der MFFD-Seite auf der Clean-Sky-2-Website:
Herrmann: „Wir wissen seit langem, dass die Vorteile von Gewichtsreduktion und Senkung der laufenden Kosten in der Flugzeugproduktion – bei Verwendung von Thermoplastic Composites – nur durch Integration mehrerer Disziplinen erreicht werden können. Das bedeutet, dass die Fokussierung auf die Struktur allein den vollen Nutzen der Composites-Technologie nicht erzielen kann.“
Die Vielseitigkeit von Thermoplasten muss in Kombination mit einem Designansatz angewendet werden, so Clean-Sky-2-Projektoffizier Paolo Trinchieri: „Es ist notwendig, die künstliche Trennung von Funktionen in der Flugzeug-Vorentwurfsphase zu beseitigen und von Anfang an für eine hohe Produktionsrate bei Flugzeugfertigung, Montage und Installation zu planen.“
Herrmann war zuvor Projektmanager für das FP7-Projekt MAAXIMUS (More Affordable Aircraft structure through eXtended, Integrated, & Mature nUmerical Sizing). Laufend von April 2008 bis September 2016, umfasste MAAXIMUS 60 Partner und zielte darauf ab, die schnelle Entwicklung und Right-First-Time-Validierung – durch gleichzeitige Reifung virtueller und physischer Enabler – eines hochoptimierten Composite-Rumpfs zu demonstrieren, um 50 % Reduktion der Montagezeit großer Rumpfsektionen, 10 % Senkung der laufenden Kosten, 10 % geringeres Strukturgewicht und 20 % kürzeren Entwicklungszyklus zu erreichen. Die MFFD-Ziele sind als Erweiterung zu sehen:
- Produktionsraten von 70-100 Flugzeugen/Monat ermöglichen
- Rumpfgewicht um 1.000 kg reduzieren
- Laufende Kosten um 20 % senken
Ein Schlüsselenabler ist staubfreies Fügen (keine Löcher, keine Niete) durch geschweißte Thermoplastic-Composite-Komponenten. Herrmann erklärt, dass der aktuelle sequenzielle Ansatz der Flugzeugfertigung – bei dem der Rumpfstruktur ziemlich vollständig sein muss, bevor Systeme plus Kabine und Frachtfeatures installiert werden können – zeitaufwändig und „fehleranfällig“ ist. Stattdessen verfolgt MFFD vorgefertigte, hochintegrierte Strukturelemente und Systemmodule, die sehr früh installiert werden können, lange vor der Endmontage.
Wechsel zu Längsnaht und LM PAEK
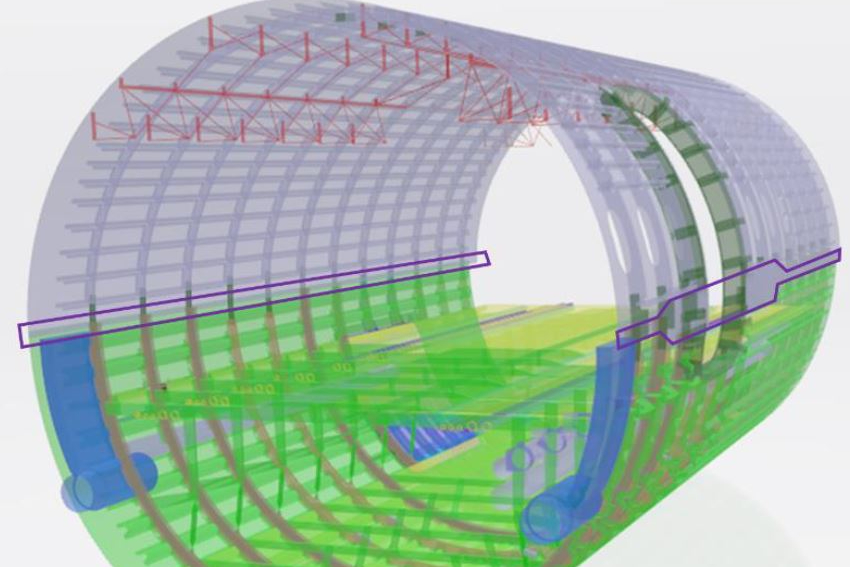
MFFD-Projektaktivitäten begannen 2017. Jährlich gibt es mindestens einen Call for Proposals (CFP), in dem Projektthemen skizziert werden. Wie im Bild unten zu sehen, änderte sich das im CFP08 (April 2018) gezeigte Schrägstoß-Design bis CFP09 (September 2018) zu einer Längsnaht.
„Der Schrägstoß bereitete Probleme bezüglich Zugänglichkeit und Befestigung von Bodenstrukturen, die wir als schwer lösbar innerhalb des gegebenen Zeitrahmens erkannten“, erklärt Herrmann. „Daher entschieden wir uns, zum konventionellen Design zurückzukehren, um das Risiko zu senken. Unser Hauptinteresse gilt der Demonstration, wie alle Systeme und Kabinenelemente integriert werden können, die vor der Hauptkomponentenmontage (MCA) installiert werden können. Dies wird auch das erste Mal sein, dass dieses Thermoplastic-Composite-Material in vollskaligen, primären Rumpfstrukturen für Großraumflugzeuge angewendet wird.“
Das MFFD-Design wechselte 2018 vom Schrägstoß- zu einem konventionellen Längsstoß-Design. QUELLE | CFP08 S.87 (links) und CFP09 S.133 (rechts).
Eine weitere Änderung betraf das Thermoplastic-Composite (TPC) Matrixmaterial. MFFD-Themen in CFP08 und CFP09 beziehen sich auf Carbonfaser/PEKK (Polyetherketonketon), aber ab CFP10 (März 2019) wurde das Basismaterial als Carbonfaser und PAEK (Polyaryletherketon) beschrieben. PAEK ist die übergeordnete Polymerfamilie, in der PEEK, PEKK und LM PAEK liegen.
Wie in meinem Blog zu PEEK vs. PEKK vs. PAEK beschrieben, stellt Cetex-Materiallieferant TenCate, jetzt Toray Advanced Composites, alle drei Polymere als carbonfaserverstärkte Bänder her und behauptet, die Eigenschaften seien im Wesentlichen gleich. Allerdings schmilzt Cetex TC1225 CF/LM PAEK Band bei 305 °C, während TC1320 CF/PEKK Band bei 340 °C schmilzt. Und laut Toray Advanced Composites Global CTO Scott Unger: „LM PAEK hat deutlich besseren Fließverhalten … und kann auch bei höheren Geschwindigkeiten verarbeitet werden als PEKK und PEEK.“ TC1225 ist auch kostengünstiger.
MFFD unterer Rumpf: Projekt STUNNING
STUNNING ist der Projektname für Entwicklung und Fertigung der voll ausgestatteten unteren Hälfte des MFFD. Das Projekt zielt darauf ab, weiter zu reifen:
- Automatisierte Montageprozesse
- Thermoplastic-Fertigungs- und Montagetechnologien
- Integrierte Design- und Fertigungsentwicklungstechnologien
- Entwicklung fortschrittlicher elektrischer Systemarchitekturen
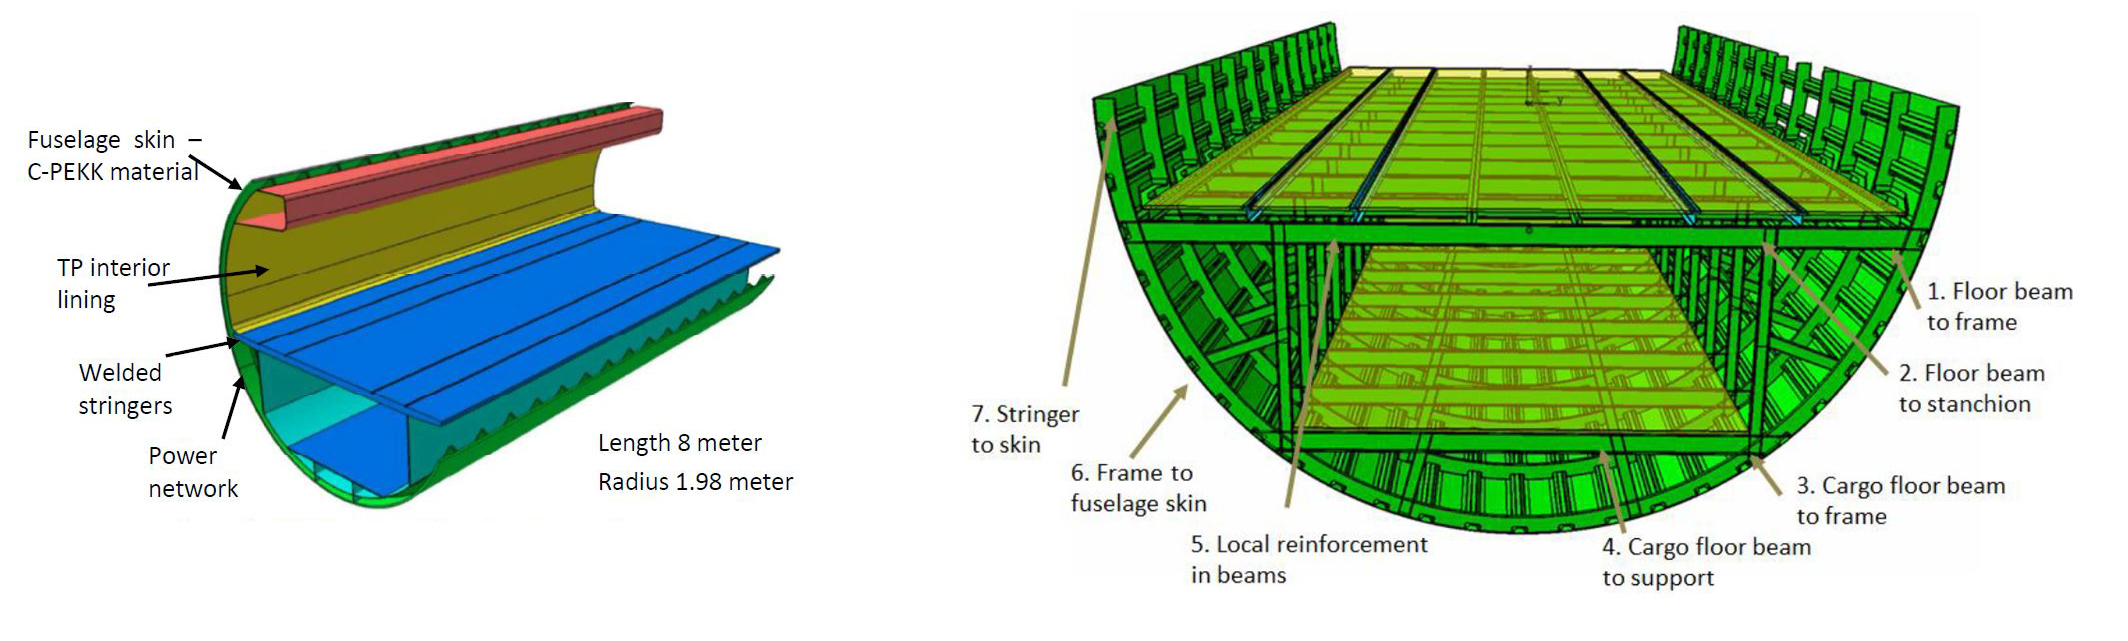
Bas Veldman, Programmmanager bei GKN Fokker (Hoogeveen, Niederlande) und Projektmanager für STUNNING, erklärt, dass der MFFD 8 Meter lang und 4 Meter breit sein wird mit einem Radius von 2 bis 2,5 Metern, was Realmaßstab für ein Ein-Gang-Flugzeug der A320-Familie ist. „Es ähnelt der A321, die nicht genau kreisförmig, sondern eher eiförmig ist (etwas höher als breit)“, fügt er hinzu.
Der 180°-untere Rumpfabschnitt wird den unteren Rumpfschalen mit geschweißten Stringern und Spanten, die Kabinen- und Frachtbodenstruktur sowie relevante Hauptinnenraum- und Systemelemente umfassen. „Wir werden große, vorkonfigurierte Module für sehr schnelle Plug-and-Play-Montage liefern“, sagt Veldman.
GKN Fokker ist Lead-Partner in STUNNING und hat vier teilnehmende Divisionen, darunter Aerostructures (Papendrecht, Niederlande), Fokker ELMO (Hoogerheide, Niederlande), GKN Fokker Engineering Rumänien (Bukarest) und GKN Fokker Technologies (Papendrecht, Niederlande). GKN Fokker ELMO liefert Flugzeugverkabelung und elektrische Systemtechnik. „Es ist verantwortlich für die Systemarchitektur in STUNNING und wird sich auf die Optimierung des elektrischen Systems konzentrieren“, erklärt Veldman, „und kollaboriert mit dem CFP08-Konsortium MISSION bei der Entwicklung eines innovativen Power-Bus-Systems.“
„Diehl Aviation (Laupheim, Deutschland) ist verantwortlich für die Innenraumstruktur, einschließlich Subsysteme und Boden, Seitenwandpaneele und deren Verbindung, Monument-Schnittstellen und smarte System-Multiports“, fährt Veldman fort. „NLR (Netherlands Aerospace Centre, Amsterdam) fertigt die Rumpfhaut und Stringer, und TU Delft unterstützt die Montage basierend auf seiner Expertise im Ultraschallschweißen.“ (Siehe „Schweißen von Thermoplastic Composites“ für mehr zu Ultraschallschweißen.)
MECATESTERS Schweißtestprogramm
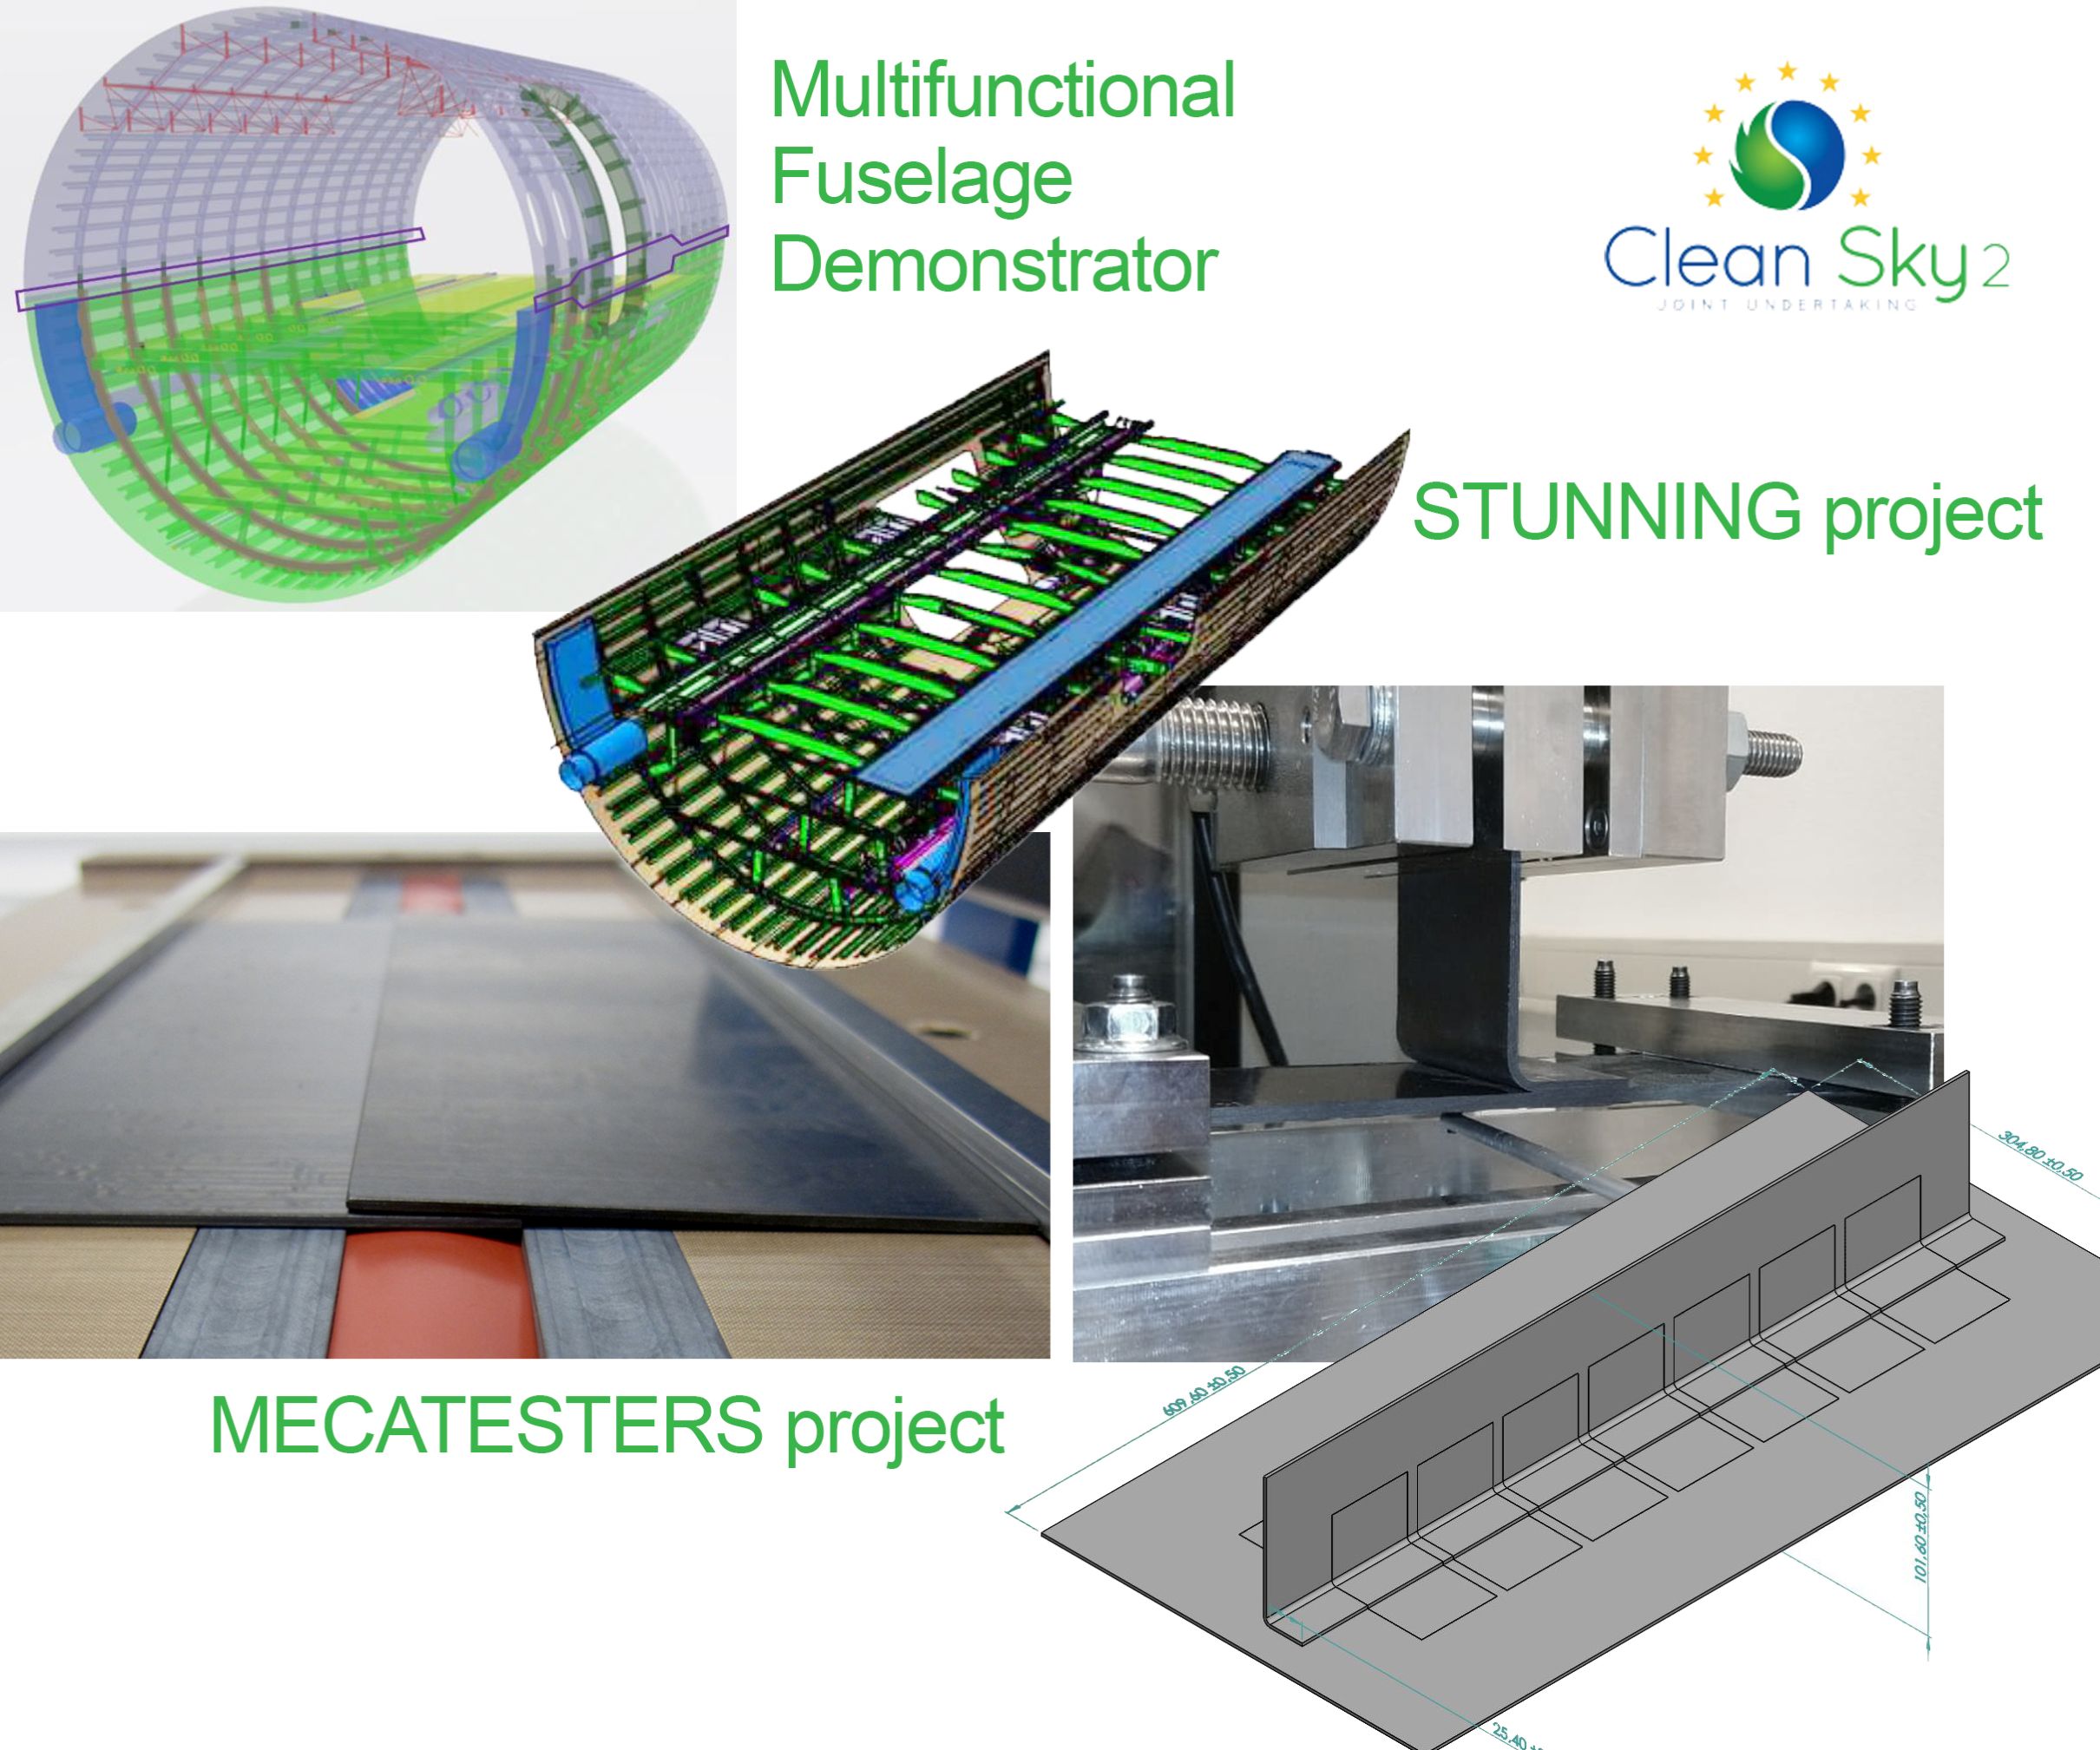
„STUNNING hat sieben CFP-Themen gestartet, fünf haben die Arbeit aufgenommen, darunter MAYA, MISSION, EMOTION, TCTool und MECATESTERS“, sagt Veldman. Letzteres ist ein großes Schweißtestprogramm mit KVE Composites (Den Haag, Niederlande) und Rescoll (Pessac, Frankreich), das im April 2019 mit 30 Monaten Laufzeit begann. Veldman erklärt, dass KVE zwar eine lange Geschichte im Induktionsschweißen von Gewebe- und UD-Band-Thermoplastic-Composites hat, die bisher in Flugzeugen fliegenden induktionsgeschweißten Teile jedoch Gewebe verwendeten. „In STUNNING etablieren wir Best Practices mit UD-Verstärkung und LM-PAEK-Materialien und vergleichen auch Induktionsschweißen mit Leitungsschweißen unter typischen Betriebslasten und Umgebungsbedingungen.“ Obwohl Widerstandsschweißen und Ultraschallschweißen in anderen MFFD-Arbeitspaketen und CFPs enthalten sind (siehe „Verbinden der beiden Hälften“ unten), sind Induktions- und Leitungsschweißen die einzigen beiden Techniken in MECATESTERS.
Labordus von KVE erklärt, dass für die drei MECATESTERS-Arbeitspakete (WP 1, 2 und 3) KVE alle Testlaminate aus autoklavgehärtetem TC1225 UD-Carbonfaser/LM-PAEK-Band herstellt (siehe „Erstes Toray LM-PAEK-Laminat für Clean Sky MECATESTERS-Projekt“). KVE bereitet auch induktionsgeschweißte Proben für Tests vor, während GKN Fokker leitungsgeschweißte Proben fertigt und Rescoll alle physikalischen Tests durchführt. „Der Name Rescoll leitet sich von Research und Collage ab, französisch für Kleben“, sagt Labordus. „Sie sind bekannt für ihre Forschung zu allen Arten von Kleben und bieten ein gut ausgestattetes Testlabor für Polymere und Composites, einschließlich mechanischer, umweltbedingter, Brandeigenschaften und aller möglichen Tests für die Qualifizierung in Luftfahrt, Automobil, Schiene und anderen Branchen.“
Prozessparameter und Tests
„Wir beginnen tatsächlich mit WP 2, um Prozessparameter festzulegen, wie obere und untere Grenzen für Induktionsschweißtemperatur und -druck“, sagt Labordus. „Zum Beispiel haben wir einen nominellen Druck, den wir normalerweise nutzen, aber wir gehen zu niedrigeren Drücken, bis wir Defekte wie Lunker sehen, und bewerten dann diese Schweißeigenschaften, um die untere Druckgrenze festzulegen.“ Auch Schweißgeschwindigkeit wird getestet, die die Abkühlrate und Kristallinität beeinflusst und potenziell mechanische Eigenschaften. Dieselbe Parameter werden bei Fokker für Leitungsschweißen untersucht.
Zur Bewertung führt das MECATESTERS-Programm multiple Tests durch, darunter:
- Überlappscherfestigkeitstest nach ASTM D5868–01
- Abzieh- und Schertest an L-Profil-Proben
- GIC und GIIC nach ISO 15024 bzw. ISO 15114 (Diese Zähigkeitsprüfung wird tatsächlich in WP 1 abgeschlossen)
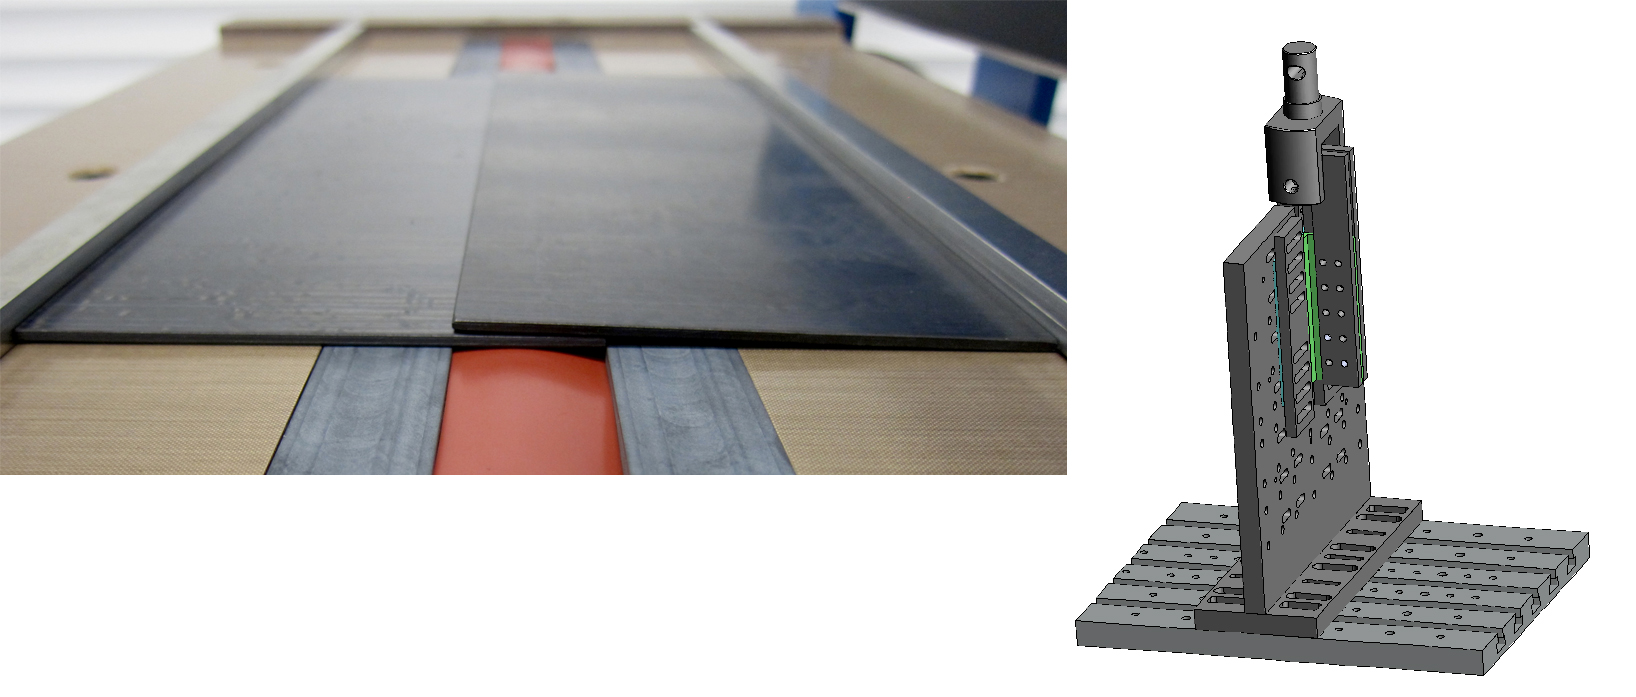
Einfacher Überlappscherfestigkeits-Probenkörper aus UD-Band-Laminat bereit für Induktionsschweißen (links) und Testvorrichtung für kombinierten Scher- und Abziehversuch an geschweißtem L-Profil-Probenkörper mit Rescoll-entwickeltem Werkzeug (rechts). QUELLE | KVE Composites, Rescoll.
„Die Abziehprüfmethode stammt aus einem internen Standard, den GKN Fokker entwickelt hat“, erklärt Rescoll-Ingenieur Thomas Salat. „Abziehversuch an geschweißten Profilen senkrecht zur Haut für Schälbelastung“, merkt Labordus an, „und parallel zur Haut für Scherbelastung. Schäl- und Scherbelastung sind die beiden Extreme, aber wir werden auch neue Kombinationen testen, die praktische Betriebslastbedingungen widerspiegeln.“ Diese Tests werden für zwei unterschiedliche Laminatdicken aus dem MFFD-Rumpfdesign durchgeführt – 2,2 und 2,8 Millimeter – bei Raumtemperatur (RT), Kälte (-55 °C) und Hochtemperatur (80 °C) unter statischer Belastung.
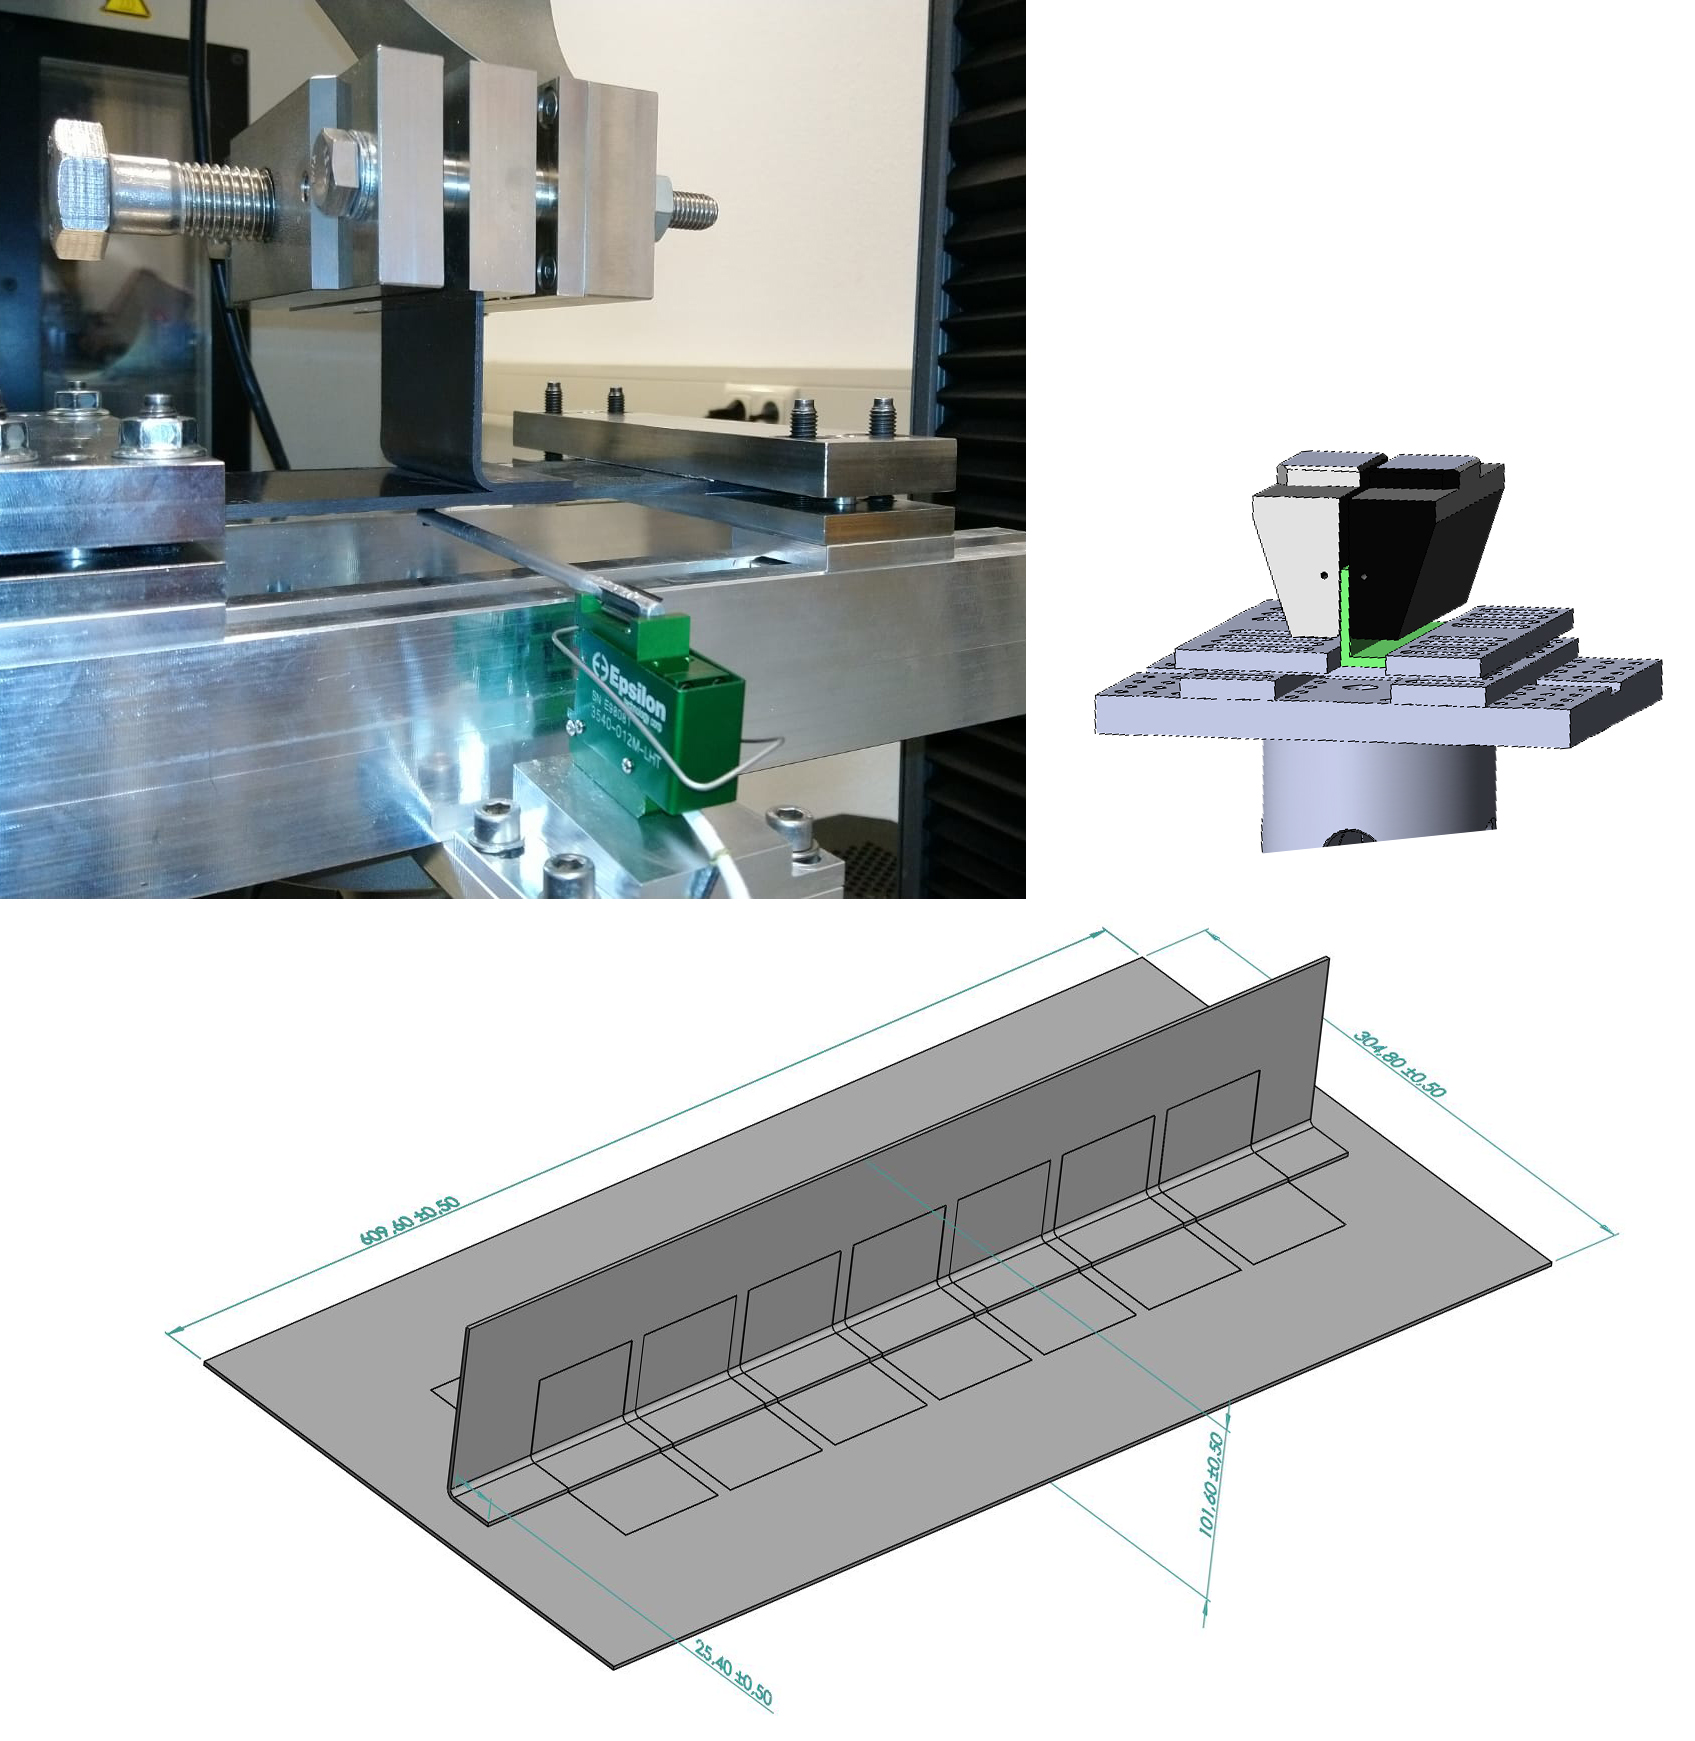
Abziehversuche an L-Profil-Proben bei KVE Composites (oben links). In MECATESTERS wird diese Art von Test mit einem von Rescoll entwickelten Greifer und Testaufbau durchgeführt, um Hautdurchbiegung zu eliminieren (oben rechts). Testproben werden aus geschweißten Panels geschnitten (unten). QUELLE | Rescoll, KVE Composites.
Oberflächenvorbereitung, Alterung und Ermüdung
WP 1 beginnt mit Zähigkeitsprüfungen. „Für die Rissprüfung (GIC und GIIC) initiieren wir einen Riss im Composite und messen, wie sich dieser unter Belastung verhält“, erklärt Salat. „Einer ist ein statischer Test, der die Last bis zum Versagen erhöht. Wir machen auch einen dynamischen Test, bei dem wir die statische Last eine Million Mal wiederholen, was ein bis zwei Wochen dauert. Wir prüfen, ob die Composite-Schweißnaht dieser Ermüdung standhält. Dieser Modus II ist ein neuer zyklischer Test. Wir entwickeln eine Methode basierend auf einer technischen Publikation der Universität Europa und finalisieren die Parameter gerade.“
Auch in WP 1 werden die in WP 2 festgelegten Schweißparameter genutzt, um Auswirkungen der Oberflächenvorbereitung sowie Alterung und Ermüdung zu untersuchen. „Wir schauen uns Oberflächenverunreinigungen an und wie diese die Schweißnaht beeinflussen“, sagt Labordus. „Wir untersuchen drei verschiedene Trennmittel, die üblicherweise in Press- und Autoklavenprozessen verwendet werden; spezifische Oberflächenvorbereitungen wie Schleifen, Strahlen und Plasmatherapie; und auch den Einsatz eines zusätzlichen Harzfilms an der zu schweißenden Oberfläche. Zusätzlich untersuchen wir den Einfluss der Faserorientierung, z. B. plus/minus 45 Grad an der Schweißnaht.“
Rescoll wird auch eine Klimakammer bei 70 °C und 90 % Feuchte nutzen, um Betriebsalterung zu simulieren, sagt Salat. „Wir führen dann die Standardtests durch, um zu prüfen, ob dies die Schweißleistung beeinflusst.“ Labordus fügt hinzu, dass eine begrenzte Anzahl Proben auf 100 °C und 120 °C gebracht wird, „um die Behauptung zu validieren, dass Thermoplastic Composites keinen scharfen Knockdown über 80 °C haben.“
Zusätzlich zum dynamischen Riss-/GIIC-Test werden Ermüdungstests im Überlappscher- und Abziehmodus durchgeführt. „Wir starten bei 80 % der statischen Bruchlast und gehen auf 50 oder 75 % davon in der Ermüdung für eine Million Zyklen“, sagt Labordus. „Wir werden noch andere Tests machen, diskutieren diese aber noch“, fügt Salat hinzu.
Schweißen an Kurzfaser-Compound-Winkel
Obwohl die Details von WP 3 noch finalisiert werden, zielt es darauf ab, Schweißverbindungen von pressgeformten Winkeln aus Kurzfasermaterial an das UD-Laminat-Haut zu untersuchen. „Wir werden wieder Prozessparameter benchmarken und die mechanischen Eigenschaften der Schweißnaht charakterisieren“, sagt Labordus, „aber wir arbeiten noch an der Definition der Geometrie für Tests.“
Stringer und Clips geschweißt an einen Thermoplastic-Rumpf. QUELLE: Clean Sky 2 11. Call for Proposals JTI-CS2-2020-CfP11-LPA-02-35, „Innovative disbond arrest features for long thermoplastic welded joints“, Abbildung 2, S. 94.
Geschweißte Clips und Winkel
Wie im CFP10-Thema JTI-CS2-2019-CfP10-LPA-02-31 beschrieben, werden alle Spantenclips und Systemwinkel für den MFFD unteren Rumpf via Spritzguss von Kurzfaser-Compounds gefertigt, die aus Fabrikabfall der kontinuierlichen Faser-TPC-Laminatherstellung des Themenmanagers GKN Fokker recycelt werden. CF/PAEK ist Basismaterial und Schweißen die Basis-Fügemethode, wobei die spezifische Schweißmethode nicht vorgeschrieben ist.
Laut CFP10-Text wird der MFFD untere Rumpf 13 Spanten und ca. 36 Stringer haben, was etwa 500 Spantenclips erfordert (Hinweis: dies sind Primärstrukturen, die Strukturtests erfordern, und diese Gesamtzahl umfasst Clips für Tests) und ungefähr 270 Systemwinkel (Sekundärstrukturen), aufgeteilt nach den unten gezeigten Typen: 20 Systemwinkel (1), 120 Systemwinkel (2), 50 Systemwinkel (3) und 80 Systemwinkel (4).
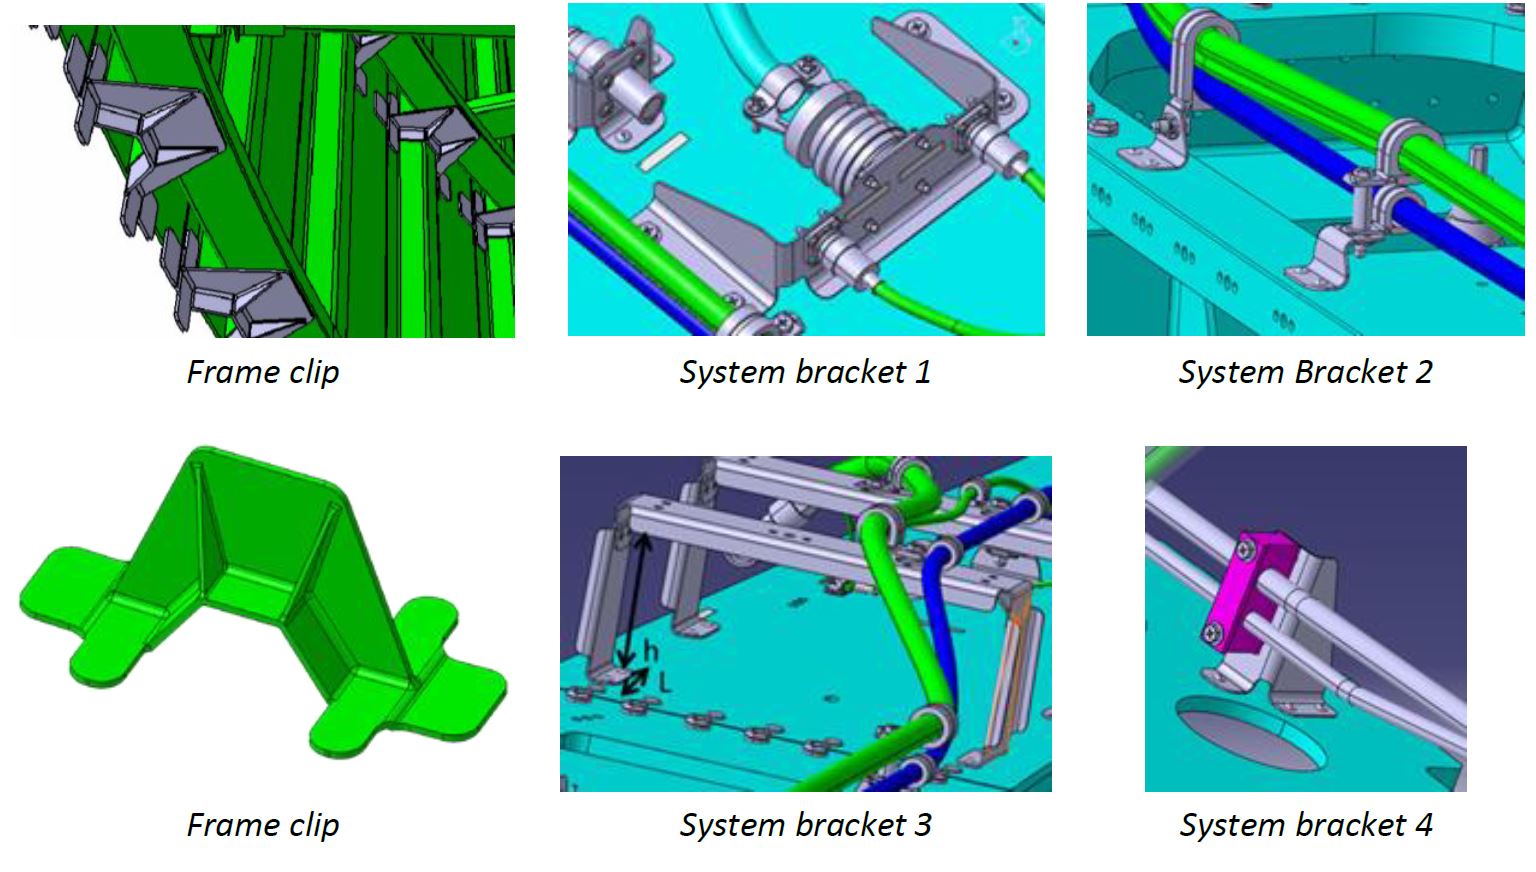
Beispiele für Teile, die im Clean Sky 2 Thema JTI-CS2-2019-CfP10-LPA-02-31 geliefert werden, Abbildung 2. QUELLE | Clean Sky 2 CFP10, S. 146.
Ebenfalls in CFP10 ist das MFFD obere Rumpf-Thema JTI-CS2-2019-CfP10-LPA-02-30, „Development of innovative welding systems for structural joints of Thermoplastic matrix-based Composites“ geleitet von Aernnova Composites Illescas (Illescas, Spanien). Geplant für Beginn nach Q1 2020, zielt es auf Entwicklung eines Schweißsystems für strukturelle Verbindung zwischen Verstärkungsteilen (Gussets, Keile, Fittings) und Strukturspanten, um eine hochintegrierte Door Surround Structure (DSS) zu erhalten. Ich hoffe, in einem zukünftigen Blog mehr Details zum MFFD oberen Rumpf zu geben. Für jetzt reicht es zu verstehen, warum MECATESTERS Arbeitspaket 3 wichtig ist und wie viel erreicht wird, sobald MECATESTERS, STUNNING und MFFD abgeschlossen sind.
Verbinden der beiden Hälften
Nach Fertigstellung wird die untere Hälfte des MFFD zum Fraunhofer-Institut für Fertigungstechnik und Angewandte Materialforschung IFAM (Stade, Deutschland) gehen, um mit der oberen Hälfte verbunden zu werden, erklärt Veldman. „Wir sind verpflichtet, unsere Rumpfhälfte bis Ende 2021 zu liefern“, fügt er hinzu.
Wie oben erwähnt, ist Ralf Herrmann bei Airbus der MFFD-Projektleiter; somit integriert Airbus die Arbeit von Fraunhofer IFAM und dem CFP07 MultiFAL (Multifunctional automation system for Fuselage Assembly Line) Konsortium – welches für das Verbinden der beiden Rumpfhälften zuständig ist, in Zusammenarbeit mit den STUNNING- und oberen Rumpf-Teams – um Lösungen für die vielfältigen Herausforderungen zu entwickeln.
Einige davon werden in zwei Themen des 11. Call for Proposals (Nov 2019) offenbart, beide geleitet von Airbus für Beginn nach Q4 2020 und betitelt „Tooling, Equipment and Auxiliaries for the closure of a longitudinal Barrel Joint“:
- JTI-CS2-2020-CfP11-LPA-02-33, „:Butt strap integration and Lightning Strike Protection continuity“
- JTI-CS2-2020-CfP11-LPA-02-34, „:Overlap joint and Frame Coupling integration“
Geschrieben von Piet-Christof Woelcken, Themenmanager bei Airbus Bremen und MFFD-Arbeitspaketleiter, umfassen die Hauptforderungen in diesen Themen:
JTI-CS2-2020-CfP11-LPA-02-33
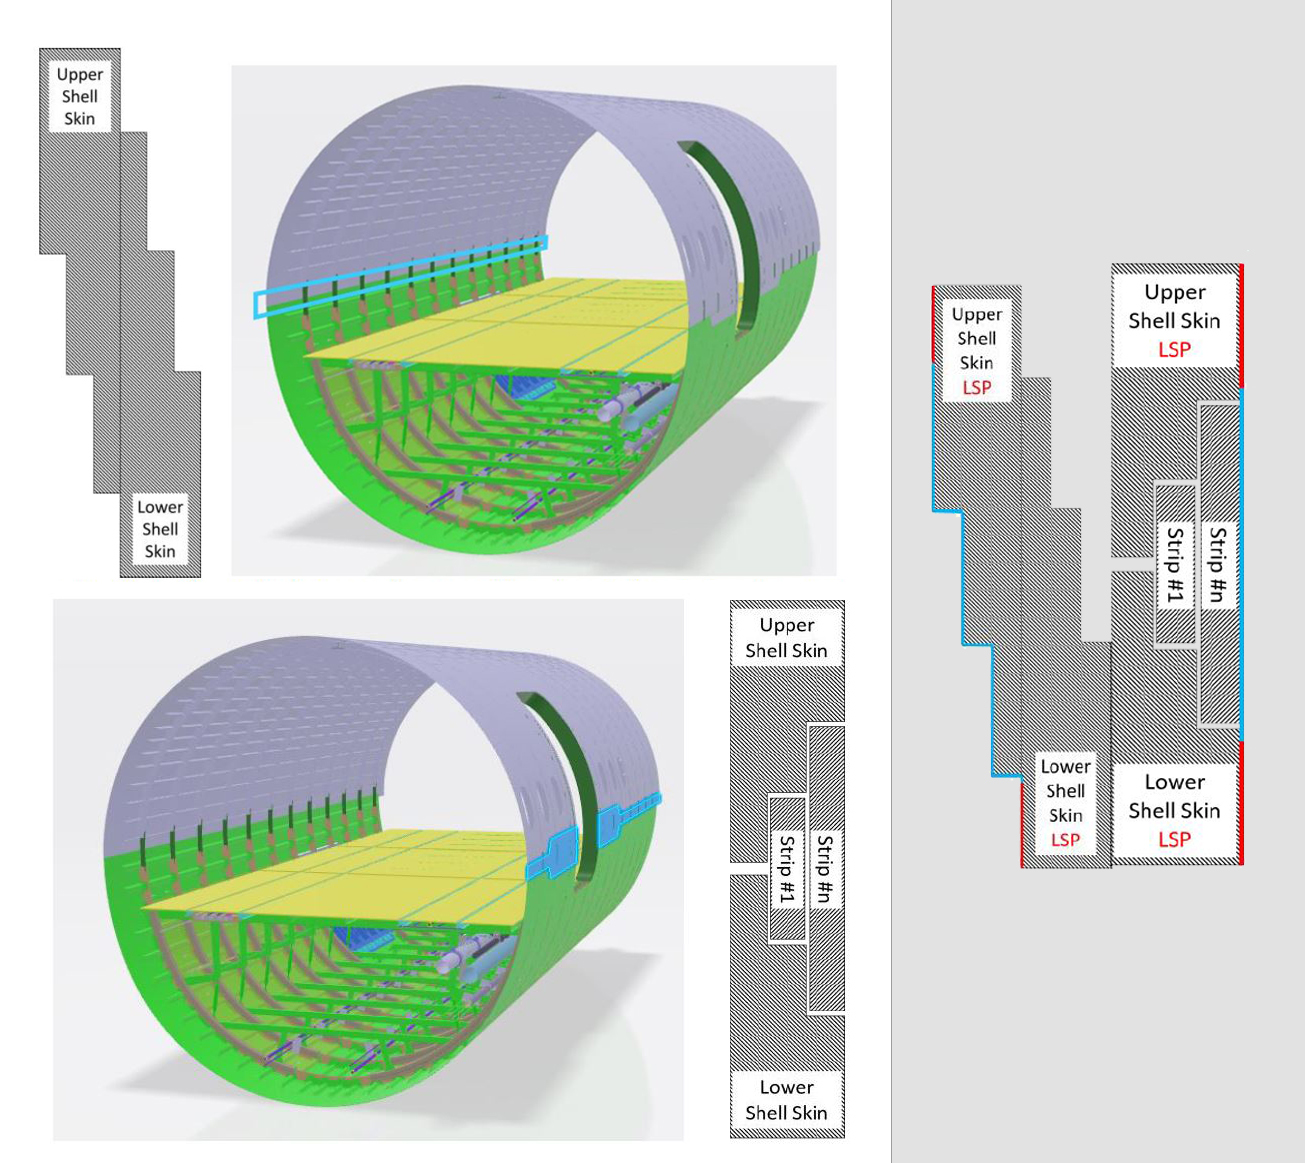
- Butt-Strap-Verbindung (Abb. 3 unten):
- Die linke Seite des Demonstrators (in Flugrichtung) umfasst den Passagiertür-Umgebung. Die Hautdickenvariation in diesem Bereich erfordert eine gestufte Butt-Strap-Integration, die obere und untere Haut verbindet.
- Angesichts der Verbindungscomplexität ist Leitungsschweißen mit beheizter Druckplatte die bevorzugte Fügetechnologie.
- Elektrische Kontinuität des Blitzschutzes (Abb. 4 unten):
- Elektrische Kontinuität des metallischen Blitzschutzes (LSP) muss über beide Längsnähte außen am Rumpf erreicht werden.
- Es wird erwartet, dass der für die Butt-Strap-Integration bereitgestellte Werkzeugkopf auch dafür genutzt werden kann.
JTI-CS2-2020-CfP11-LPA-02-34
- Überlappstoß (Abb. 2 unten):
- Der 8 Meter lange Überlappstoß auf der rechten Seite des Demonstrators (in Flugrichtung) verbindet obere und untere Rumpfhaut. In Längsrichtung ist die Hautdicke unter 3 mm im Schweißbereich konstant. In Umfangsrichtung weisen die Häute eine gestufte Geometrie für verbesserte strukturelle Leistung auf.
- Ultraschallschweißen ist die bevorzugte Fügung, um hohe Produktionsraten zu erreichen.
Abb. 2 (Oben Links): Überlappstoß: Ein gestufter Ansatz wurde im Überlappstoß-Design gewählt. Beachten Sie, dass die untere Schale auf der Innenseite des Rumpfs liegt. Abb. 3 (Unten Links): Butt-Strap-Integration: Mehrere überlagernde Streifen erfordern Integration über den gestuften Stoß. Beachten Sie, dass der Butt-Strap außen am Rumpf sitzt. Abb. 4 (Rechts): Elektrische Kontinuität des metallischen LSP muss über die Längsnähte außen am CFK-Rumpf erreicht werden. Rot zeigt vorkonfigurierten LSP, blau zeigt LSP, der im Rahmen dieses Themas aufgebracht wird. QUELLE | Clean Sky 2 11. Call for Proposals JTI-CS2-2020-CfP11-LPA-02-33 und -34, „Butt strap integration and Lightning Strike Protection continuity“, S. 78 und 86.
JTI-CS2-2020-CfP11-LPA-02-34
- Spantenkopplungs-Integration (Abb. 5):
- Überlappstoß: Spantenkopplungen unter dem Überlappstoß müssen die oberen und unteren Spanten strukturell verbinden.
- Butt-Strap: Spantenkopplungen unter dem Butt-Strap müssen die oberen und unteren Spanten strukturell verbinden sowie mit der Haut verbinden.
- Widerstandsschweißen ist die bevorzugte Technologie für diese technische Herausforderung.
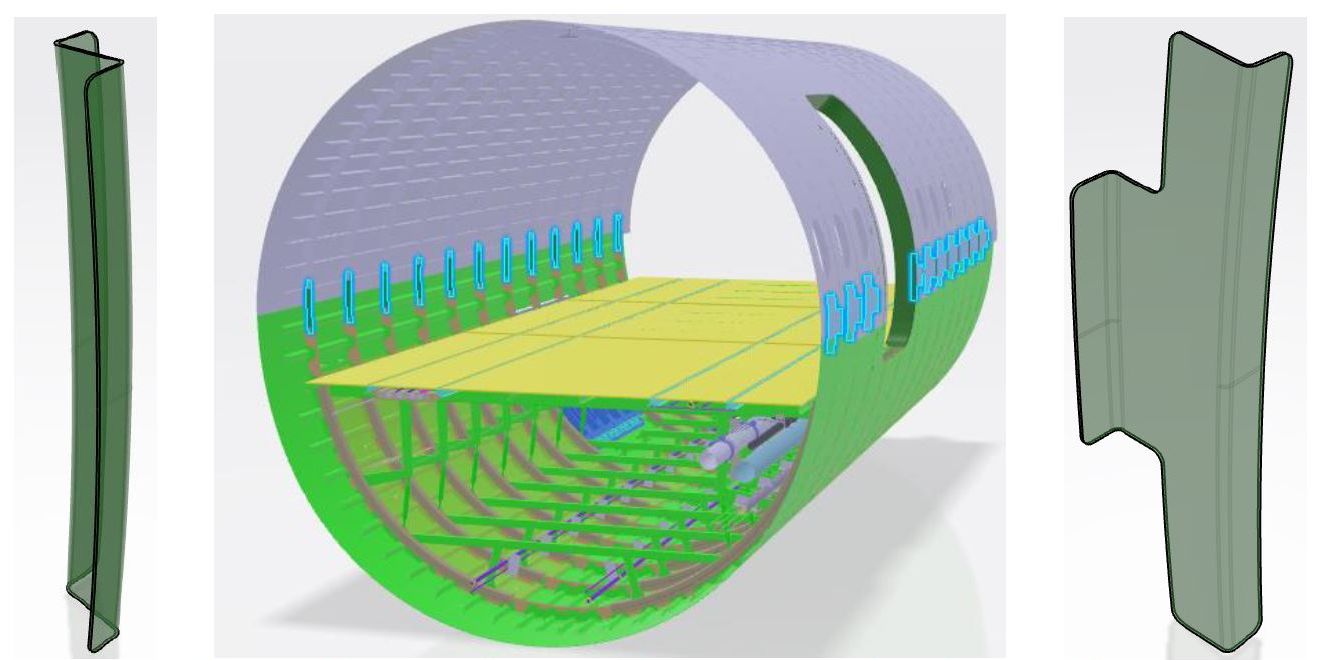
Spantenkopplungs-Integration. Beachten Sie, dass Spantenkopplungen pro Seite unterschiedlich sind als Teil der Technologiedemonstration. QUELLE | Clean Sky 2 11. Call for Proposals JTI-CS2-2020-CfP11-LPA-02-34, „Tooling, Equipment and Auxiliaries for the closure of a longitudinal Barrel Joint: Overlap joint and Frame Coupling integration“, Abb. 5, S. 86.
Schweißmethoden, Werkzeugköpfe und Toleranzen
Herrmann erklärt, dass Leitungsschweißen auf der linken Seite via Butt-Strap-Verbindung und Ultraschallschweißen auf der rechten Seite via Überlappstoß demonstriert wird, während Widerstandsschweißen für die Spantenkopplungen verwendet wird. „MFFD wird viele technische Ansätze demonstrieren, daher ist es nicht dasselbe wie die Fertigung eines tatsächlichen Rumpfs, sondern als Fahrzeug für die Demonstration und Reifung von Technologien konzipiert“, fügt er hinzu.
Entwicklung von Schweißwerkzeugköpfen
Ziel dieser beiden von Woelcken verfassten Themen ist die Entwicklung der erforderlichen Werkzeugköpfe für diese geschweißten Verbindungen. „Wenn man zwei Teile schweißt, muss man Wärme und Druck aufbringen“, erklärt er. „Dies wird durch den Werkzeugkopf während des Schweißens appliziert. Beim Fokker-Typ Leitungsschweißen werden aktiv Wärme und Druck auf einer Seite aufgebracht und passiver Druck von einer Stütze auf der anderen Seite ausgeübt. Der Butt-Stoß ist ein Stapel von sechs Bändern, und beim Fügen platzieren wir den Stapel und erhitzen ihn während des Schweißens. Da das LM-PAEK-UD-Bandmaterial jedoch relativ neu im Schweißen ist, müssen wir die Prozessbedingungen verstehen und wie wir Toleranzen kompensieren können. Daher müssen wir Materialien und Dicke sowie die Geometrie des Werkzeugkopfs definieren.“
„Beachten Sie, dass die Verwendung dieses Butt-Stoßtyps ein Standardprozess für das ist, was wir an anderen Verbindungen in unseren Flugzeugen machen“, weist Woelcken hin. „Für den MFFD wollen wir den oberen und unteren Rumpf von dieser Standardpraxis unberührt lassen, um die Menge an Material, das wir anpassen müssen, zu minimieren.“
Flexibilität bei Toleranzen
Woelcken merkt an, dass da die obersten Schweißoberflächen im Wesentlichen geschmolzen und dann zusammengepresst werden, „dies viel Flexibilität bietet, um Toleranzen auszugleichen.“ Derzeit werden bei Duroplast CFK-Flügeln und -Rümpfen Toleranzprobleme durch flüssigen Shim-Kleber adressiert. Obwohl wenige dies öffentlich diskutieren, ist das generelle Thema Shim in Composite-Aerostrukturen weithin anerkannt, und Initiativen zur Reduzierung und/oder Eliminierung wurden publik, wie die Flexmont-Montagemethode für Leitwerke.
„Wir erwarten Vorteile bei der Toleranzbeherrschung durch Thermoplastic Composites“, sagt Woelcken, „insbesondere durch Ausnutzung unserer Designkonzepte und Erfahrungen mit Duroplast-CFK und metallischem Schweißen. Der Schlüssel liegt in der In-situ-Überwachung während Erhitzen und Druckapplikation.“ Er betont, dass Wärme der wichtigste Parameter ist. „Ich bin überrascht, wie tolerant Thermoplastic-Composite-Schweißprozesse gegenüber Druck sind. Die Hauptforderung dort ist die Eindämmung dieses Drucks und wie er abfällt. Derzeit überwachen wir die Rückseite der geschweißten Verbindung.“
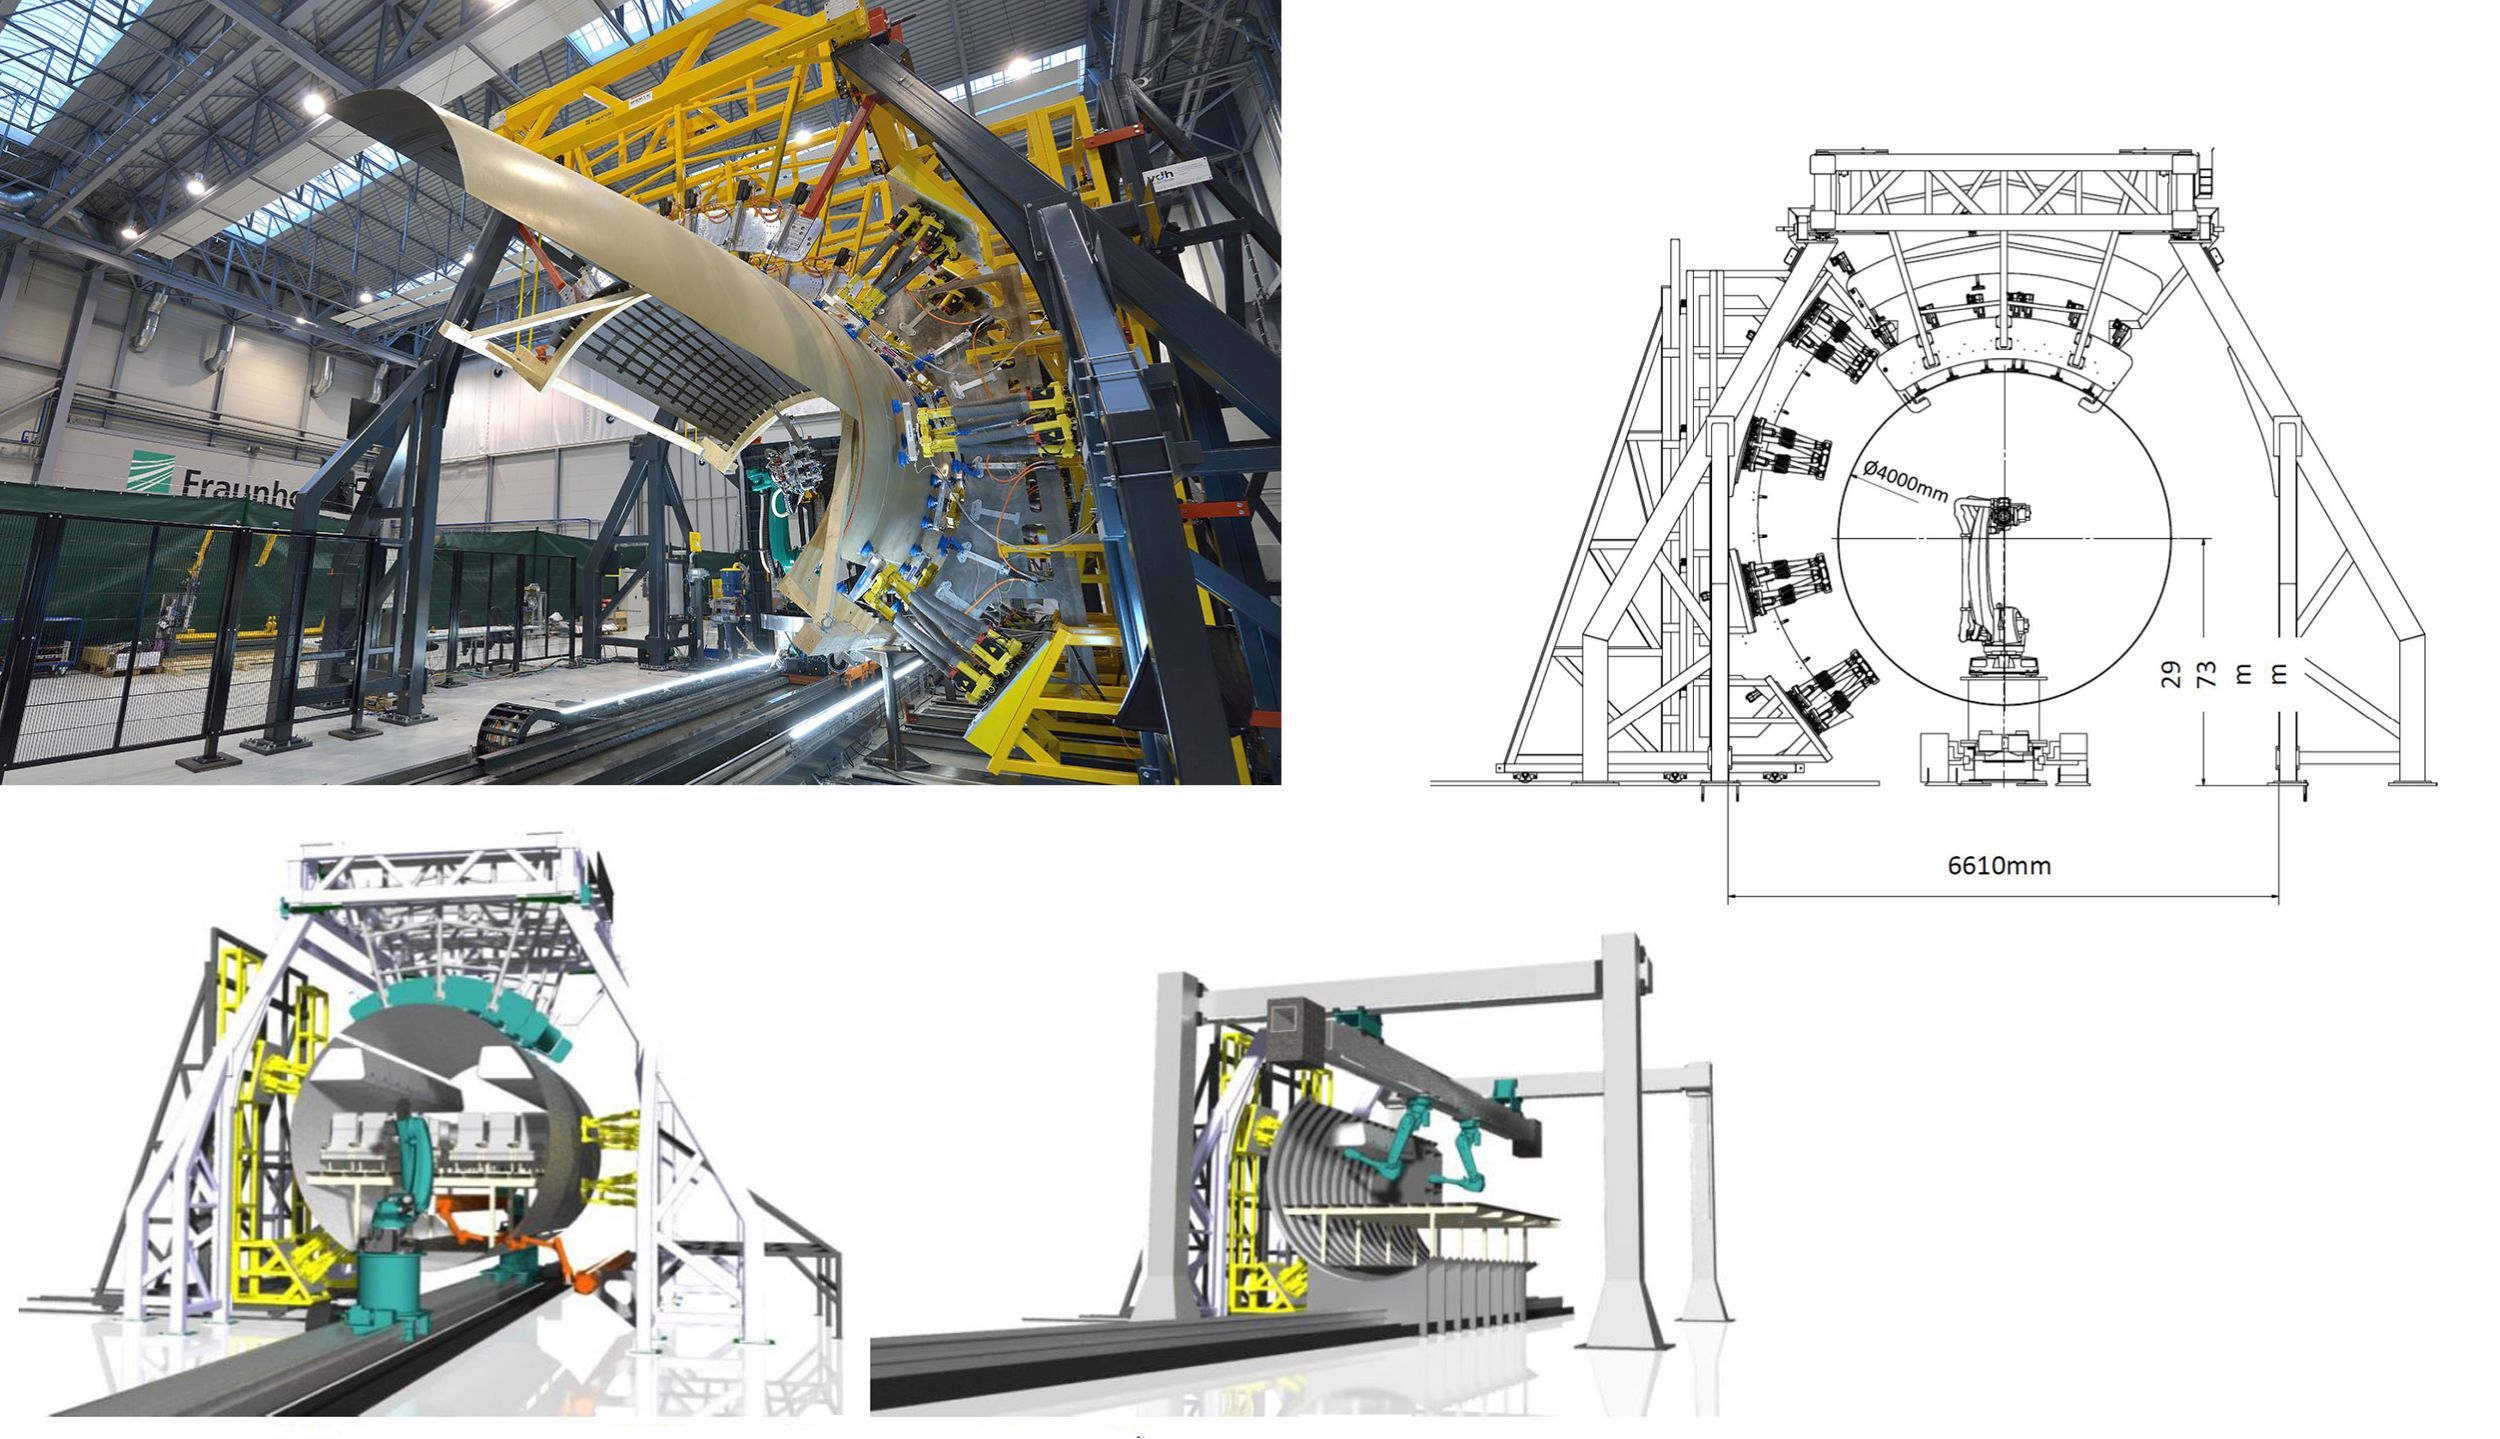
Fraunhofer IFAM automatisierte Montageanlage (oben links) mit Abmessungen zu Beginn des CFP07-Arbeitsthemas (oben rechts) wird modifiziert, um einen 360°-Rumpf für das Schweißen der MFFD-Längs- und Umfangsverbindungen aufzunehmen. QUELLE | Fraunhofer IFAM und cfk-valley.com, Clean Sky 2 7. Call for Proposals, JTI-CS2-2017-CfP07-LPA-02-22, S. 76.
Montageautomatisierung
Im 7. Call for Proposals leitet Fraunhofer IFAM innerhalb des MultiFAL-Konsortiums das Thema JTI-CS2-2017-CfP07-LPA-02-22, „Development of a full-size, automated plant system for fuselage longitudinal and circumferential joints“. Der folgende Auszug wirft Licht darauf, wie die oben diskutierten Schweißwerkzeugköpfe, nun in Entwicklung, implementiert werden könnten:
„Um den Montageprozess eines Thermoplastic-Rumpfs zu realisieren, werden Toleranzen zum Hauptthema. Positionierung und Orientierung der Rumpfschalen sowie resultierende Verformungen durch den Schweißprozess müssen innerhalb der Toleranzen bleiben. Vergleichbare Genauigkeiten können am State-of-the-Art-Prozess des Längsstoßes orientiert werden. Hier sollte der Positionsfehler in jede Richtung innerhalb von 0,5 mm liegen (in Ausnahmen bis 1 mm). … es kann angenommen werden, dass eine Vorspannung auf der Verbindungsfläche von beiden Seiten von ca. 1000 N (unabhängig von der Schweißtechnologie) für eine Schweißnaht von 20 mm Breite vom Automatisierungssystem gefordert wird.“
Fraunhofer IFAM – welches auch Partner von CTC Stade bei der Entwicklung des Flexmont-VTP-Montageprozesses war – beschreibt seinen Ausgangspunkt: eine hauseigene Montageanlage, die Teile von 2 bis 8 Meter Länge und bis 6 Meter Höhe manipulieren kann, einschließlich einer 180°-Schale eines Ein-Gang-Flugzeugs. Das System wird durch eine flexible Anordnung von 10 kooperierenden Hexapoden (siehe „Reconfigurable Tooling: Revolutionizing composites manufacturing“), 24 Lineareinheiten und modulare Rack-Elemente ermöglicht. Vakuumgreifer mit 6-Achsen-Kraft- und Drehmomentsensoren justieren Lage und Form des Teils nach Bedarf, um Toleranzen während der Montage zu managen. Die Führung und Überwachung dieser schnellen, iterativen Anpassungen erfolgt durch optische Messgeräte.
Laut CFP07-Text wird Fraunhofer IFAM diese Montageanlage für einen kompletten 360°-Rumpf modifizieren, mit Arbeitsbeginn Q2 2018 und Fertigstellung in 36 Monaten.
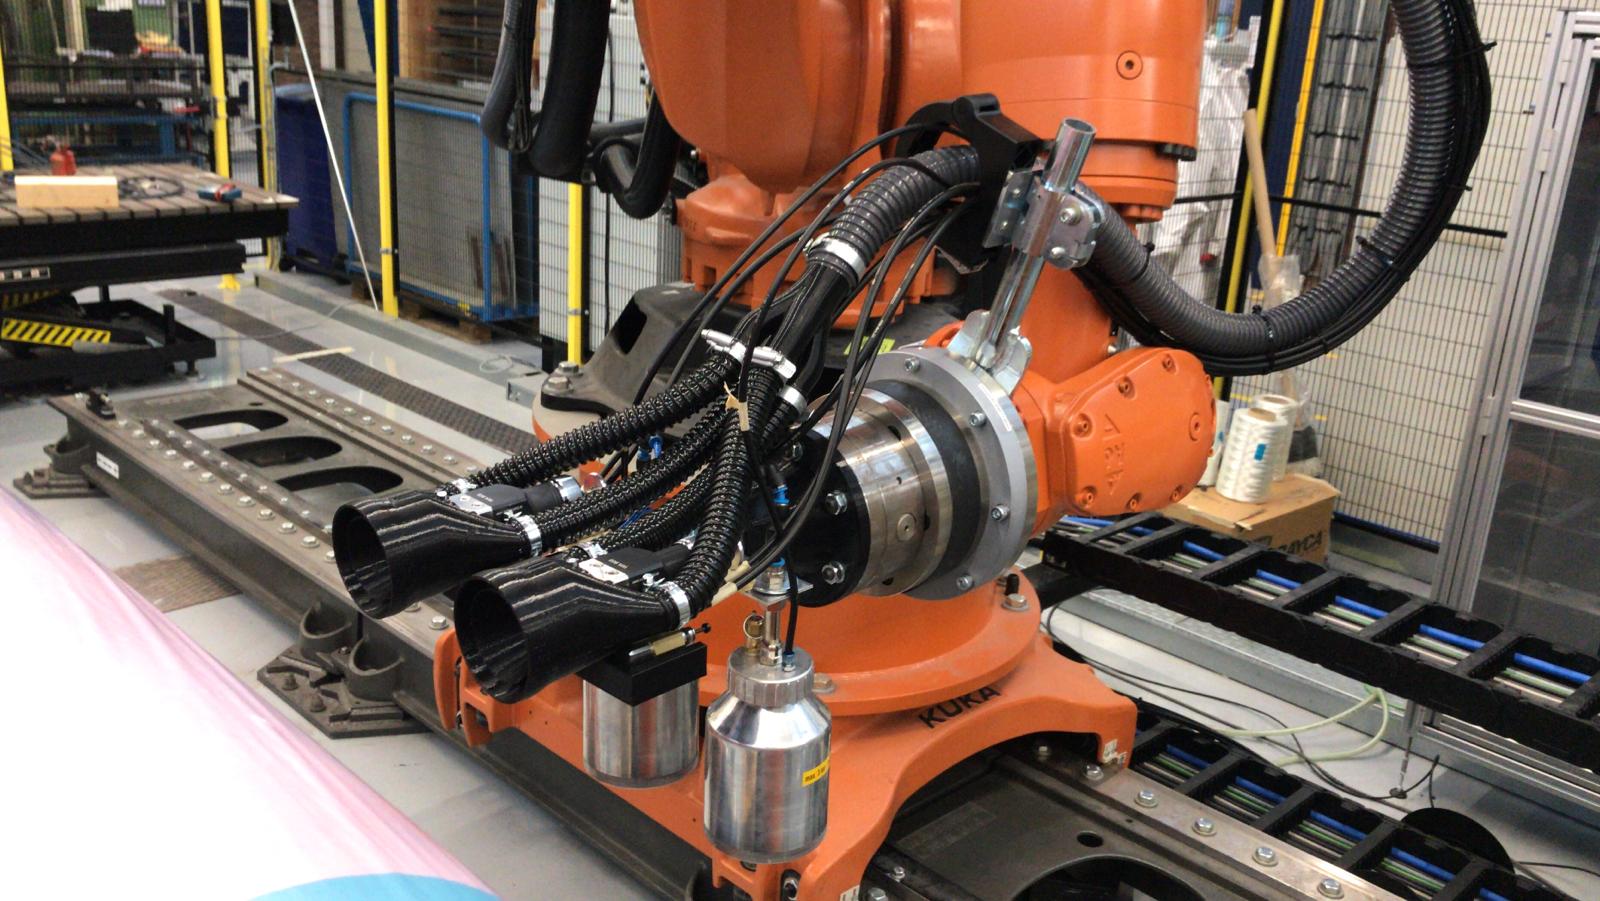
Das STUNNING-Konsortium arbeitet mit SAM|XL an Automatisierung für die Montage des MFFD unteren Rumpfs. QUELLE | samxl.com
Innerhalb von STUNNING sind Aktivitäten mit dem kollaborativen Forschungszentrum SAM|XL (Smart Advanced Manufacturing XL, Delft, Niederlande) geplant, um automatisierte Schweißtechniken für die Montage des unteren Rumpfs zu demonstrieren. Spezialisiert auf Automatisierung für die Fertigung großer, leichter Composite-Strukturen, vereint SAM|XL die Luftfahrttechnik-Gruppe und das Robotik-Institut der TU Delft. GKN-Fokker ist ein Hauptteilnehmer. Eine der untersuchten Methoden ist sequenzielles Punktschweißen per Ultraschall, das im Clean Sky 1 Eco Design Projekt und TAPAS 2 als schnell und effektiv für die Verbindung von Kurzfaser-verstärkten Winkeln oder Clips an Rumpfstrukturen bewiesen wurde.
In ihrem 2016er Paper „Smart ultrasonic welding of thermoplastic composites“ stellt Villegas fest, dass der Ultraschallschweißprozess durch sequenzielles Schweißen skalierbar ist – also eine kontinuierliche Linie benachbarter Punktschweißnähte denselben Zweck erfüllt wie eine kontinuierliche Schweißnaht. Laborskaliges sequenzielles Punktschweißen wurde im Clean Sky EcoDesign Demonstrator TPC-Airframe-Panel eingesetzt, mit flachen Energieleitern zum Schweißen eines CF/PEEK-Scharnier und CF/PEKK-Clips an CF/PEEK-C-Rahmen (Abb. 6). Experimentelle Vergleiche mit mechanisch gefügten Verbindungen in Doppel-Überlappscher- und Durchzugstests zeigten vielversprechende Ergebnisse. Der Prozess wird in 2018er Papers {und 2019er Papers} von Villegas' TU-Delft-Teammitglied Tian Zhao {und in Villegas' 2019er Paper} weiter erforscht.
— „Welding thermoplastic composites“, G. Gardiner, 2018.
Die STUNNING-Konsortiumsarbeit mit TU Delft und SAM|XL passt diese Technologie an, um multiple System- und halbstrukturelle Winkel, Versteifungselemente und Stringer an den MFFD unteren Rumpf zu schweißen.
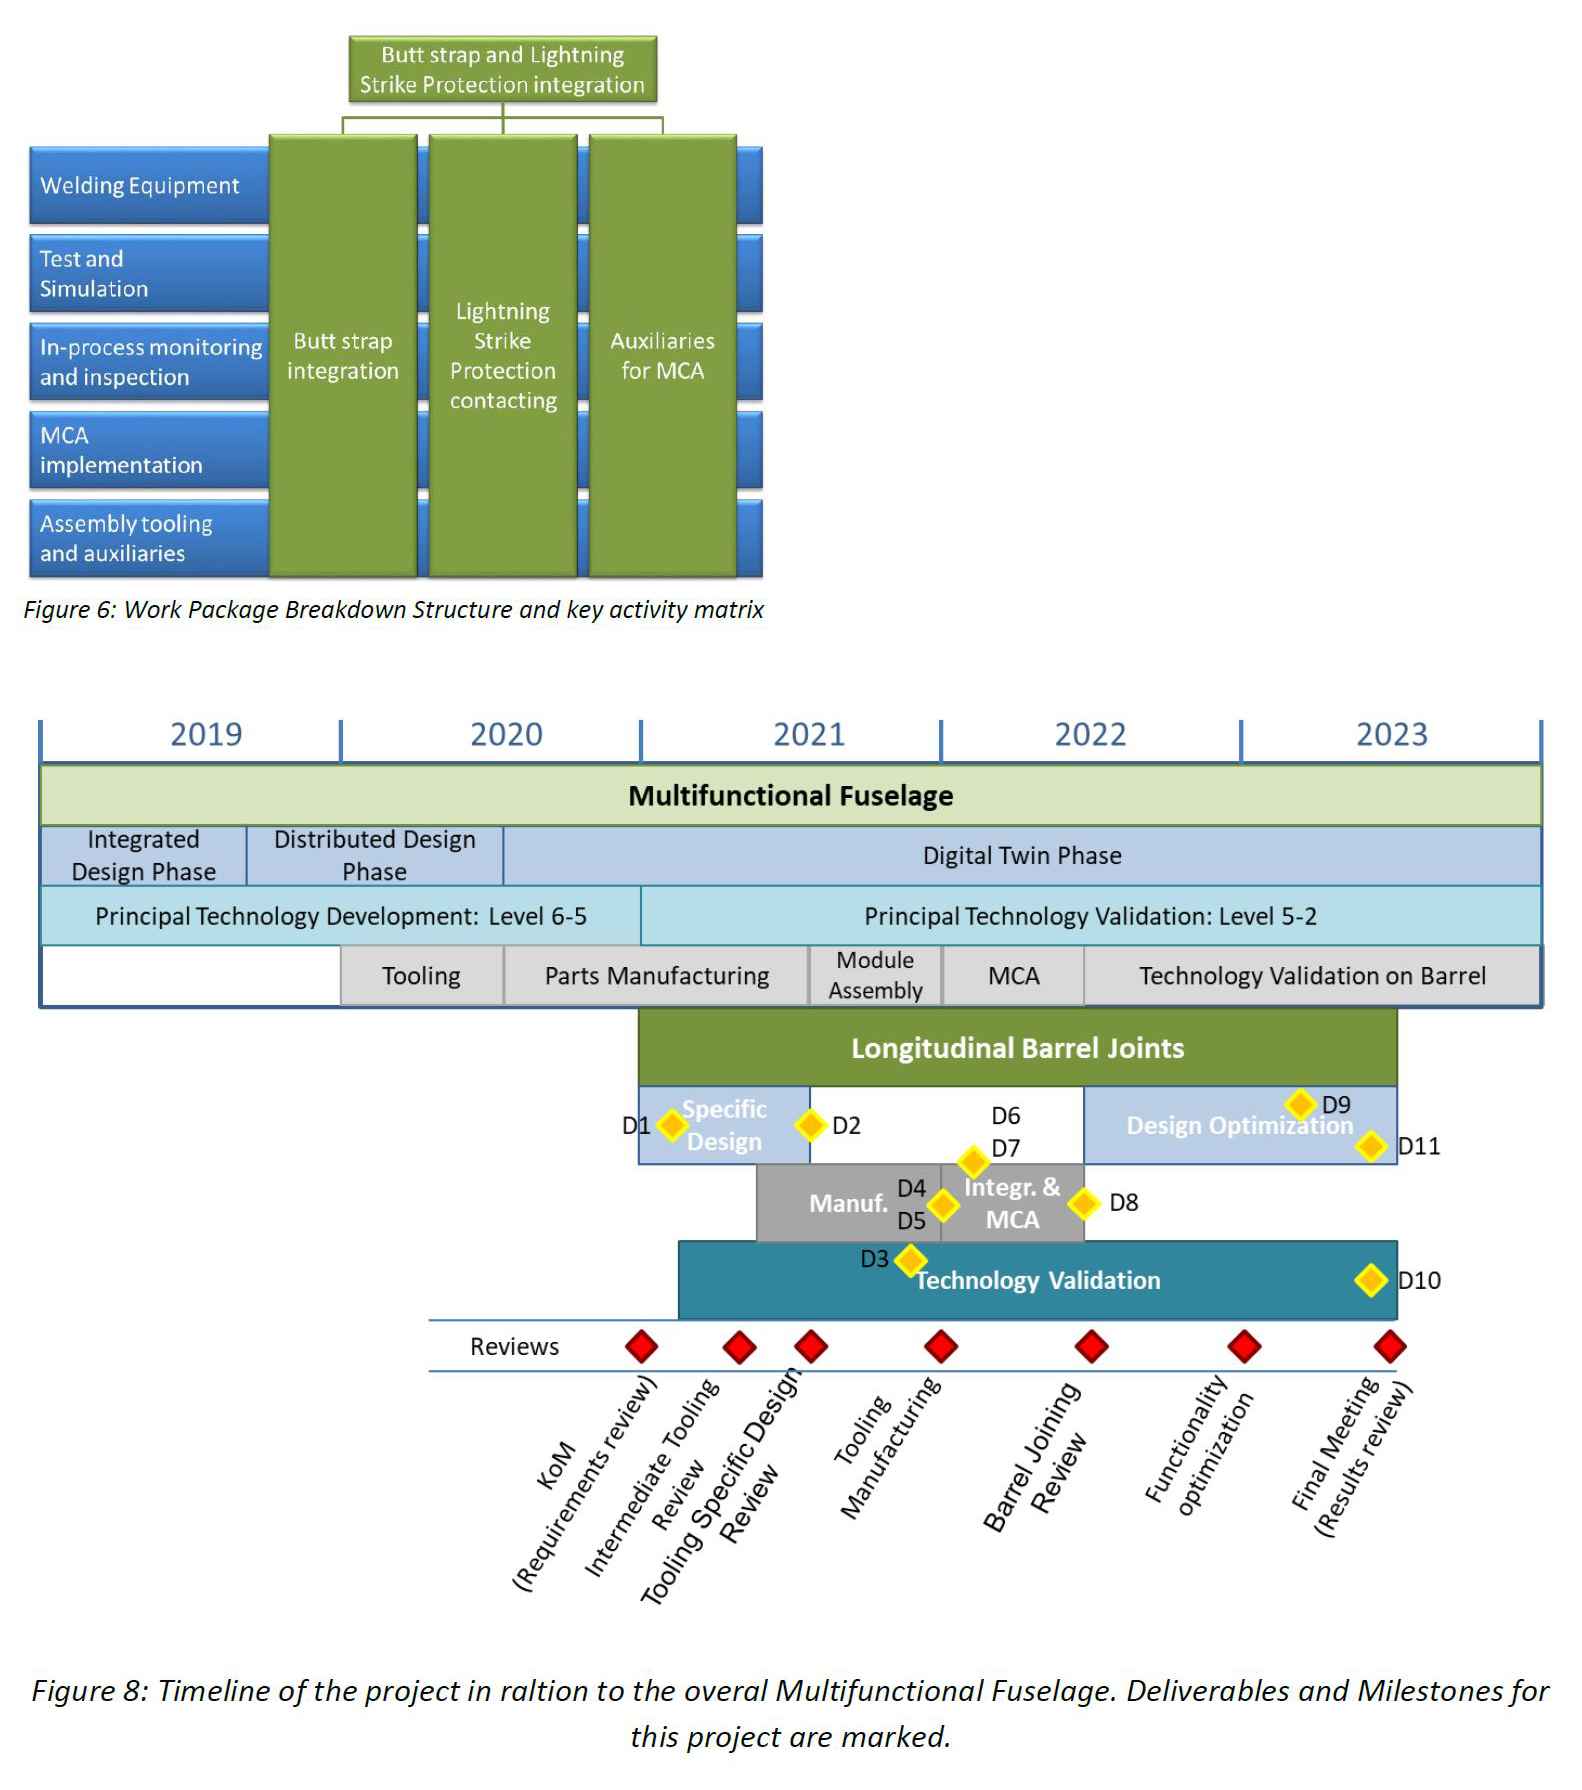
Arbeitsaufteilung und Zeitplan für MFFD-Montage. QUELLE | Clean Sky 2 11. Call for Proposals JTI-CS2-2020-CfP11-LPA-02-33, „Tooling, Equipment and Auxiliaries for the closure of a longitudinal Barrel Joint: Butt strap integration and Lightning Strike Protection continuity“, S. 79 und 82.
Digital-Twin-Phase, 2020 und darüber hinaus
Laut Clean-Sky-Website erreichte das MFFD-Programm im November 2019 einen wichtigen Meilenstein mit dem erfolgreichen Bestehen seines Critical Design Review (CDR). Im obigen Zeitplan tritt das MFFD-Design 2020-2021 in eine „Digital Twin Phase“ ein. Was bedeutet das? „Obwohl wir den Großteil der Designphase abgeschlossen haben, gehen wir einen Schritt weiter, indem wir mit einem spezifischen Lebenszyklusmanagement-Ansatz arbeiten“, erklärt Herrmann. „Wir modellieren Unvollkommenheiten und Nichtkonformitäten aus den NDT-Ergebnissen und Prozessparametern während der Komponentenfertigung. Wir wollen diese Industry-4.0-Daten mit Lebenszyklusmanagement kombinieren, damit wir das Design weiterhin anpassen, basierend auf dem, was wir tatsächlich fertigen. Wir wollen sehen, wie weit wir dies treiben können und was wir bis Ende von Clean Sky 2 erreichen können.“
Für 2020 steht die Fertigung im Fokus. „Wir hoffen, verschiedene Teile zu präsentieren, wenn sie zusammenkommen“, sagt Veldman. Was wird die größte Herausforderung für das STUNNING-Programm sein? „Montage“, antwortet er. „Nicht so sehr innerhalb von STUNNING, aber unser unterer Rumpf hat Schnittstellen mit der Türumgebung, multiple Airbus-gelieferte Komponenten und den ganzen oberen Rumpf. Alles zum richtigen Zeitpunkt geliefert zu bekommen und dann zusammenzufügen, erfordert noch eine Reihe von Entwicklungen.“
Das bringt uns zur vielleicht größten Frage: Werden Thermoplastic Composites im nächsten Flugzeug, das 2030-35 in Produktion geht, eingesetzt? „Sicher wollen wir versuchen, die Technologien, an denen wir arbeiten, zu nutzen“, sagt Herrmann, „aber ich kann nicht sagen, ob oder wann Thermoplastic Composites in zukünftigen Flugzeugen sein werden. Der wichtigste Teil für uns ist, dass sie Enabler für staubfreies Fügen sind, um die Produktion auf mehr als 70 Flugzeuge pro Monat zu rampen. Wir müssen zeigen, dass es machbar ist, nicht nur mit Metallen, sondern auch mit Thermoplastic Composites.“
„Am Ende dieses Projekts werden wir ein vollständigeres Verständnis von Thermoplastic-Composite-Schweißen haben und die Zulassung für den Einsatz in großen primären Flugzeugstrukturen erlangen“, sagt Salat. „Wenn wir dies für zukünftige Flugzeuge nutzen können, erreichen wir signifikante Gewichtseinsparungen und verbesserte Nachhaltigkeit.“ Aber vielleicht genauso wichtig ist Clean Skys Fähigkeit, Europas Luftfahrt-Forschungs- und Innovationsakteure näher zusammenzubringen. „Wir haben vierteljährliche Treffen, bei denen ich mit dem gesamten LPA-Lenkreis sitze“, sagt Veldman. „Ich spreche mit der gesamten europäischen Luftfahrtindustrie, und das öffnet sicherlich Chancen für die Zukunft, nicht nur für Unternehmen, die uns beliefern können, sondern für ein breites Spektrum an Kooperationen.“
Harz
- Top 10 3D-Druck-Startups, die 2020 zu beobachten sind
- Wie 3D-Druck Flugzeugkabinen-Innenräume revolutioniert
- KI-Wert mit unlabeled Data freisetzen: Wie Hologram autonome Perception stress-testet
- 6 essenzielle Schweißpraktiken für die Werksinstandhaltung
- FR-4: Der ultra-starke, flammwidrige Verbundwerkstoff der Wahl für modernes Engineering
- Clariant startet Medizin-Laserschweiß-Polymere für Präzisionsgerätefertigung
- Inconel-Schweißen meistern: Expertentipps für Hochleistungsanwendungen
- Victrex investiert in Bond High Performance 3D Technology zur Beschleunigung 3D-gedruckter PAEK-Teile
- Boeing enthüllt ersten CFK-Rumpfabschnitt für den 787 Dreamliner
- Expertenrat zum Aluminiumschweißen: Profi-Tipps & Best Practices