



Schnelle, präzise Thermoplast-Composite-Fertigung mit förderbandbasierter Lage
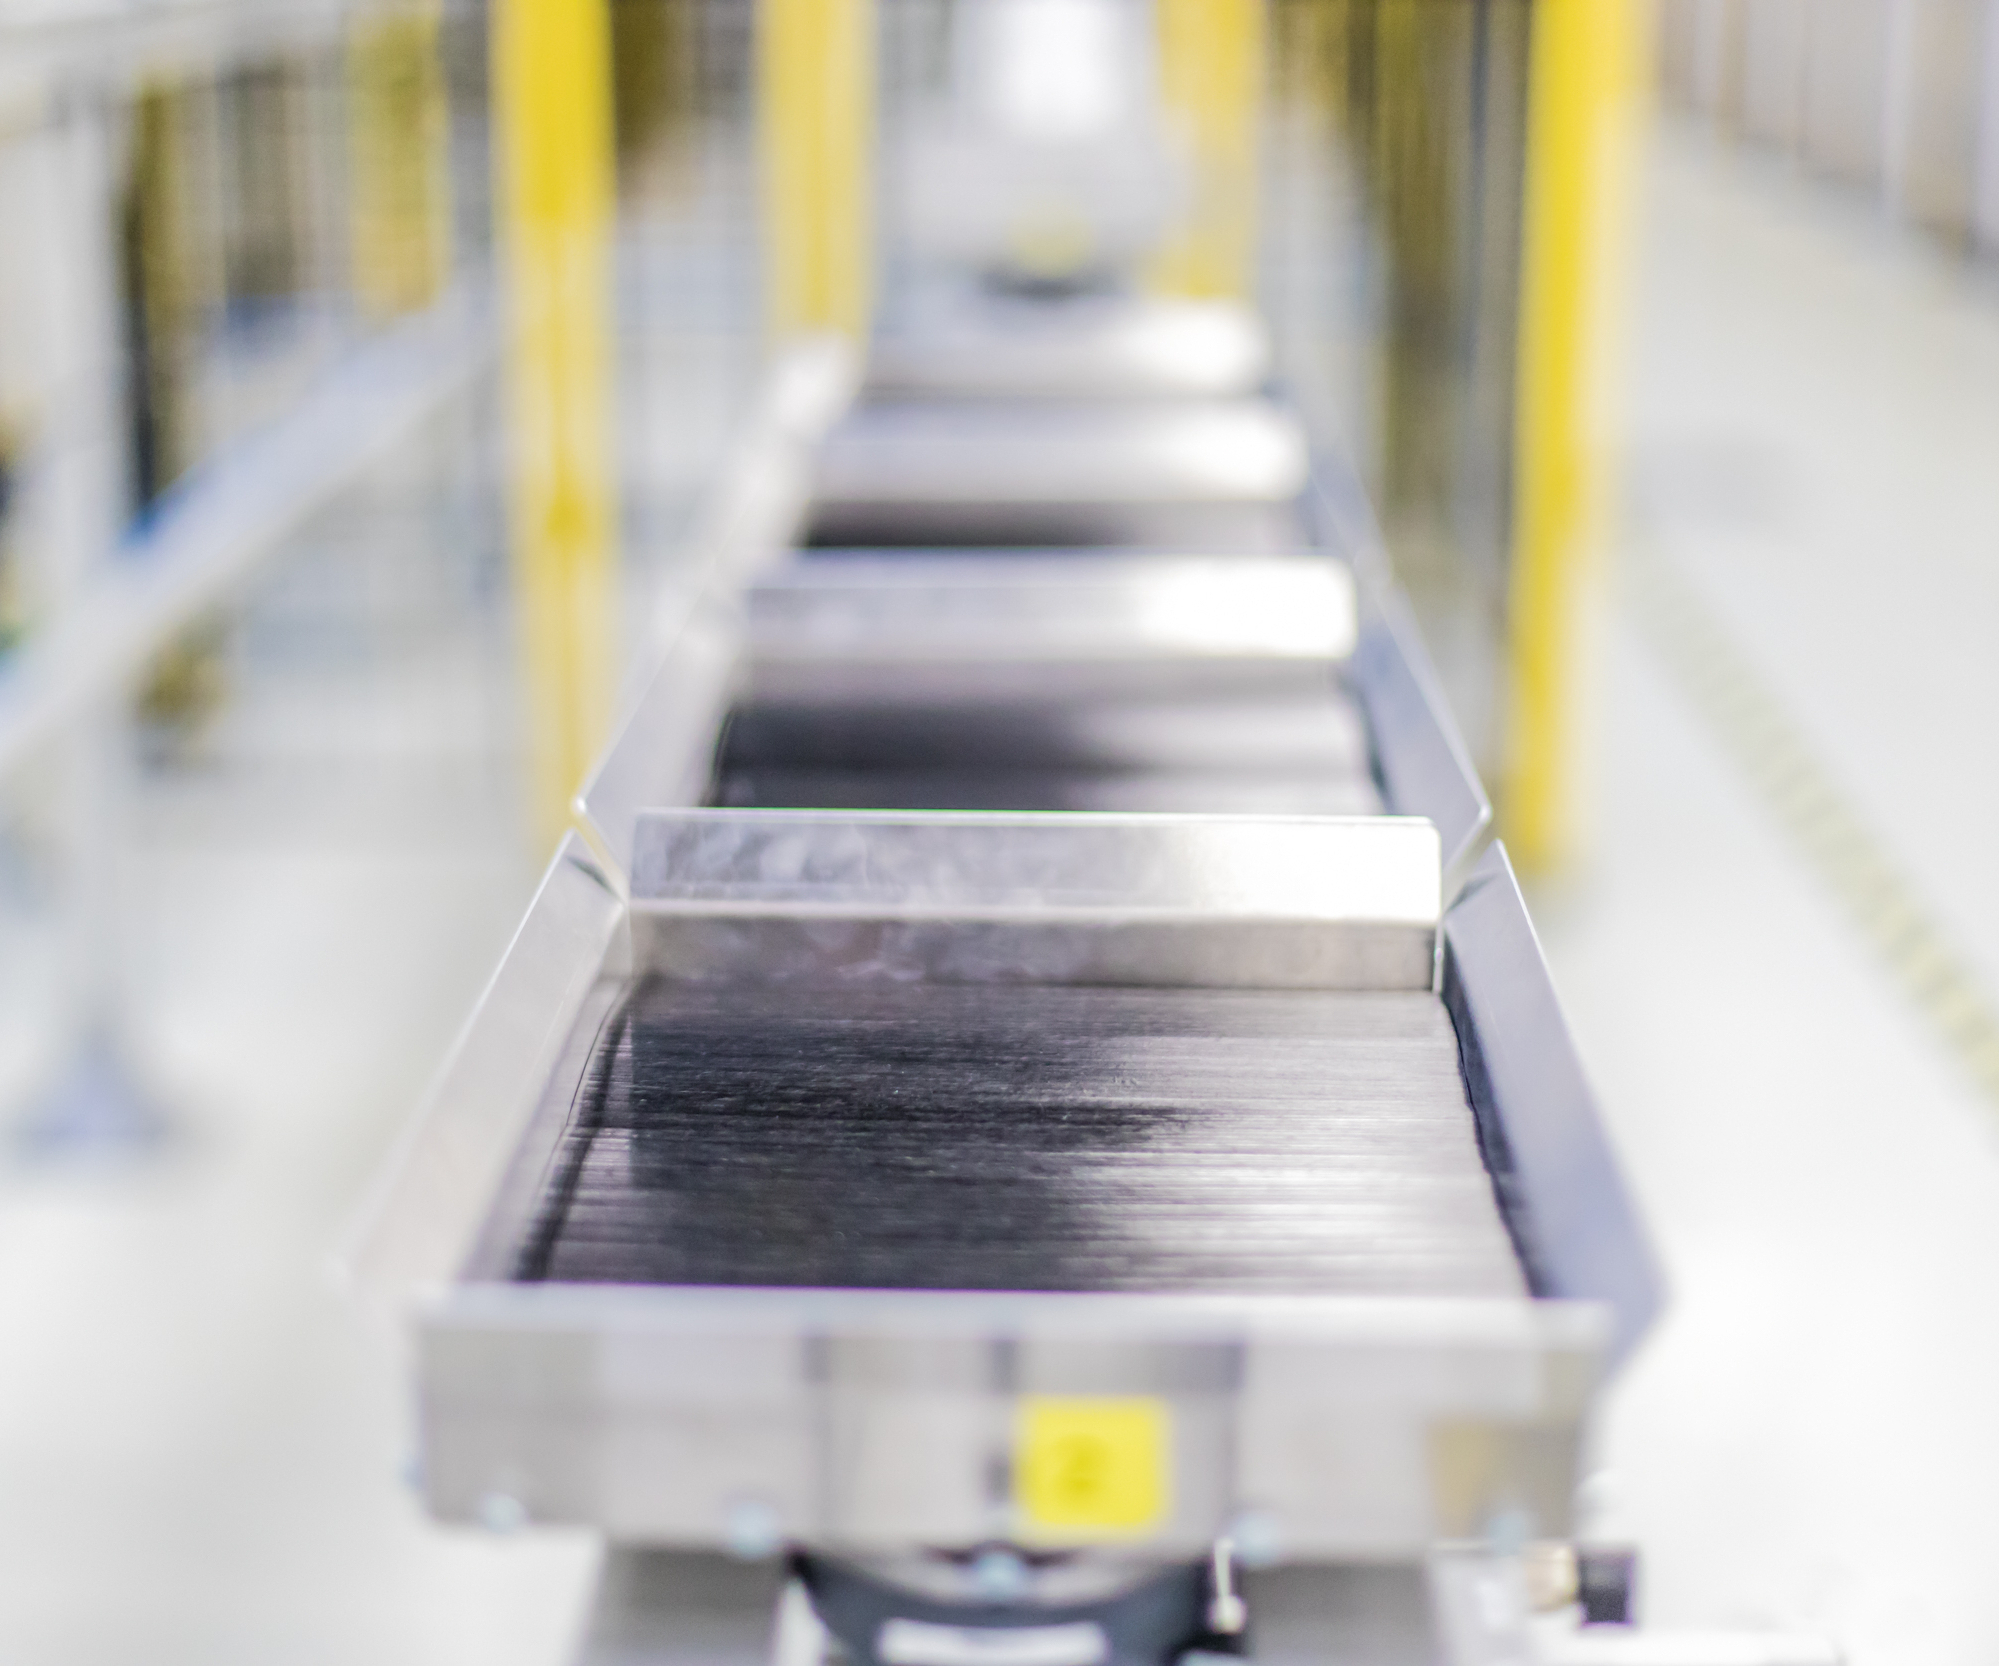
Um die Lage zu beschleunigen und dennoch gute Designflexibilität zu bieten, haben SABIC und Airborne eine Idee aus dem Postsystem übernommen, als sie den Lagenprozess für Thermoplast-Composite-Bänder entwickelten. Mehrere kostengünstige Tabletts, die auf einem Förderbandsystem fahren, halten kurz unter Zuführeinheiten an. Jede Zuführeinheit schneidet und legt eine Bandlage der korrekten Abmessungen und Orientierung in das Tablett, das dann zur nächsten Zuführeinheit weiterfährt. Die Tabletts fahren so lange durch die Zuführeinheiten, bis die richtige Anzahl und Orientierung der Lagen in jedem Stapel erreicht ist, um die Designanforderungen eines gegebenen Laminats zu erfüllen. Quelle | SABIC
Ein neues Hochgeschwindigkeits-System zur Herstellung konsolidierter Laminate aus Thermoplast-Composite-Bändern, die Digital Composites Manufacturing Line (DCML), verspricht, bis zu vier Laminate (mit bis zu 15 Lagen jeweils) pro Minute und 1,5 Millionen Laminate pro Jahr von einer einzigen Produktionslinie herzustellen – einschließlich vollständiger Inspektion, die zu 100 % digital ist, einschließlich Messungen und Datenerfassung – von eingehendem Material und ausgehenden Laminaten. Diese Produktionsrate ist anscheinend signifikant schneller als jedes andere kommerzielle Bandhandling-System – für Thermoplaste oder Thermosets – und dieses System wurde speziell entwickelt, um die hohen Ausbringungsraten und effektiven Umwandlungskosten zu erfüllen, die von der Unterhaltungselektronikindustrie gefordert werden (siehe „Unterhaltungselektronik: hybride Composite-Abdeckungen“). Glücklicherweise sind Teile für diesen Markt nicht riesig – nicht im Maßstab von Luft- und Raumfahrt oder Automobil – aber OEMs benötigen viele davon, in der Größenordnung von zig Millionen pro Jahr.
„Ein Hochgeschwindigkeits-Thermoplastband-Umwandlungsprozess war wirklich nötig, weil die aktuelle Technologie relativ arbeitsintensiv, teuer und langsam ist“, erklärt Gino Francato, SABIC Global Composites Leader. „Das macht es schwierig, die vielen Vorteile dieser Materialien wirtschaftlich zu rechtfertigen und zu nutzen – um dünne, leichte Teile mit hoher Ästhetik, Schlagfestigkeit und mechanischer Leistung sowie Recycelbarkeit herzustellen – in Branchen mit hohen bis sehr hohen Produktionsvolumina. Ohne die Fähigkeit, die Produktionsgeschwindigkeiten drastisch zu erhöhen und vollautomatisierte Handhabung und Inspektion zu nutzen, werden Thermoplastbänder teure Nischenprodukte bleiben, die meist auf Luft- und Raumfahrt und Automobil beschränkt sind.“
Die DCML ist das Geisteskind von SABIC (Bergen op Zoom, Niederlande) und Airborne (Den Haag, Niederlande), mit Technologie von Siemens AG (München, Deutschland) und KUKA AG (Augsburg, Deutschland). SABIC brachte Materialtechnologie und Composite-Modellierungstools ein, um die kundenspezifische Materialentwicklung und das virtuelle Prototyping von Teilen zu beschleunigen. Airborne baute die Linie und brachte auch Expertise in Automatisierung, Digitalisierung und Industrialisierung des Composite-Fertigungsprozesses ein. Siemens steuerte integriertes Product Lifecycle Management (PLM) und speicherprogrammierbare Steuerungen (PLC) bei, um Automatisierung zu verbessern und maschinelles Lernen zu erleichtern. KUKA lieferte Industrieroboter und Fabrikautomatisierungslösungen. Obwohl der neue Hochgeschwindigkeitsprozess seit 2018 auf mehreren Presseveranstaltungen in allgemeinen Begriffen beschrieben wurde, gibt es viele Details, die noch nicht offengelegt wurden. Hier ist, was wir derzeit wissen.
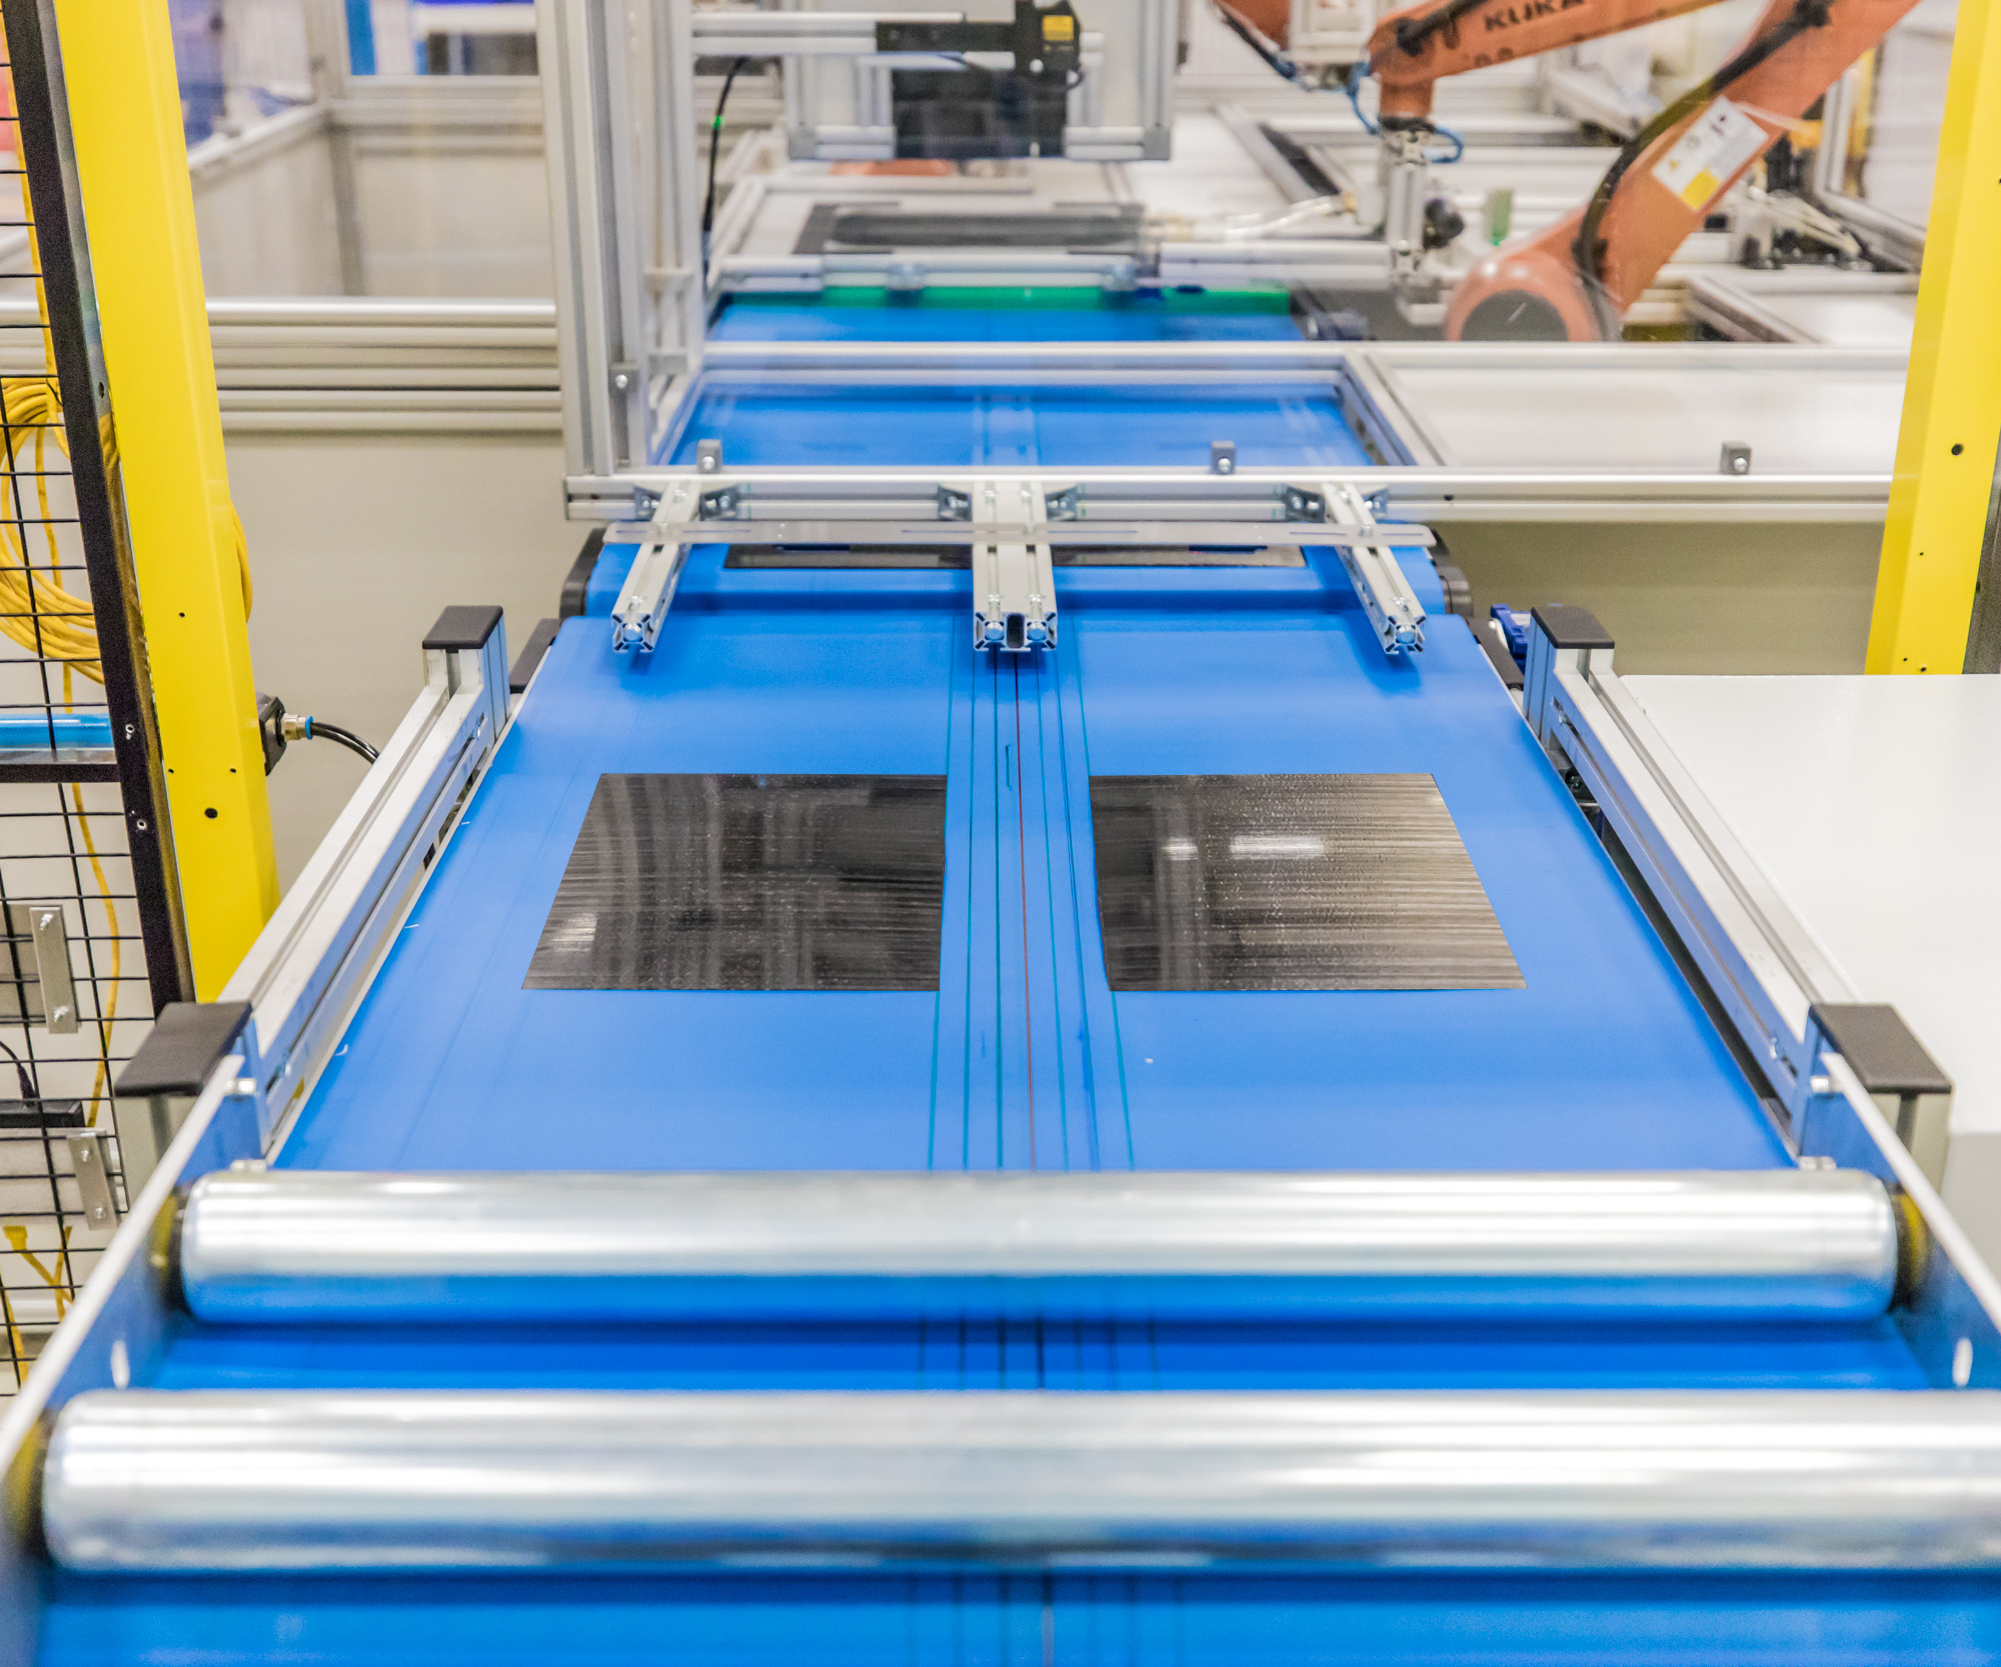
Sobald das Tablett die Förderbandschleife verlässt, geht es zur Schweißstation, wo jeder Stapel an zwei Stellen punktgeschweißt wird, um die robotergestützte Handhabung an der Konsolidierungsstation zu erleichtern. Nach der Konsolidierung geht das Laminat zum Trimmen und zur Inspektion (hier gezeigt). Quelle | SABIC
Die Linie ist darauf ausgelegt, anpassbare, netznahe flache Laminate aus unidirektionalen (UD) Thermoplastbändern herzustellen und bietet Lage, Konsolidierung, Trimmen, digitale und visuelle Inspektion, automatisierte Freigabe und Verpackung für den Versand an Kunden. Bis zu vier Laminate können pro Minute produziert werden, und jedes Laminat kann einen anderen Lagenaufbau, eine andere Orientierung und Anzahl der Lagen haben und theoretisch sogar unterschiedliche Materialien verwenden (mit unterschiedlichen Verstärkungen und Harzmatrizen, obwohl dies zusätzliche Zuführeinheiten erfordert).
Das gleichzeitige Erreichen unterschiedlicher Lagenaufbauten ist nur eine Frage davon, wie oft ein gegebenes Tablett (mit einem spezifischen Laminatdesign) unter jedem Zuführer hindurchgeht, um die korrekte Anzahl an Lagen und Orientierungen für seinen Lagenplan zu erreichen. Angesichts der schnellen Modellwechsel in der Unterhaltungselektronik ist Flexibilität zentral für das System, das durch Hinzufügen zusätzlicher Zuführer am vorderen Ende oder Funktionalität (z. B. Bohren, Vorformen usw.) am hinteren Ende erweitert werden kann. Ursprünglich war die Linie für den Betrieb mit SABICs unidirektionalen carbonfaserverstärkten Polycarbonatbändern eingerichtet, aber Berichten zufolge ist das System flexibel genug, um Thermoplastbänder von Polyethylen (PE) und Polypropylen (PP) bis Polyetheretherketon (PEEK) zu verarbeiten, verstärkt mit unidirektionaler Carbonfaser oder Glasfaser – oder beidem – oder sogar Gewebestrukturen.
Das System ist Industry-4.0-kompatibel und ermöglicht durchgängige Digitalisierung – von der Composite-Produktentwicklung bis zur physischen Produktion auf der Werkshalle – mit vollständiger Qualitätskontrolle basierend auf maschinellem Lernen, um kontinuierliche Qualitätsverbesserungen automatisch im Laufe der Zeit zu erreichen. Die Linie kann remote überwacht und gesteuert werden, sodass Hersteller Einstellungen (wie Lagenpläne, Anzahl der Lagen usw.) on-the-fly ändern können, um Design und Materialeigenschaften zu modifizieren.
Funktional gibt es drei Hauptabschnitte der DCML: Lagenablage, Konsolidierung und Trimmen/Inspektion.
Einzigartig verwendet der Lagenablageabschnitt keine automatisierten Bandlege-Maschinen (ATL), die typischerweise Bänder auf Länge schneiden und sie an der benötigten Orientierung und Position auf einem Indexiertisch ablegen, der unter dem Schneidkopf fährt. Stattdessen hat das Team einen neuartigen Hochgeschwindigkeitsansatz gewählt, der Berichten zufolge auf der Art und Weise basiert, wie Post sortiert und verteilt wird, um Lagestapel zu bauen. Mehrere kostengünstige Tabletts, die auf einem Förderbandsystem fahren, halten kurz unter Zuführeinheiten an. Jede Zuführeinheit schneidet und legt eine Bandlage der korrekten Abmessungen und Orientierung (verifiziert durch hochauflösende Kameras, die Bänder auf Defekte und Änderungen prüfen und Breite und Dicke an mehreren Stellen messen) in das Tablett, das dann zur nächsten Zuführeinheit weiterfährt. Um Ausschuss zu reduzieren und die Lage zu beschleunigen, werden Bänder in der für ein spezifisches Projekt benötigten Breite produziert. Die Tabletts fahren so lange durch die Zuführer zurück, bis die richtige Anzahl an Lagen in jedem Stapel abgelegt ist, bevor sie zum Punkt-Schweißen an zwei Stellen weitergeleitet werden, um die Handhabung an der Konsolidierungsstation zu erleichtern. Dieser Ansatz ermöglicht schnelle Lage bei Designflexibilität.
Bei der Konsolidierung hebt ein Roboter vier punktgeschweißte Stapel (jeweils zwei Stapel auf einmal) von ihren Tabletts und platziert sie zwischen einem Satz Metallplatten auf einem separaten Förderbandsystem. Die Platten heizen sich auf und erhitzen und konsolidieren so die Laminate (durch Kontaktwärme), und die Laminate werden dann abgekühlt und robotergestützt auf ein drittes Förderbandsystem abgeladen. Die bei der letzten Konsolidierung verwendeten Metallplatten werden zurück in die Plattenrückführleitung und zurück in das Konsolidierungssystem recycelt. Vier Stapel betreten und verlassen diesen Abschnitt jede Minute.
Die letzte Station für die nun konsolidierten Laminate ist Inspektion, Trimmen und Verpackung. An dieser Station wird jedes Laminat auf einer Seite inspiziert und getrimmt, bevor es zu einem zweiten Roboter geht, der das Laminat umdreht und es von der anderen Seite inspiziert. Keine Details sind über die verwendete Trimmtechnologie verfügbar.
Die DCML hat ihre Einschränkungen, wie jedes Fertigungssystem. Primär gibt es einige Einbußen in Bezug auf verfügbare Lagenorientierungen, Lagengröße und -form, endgültige Laminatgröße und die Fähigkeit, Löcher/Fenster zu legen. Das System macht dies jedoch in Bezug auf Geschwindigkeit, Ausbringung, Ausschussrate und Umwandlungskosten mehr als wett.
Berichten zufolge wird Airborne's erste vollskalige kommerzielle Linie in den Niederlanden nächstes Jahr die Produktion aufnehmen, wobei das Unternehmen maßgeschneiderte Thermoplast-Laminate für Unterhaltungselektronikkunden herstellt. Eine zweite, laborgroße Linie ist bereits in SABICs Polymer Processing Development Center (PPDC, Pittsfield, Mass., USA) für Kunden verfügbar, die die Technologie testen und Laminatqualität bewerten möchten.
Neben der Unterhaltungselektronik gelten auch andere Branchen als potenzielle Ziele für die Technologie, darunter Luft- und Raumfahrt, Automobil, Massenverkehr, Sportartikel und Gesundheitswesen.
Harz
- Covestro erweitert CFRTP-Portfolio mit neuer Tape-Linie und Hybrid-Spritzguss
- CW Trending Episode 4: Oribi Composites zu Thermoplastischen Verbundwerkstoffen und Rad-Innovation
- Thermoformen meistern: Experten-Troubleshooting für Thermoplast-Composites
- Chevrolet Silverado 2019: Leichte thermoplastische Stoßfängerhalterungen steigern Performance
- Toray Advanced Composites erweitert Thermoplast-Composite-Produktion mit neuer Hochtemperatur-Laminierpresse
- Teledyne CML Composites steigert Produktion mit neuer Thermoplast-Verarbeitungszelle
- Cato Composites erhöht Produktionskapazität mit neuer Thermoplast-Composite-Anlage
- SABIC enthüllt digitale Composite-Fertigungslinie auf JEC World 2019
- Revolution im Sonnenrolldesign: Thermoplast-Composite-Führungen ersetzen Aluminium
- Expertenleitfaden zum Schweißen thermoplastischer Verbunde