



Fortschritte bei thermoplastischen Aerostrukturen: Neue Fertigungsdurchbrüche
Vorteilhafte Eigenschaften thermoplastischer Verbundwerkstoffe wie Zähigkeit, vergleichsweise hohe Aus-Ebenen-Festigkeit und Nachhaltigkeit/Recyclingfähigkeit ziehen Flugzeug-Konstrukteure seit Jahrzehnten zur Idee thermoplastischer Composite-Primärstrukturen an. Doch Flugzeug-Fertigungsingenieure waren unsicher, ob sie einen kosteneffizienten Weg finden, sie von der CAD-Simulation auf den Shopfloor zu bringen. Abgeschreckt sind sie jedoch nicht: Bemühungen zur Entwicklung der notwendigen Fertigungstechnologien haben weltweit fortgedauert – vielleicht nirgendwo so zäh wie in den Niederlanden.

Integrierte L-Stringer. Der GKN Fokker Carbonfaser/PEKK-Rumpf, für Gulfstream entworfen und gebaut, beinhaltet gekrümmte längsverlaufende L-Stringer mit leicht stumpfem Winkel, um Werkzeugentformung zu ermöglichen. CW Foto | Jeff Sloan
2009 gründeten neun niederländische Industrieunternehmen und Forschungsinstitute zusammen mit Airbus (Toulouse, Frankreich) das Thermoplastic Affordable Primary Aircraft Structure (TAPAS) Konsortium. Die Initiative wuchs 2014 auf 12 Partner an und lief als TAPAS2 weiter. Unter TAPAS2, mit Fokus auf Airbus-Anwendungen, entwickelte GKN Fokker (Hoogeveen, Niederlande) kürzlich einen Rumpfdemonstrator mit einer sogenannten „Butt-Jointed Orthogrid Technology“, die eine kosteneffiziente Produktion eines thermoplastischen Composite-Rumpfdesigns ermöglicht.
Der volle Nutzen einer thermoplastischen Composite-Primärflugzeugstruktur – obwohl noch Jahre entfernt – rückt nun in greifbare Nähe, da Gulfstream Aerospace (Savannah, Georgia, USA) mit GKN Fokker kooperiert, um dessen TAPAS2-Rumpf-Technologie voranzutreiben und den Weg für eine mögliche Anwendung der Materialien und Prozesse an einem vollständigen Rumpf zu ebnen. Die Geschichte hinter dem neu entwickelten Rumpfpanel (das in diesem Jahr auf der JEC World ausgestellt war) ist eine von Fortschritten in Design- und Fertigungsmethoden und darüber hinaus in einem stärker integrierten Design-Fertigungs-Engineering-Ansatz.
„Traditionell“, erklärt GKN Fokker Chefingenieur Andries Buitenhuis, „ob sie Gewebe oder unidirektionale Bänder nutzten, blieben Designer meist bei konventionellen Lagen von 0-, 90- und 45-Grad-Orientierungen. Sie arbeiteten von ihren Lagenaufbau-Tabellen aus, unabhängig von anderen Disziplinen.“ Der neue Ansatz ist eine integrierte, digitalisierte Design-Fertigungs-Softwareplattform (entwickelt durch TAPAS), in der Ingenieure verschiedener Disziplinen alle auf dasselbe digitale Modell schauen und die Fähigkeit haben, komplexere Bauteildesigns zu konzipieren. „Das eröffnet eine ganz neue Welt beispielloser Optimierungsmöglichkeiten“, fährt Buitenhuis fort. „Bei komplexen Formen können Faserrichtungen überall hin verlaufen. Wir können unkonventionelle Lagenaufbauten erstellen und Design-Zulassungen, Fertigungslücken und Überlappungen, Radien… neu betrachten. Und man kann die Festigkeit der Struktur lokal optimieren.“ Diese erweiterten Designoptionen nutzen die Fasersteuerungsfähigkeit von Automated Fiber Placement (AFP) Maschinen voll aus, sowie Fortschritte in anderen Fertigungsfähigkeiten, die unten besprochen werden.
Die Designfreiheit, die dieses integrierte digitale System bietet, hat sich als unverzichtbar für Design und Fertigung von Business-Jet-Panelen erwiesen. In den TAPAS2-Rumpfdesigns weist das Carbonfaser/Polyetherketonketon (PEKK) Panel (hergestellt mit Solvays APC PEKK-FC) eine geschweißte, nietfreie Rahmen-zu-Haut-Verbindung auf, die ein wesentlicher Beitrag zur Kosteneffizienz des Designs ist. „Wir prognostizieren Kostengleichheit mit Aluminium-Rumpfschalen“, erklärt Arnt Offringa, Leiter Thermoplastic Composites Technology bei GKN Fokker, „und das, weil Aluminiumschalen genietet werden.“ Der Wegfall mechanischer Befestigungselemente soll eine 20%ige Kostensenkung und eine 10%ige Gewichtsreduktion in Flugzeugprimärstrukturen im Vergleich zu konventionellen Composite-Lösungen bringen. Natürlich stammen ein Großteil der Kosten- und Gewichtseinsparungen aus dem Wegfall der Befestigungselemente selbst sowie der Arbeitskosten für deren Einbau. Ebenfalls von großer Bedeutung ist der Wegfall von Löchern in den Composite-Komponenten für die Befestigungselemente – Löcher, die zusätzliche Verstärkung und damit zusätzliches Gewicht erfordern.
GKN Fokker erreichte unter TAPAS2 im Dezember 2017 mit Airbus für einen druckbeaufschlagten Rumpf Technology Readiness Level (TRL) 3 (Proof of Concept) und demonstrierte Kostengleichheit mit Aluminium-Rumpfpanelen. Auf dem Weg dorthin erweiterte das GKN Fokker Team seine Vision für diese thermoplastische Rumpf-Technologie von Verkehrsflugzeugen auf Business-Jet-Anwendungen.
Gulfstreams Interesse
GKN Fokkers Geschichte erfolgreicher Arbeit für Gulfstream an thermoplastischen Composite-Komponenten machte eine Partnerschaft mit dem Business-Jet-Hersteller zum logischen nächsten Schritt. „Es ist allgemein bekannt, dass Gulfstream seit Jahren thermoplastische Composite-Teile fliegt“, sagt Mark Chapman, Manager von Gulfstreams Advanced Structures and Materials Initiative (ASMI). Er fügt hinzu, dass das Rumpfpanel-Projekt „eine natürliche Fortsetzung dessen ist, was wir tun, beginnend mit einfacheren Teilen und hin zu primären Strukturteilen.“ GKN Fokker hat mit Gulfstream bei der Entwicklung zahlreicher thermoplastischer Composite-Sekundärkomponenten zusammengearbeitet, darunter Höhen- und Seitenruder sowie Bodenpaneele bei der G650.
2015 präsentierten Offringa und Buitenhuis TAPAS2-Projektentwicklungen Gulfstream, und Chapman und sein Team erkannten das Potenzial, die Vorteile der TAPAS2-Ergebnisse zu nutzen. „Wir sahen das Potenzial für Gewichtsreduktion, bessere Schlagfestigkeit und Zähigkeit sowie verbesserte Performance“, erinnert sich Chapman. Auch das nietfreie Design ist attraktiv. „Schweißtechnologie würde es uns ermöglichen, den Rumpf effizienter zu montieren als eine mechanisch genietete Montage“, sagt Chapman.
Die Partnerschaft mit GKN Fokker unterstützt Gulfstreams Forschung und Entwicklung komplexerer Rumpfformen, die mit Metallstrukturen möglicherweise nicht wirtschaftlich fertigungbar sind. „Man kann Metall nur so weit streckformen“, merkt Chapman an. „Die Spleiße und Stützstrukturen, die für komplexe Formen nötig sind, sind nicht sehr effizient.“ Offringa stimmt zu: „Solch komplexe Geometrien sind mit konventionellen Technologien schwer herstellbar.“
Design und Fertigung verbinden
Um ein nietfreies, fertigungstaugliches Design zu erreichen, konzentriert sich GKN Fokkers Ansatz auf das Widerstehen der beiden Schlüsselkräfte, denen die Rumpfverbindungen ausgesetzt sind: Kabinendruck und Stöße wie Werkzeugfall. Kabinendruck übt Radialkraft auf den Rumpf aus und erzeugt hohe Lasten in der Rahmen-zu-Haut-Verbindung. In konventionellen Designs enthalten Rumpf-Rahmen „Mauselöcher“, durch die die Längsstringer verlaufen. Unter Kabinendruck wirken diese Mauselöcher als Diskontinuitäten, die hohen Schälkräften ausgesetzt sind – ein Hauptproblem für ein nietfreies Design, da Composites im Vergleich zu Metallen eine geringe Aus-Ebenen-Festigkeit aufweisen. Stöße erzeugen ebenfalls hohe Lasten in der Rahmen-zu-Haut-Verbindung, da der Rahmen unter Stoß nicht nachgibt.
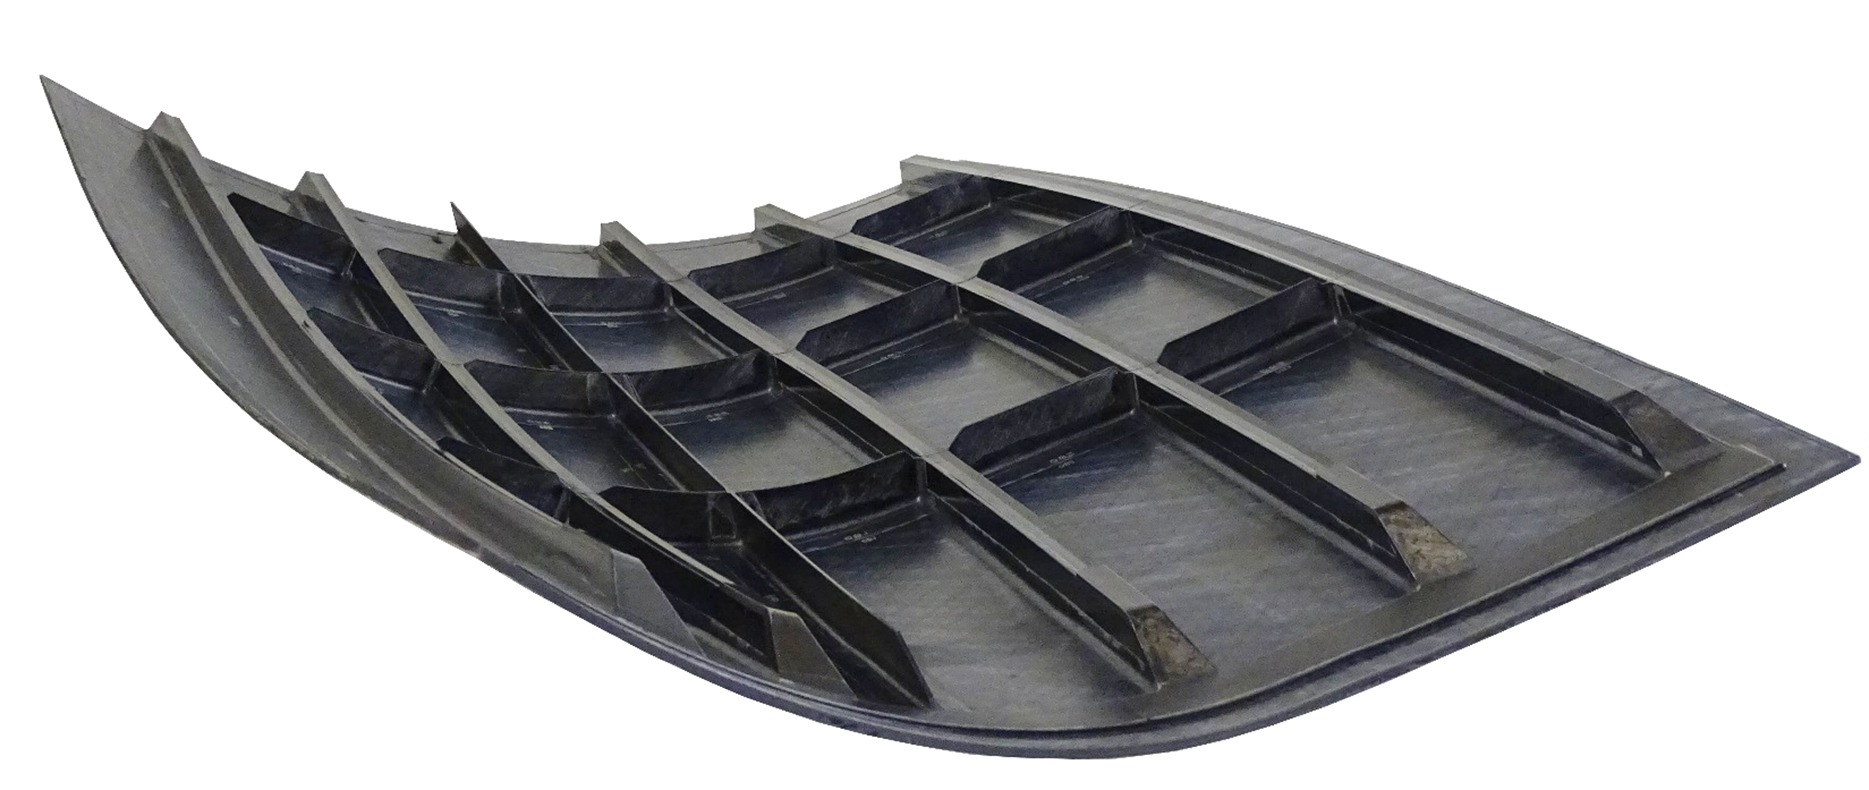
Doppelte Krümmung. Das thermoplastische Composite-Rumpfpanel nimmt die komplexe Geometrie eines Gulfstream Business-Jet-Heckrumpfs auf, mit fasergesteuertem AFP-Lagenaufbau der Haut und Co-Konsolidierung des Orthogrids. Beachten Sie die umlaufenden Blattstringer, die später an den Rahmen geschweißt werden. Quelle | GKN Fokker
Das GKN Fokker/Gulfstream-Team wusste, dass es unmöglich war, die Herausforderungen einer komplexen Krümmung weder mit Metall noch mit konventionellen Composite-Design-Fertigungsansätzen zu bewältigen. Insbesondere weist Buitenhuis darauf hin: „Ein komplexes Rumpfdesign wäre ohne Fasersteuerung nicht möglich.“ Diese Fähigkeit von AFP-Maschinen befreite die Designer, die Faserorientierung lokal basierend auf der komplexen Form der Schale zu optimieren und von den Standard-0/45/90-Faserorientierungsoptionen abzuweichen. „Fasersteuerung für Formen und Gewichtsoptimierung ist einer der bedeutendsten Fortschritte dieses Projekts“, glaubt Chapman.
GKN Fokker fertigte die Haut des Rumpfpanels auf einer ultraschallbasierten AFP-Maschine, die das Unternehmen für schnelles thermoplastisches Bandlegen entwickelt hat. Das Band ist unidirektional, was die Laminatperformance im Vergleich zu Gewebebändern weiter verbessert.
Um die hohen Lasten durch Kabinendruck und Stoßkräfte sowie andere Leistungsanforderungen erfolgreich zu bewältigen, ist das neue Konzept, das unter TAPAS und TAPAS2 entwickelt und nun im Gulfstream-Panel eingesetzt wird, ein „Butt-Joint Orthogonally Stiffened Skin with Welded Frames“. Die Entpackung dieser Beschreibung hebt drei wesentliche Designmerkmale und die dafür notwendigen Fertigungsentwicklungen hervor: (1) das Orthogrid, (2) der Stoßfugenanschluss (Butt Joint) und (3) die Schweißtechnologie.
Orthogrid
Die Festigkeitsanforderungen des Panels werden teilweise durch ein vollständig miteinander verbundenes orthogonales Gittersteifungssystem erfüllt. Dieses Orthogrid eliminiert die Spitzenlasten, die mit den Mauselöchern verbunden sind, und befreit das Design von Punkten, an denen Schälkräfte verstärkt werden. Das Orthogrid besteht aus kontinuierlichen Längsstringern und Rahmen, die aus zwei distincten Komponenten bestehen: diskontinuierlichen, aber verbundenen umlaufenden Blattstringern und Rahmen, die auf diese geschweißt werden.
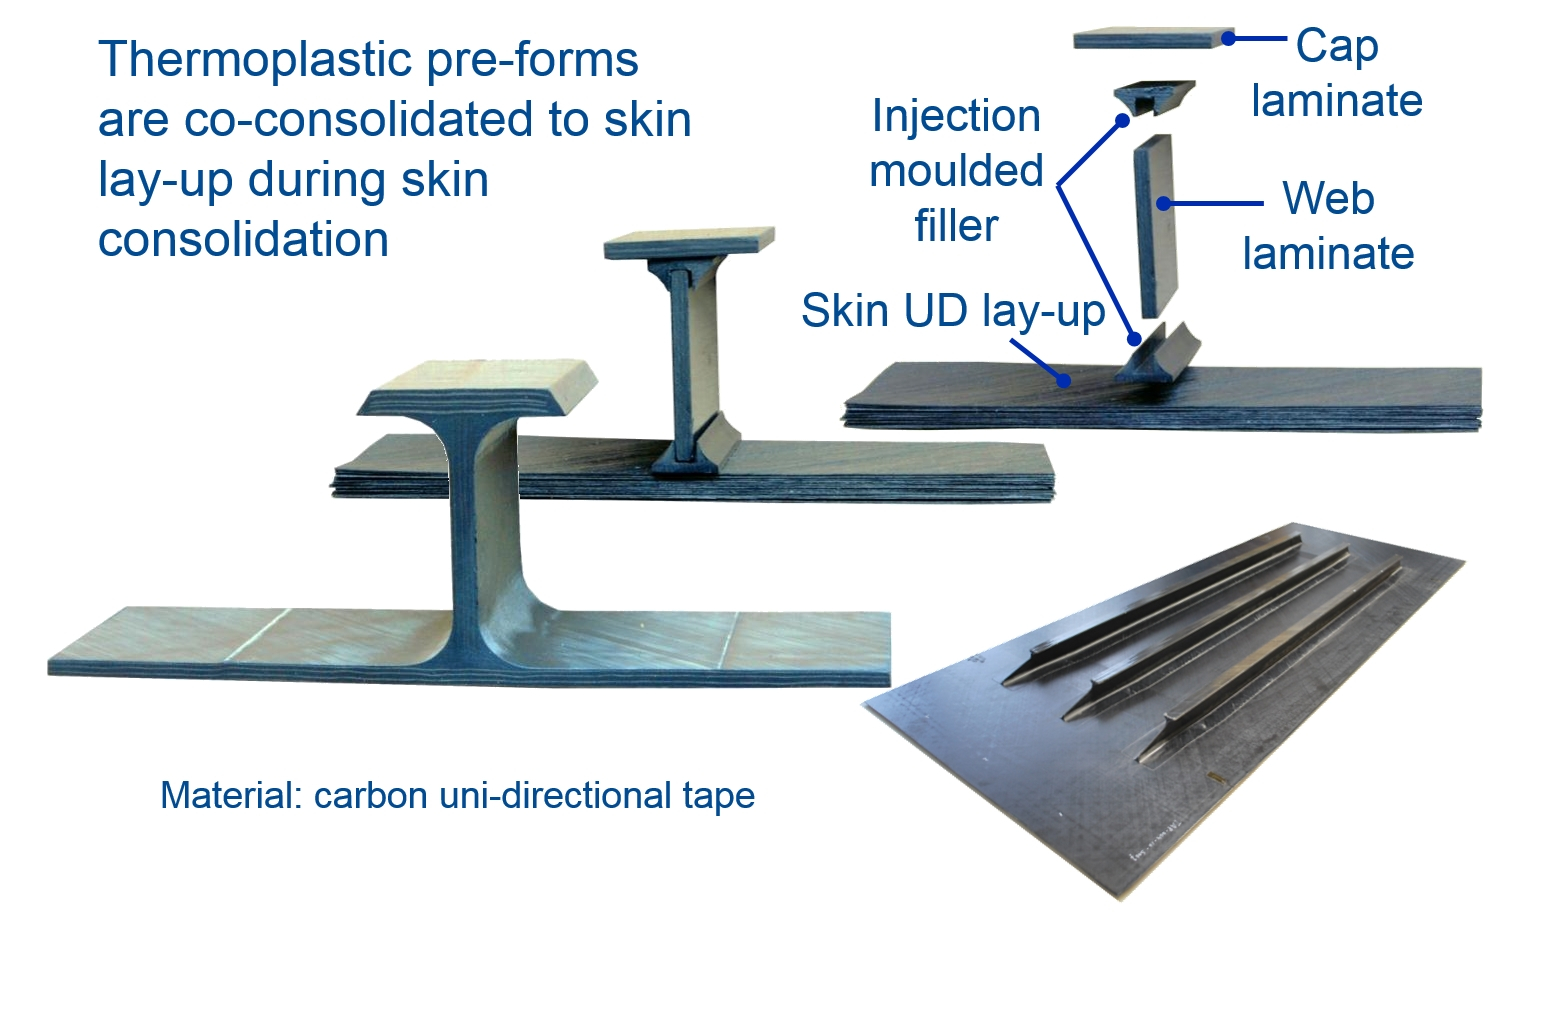
Kosteneffizienter Stoßfugenanschluss. GKN Fokker innovierte und patentierte einen Stoßfugenanschluss, der Orthogrid- und Orthogrid-zu-Haut-Verbindungen mittels kosteneffizienter kurzfaserverstärkter Spritzgusselemente und kontinuierlich faserverstärkter Flachlaminate für Stringersteg und -gurt ermöglicht (hier ein T-Stringer; das Gulfstream-Panel nutzt L-Stringer mit derselben Technik). Quelle | GKN Fokker
Dies stellt eine neue Generation im Rumpfsteifungsdesign dar, die sich über Jahre der Orthogrid-Entwicklung entwickelt hat. Anfangs nutzte GKN Fokker T-Stringer, bei denen die Gurte sowohl der Längs- als auch der Umlaufmitglieder kontinuierlich waren und an den Ecken überlappten. Die Verbindung mit dem Rahmen erforderte jedoch das Entfernen des umlaufenden Gurts. So wurden T-Stringer zu L-Stringern und Rahmen zu umlaufenden Blattstringern, an die die Rahmen dann angeschweißt wurden.
Eine weitere Modifikation ist erforderlich, da die gekrümmten Stringer, die sowohl längs als auch umlaufend verwendet werden, die Werkzeugentformung erheblich erschweren. Daher sind die L-Stringer mit einem Gurt-zu-Steg-Winkel von mehr als 90 Grad ausgelegt, sodass Werkzeugstücke seitlich aus dem Stringergitter gleiten können.
Stoßfugenanschlüsse (Butt Joints)
GKN Fokker entwickelte nicht nur das Orthogrid-Design, sondern auch einen neuen Fertigungsansatz für das Gitter sowie den Gitter-zu-Haut-Verbindungsmechanismus. „Das Gitter kann prohibitiv teuer in der Fertigung sein“, merkt Offringa an, „aber unser Gitter besteht aus Flachlaminaten und einfachen spritzgegossenen ‚Füllern‘.“
Genauer gesagt wandte GKN Fokker seine patentierte Butt-Joint-Technologie auf das Gulfstream-Panel an (auch auf den vorangegangenen TAPAS-Panelen). Steg und Gurt der T- oder L-Stringer-Komponenten sowie der Blattstringer-Komponenten werden aus Preforms gefertigt, die per Wasserstrahl aus einem flachen Carbonfaser/PEKK-Laminat ausgeschnitten werden. Die Verbindungselemente (Haut zu Steg und Steg zu Gurt) sind spritzgegossene, pi-förmige Füller aus einem kurzfaserigen Carbon/PEKK-Material. Sowohl das Harz als auch der Carbonfasertyp entsprechen denen in den Gitterelementen.
Haut und Orthogrid werden in einem Invar-Innenformwerkzeug (IML) ko-konsolidiert. Das Werkzeug verfügt über Nuten, in die die Orthogrid-Komponenten und Werkzeugblöcke eingelegt werden. Der per AFP geformte Hautlagenaufbau wird dann auf das IML gelegt, und die gesamte Anordnung wird beutelt und im Autoklav konsolidiert.
Schweißen

Automatisiertes Schweißen. Zur wirtschaftlichen Machbarkeit des thermoplastischen Composite-Rumpfpanels entwickelte und setzte GKN Fokker eine robotergestützte Schweißtechnik ein. Quelle | GKN Fokker
Die Kombination aus Orthogrid und Butt-Joint-Design ermöglicht die nietfreie Verbindung von Orthogrid und Rahmen durch Schweißen. Während der TAPAS2-Phase wurden von TAPAS-Teammitgliedern verschiedene Schweißtechnologien entwickelt, darunter Induktions-, Leitungs- und Ultraschallschweißen. Das Gulfstream-Panel nutzte Leitungsschweißen, um den Rahmensteg mit dem umlaufenden Blattstringer zu verbinden. Diese Aufgabe wird mit dem Schweißkopf an einem Roboter ausgeführt – eine weitere Entwicklung, die zur kosteneffizienten Fertigbarkeit beiträgt.
Einer von mehreren Schritten
GKN Fokker begann die Zusammenarbeit mit Gulfstream 2017 mit Designkonzepten für das Rumpfpanel. Design und Fertigung mehrerer gekrümmter Panels folgten 2018 und 2019, wobei der Meilenstein des ersten Panel-Demonstrators auf der diesjährigen JEC World ausgestellt wurde.

Fertiges Bauteil. Mit an die umlaufenden Blattstringer geschweißten Rahmenelementen ist das Gulfstream-Rumpfpanel bereit für Tests, Bewertung und Weiterentwicklung, während die Unternehmen auf Produktionsreife thermoplastischer Composite-Rümpfe hinarbeiten. Quelle | GKN Fokker
GKN Fokker baut weiter Panels und erwartet, noch in diesem Jahr TRL 4 (Komponentenvalidierung) zu erreichen. „Wir diskutieren derzeit den Weg zur vollen Reife“, berichtet Offringa. Darauf hinweisend, dass das Panel-Design keine bestimmte Plattform zielt, berichtet Chapman, dass Panel-Tests Gulfstreams Verständnis der Materialeigenschaften und -leistung vertiefen werden. Bezüglich des breiteren Business Case für thermoplastische Composite-Primärstrukturen, einschließlich Jet-Performance, Fertigungskosten, Betriebskosten und Haltbarkeit, bemerkt Chapman: „Wir werden ein besseres Verständnis davon bekommen, je weiter wir auf dem Forschungs- und Entwicklungsweg vorankommen. Unser Fokus liegt derzeit darauf, diese komplexen Formen kosteneffizient herzustellen.“
Harz
- Covestro erweitert CFRTP-Portfolio mit neuer Tape-Linie und Hybrid-Spritzguss
- Colloids bringt Graphene-Masterbatches für fortschrittliche Thermoplast-Anwendungen auf den Markt
- Solvay verbessert Thermoplast-Composite-Produktion mit neuer Greenville-Anlage
- USA verkünden neue Stahl- und Aluminiumzölle für Mexiko, Kanada und EU-Länder
- CW Trending Episode 4: Oribi Composites zu Thermoplastischen Verbundwerkstoffen und Rad-Innovation
- DLR Institut für Bauweisen und Strukturtechnik treibt Thermoplast-Composite-Rumpf-Technologie voran
- Suprem optimiert Thermoplast-Technologie für großformatiges Composite-Additive Manufacturing
- Expertenleitfaden zum Schweißen thermoplastischer Verbunde
- Wie Designer aktuelle Trends in der Druckgussbranche nutzen können
- Experten-Design-Richtlinien für hochwertigen Spritzguss