



Werkzeugfreie Harzinfusion für Class-A-Composite-Bauteile
Die Herstellung von Composite-Bauteilen mit Class-A-Oberfläche ist nicht der Heilige Gral – es gibt viele Unternehmen, die dies routinemäßig tun. Doch dies mittels Harzinfusion ohne teure Werkzeuge oder Gelcoats und bei einer Rate von einem Teil pro Stunde zu bewerkstelligen? Das ist etwas Einzigartiges.
Von Kunststoffen zu Verbundwerkstoffen
Plastics Unlimited wurde vor 25 Jahren von Terry und Nancy Kieffer gegründet, erklärt ihr Sohn Dakota Kieffer, Vertriebs- und Marketingleiter des Unternehmens. „Sie waren Farmer in Iowa und suchten nach einer neuen, wachsenden Branche“, erläutert er. „Sie dachten, Kunststoffe wären besser als Schweißen oder Holzbearbeitung und wollten nicht mit ihren Nachbarn konkurrieren. Sie prüften Spritzgießen, Rotationsformen und Kunststoffrecycling, stießen dann aber auf Thermoformen und verstanden es wirklich.“ (Thermoformen nutzt Wärme und Vakuum/Druck, um thermoplastische Platten in geformte Teile zu verwandeln.)
Dann kamen Kieffers Eltern mit einem Unternehmen in Kontakt, das glasfaserverstärkte Kunststoffteile (GFRP) herstellte. „Sie sahen, wie stark GFRP war, aber auch, dass es einen langen, mehrstufigen Prozess erforderte, etwa vier Stunden pro Teil – also nur zwei Teile pro Tag“, fährt er fort. „Im Vergleich zu unserer Produktion in Kunststoffen empfanden sie das als zu langsam. Wir fertigten Teile alle 2–6 Minuten – vielleicht sogar 5–6 Teile gleichzeitig – also tausende Teile pro Tag.“ Um die Lücke zu schließen, kam Kieffers Vater auf die Idee, eine thermoformte Kunststoffschale als Werkzeug zu verwenden.
Das Ergebnis ist ein werkzeugloses Composite-Fertigungsverfahren, das Plastics Unlimited Tool-less Engineered Composite (TEC) nennt. „Es eliminiert den Gelcoat- und den Werkzeugtrennschritt“, sagt Kieffer. „Außerdem kann man beim Thermoformen die Class-A-Oberfläche prüfen und sicherstellen, dass sie perfekt ist.“ Mit anderen Worten: Die Class-A-Oberfläche ist nicht unter einem Composite-Laminat verborgen. „Es brauchte nur ein einziges Thermoformwerkzeug, und der Prozess ergab für unsere Kunststoffteilkunden immer noch Sinn.“
Patentiertes Composite-Verfahren
Kieffer merkt an, dass ein Composite zwei Materialien kombiniert, um ein besseres Material als jedes einzelne Constituent zu schaffen. „Wir kombinieren zwei verschiedene Materialarten und zwei verschiedene Prozesse zu einem besseren Produkt.“ Nämlich ein Produkt, das Kunststoff, Harz und Glasfaser vereint und eine einzigartige Mischung von Vorteilen bietet. „Kunststoffe schneiden bei Schlagfestigkeit weit besser ab als Gelcoats“, erklärt er. „Auch lassen sich beliebige Texturen oder Designs auf den Kunststoff drucken, zum Beispiel ein Tarnmuster. Die Kunststoffe bieten zudem große Bildtiefe ohne Nachpolieren, was nachgelagerte Finish-Operationen überflüssig macht.“
Im Vergleich zum Aufsprühen von gehackten Fasern in einem Offenformprozess ermöglicht diese patentierte Technologie einen höheren Fasergehalt, höhere Qualität und keine/geringe flüchtige organische Verbindungen (VOCs). Er weist darauf hin, dass das Aufsprühen von gehackten Fasern auf Kunststoffe für Wannen und Spas nicht patentiert ist. „Wir nutzen immer Vakuuminfusion, um den GFRP-Teil des Produkts herzustellen“, sagt Kieffer und fügt hinzu: „Unsere Teile haben eine glatte Oberfläche, wir sind eher ein leichtes RTM mit Caul-Plates. Wir gehen immer einen Schritt weiter. Kunden kommen mit einem Problem zu uns, und wir versuchen, eine Lösung zu finden, die ihren Bedürfnissen entspricht. Wir sind sehr innovativ und patentieren unsere Neuentwicklungen.“
Beispielbauteile
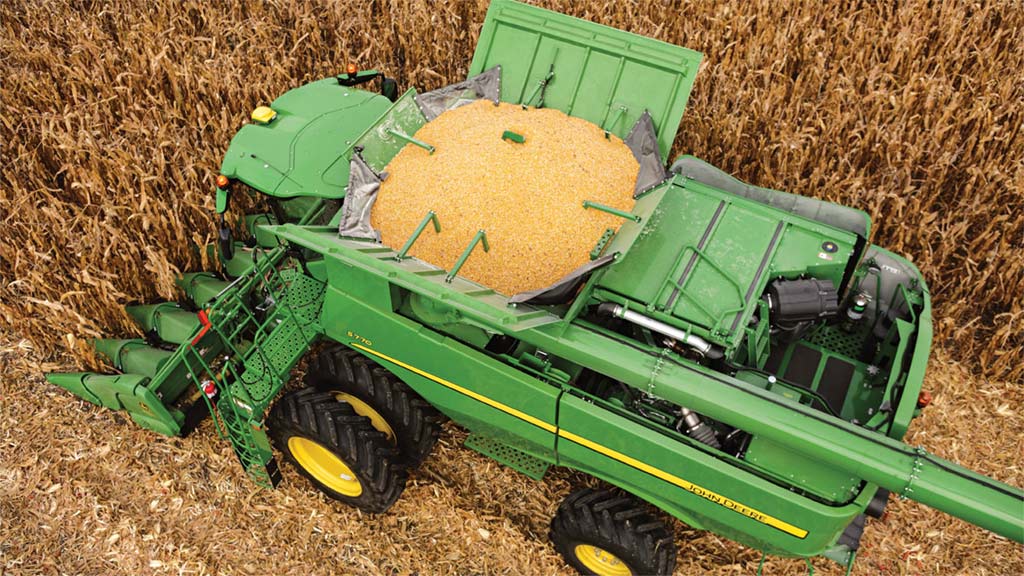
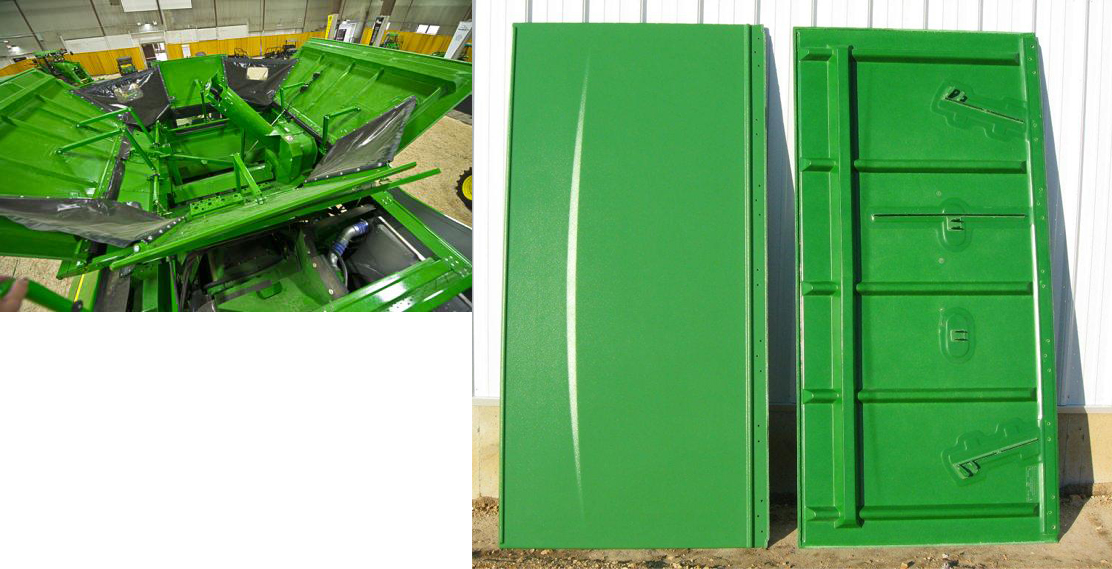
Eines der Teile, die Plastics Unlimited mit diesem Verfahren herstellt, ist ein Korntank-Aufsatz für John Deere Mähdrescher von Deere & Company (Moline, Illinois, USA). „Das ist der oberste Teil des Mähdreschers, der offen ist, wo das Getreide liegt“, erklärt Kieffer. „Im Vergleich zum ursprünglichen Stahltank ist unserer langlebiger. Wir fertigen ihn mit glatter Innenseite und John Deere Grün außen mit schwarzen Einsätzen an den Ecken. Es ist der größte verfügbare Korntank-Aufsatz und kann flach zusammengefaltet werden. Es ist ein stärker ingenieurtechnisch durchdrungenes Produkt im Vergleich zu Wettbewerbern, mit Schaum und Rippen zur Steigerung der Steifigkeit.“ Auch etwas Stahlverstärkung ist erforderlich, die tatsächlich mit eingeformt wird, sagt Kieffer, „nicht nachträglich geklebt.“
Diese Material- und Prozesskombination verleiht dem fertigen Teil große Zähigkeit. „Wir haben Videos, wie Betonblöcke auf diese Teile fallen“, sagt Kieffer. Durch das Einformen von Stahlbefestigungen könne die Auszugsfestigkeit das 4- bis 5-fache dessen betragen, was mit sekundärem Kleben mittels industriestandardmäßiger Methylmethacrylat-Klebstoffe erreicht wird.
Plastics Unlimited kann bis zu 2.500 dieser Teile pro Monat fertigen, wobei einige Paneele 5 mal 7 Fuß messen. „Das würde teure Werkzeuge erfordern, wenn sie nicht mit unserer Methode hergestellt würden“, sagt Kieffer und merkt an, dass TEC für recht große Teile eingesetzt werden kann – bis zu 8 mal 11 Fuß. „Unsere Teile können mehr Form und Geometrie als Stahl haben. Das ist wichtig für unsere Kunden, weil es ihnen ermöglicht, sich über Styling zu differenzieren. Unsere UV-Beständigkeit ist auch besser als die der meisten Gelcoats.“
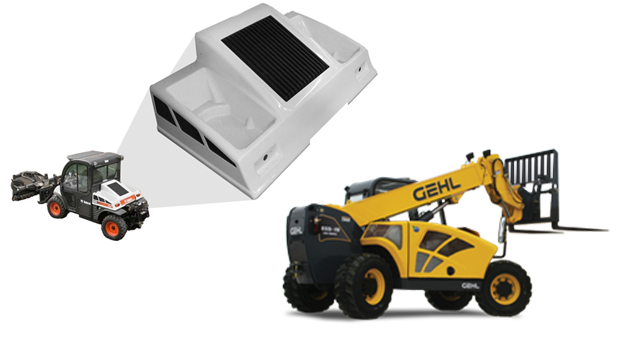
Plastics Unlimited liefert Teile für diverse Unternehmen, darunter Harley-Davidson und Gehl Teleskopstapler. „Wir machen auch Soft-Touch-Teile, die aussehen und sich anfühlen wie Leder“, sagt Kieffer. Das Unternehmen hat auch Lkw-Komponenten für Navistar und Freizeitfahrzeug (RV)-Teile für Winnebago gefertigt. „Wir bevorzugen Serienproduktion, von 100.000 Teilen pro Jahr bis hin zu wenigen Hundert.“
Kieffer räumt ein, dass Long Fiber Injection (LFI) und Reaction Injection Molding (RIM) konkurrierende Prozesse sind, „aber die Teile sind nicht so strukturell wie das, was wir tun. Zum Beispiel hält ein Mähdrescher-Korntank 400 Bushel, was 10 Tonnen Kraft ausübt. RIM-Teile, die nicht stark verstärkt sind, können solche Lastanforderungen schlicht nicht erfüllen und RIM-Werkzeuge sind sehr teuer.“
Weiterentwicklung
„Wir betreiben viel F&E mit unseren Kunden“, sagt Kieffer. „Wir testen verschiedene Harze, Schäume, Laminate, Verstärkungslagen und Oberflächen und zeigen ihnen Prototypen, damit sie schnell Tests durchführen können. Wir versuchen, das Teil herstellbarer zu machen, schauen, wie Kosten gesenkt und Leistung verbessert werden können, sowie diverse Einsatzanforderungen wie extreme Hitze und Kälte und Schlagfestigkeit zu erfüllen.“
Plastics Unlimited verfügt über 100.000 Quadratfuß Produktionsfläche und 75 Mitarbeiter, darunter ein Team von drei Ingenieuren. Die 5-Achs-Thermwood-CNC-Maschine ermöglicht hausinterne Werkzeugherstellung und schnelles Prototyping, was für Kunden wichtig ist, die Entwicklungszeiträume verkürzen wollen.
„Wir arbeiten auch mit Massenverkehrs- und Luftfahrtunternehmen zusammen“, fährt er fort. „Viele U-Bahn-Innenräume bestehen derzeit aus GFRP mit Gelcoat plus Aluminiumstruktur dahinter. Sie benötigen Leichtbau, aber auch eine kosmetische Oberflächenqualität. Wir prüfen ein breites Anwendungsspektrum, einschließlich Medizin, Elektro und Bau.“
Das Unternehmen untersucht auch das Thermoformen von carbonfaserverstärkten Kunststoffen (CFRP). „Wir haben Tepex und Polystrand Materialien geformt und arbeiten an verschiedenen Entwicklungen mit einem Medizinkunden“, sagt Kieffer. „Wir können High-End-Kunststoffe wie Kydex verwenden und sie mit CF/Epoxid für Luftfahrt hinterlegen, oder Materialien wie Polyurethan, Polycarbonat und ABS, die eine schöne Außenoberfläche bieten und kosteneffizient sind. Dahinter können wir glasfaserverstärkte Polyester-, Vinylester- oder Epoxidlaminate einsetzen.“
Plastics Unlimited operiert an der Schnittstelle von Kunststoffen, Metallen und Verbundwerkstoffen, sagt Kieffer. „Unsere Teile sind typischerweise 30 bis 40 Prozent leichter als Stahl. Aber wir stellen fest, dass der Markt noch viel Aufklärung darüber braucht, was Verbundwerkstoffe sind und was sie leisten können.“ Dennoch sieht das Unternehmen großes Potenzial für zukünftiges Wachstum. „Nicht alle Materialien funktionieren zusammen, und besonders nicht alle Harze mit allen Kunststoffen“, merkt er an. „Wir haben über die Jahre so viel Test- und Entwicklungsarbeit geleistet, dass wir die Landschaft und Möglichkeiten sehr gut kennen. Wir haben eine einzigartige Expertise und bieten ein einzigartiges Spektrum möglicher Lösungen.“
Harz
- Kubernetes auf Azure meistern: Bewährte Tools, Tipps und Best Practices
- Cloud Computing meistern: Key Patterns & essenzielle Tools für moderne Architektur
- Kraiburg Thermolast K Smooth-Touch TPEs: Premium Haptik für Verpackung & Konsumgüter
- Hochleistungs-Roboterarm-Komponenten für effiziente Pick-and-Place-Automatisierung
- Optimierung der Composite-Fertigung: Maßgeschneiderte Ultraschallsensoren für Prozesskontrolle
- Nachhaltige Epoxidharze: Wiederverarbeitbare, reparierbare und recyclingfähige Lösungen für Composite-Luftfahrtanwendungen
- Victrex investiert in Bond High Performance 3D Technology zur Beschleunigung 3D-gedruckter PAEK-Teile
- Wichtige Schweißwerkzeuge & Ausrüstung für Einsteiger: Umfassender Starter-Guide
- Professionelle Veredelungsprozesse für Teile & Komponenten
- Tägliche und periodische Wartung für Bergbauförderer und ihre Komponenten