



Unbemannte EDM: Ein Sprung in Richtung automatisierter Präzision
EDM-Prozesse zu automatisieren erfordert mehr als gute Maschinen
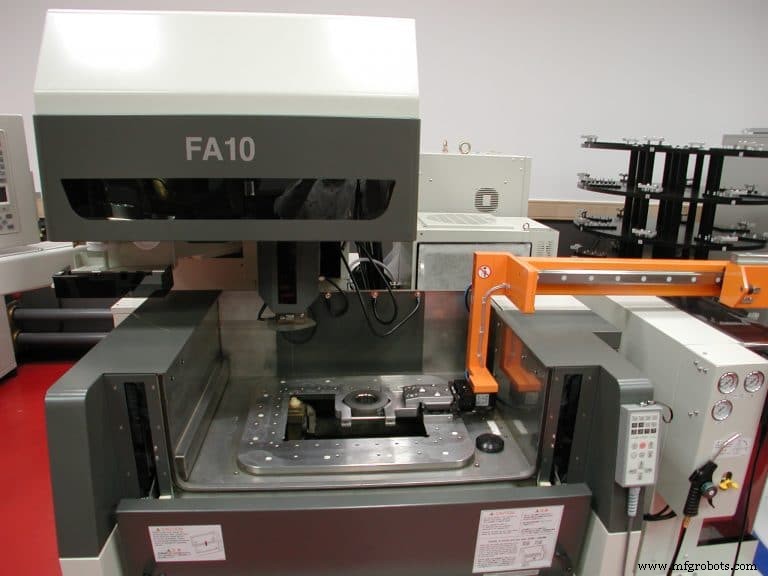
Im Großen und Ganzen ist Erodieren ein unbeaufsichtigter oder zumindest leicht beaufsichtigter Prozess. Im Gegensatz zu CNC-Drehbänken und Bearbeitungszentren, wo ein gebrochenes Werkzeug in der Nacht zu einem wahrhaft schlechten Morgen führen kann, erfordert das Senken einer Formkavität oder das Schneiden eines Trimmwerkzeugs wenig Babysitting – warum sollten Sie die Maschine nicht nach Feierabend selbstständig laufen lassen? Wenn der Draht bricht, fädelt die EDM einfach einen neuen ein. Wenn die Elektrode kurzschließt, wird die Steuerung ihr Bestes tun, um sich zu erholen, oder einfach alles herunterfahren, bis ihr menschlicher Meister zur Rettung kommt. Kein großes Ding.
EDM wirklich lichtlos zu machen, erfordert jedoch weit mehr als Auto-Einfädler und intelligente Schaltkreise. Es bedeutet Investition in Roboter, die nicht nur Elektroden in die Senkmaschine laden, sondern sie auch zu und von einem nahegelegenen Bearbeitungszentrum zur Bearbeitung transferieren. Es bedeutet Draht-EDMs mit automatisierter Slug-Entfernung und Drahtwechsel-Fähigkeiten. Es bedeutet Fernüberwachung, In-Prozess-Messsysteme und Werkstückpaletten. Vor allem bedeutet es exzellente Organisation und ein Engagement für kontinuierliche Verbesserung. Es ist eine große Investition in Zeit und Geld, aber für jeden, der bereit ist, sie anzugehen, gibt es keinen Grund, warum teure EDM-Anlagen nicht rund um die Uhr laufen können.
Einen Griff bekommen
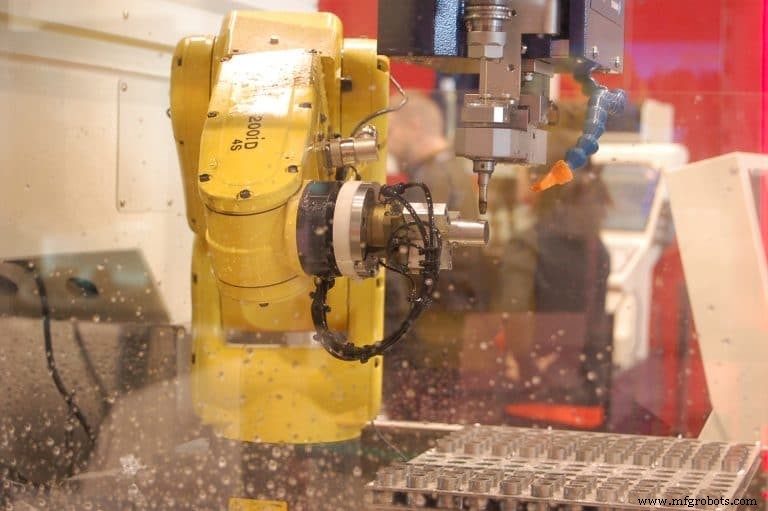
Einer der einfachsten Schritte auf jedem Automatisierungsweg ist, einen Roboter vor eine Senk-EDM zu stellen, wo er eine Aufgabe ausführen kann, die auf den ersten Blick für viele Zerspaner奇特 erscheinen mag. „Viele Kunden mit Robotern nutzen sie als riesige Werkzeugwechsler“, sagte Mike Bystrek, National Wire EDM Product Manager bei MC Machinery Systems Inc. (Elk Grove Village, IL). „Ein Formenbauer könnte mehrere Dutzend Elektroden für eine große Kavität benötigen, und ein Produktionsbetrieb könnte hundert oder mehr Elektroden über mehrere Aufträge hinweg laufen haben, daher ist es üblich, dafür einen Roboter statt eines Karussells oder Rack-Style-Werkzeugwechslers zu verwenden.“
Ein Roboter kann mehrere Maschinen bedienen, Elektroden von einer EDM zu einer Graphitfräse oder einem Bearbeitungszentrum nehmen. Er kann Elektroden zu einem Koordinatenmessgerät (KMG) zur Qualifizierung vor dem Setup bringen, fertige Werkstücke dorthin transportieren, warten, bis sie vermessen wurden, und sie entweder ins Regal stellen oder zur Senkmaschine zurückbringen, wenn zusätzliche Bearbeitung nötig ist. Er kann auch zum Wechseln von Formunterlagen oder Einlegeteilen verwendet werden, sofern sie in die Tragfähigkeit des Roboters passen.
„Dieser letzte Teil hängt wirklich von der Werkstückgröße ab“, sagte MC Machinery National Sinker Product Manager Pat Crownhart. „Je größer das Werkstück, desto größer und teurer der Roboter, aber als Faustregel gilt: Alles, was auf ein 12 Zoll (304,8 mm) quadratisches Paletten passt, ist wahrscheinlich ein fairer Kandidat für Automatisierung.“
Beide stimmten zu, dass der Roboter-Einsatz bei Senk-EDM zunimmt, aber Crownhart nannte mehrere Gründe, warum er bei Drahtmaschinen viel seltener ist, wobei Slug-Management der Hauptgrund ist. „Bei traditioneller Stempel- und Matrizenarbeit oder bei Luftfahrtteilen, wo Sie eine enorme Menge Material entfernen, eignet sich das normalerweise nicht für Automatisierung.“
Einen besseren Betrieb aufbauen
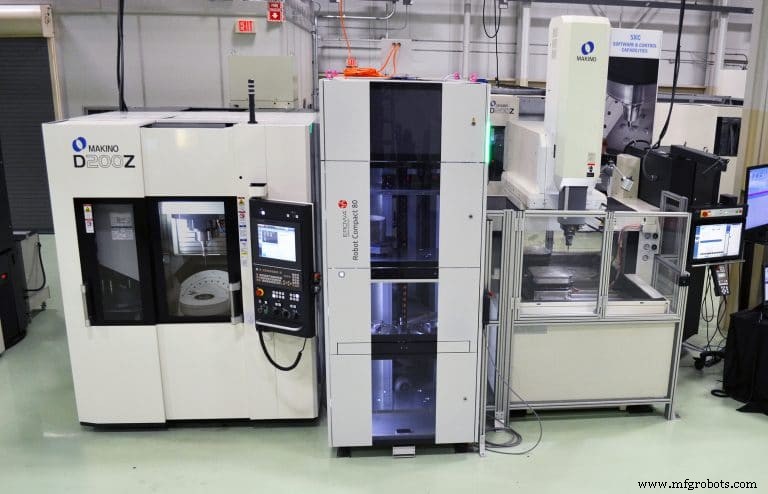
Unabhängig von Art oder Marke der EDM: Diejenigen, die ihre Ausrüstung automatisiert haben, sehen eindeutig große Renditen. Lieferzeiten verkürzen sich. Teilequalität verbessert sich. Und trotz dessen, was zunächst wie eine massive Investition erscheinen mag, sinken Betriebskosten und Gewinnmargen wachsen (oft erheblich), wenn Automatisierung richtig implementiert wird.
Aber nicht so schnell. Laut John Bradford, VMC/EDM Turnkey und Automatisierungsmanager bei Makino Inc. (Mason, Ohio), sollten EDM-Besitzer und -Bediener ihre Metallbearbeitungsprozesse stabilisieren und dann optimieren, bevor sie ein Automatisierungsprojekt angehen. Dies ebnet nicht nur den Weg für den nächsten Schritt, sondern macht den Betrieb fähiger.
„Wir werden häufig von Kunden angesprochen, die vom Hype begeistert sind“, sagte er. „Sie wollen wissen, wie sie Automatisierung einsetzen können, verstehen aber nicht, dass Sie zuerst einen konsistenten, zuverlässigen Prozess haben müssen – ein ineffizientes zu automatisieren, wird Sie nicht effizienter machen.“
Makino EDM Product Line Manager Brian Pfluger sagte, zuverlässige Prozesse beginnen mit einer zuverlässigen, hochwertigen Maschine. „Ohne die richtige Maschinenplattform, die der gewünschten Teilequalität entspricht, wird der Versuch, in einer lichtlosen Umgebung zu arbeiten, nicht funktionieren. Die Masse der Maschine, die Positionierrückmeldesysteme, thermische Stabilität – all dies sind Schlüsselkomponenten des Fundaments, das für den Aufbau einer automatisierten Umgebung nötig ist.“
Die traurige Wahrheit
Ob sie Kavitäten senken, Wellen drehen oder Taschen fräsen – die unangenehme Wahrheit über unsere Branche ist diese: Die Auslastung eigenständiger Werkzeugmaschinen liegt typischerweise nicht besser als 40 %, und EDM bildet da keine Ausnahme. Richtig, Betriebe mit tageslangen Zykluszeiten oder die Millionen desselben Widgets pro Jahr fertigen, genießen höhere Werte, aber der Trend zu zunehmend komplexen Teilen in geringeren Produktionsvolumen, ganz zu schweigen von einem ständigen Mangel an qualifizierten Arbeitskräften, bedeutet: Automatisieren oder sterben.
Aber was bedeutet Automatisierung wirklich? So viele Teile wie möglich auf den Tisch zu packen und die Maschine lichtlos laufen zu lassen, ist eine Definition, obwohl dieser Ansatz zu erhöhtem Work-in-Progress (WIP) führt, ganz zu schweigen von der Möglichkeit, eine Bootladung Teile zu verschrotten.
In einer perfekten Welt ist Ein-Stück-Fluss die Regel. Rüstzeiten sind so lang wie es dauert, Programme zu wechseln, und die Maschine braucht keinen Menschen in der Nähe, um diesen Rüstvorgang auszuführen. Vorrichtungskosten sind viel niedriger als im gerade beschriebenen High-Density-Spann-Szenario, der Kunde kann Teile viel schneller erhalten, und es gibt nie mehr als ein schlechtes Teil, falls überhaupt.
Wiederholgenaue, hochpräzise Werkzeuge sind nötig, um dieses Ziel zu erreichen, ebenso wie ein Softwarepaket, das Bearbeitungsprozesse steuern kann. Denken Sie an jede Information, die zum Einrichten einer Senk-EDM nötig ist: die Teillage, Form und Größe jeder Elektrode, ihre Bahnmuster, dimensions- und Oberflächenanforderungen. Ähnliche Anforderungen gibt es für das KMG, das in jeder automatisierten Zelle üblich ist, die Fräsmaschine und sogar den Roboter. All das muss jetzt automatisch verwaltet werden, und das resultierende „digitale Paket“ muss jedes Teil begleiten, während der Roboter es in die Maschine bewegt.
„Datenmanagement ist ein entscheidender Aspekt der Automatisierung“, sagte Bradford. „Das Ziel sollte sein, Bediener vollständig aus der physischen Umgebung zu entfernen und sie in eine virtuelle zu verpflanzen – vor einem Bildschirm sitzend, wo sie Aufträge planen und terminieren, Programme schreiben und ihr Wissen in einen Prozessplan einbringen können. Das Ergebnis ist weit höhere Betriebszeit im Vergleich zu dem, vor einer Werkzeugmaschine zu stehen und diese Informationen manuell einzuspeisen.“
Betriebe hören zu. Von all der EDM-Ausrüstung, die Makino im vergangenen Jahr offeriert hat, hatte die mit Automatisierung eine Gewinnrate fast dreimal so hoch wie Stand-alone-Maschinen. „Komplexität beiseite, Sie können mit Auslastungsraten nicht argumentieren“, erklärte Pfluger. „Wo eine Stand-alone-Maschine vielleicht 35 % Betriebszeit erreicht, bringt Basisautomatisierung Sie auf etwa 60 %, und wenn Sie einen Zellencontroller hinzufügen, schauen Sie auf 80 % oder höher.“
Der menschliche Faktor
All dieses Automatisierungsgespräch könnte EDM-Bediener um ihre Jobs besorgt machen, aber Bob Ianitelli, Präsident und COO von Belmont Equipment and Technologies Co. (Madison Heights, MI), sagte, es gebe wenig, worüber man sich Sorgen machen müsse. „Roboter können nicht alles, und in vielen Fällen ist es kosteneffizienter, einen menschlichen Bediener einzusetzen“, sagte er. „Zum Beispiel arbeiten wir mit Luftfahrtunternehmen, die zwei oder drei Schichten fahren. Sie haben genug qualifiziertes Personal, sodass der unmittelbare Bedarf zu automatisieren möglicherweise nicht da ist. Allerdings sollte Automatisierung in Betracht gezogen werden, wann immer ein Betrieb zusätzliche Ausgabe braucht, aber die qualifizierte Arbeitskraft nicht findet, um Geräte über normale Arbeitszeiten hinaus zu besetzen.“
Wie die anderen Quellen in diesem Artikel merkte Ianitelli an, dass 2018 ein Rekordjahr für Automatisierung war, „mehr als jedes andere“, sagte er. Vieles davon ist auf den Personalmangel zurückzuführen, sowie auf die Nachfragewelle, die viele in der Branche derzeit erleben. Kurz gesagt: Der Bedarf an Automatisierung wird nicht so bald verschwinden.
Ianitelli stimmte den bisher gegebenen Empfehlungen für hochpräzise Werkzeuge, erstklassige Verbrauchsmaterialien und zuverlässige Ausrüstung zu, wies aber auf eine Überlegung hin, die übersehen werden kann: Brandschutz. „Bei Maschinen, die ein Öldielektrikum verwenden, besteht Brandgefahr“, sagte er. „Das mag keine große Sorge sein, wenn ein Bediener anwesend ist und Zugang zu einem Feuerlöscher hat, aber jede lichtlose Operation im eingetauchten Betrieb sollte in ein hochwertiges Brandschutzsystem investieren. Kunden sollten sich bei ihrer lokalen Gemeinde über Vorschriften und Beschränkungen erkundigen, da diese variieren können.“
Je nach Komplexität können die Kosten dieser Systeme erheblich sein, aber wie beim Rest der Automatisierungsinvestition sind sie leicht zu rechtfertigen. „Jeder Betrieb ist anders und es gibt offensichtlich viele Variablen, die vor einer großen Ausgabe für Werkzeuge, Roboter, Softwaresysteme und den Rest berücksichtigt werden müssen“, erklärte Ianitelli. „Doch viele unserer Kunden amortisieren ihre Investition in zwei Jahre, andere in nur sechs Monaten. Es hängt alles von der Anwendung ab und was Sie erreichen wollen.“
Den Tank fallen lassen
Evan Syverson, Marketing Manager bei Sodick Inc. (Schaumburg, IL), warnt Betriebe, sich gründlich zu informieren, bevor sie bei einer Automatisierungsinvestition den Auslöser betätigen. „EDM ist bereits ein ziemlich unbemannter Prozess; Automatisierung bringt es nur auf die nächste Stufe“, sagte er. „Das Wichtigste ist, Ihre Anforderungen zu bewerten und sicherzustellen, dass Sie die richtige Ausrüstung für den Job haben. Ich besuchte kürzlich einen Betrieb, der überzeugt war, er brauche eine komplette lineare Produktionszelle. In Wirklichkeit brauchten sie nur einen relativ einfachen Roboter, um ihre Senkmaschine mit Elektroden zu versorgen. Sie hätten weit mehr ausgeben können als nötig.“
Es ist auch keine Voraussetzung, dass Betriebe in eine neue Maschine investieren – vorausgesetzt, eine ältere EDM ist noch mechanisch intakt, hat Features wie einen Absenktank für einfachen Roboterzugang und irgendeine Form der Fernüberwachung. Dann bringen Sie sie ruhig in den Automatisierungsverbund.
„Sie können so viel automatisieren, wie Sie wollen, aber wenn niemand da ist, um Ihnen zu sagen, dass gerade etwas schiefgelaufen ist oder wie der Status ist, werden Sie wertvolle Maschinenzeit verlieren“, sagte Syverson. „Dies ist ein Bereich, in dem das Industrial Internet of Things (IIoT) große Auswirkungen hat. Es ist jetzt viel einfacher, Ausrüstung fernzuverwalten, Aufträge zu terminieren und alles besser im Blick zu behalten; Betriebe werden viel flexibler, effizienter, und es öffnet vielen Leuten Türen.“
Gerade und eng
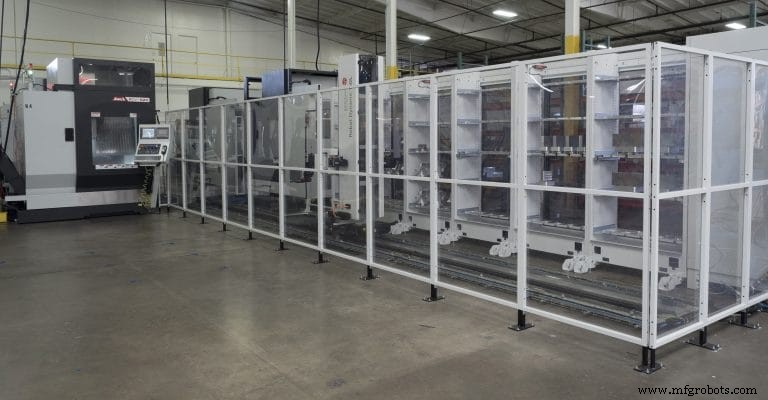
Syverson erkannte an, dass sein Kunde keine lineare Fertigungszelle brauchte, aber das ist nicht bei allen EDM-Betrieben der Fall. Fred Holzmacher, Regional Manager bei Erowa Technology Inc. (Arlington Heights, IL), sagte, es gebe gute Gründe, in ein solches System zu investieren.
„Größere Formenbauer und diejenigen, die mehrere Geräte automatisieren wollen, finden lineare Zellen kosteneffizienter“, sagte er. „Vorausgesetzt, Sie haben die Arbeit, um den Roboter beschäftigt zu halten, und die Zykluszeiten sind lang genug, damit er jede Maschine bedienen kann, wird die Gesamtinvestition reduziert. Sie können klein anfangen und nach Bedarf erweitern, indem Sie ein paar Fuß Schiene an einem Ende hinzufügen. Es ist einfach, denselben Roboter an einer Senkmaschine, einer Drahtmaschine, einer Elektrodenfräse – jeder Maschine, die dieselbe Werkzeugplattform nutzt – einzusetzen. Und lineare Zellen werden typischerweise mit einem Zellencontroller geliefert, was die Terminierungsflexibilität und Benutzerfreundlichkeit erheblich erhöht.“
Dieser letzte Punkt ist besonders wichtig für Betriebe, die Schwierigkeiten haben, qualifizierte Bediener zu finden – was heutzutage so gut wie alle sind; weil Zellencontroller mit anspruchsvoller Software ausgestattet sind, wird die Anpassung an sich ändernde Arbeitslasten einfacher. „Sagen Sie, Ihr Kunde ruft gerade an und sagt, seine Linie sei ausgefallen, und will wissen, wie bald sie ein Ersatzteil bekommen können“, erklärte er. „Mit einem Zellencontroller greifen Sie einfach den nächsten Auftrag auf dem Bildschirm und legen ihn ab, wo Sie wollen. Die Software kümmert sich um den Rest.“
Ohne Zellencontroller muss diese alltägliche Aktivität von einem Menschen gemanagt werden – jemand, der versteht, welche Aufträge wo laufen können und raus auf den Shopfloor geht, um den Roboter neu zu programmieren. Mit einem Zellencontroller werden Produktionswarteschlangen mit Dutzenden oder sogar Hunderten verschiedener Aufträge einfach verwaltet, und kostspielige Fehler vermieden.
„Man bekommt wirklich mehr fürs Geld mit einem linearen System“, sagte Holzmacher. „Wegen des Controllers erhalten Sie ein höheres Maß an Intelligenz als bei einem Standardroboter. Sie können Aufträge länger im Voraus planen und es ist einfacher zu entscheiden, welche Maschinen welche Aufträge wann fahren. Das heißt nicht, dass Stand-alone-Roboter nicht ihren Platz haben – wir verkaufen immer noch viele davon – aber lineare Systeme bringen Sie auf die nächste Stufe.“
Den Kool-Aid trinken
Mark Cicchetti war da und hat das gemacht. Bevor er seinen Job als Technical Director für die EDM-Division bei Absolute Machine Tools Inc. (Lorain, OH) antrat, hatte er seinen eigenen Betrieb, wo er vielen der gleichen Schwierigkeiten wie seine aktuellen Kunden gegenüberstand. Sein Rat? Perfektionieren Sie Ihre Prozesse so weit wie möglich, bevor Sie der Automatisierung nachjagen.
„Wir begannen damit, dasselbe Spannsystem auf jeder Maschine im Betrieb zu installieren“, sagte er. „Sie können ein Teil oder eine Elektrode von der Draht- zur Senkmaschine, von der Fräse zur Schleifmaschine, von der Drehbank zum KMG nehmen und das ohne Neupositionierung tun.“
Standardisierte Spannvorrichtungen ermöglichten Cicchetti und seinem Team, alle rund 600 Aufträge pro Monat offline auf einem KMG vorzubereiten – kein Anfassen mehr in der Maschine. Es ermöglichte ihnen, leicht zu verifizieren, dass Teilmerkmale den CAD-Daten an jedem Schritt im Fertigungsprozess entsprachen – keine Inspektionsvorrichtungen mehr, keine verlorene Zeit beim Aufnehmen von Bezugspunkten. Und weil sie jetzt wussten, wo alles war, die ganze Zeit, konnten Prozesse offline simuliert werden, die resultierenden Programme und Versätze in ein ordentliches Paket gebündelt und bereit für den Upload zur Werkzeugmaschine.
Die Quintessenz ist diese: Standardisierte Spannvorrichtungen ermöglichten Cicchetti, die EDM-Auslastung von 3.500 Stunden jährlich auf über 5.000 zu steigern, ohne zu automatisieren.
„Statt drei Kerle, die zwei Maschinen jeweils einrichten, hatte ich jetzt einen Kerl, der sechs Maschinen einrichtete, und das in etwa einem Fünftel der Zeit“, sagte er. „Wir haben all das ohne Roboter gemacht – wenn wir einen gehabt hätten, wären die Ergebnisse noch besser gewesen.“
Erst das Erste
Die Ironie all dessen ist, dass Cicchetti jetzt, da er auf der anderen Seite des Zauns steht, sich selbst dabei ertappt, Betriebsinhaber und Manager aufzufordern, ihre Prozesse zu überdenken, um Maschinenauslastung zu verbessern und auf Automatisierung hinzuarbeiten. „Es ist nicht ungewöhnlich, dass wir eine Maschine verkaufen und der Kunde im folgenden Jahr für eine zweite zurückkommt“, sagte er. „Wenn sie mir sagen, sie hätten nur 3.500 Stunden getaktet, schlage ich vor, dass ein harter Blick auf ihre Fertigungsprozesse eine bessere Idee sein könnte.“
Als Regel sinkt die durchschnittliche Auslastung bei der zweiten Maschine und noch mehr bei der dritten, erklärte Cicchetti. Aber durch die Einführung der richtigen Werkzeuge von Anfang an wird alles gestrafft. Es legt Disziplin auf den Shopfloor und ebnet den Weg für maximale Maschinenauslastung. Wiederholbarkeit ist gewährleistet. Und wenn Automatisierung dann Sinn macht, sind der Betrieb und seine Leute bereit.
„Sie können Maschinen hinzufügen, Sie können Werkzeuge hinzufügen, aber wenn Sie Prozesse und die Verantwortlichkeiten aller Beteiligten nicht optimieren, werden Sie nie erfolgreich sein“, sagte er. „Die gesamte Kultur muss sich ändern. Ohne Vision, ohne Paradigmenwechsel wird der Übergang zur automatisierten Fertigung weitaus schwieriger. Aber für die, die es schaffen, ist Automatisierung ein Home Run.“
Automatisierungssteuerung System
- Boy Machines: Fortschritt in der Kleinserienfertigung mit Spitzentechnologie
- Neue Generation Cobots revolutioniert Kunststoffformen – Einblicke von EVCO Plastics
- Big Data Management beherrschen: Chaos von Anfang an verhindern
- Wasserstrahlschneiden vs. EDM: Die richtige Schneidtechnologie für Präzisionsarbeit wählen
- Big Data vs. KI: Synergie hinter der digitalen Transformation
- PwC Insights: KI & Big Data für die Fertigungstransformation nutzen
- Big Data: Der treibende Motor der vierten industriellen Revolution
- Hounslow führt UK bei autonomer Lieferung an: Erster Test elektrischer Fahrzeuge für Pflegeheim-Medikamente
- Warum Hersteller KI und Big Data für Wettbewerbsvorteile nutzen müssen
- 5 wesentliche Vorteile und Anwendungen der Draht-EDM-Technologie