



Industrialisierung Continuous-Fiber-Composite-3D-Druck in Delft: Fortschritte & Produktionserfolge
3D-Druck von kontinuierlich faserverstärkten Composites expandiert und avanciert weiter. Seit Markforged 2014 den Mark One Continuous Fiber 3D-Drucker ankündigte, sind viele neue Unternehmen und Entwicklungen entstanden. Ich habe über viele gebloggt und werde die sich rasant entwickelnde Landschaft und Akteure für CW Leser weiter erkunden.
CEAD (Delft, Niederlande) wurde in Karen Masons März 2019 Feature „Moving continuous-fiber 3D printing into production“ vorgestellt. In diesem Blog gebe ich mehr Details basierend auf Interviews mit Co-Founder Maarten Logtenberg, einschließlich warum das Unternehmen seinen Extruder separat verkauft und die Unternehmensvision für die Zukunft des Continuous-Fiber-Drucks.
Drucken mit und ohne Continuous Fiber – im selben Druck
Zusammen mit Logtenberg wurde CEAD von Lucas Janssen gegründet. Sie waren die Hälfte des Teams, das den niederländischen 3D-Drucker-Hersteller Leapfrog startete. „Wir haben viele verschiedene 3D-Druckmaschinen für die Industrie gebaut“, sagt Logtenberg. „Ich habe den Markt beobachtet und fühlte, dass Drucken im großen Maßstab mit Materialien, die für wirklich industrielle Anwendungen geeignet sind, fehlte. Man braucht mehr Festigkeit als Thermoplast allein.“ Das liefert Drucken mit Continuous Fiber. „Also entwickelten wir unsere eigene Technologie, die wir patentiert haben“, fährt er fort.
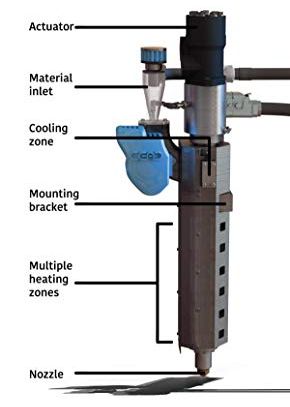
„Wir sehen immer noch Bedarf für Drucke mit Kurzfaser und ohne Faser.“ Deshalb ermöglicht CEADs Continuous Fibre Additive Manufacturing (CFAM) Technologie Drucken mit Continuous Fiber und mit Direktextrusion aus unverstärkten oder kurzfaserverstärkten Pellets innerhalb desselben Drucks. „Wir müssen den Druckkopf nicht wechseln“, erklärt Logtenberg. „Wir legen die Continuous Faser in die Mitte der Schmelze, sodass beide gleichzeitig extrudiert werden. Aber sie nutzen unterschiedliche Antriebssysteme. Die Continuous Fiber wird durch den Druckkopf gedrückt, aber vorimprägniert, um Qualität zu sichern.“
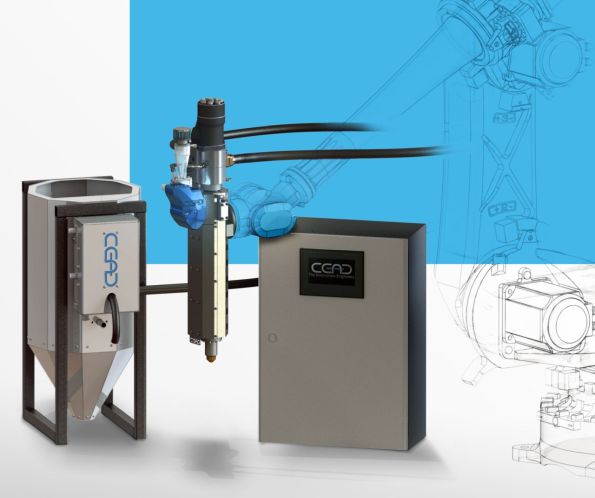
Bereits Standard in spritzgegossenen und overmoldeten Composites sowie pressgeformten Direct Long Fiber Thermoplastic (DLFT) Composites, ist Direktextrusion von Pellets/Granulaten günstiger für industrielle Produktion, sagt Logtenberg. „Diese Materialien müssen vor dem Druck getrocknet werden, und wir entwickelten unseren eigenen Trockner, der mit der CFAM-Maschine verbunden ist.“
Ähnlich wie bei overmoldeten Thermoplast-Composites wird für jeden Druck derselbe Polymer sowohl im vorimprägnierten Continuous Filament als auch in der unverstärkten oder kurzfaserverstärkten Direktextrusion verwendet. Das Unternehmen hat eine breite Palette von Polymeren verarbeitet, darunter ABS, PC, PEEK, PET, PLA und PP. Sie erkunden nun PEKK und Low Melt PAEK.
QUELLE: CEAD
Heizzonen und Gantry vs. Roboter
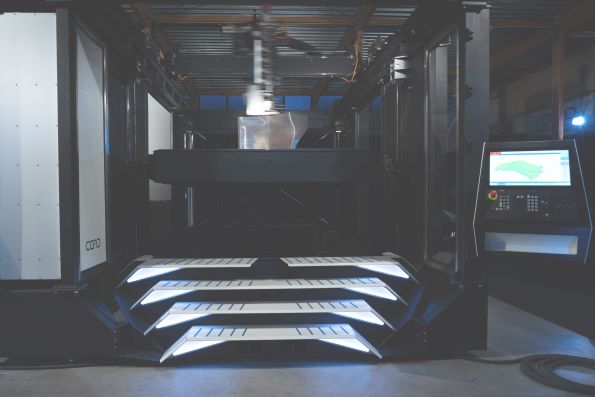
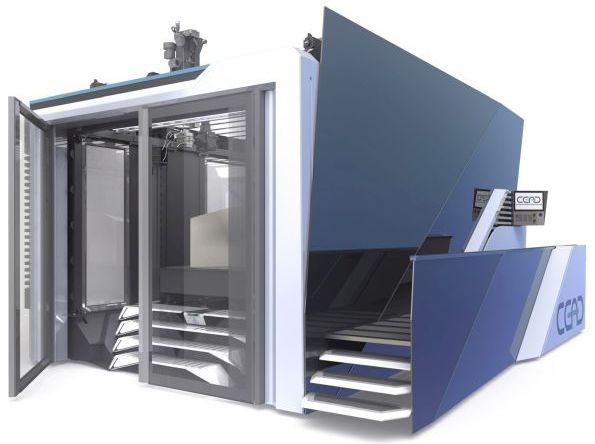
Aktuell bietet CEAD den Robot Extruder mit vier Heizzonen und seine gantry-basierte CFAM Prime Maschine mit 4 x 2 x 1,5 m Bauraum und 10 Heizzonen im Extruder. „Wir starteten Entwicklung 2017“, sagt Logtenberg. „Der Druckkopf basiert auf einem Einzelschneckenextruder, wie er beim Spritzgießen üblich ist. Man braucht Zonen, um das Material graduell zu erhitzen, damit man den großen Druck (50–60 bar) aufbauen kann, um so viel Material zu extrudieren. Pellets werden in den Zylinder gefördert, schmelzen, dann komprimieren und drücken. Wenn man zu schnell erhitzt, baut sich kein Druck im Extruder auf.“
Warum den Extruder/Druckkopf separat verkaufen? „Kunden wollten auch einen kleineren Extruder für Roboterarme, um eigene Maschinen zu bauen, aber ohne Continuous Fiber, nur Direktextrusion“, sagt Logtenberg. Warum Gantry für CFAM Prime? Die kurze Antwort: Genauigkeit und Geschwindigkeit. „Roboter sind wirklich gut in relativer Genauigkeit“, erklärt er, „aber der Weg von Punkt A zu Punkt B ist ungenau. Beim 3D-Druck muss man kontinuierlich mit Genauigkeit bewegen, um ein hochwertiges, fertiges Teil zu erzeugen.“
„Das andere Thema ist Geschwindigkeit“, fährt er fort. „Wir wollten hohen Output für industrielle Produktion, aber auch mit hoher Auflösung. Ein Roboterarm mit unserem Extruder bewegt sich mit 4 m/min, was sehr schnell für einen Roboter ist, aber die Gantry-Maschine schafft 60 m/min.“
Obwohl Gantry Geschwindigkeit bietet, bietet ein Extruder am Roboterarm noch Mehrachsiges Drucken. „Wir sind daran interessiert, Mehrachsiges Drucken zu nutzen, um die aktuelle Herausforderung mit Z-Richtungseigenschaften [typisch für Schichtdruck] zu überwinden“, räumt Logtenberg ein. „Wir entwickelten das Gantry-System zuerst, haben jetzt aber ein neues Steuerungssystem von Siemens, das dieselbe Kontrolle am Roboterarm bietet. Also entwickeln wir 5-Achs-Maschinen. Das Gantry-System ist immer noch schneller, aber dieses neue System bietet echte Mehrachsige Platzierung.“ Er stellt sich eine Kombination beider Systeme vor, ähnlich der Konfiguration für 5-Achs-CNC-Fräsmaschinen.
QUELLE: CEAD
Kühlung und Kontrolle
Eines der Probleme im 3D-Druck ist Kontrolle des Schwindens der Kunststoffmatrix. Zwar nutzte CFAM Prime initial Infrarot (IR) Heizung gesteuert durch Thermokameras, gibt Logtenberg zu, dass dieses System bei komplexen Formen ungleichmäßige Erwärmung erzeugte. „Wir nutzten immer noch eine geschlossene Druckkammer und entwickeln nun ein beheiztes Druckbett“, sagt er. „Das sorgt für gleichmäßigere Wärme, und wir nutzen weiterhin Thermokameras zur Überwachung und Steuerung. Druckt man dasselbe Teil zweimal mit sechs Monaten Abstand, hat man dasselbe Temperaturprofil und dieselben Bedingungen in der Druckkammer.“
Logtenberg merkt an, dass CFAM Prime so viel Material extrudiert, dass viel Energie darin steckt. „Es ist also schwer, es schnell genug abzukühlen, damit der Druck stabil bleibt. Man will die Schichten abkühlen, um sie stabil zu machen während des Druckens.“ Wie wird diese Kühlung erreicht? „Mit Zwangsluft, und viel davon“, sagt Logtenberg. Er bemerkt, dass Hitze im Druckbett und geschlossener Kammer Teil der Verzugskontrolle ist. „Man legt heiße Schichten auf kalte Schichten. Aber man will das Material über seiner Tg halten, die für einige Materialien über 150 °C liegt, doch es ist stabil genug, um darauf zu drucken.“ Auch mit diesem Prozess bleibt immer etwas thermische Spannung im Teil. „Man kann Post-Prozess-Schritte machen, um Spannung aus dem Teil zu bekommen.“
QUELLE: CEAD
CEAD nutzt Siemens Systeme zur Maschinensteuerung. „Diese sind gut durchdacht und können komplexe Herausforderungen in Prozess und Material bewältigen“, erklärt Logtenberg. CEAD schrieb seine eigene Software hinter dem Siemens System für eine einfache Benutzeroberfläche. „Die Maschine läuft auf G-Code, dem auch für industrielle Fräsmaschinen verwendeten Standard“, merkt er an. „Das gibt Freiheit in der Teileprogrammierung. Es kann Open Source Slicer nutzen, aber auch Siemens NX, ein mächtiges Softwaretool.“
Logtenberg sagt, der Kunde kann wählen, wie komplex er/sie gehen will. „Unser Ansatz ist sehr Open Source, ermöglicht verschiedene Drucksoftware. Will der Kunde einen sehr vereinfachten Druck, drückt er einen Knopf. Aber es ist auch möglich, fortgeschrittenere Software zu nutzen. Dann muss der Kunde aber das Wissen haben, wie man sie nutzt. Unsere Vision: Leute entscheiden, was sie wollen, und wir unterstützen sie.“ Logtenberg betont, CEAD verkaufe an Unternehmen, nicht an Konsumenten. „Also haben wir die Möglichkeit, mehr Support zu geben.“
Gedruckte Teile und Eigenschaften
„Man kann den Unterschied in Teilen mit Continuous Faser versus gehackter Faser fühlen“, stellt Logtenberg fest. „Aber wir haben Eigenschaften noch nicht getestet.“ Das ist die nächste Aufgabe, jetzt da Maschinenentwicklung und Initial-Launch abgeschlossen sind. „Dieses Jahr werden wir an der vollständigen Charakterisierung der Materialien und Entwicklung von Datensheets mit Druckfestigkeit, Steifigkeit etc. für jede Materialkombination arbeiten“, fügt er hinzu.
Bestimmung von Porengehalt und Faser-Volumenanteil ist auch Teil dieser Charakterisierungsarbeit. „Unser Faseranteil ist momentan nicht so hoch“, räumt Logtenberg ein. „Nutzt man gehackte Faser-Pellets, hat man 30 % Faser nach Gewicht, z. B. Hinzufügen der Continuous Faser fügt nur weitere 10 % hinzu, weil der Gesamtoutput und Volumen groß sind.“
Was ist mit Kompaktierung zur Porenreduzierung? „Die Düse selbst komprimiert die Schicht“, sagt Logtenberg. „Man muss das richtige Verhältnis von Schichthöhe zu Breite haben. Wenn das stimmt, bekommt man gute Haftung zwischen den Schichten.“ Er erklärt, das Verhältnis Höhe zu Breite sollte im richtigen Bereich liegen, um Kompressionskraft in der gedruckten Schicht und genug Wärme für gute Fusion in den Schichten zu erlauben. „Beispielsweise bei einer gedruckten Schicht 5 mm hoch und 5 mm breit, gibt es fast keine Kompressionskraft. Für 5 mm hohe Schicht braucht man 10 mm Breite.“
CEAD verbessert kontinuierlich die CFAM Prime Druckqualität, sagt Logtenberg. „Wir haben viel interne Software für dynamisches Drucken entwickelt.“ Er erklärt, es gab Probleme in Ecken, weil der Extruder Material ausstößt, während die Maschine abbremsen muss, um die Richtung zu ändern. „Wir haben dieses Problem jetzt gelöst. Wir entwickeln unser Tracking mit Sensoren, Dynamik und Schichttemperatur weiter, um Prozesskontrolle zu verbessern.“
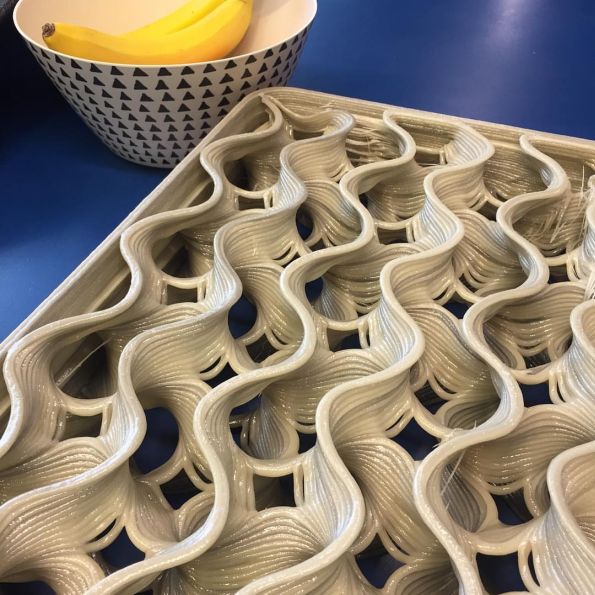
QUELLE: CEAD Instagram, März 2019
Maschinen für Marine und Bauwesen
Logtenberg sagt, die ersten Ziele für CEAD Primes industrielle Produktionskapazität sind Marine- und Bau- & Infrastrukturmärkte, weil seine gedruckten Composite-Teile gut genug für direkten Endverbrauch sind. Erste Kunden sind Royal Roos (Rotterdam, Niederlande), ein Marine Engineering und Bauunternehmen, und Poly Products (Werkendam, Niederlande), ein Composite-Fertiger für Marine, Architektur, Industrie, Freizeit und Transport.
Doch CFAM Prime wird auch für Formenbau genutzt, besonders für Marine-Strukturen. „Deshalb gingen wir mit dem Roboterarm voran“, sagt Logtenberg, „und haben CNC-Fräsen hinzugefügt, ähnlich wie LSAM Maschine [von Thermwood], aber etwas kleiner und günstiger.“
„In der EU sinkt die Bau-Rate für Marine, weil Arbeitskräfte so teuer sind, geht Produktion nach China. Wir versuchen, einen Weg zu finden, zu konkurrieren. Wir schauen auch andere Märkte an, wie Automotive, Aerospace und andere Transportbereiche.“
Die Resonanz in Marine- und Baumarkt war gut. „Wir machen viele Projekte, um zu zeigen, was die Maschine kann“, sagt Logtenberg. „Nach Launch letzten Herbst waren Verkäufe langsamer als gewünscht. Aber jetzt läuft es gut, mit beschleunigenden Projekten und Maschinenentwicklungen.“
Für diese neuen Märkte erkundet CEAD neue Materialien. Beispielsweise testet man ein Material von SABIC für Feuerbeständigkeit und spricht mit Zugherstellern. Mit der Fähigkeit, Continuous Fiber zu drucken, könnte CFAM auch Drähte und/oder Sensoren drucken? „Wir schauen uns das an“, sagt Logtenberg. „Wir arbeiten mit einem Unternehmen, um Stahlfasern einzubetten, die auch leitfähig sind.“
Zukunftsvision
Viele in der traditionellen Composite-Industrie fragen, wie 3D-gedruckte Continuous-Fiber-Composites mit konventionellen Composites konkurrieren können, wenn sie so niedrigen Fasergehalt und hohes Delaminationspotenzial zwischen gedruckten Schichten haben. „Z-Richtung-Festigkeit ist sicher eines der herausforderndsten Dinge für 3D-gedruckte Composites“, stimmt Logtenberg zu. „Wir konkurrieren derzeit nicht mit konventionellen Composites. Wir glauben, dass wir in Zukunft konkurrieren können, weil unsere Produktion vollständig automatisiert ist, aber wir haben einen langen Weg. Jetzt ist es eine Ergänzung zu aktuellen Fertigungsmethoden, die Flexibilität gibt und Design- und Produktionsmöglichkeiten eröffnet.“
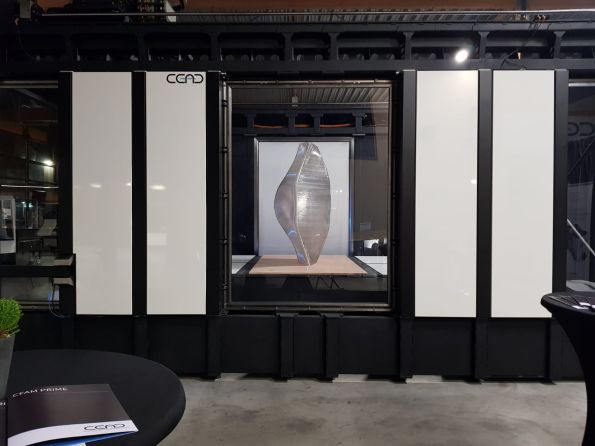
QUELLE: CEAD
Harz
- Verbundwerkstoff-Engineering & Carbon-Faser: Wie fortschrittliche Materialien moderne Infrastruktur formen
- Die Wirtschaftlichkeit des 3D-Drucks verstehen: ROI & Kostenanalyse
- Impossible Objects & BASF starten High-Performance Carbon-Faser PA6 3D-Drucklösung
- Continuous Fiber Manufacturing: 3D-Druck trifft fortschrittliche Faserverarbeitung
- Covestro präsentiert Maezio: Fortschrittliche Continuous-Fiber-Thermoplaste für High-Performance-Anwendungen
- Revolution im Verbundbau: Continuous-Fiber-Manufacturing mit MOI Composites
- South Dakota Mines Ingenieure gewinnen 2. Platz im nationalen Brückenwettbewerb mit leichtem Composite-Design
- Fortschritt im 3D-Druck: Continuous-Fiber-verstärkte Composite-Fertigung
- NPE2018: Neueste Composite-Materialien – Key Supplier & Innovationen entdecken
- 3D-Druck mit Verbundwerkstoffen: Praxisleitfaden für Ingenieure