



Composite-Fertigung revolutionieren für neue Marktchancen
Obwohl das Fundament des Unternehmens zweifellos Filamentwickeln ist, hat CompoTech diesen Prozess via Pin-basiertes Wickeln, Überwickeln und innovative Werkzeug- und Materialkonzepte in neue Anwendungen vorangetrieben. Das Ergebnis ist eine Prozessfluidität, die oft neue Performance-Level via Hybridisierung erreicht, z. B. mit Metallen und Fertigungsmethoden wie 3D-Druck und eigener Version von Automatisiertem Faserlegen (AFL).
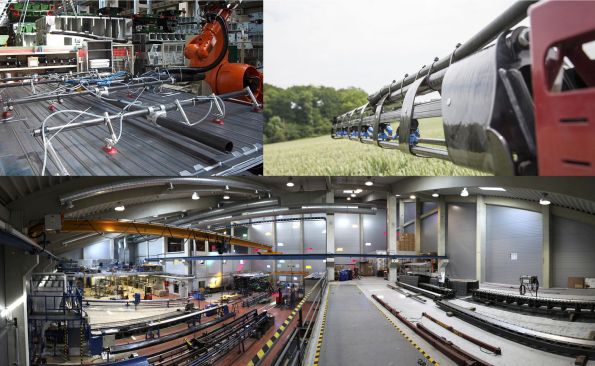
CompoTech (Sušice, Tschechien) wurde 1995 von Ondrej Uher und Vitek Sprdlik gegründet, heute F&E-Direktor bzw. Technischer Direktor. „Sie bauten ursprünglich eine Filamentwickelmaschine für Kajak- und Kanupaddelwellen, die ihre eigene Technologie für axiales Wickeln von 0° Fasern integrierte“, erklärt CompoTech Business Development Director Humphrey Carter. „Das ist jetzt Kernkompetenz. Wir haben gezeigt, dass diese Konstruktion stärkere und steifere Strukturen mit höherer Widerstandsfähigkeit gegen Faserknicken produziert.“
Das Unternehmen entwickelte auch die Fähigkeit, integrale Composite-Ringe für Verbindungen zu wickeln. Diese werden in Teilen von Hängegleiter-Holmen bis Antriebswellen und Industriekomponenten genutzt. „CompoTech designt Maschinen und Steuerungssoftware“, sagt Carter. „Da wir volle Prozesskontrolle haben, können wir Design besser optimieren. Wir entwickeln Prozesstechnologie maßgeschneidert an Designkriterien und stellen sie Technologiepartnern sowie Composite-Designern und -Herstellern zur Verfügung. Beispielsweise haben wir die Technologie an Southern Spars/North Marine Group lizenziert.“
Maschinenwerkzeuge designen
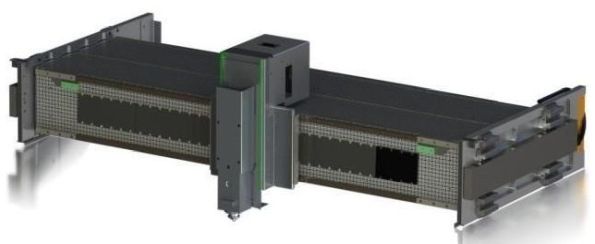
Aktuell beschäftigt das Unternehmen ca. 50 Mitarbeiter, fast die Hälfte in Design und Engineering. Es pflegt starke Verbindungen zur Czech Technical University (CTU) in Prag und zur University of West Bohemia (Pilsen, Tschechien). CompoTech entwickelte Composite-Lösungen für breite Anwendungen: Ausleger für landwirtschaftliche Sprühgeräte, Wellen für Windblattspitzen, Fahrradrahmen und -räder, Rohre und Rahmen für Montagegreifer im Automobilbau, leichte Portalkomponenten für Laserschneider und CNC-Maschinen.
„Wir arbeiten seit frühen 2000ern im Industrie- und Maschinenbausektor wegen dessen Prävalenz in Tschechien“, erklärt Carter. „Das ist eine sehr konservative Branche, die Composites nicht kennt. Also gehen wir auf Maschinenbauausstellungen und bilden sie weiter.“ Diese Branche weiß bereits, dass Vibrationen von beschleunigten Teilen und Schneidoberflächen wie Fräszähnen Bearbeitungsgenauigkeit und Werkzeugstandzeit reduzieren. CompoTech erklärt, die Harmonischen eines Schneidwerkzeugs – seine Vibration basierend auf Masse, Steifigkeit und aufgebrachten Lasten/Kräften – sind oft der limitierende Faktor für Performance und Produktivität. Weniger bekannt: Carbonfaserverstärkter Kunststoff (CFK) kann in Maschinenstrukturen und Werkzeughaltern eingesetzt werden, um Masse zu reduzieren und Steifigkeit vs. Stahl zu erhöhen. Mit Pitch-Faser berichtet CompoTech 25 % Gewichtsreduktion und 200 % Steifigkeitssteigerung (400 GPa mit UD-Faser). Das sind die zwei Hauptwege, die Eigenfrequenz einer Struktur zu erhöhen und Resonanz zu verhindern – wenn die Struktur selbst zu schwingen beginnt, was Probleme für bereits vibrationsanfällige Rotierteile und variabel-speed Maschinen verschärft.
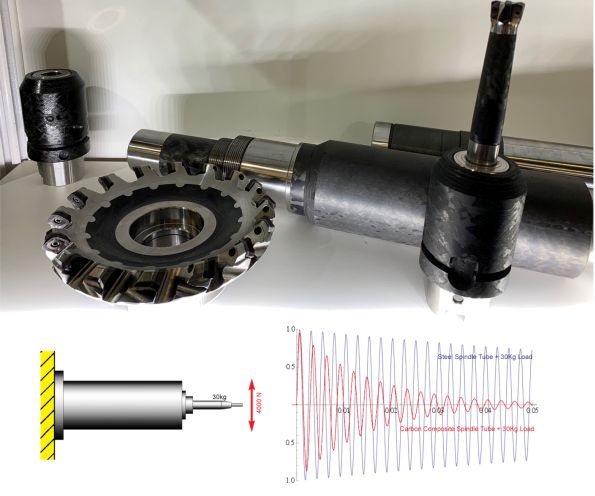
„Unser Prozess für CFK reduziert auch Maschinenwerkzeug-Drift vs. autoklavierte Composites, weil wir weniger thermischen Stress induzieren“, fügt Carter hinzu. „Werkzeughalter sind oft lange, schlanke Balken, die sich über Zeit ändern, abhängig von Design und Material. Das beeinflusst dann die relationale Position des Werkzeugs, reduziert dessen Genauigkeit.“
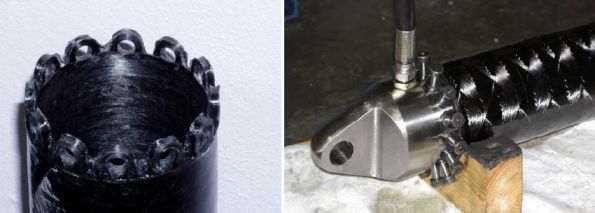
Für Dämpfung ging CompoTech über inhärente Faser-Polymer-Composite-Eigenschaften hinaus und pionierte Einbeziehung anderer Materialien, bereitstellend 12 bis 20-fache Dämpfung von Stahl, direkt Vibration entgegenwirkend und deren Abklingen beschleunigend (siehe Graph oben). „Wir haben über ein Jahrzehnt Erfahrung im Design gedämpfter Composites für gewünschte Eigenschaften und Performance“, sagt Carter. Ein Beispiel: neuer Werkstückspannfutter-Design, das weit weniger Spannkraft vs. Stahlfutter benötigt. Ein weiteres: modifizierte Vorrichtung für Drehen eines Flugzeugtriebwerk Low-Pressure-Turbine (LPT) Gehäuses aus schwer zerspanbarem Inconel 718 Legierung. Entwickelt durch EU-gefördertes INTEFIX Projekt, entwickelte CompoTech CFK-Ringe zur Ersetzung von Metallringen als Locators in der Vorrichtung. Resultat: kein Steifigkeits- oder Funktionsverlust bei verbesserter Werkstückverhalten und besserer Bearbeitungsperformance. Effektiv wurde die Vorrichtung intelligent, passt Werkstückspannung prozessbedingt an.
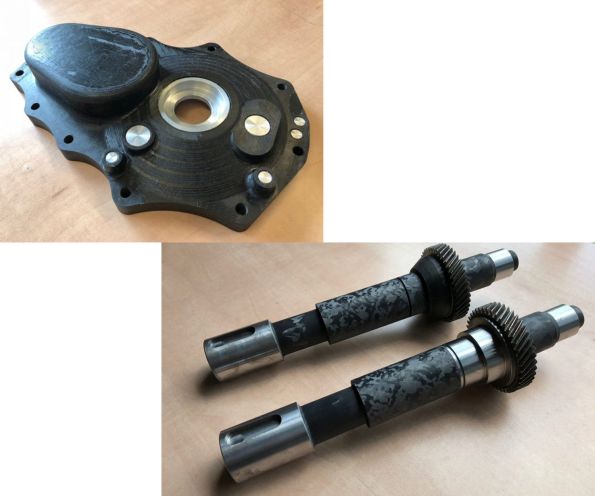
CompoTech hat laufende Arbeit an E-Fahrzeug Hybrid Metall/Composite Getriebe, Ziel: Masse um 25 % reduzieren und Geräusch durch Erhöhung der Eigenfrequenz und Dämpfung mindern. Projekt (2016 bis Okt 2019) in Kollaboration mit Czech Technical University (CTU) Prag, Korea Institute of Machinery and Materials (KIMM, Daejeon, Südkorea) und Samyang Reduction Gear Co. Ltd. (Inchon, Südkorea). Hauptkörper des Getriebes wird Composite mit Metalleinsätzen für Lagerflächen. CompoTech designete und produzierte oberes und unteres Getriebegehäuse sowie Getriebewellen. Alle bestehen aus mehreren Teilen, die klebend verbunden sind. CTU lieferte Tests und FE-Analyse, koreanische Partner technische Spezifikation und werden finishen, montieren und testen.
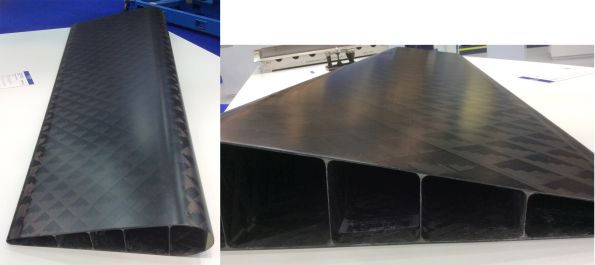
Delaminationsresistentes Querruder
Carter erklärt, dass viel F&E für Maschinenbau dann auf neue Anwendungen angewendet wird, wie das Querruder für Aero Vodochody AEROSPACE (Odolena Voda, Tschechien) L-39NG Jet Trainer. „Das ist eine anspruchsvolle Anwendung, mit sehr hohen Drücken an der Hinterkante“, sagt er. Zusätzlich zu Fluglasten erfährt die bewaffnete Version Druckwellen beim Abfeuern von flügelmontierten Raketen. „Mit konventioneller Composite-Konstruktion gab es Delamination an der Querruder-Hinterkante“, merkt Carter an. „Wir eliminierten alle Klebeverbindungen und schufen stattdessen eine integrale Struktur mittels Nass-Filamentwickeln und Co-Curing. Wir verbrachten Monate mit Design- und Prozessschrittentwicklung. Erst wird unser roboterassistierter Winder genutzt, um die vier Kastenbalken, die die Querruderholme bilden, zu filamwickeln. Diese sind Trapeze und dann D-Formen an Vorder- und Hinterkante. Die Hinterkante hat auch ein separates Stück für aerodynamischere Oberfläche.“
„Dann verbinden wir all diese Teile auf ihren Dornen zusammen und überwickeln, um die Außenflächen auf den Längsrippen zu erzeugen“, fährt Carter fort. Die gesamte Struktur wird vakuumbaggt und bei Raumtemperatur ausgehärtet mit Nachhärtung bei 90 °C.
„Dieses Projekt ist gutes Beispiel, wie wir mit Kunden Prozesstechnologie und Design entwickeln. Unsere Idee ist nicht, Querruder oder andere Teile massenweise zu produzieren. Wir würden Maschinen produzieren und unsere Kunden wickeln die Teile.“ Das Querruder fliegt nun und Aero Vodochody hat 4-Jahres-Bestellrückstand für L-39NG Jet Trainer.
Generell basiert CompoTechs Nasswickelprozess auf Präzision, quasi Towpreg on-the-fly erzeugend. „Wir nutzen meist Epoxidharze und 100 °C Aushärtung“, sagt Carter. „Für Anwendungen mit höherem Tg, wie einige Downhole-Tools für Öl & Gas, können wir bei 140 °C härten.“
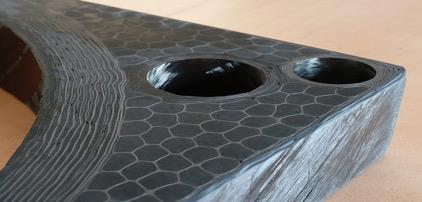
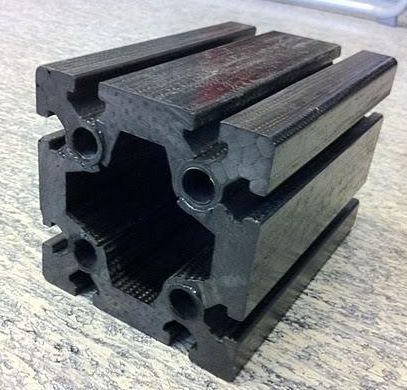
Neuartige Prozesse
3D Cellular Composite (3Dc) ist CompoTechs Name für eine Reihe von Prozessen, die einen Composite mit dreidimensionaler Verstärkung produzieren. Resultierend in einem Querschnitt mit zellulärem Erscheinungsbild, erreicht diese Konstruktion hohen axialen Fasergehalt in x-Richtung, interconnected mit Fasern in y- und z-Richtung, die Zellwände bilden. „Wir schufen diesen Prozess für dicke Teile, die sehr hohe axiale Steifigkeit benötigen“, sagt Carter. Diese Steifigkeit entsteht durch sehr hohen 0° (axialen) Fasergehalt. Die Zellwände tragen auch Scherlast quer über den Querschnitt via Zellwände und ermöglichen interessantere Sektionen wie den gezeigten T-Slot.
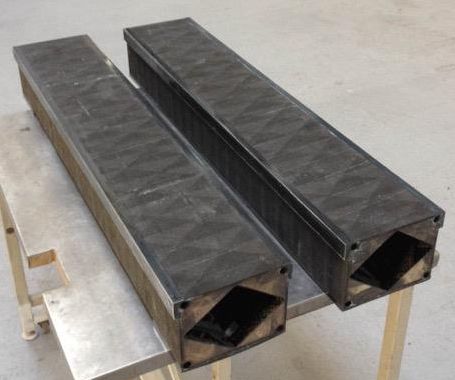
Das Unternehmen 3D-druckt auch Dornen und Stützen, um Torsion und Eigenfrequenzanforderungen ohne dickere Laminate zu erfüllen. „Das ist ein weiteres Projekt mit CTU“, sagt Carter, „wo wir automatisiertes internes Design von Strukturen entwickeln.“ Er merkt an, Thermoplast-Composite-Wickeln nimmt massiv zu. „Das ist unser nächster Schritt: unser Wickeln in Thermoplasten mit 3D-Druck zu kombinieren und Falttechniken zu nutzen, um innovative Formwerkzeuge für Composites sowie Maschinenwerkzeugstrukturen zu schaffen.“
Harz
- AT&T & Tech Mahindra starten Acumos: Open-Source-KI-Plattform für schnelles Deployment
- CompositesWorld SourceBook 2022: Umfassender Lieferantenführer für Maschinen, Materialien & Technologien
- Salewa präsentiert ultraleichten Ortles Couloir Bergstiefel mit fortschrittlichen Thermoplast-Composites
- CEAD stellt E50 Robot Extruder vor: Fortschrittliche Lösung für großformatigen Composite-3D-Druck
- Composite-Verstärkungen in Fahrzeugkarosseriestrukturen
- World of Filament Winding Conference: Spitzentechnologie & Markttrends
- IRG CosiMo Konsortium eröffnet High-Tech Thermoplast-Composite-Anlage
- Green Science Alliance startet innovative Nanozellulose-Composite-Produktion
- Israel führt den Weg in der Hochleistungs-Verbundstofffertigung
- Néos International eröffnet neues UK-HQ und hochmoderne Composite-Anlage in Derby