



Kann 3D-Druck-Filament altern? Ursachen & Lösungen
Einleitung
Drucker kalibriert, Qualität top. Dann: alte Filament-Spule genutzt → Ergebnis enttäuschend. Kann Filament „schlecht“ werden und Eigenschaften verlieren? Wahrscheinlichste Ursachen?
Unversiegelt gelagert → Feuchtigkeitsaufnahme → spröde. UV-Licht → spröde, bruchanfällig. Nicht in Spulenlöcher gesichert → Verheddern.
Übersicht: Ursachen, betroffene Filamente, Folgen, Lösungen.
| Ursache | Am stärksten betroffen | Am wenigsten betroffen | Folgen | Lösung |
|---|---|---|---|---|
| UV-Licht | PLA, ABS | PETG, ASA | Filament wird spröde, bricht leicht | Keine Reparatur möglich |
| Feuchtigkeit | PLA, ABS, PETG | HIPS, ASA | Schlechte Haftung, Blasen in Düse, inhomogene Ergebnisse, verzögerter Extrusionsstart/stop, Düse stoppt | Ofen: 40 °C, 3 Std.; Föhn; Filament-Trockner |
| Verheddern | Alle | Alle | Düse stoppt Extrusion | Filamentende immer in Spulenlöcher sichern |
| Spulenhalter-Reibung | Alle | Alle | Düse stoppt Extrusion | Spule auf reibungsarmer Lagerung platzieren |
Wie lange hält Filament generell?
Trocken, kühl, originalverpackt (Feuchtigkeitsschutz): mind. 2 Jahre (PLA, ABS, PETG). Ausnahme: Nylon – nach ~12 Monaten oft unbrauchbar.
Qualität kann länger halten, aber Testdruck nötig. Generell: Spulen vermeiden, die 2+ Jahre im Regal lagen. Lebensdauer hängt ab von: Umgebungsbedingungen (Feuchte, Temperatur, Sonnenlicht), Filament-Qualität/-Typ.
PLA
Haltbarkeit: 2–3 Jahre (kühl, trocken, dunkel, originalverpackt). Nach 2 Jahren Qualitätseinbußen möglich. Hitze (Garage, Sonne) & UV meiden. Bei Raumtemperatur drinnen: oft Jahre ohne Qualitätsverlust.
ABS
Ähnlich wie PLA: bis 2 Jahre, wenn trocken. Höhere Glastemperatur (105 °C vs. 60 °C PLA) → besser hitzebeständig. Weniger hygroskopisch, aber trotzdem: Verpackung + Silicagel, kein direktes Sonnenlicht.
Nylon
Extrem hygroskopisch („Schwamm für Wasser“). In wenigen Tagen 1–3 % Feuchteaufnahme → Druckversagen. Max. Haltbarkeit: 12 Monate. Ungeeignet für Außeneinsatz. Hinweis: Alle Filamente sind mehr oder weniger hygroskopisch, aber Nylon extrem. Gedruckte Teile nehmen Feuchtigkeit auf bis Sättigung – dann nicht mehr.
PETG
Copolyester (PET + Glycol). Stärker, flexibler, höhere Glastemperatur als PLA (im Auto weniger Verformung). Luftdicht + kühl lagern. Hitze + Feuchtigkeit gleichzeitig → spröde, Risse. 2+ Jahre möglich bei guter Lagerung. UV-beständig – top für Außeneinsatz.
Erkennen, ob Filament schlecht ist & Ursachen
Keine sichere Sichtprüfung. Aber: Alter Filament schadet Drucker nicht – Testdruck (kleines Objekt, Standard-Settings) zeigt Qualität. Popp-Geräusche beim Extrudieren = feuchtes Filament (sicherer Indikator).
Drei gängige Tests (meine Bewertung):
- Dehntest: Unzuverlässig (PLA flexibel vor Bruch), subjektiv → Zeitverschwendung.
- Belastungstest (hängen lassen): Noch unzuverlässiger → nicht empfohlen.
- Testobjekt drucken: Beste Methode. Erwartete Qualität? Popp-Geräusche → Feuchtigkeit sicher.
Wie Feuchtigkeit Filament schadet
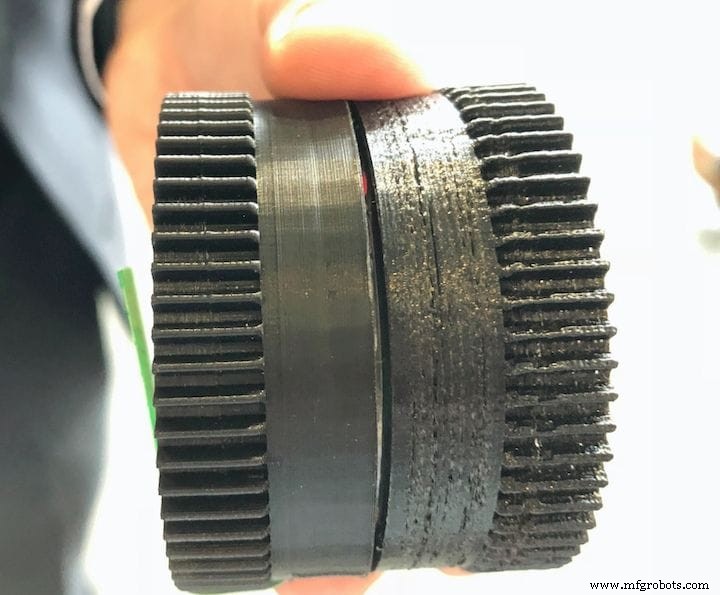
Feuchte Spule → schlechte Drucke, Bruchgefahr. Filament gespannt/stringing aus Spule → Hinweis auf Feuchte.
Folgen von nassem Filament:
- Löcher in oberen Schichten
- Blasen an Düspitze
- Schlechte Bauplattenhaftung
- Sehr inhomogene Ergebnisse bei gleichem Modell
- Verzögerter Extrusionsstart/ende → schlechte Qualität
- Düse stoppt zufällig
Aufschäumen (Foaming)
Hauptgrund für Filament-Ausdehnung. Schichten werden schwächer, Druck sieht aus wie Schweizer Käse. Ursachen: Verdampfung aufgenommener Feuchtigkeit, übermäßiges Retract. Polymere quellen auf, verlieren Festigkeit, können brechen.
Hydrolyse
Atomarer Prozess: Wasser bricht chemische Bindungen im Polymer → Monomere. Niedriger Feuchtegehalt essenziell für saubere Drucke. Richtiges Trocknen = saubere, schöne Ergebnisse.
Feuchtes Filament trocknen
Einfachste, kostengünstigste Methode: Backofen. Hitze verdunstet Wasser → problemloses Drucken wieder möglich.
Küchenofen geht, aber: nicht für Filament ausgelegt → sehr vorsichtig, weit unter Glastemperatur bleiben.
Richtiges Trocknen: Ofen auf 40 °C (104 °F), ca. 3 Stunden. Regelmäßig prüfen: nicht zu heiß, nicht schmelzen lassen.
PLA-Glastemperatur = 60 °C (140 °F). Wird sie auch nur kurz überschritten → Spule unbrauchbar.
Alternativen:
- Lebensmitteltrockner (entziehen Feuchtigkeit wie bei Lebensmitteln)
- Filament-Trockner (speziell dafür, kein Schmelzrisiko, top für dauerhafte Trockenhaltung)
Filament richtig lagern
Hersteller legen Silicagel-Beutel bei (Trockenmittel). Alle Filamente in luftdichtem Behälter/Zip-Beutel mit Silicagel (oder Reis, Silicaperlen) lagern.
Weitere Filament-Killer & Lösungen
Verhedderte Spule
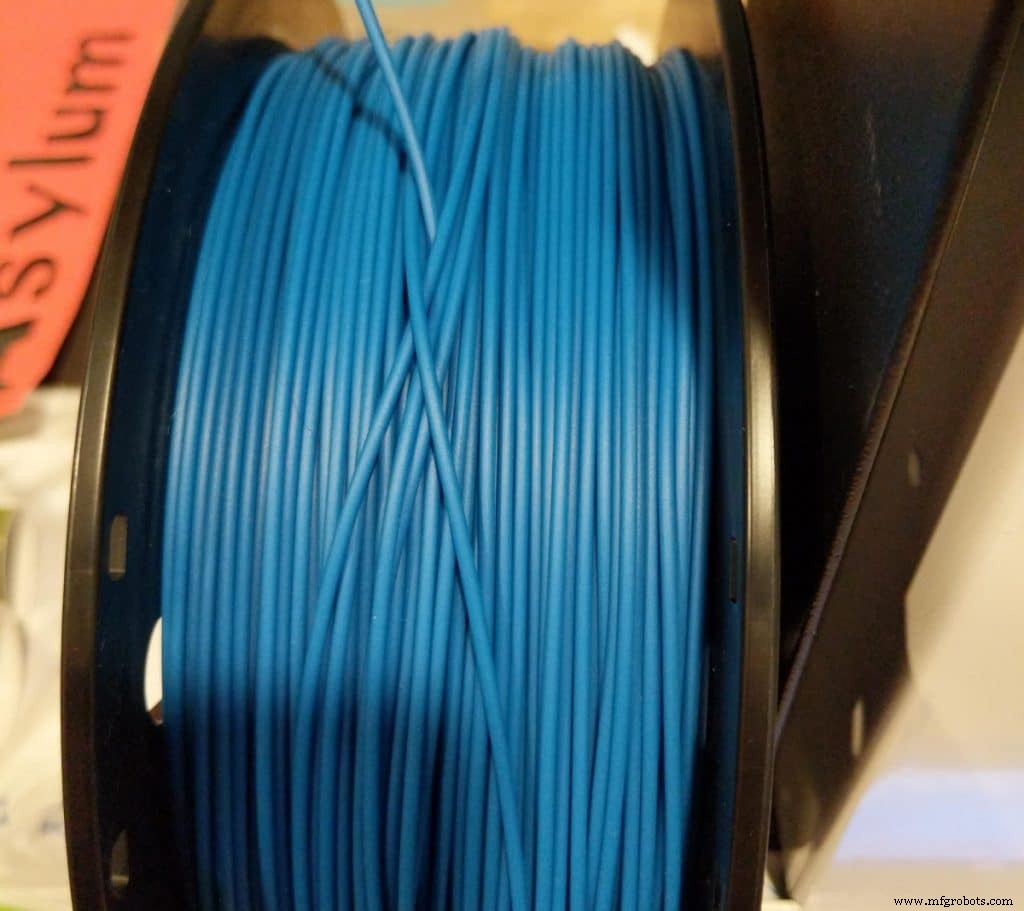
Häufigstes Problem im Alltag. FDM zieht Filament von Spule → schmilzt in Hotend. 1 kg = bis 100 Windungen. Ein Ende fix an Spule, anderes zum Drucker.
Bei Lagerung: loses Ende immer in Spulenloch stecken.
Verheddert → Drucker kann nicht nachfördern → Jam mitten im Druck → Frust, Zeitverlust, Kosten.
Vermeidung: loses Ende niemals frei. Nicht im Drucker? In Hand oder fest in Spulenloch. Schon verheddert? Manuell abwickeln, neu aufwickeln, Ende in Loch fixieren.
Filament vor Kindern, Tieren, unverantwortlichen Erwachsenen schützen!
Haustiere, Kleinkinder, „lustige“ Gäste + Filament (kühl, glänzend, quietscht, bunt) = Katastrophe (Toilettenpapier-Effekt). Wegschließen.
Sonnenbeschädigung
Die meisten Filamente nicht UV-beständig. Sonne schädigt über Zeit. Optisch okay, aber weicher/spröder, dünner, formverändert → bricht leicht. Passiert bei Transport/Lagerung am Fenster. Einfach vermeiden.
Spulenhalter: zu lose oder zu fest
Reibung am Spulenhalter → schwache Schichten, schlechte Haftung, Verstopfungen. Spule muss frei drehen, ohne Hindernis.
Filamentführung (PTFE-Schlauch) nutzen
Fast immer PTFE-Rohr. Verhindert Verheddern, sorgt für geraden Einzug → bessere Druckqualität, Ruhe.
Fazit
Fast alle Probleme vermeidbar & einfach zu verhindern. Empfehlungen in Druck-Workflow integrieren, paar Extra-Sekunden für richtige Lagerung investieren.
Empfohlene Produkte
Unsere Auswahl: Drucker, Filamente, Upgrades – getestet, kuratiert, für jede Erfahrungsstufe passend.
3d Drucken
- Rechtliche Herausforderungen im Cloud Computing adressieren: Risiken, Regulierungen und Best Practices
- 5 Hauptursachen für Equipment-Ausfälle und bewährte Präventionsstrategien
- Drei häufige Ursachen für Elektromotorausfall & Behebung
- Kann 3D-Drucker-Resin wiederverwendet werden? Umfassender Leitfaden
- Löst sich PLA in Wasser auf? Bedingungen & Tipps zur Wasserdichtigkeit
- Lohnt sich ein 3D-Drucker? Umfassende Vor- & Nachteile-Analyse
- Leitet PLA-Filament Strom? Leitfähige Varianten & Druckherausforderungen
- 3D-Drucker-Extruder-Klicken, -Rutschen und -Überspringen beheben: Schritt-für-Schritt-Anleitung
- Werkzeugbruch, -verschleiß & -ausbrüche verstehen: Ursachen, Verhütung & Lösungen
- Slug Pulling beim Stanzen verhindern: Ursachen & Lösungen