



Erste-Layer-Wellen beseitigen: Ursachen & Lösungen für 3D-Druck
Einleitung
Erfahrene Maker kennen Unvollkommenheiten und entwickeln einen „6. Sinn“ für Ursachen/Lösungen. Noch im Aufbau? Dieser Artikel ist für Sie.
Hier: häufigste Ursachen & Lösungen für Wellen (Ripples) im ersten Layer. Kernpunkte vorab:
Wellen im ersten Layer entstehen meist durch: falsche erste Schichthöhe/Flow, Düse zu nah am Bett, unebenes/schlechtes Leveling, zu hohe Druckgeschwindigkeit, Layer-Lüfter in den ersten Schichten an.
Lösung: Bett korrekt leveln, Geschwindigkeit der ersten Layer reduzieren, Linienbreite korrekt einstellen, Initial Layer Height anpassen. Zusätzlich: Auto-Bed-Leveling-Sensor oder Mesh-Leveling.
Häufige Ursachen für Wellen im ersten Layer
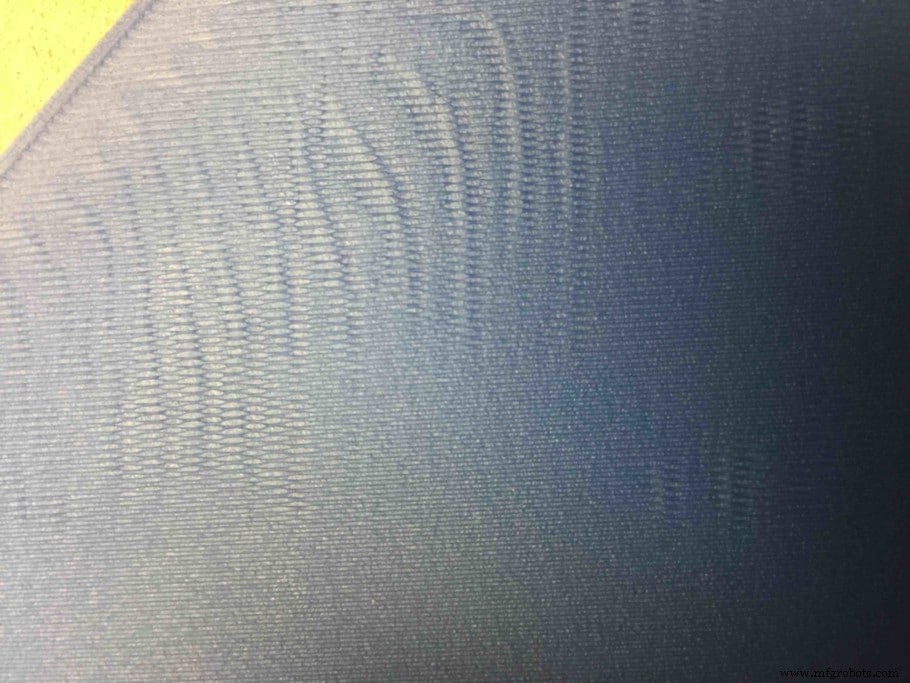
Druckbett-Probleme
Perfekter erster Layer → perfekt ebenes Bett. Flexible Bauplatten verziehen sich mit der Zeit – Glasbetten selten. Vor jedem Druck: Bett reinigen (Filament-/Kleberreste verhindern Haftung).
Erste Schichthöhe & Flow-Rate
Zu hoher Flow → Überdruck → Wellen. Gegenmaßnahmen: Initial-Flow reduzieren oder Initial Layer Height erhöhen. Höhere erste Schicht verzeiht Kalibrierungsfehler. Bei feinen Layerhöhen (z. B. 0,08 mm) Initial Layer Height erhöhen → bessere Haftung.
Düse zu nah am Bett (Z-Offset)
Zu weit → keine Haftung. Zu nah → Filament wird verschmiert, Wellen durch Platzmangel. Faustregel: Düsenhöhe = ¼ Düsendurchmesser (z. B. 0,1 mm bei 0,4-mm-Düse). A4-Papier-Test: Papier zwischen Düse & Bett mit leichtem Widerstand verschiebbar.
Druckgeschwindigkeit
Erste Layer langsamer → Filament haftet besser. Slicer berechnen Initial Speed oft als % der Gesamtgeschwindigkeit. Sicher: Initial Layer Speed = 50 % der normalen Bewegungsgeschwindigkeit.
Kühlung
Lüfter in ersten Layern aus. Filament soll langsam abkühlen → mehr Zeit für Haftung, weniger Warping. Meist Werkseinstellung. Falls Settings geändert: Reset auf Default – vergessener Parameter könnte Schuld sein.
Empfohlene Einstellungen gegen Wellen
Nur Parameter, die den ersten Layer direkt beeinflussen:
- First Layer Height: ~90 % der regulären Layerhöhe. Bei feinen Layerhöhen: erhöhen (bessere Haftung).
- First Layer Width: Immer = Düsendurchmesser (Standard 0,4 mm). Bei Über-/Unterextrusion: Flow-Rate ändern, nicht Linienbreite (Flow ändert nicht Bahnen, Linienbreite schon).
- First Layer Speed: 50 % der Gesamtgeschwindigkeit → bessere Haftung.
- First Layer Fan Speed: Aus für erste Layer. Schnelles Abkühlen → schlechte Haftung, Warping, Wellen.
Wellen künftig vermeiden
Zwei Maßnahmen, beide zum Bed-Leveling:
Automatisches Bett-Nivellierungssensor nachrüsten
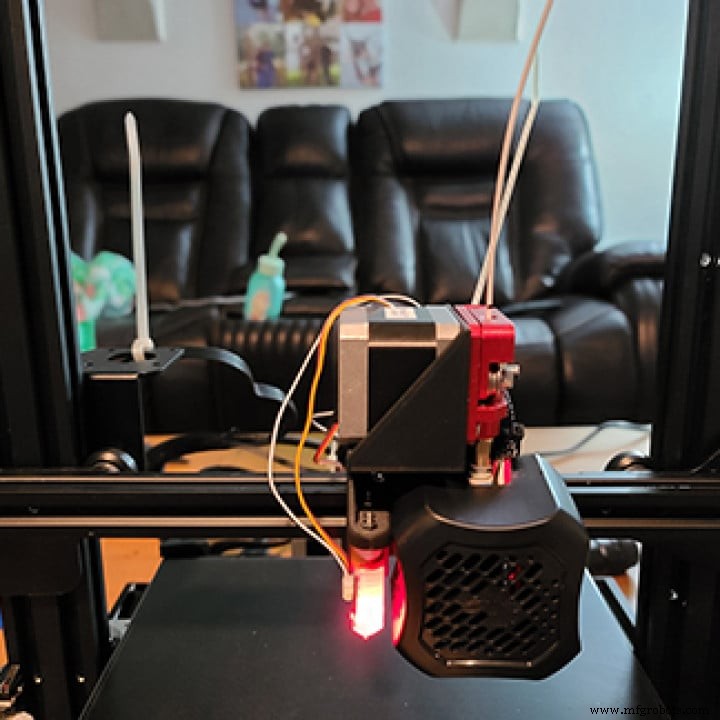
Sensor misst Düse-Bett-Abstand an vielen Punkten → kompensiert Unebenheiten während des Drucks. Auch bei unperfektem Bett: Düse bleibt optimal positioniert. Empfehlung: Mechanischer Sensor (z. B. BLTouch) – vielseitig, funktioniert auf allen Oberflächen & bei Temperaturschwankungen. Auch kapazitiv, induktiv, Hall-Effekt möglich (hier nicht vertieft).
Unser separater Artikel zu Bed-Leveling-Sensoren lohnt sich.
Manuelles Mesh Bed Leveling (Marlin Firmware)
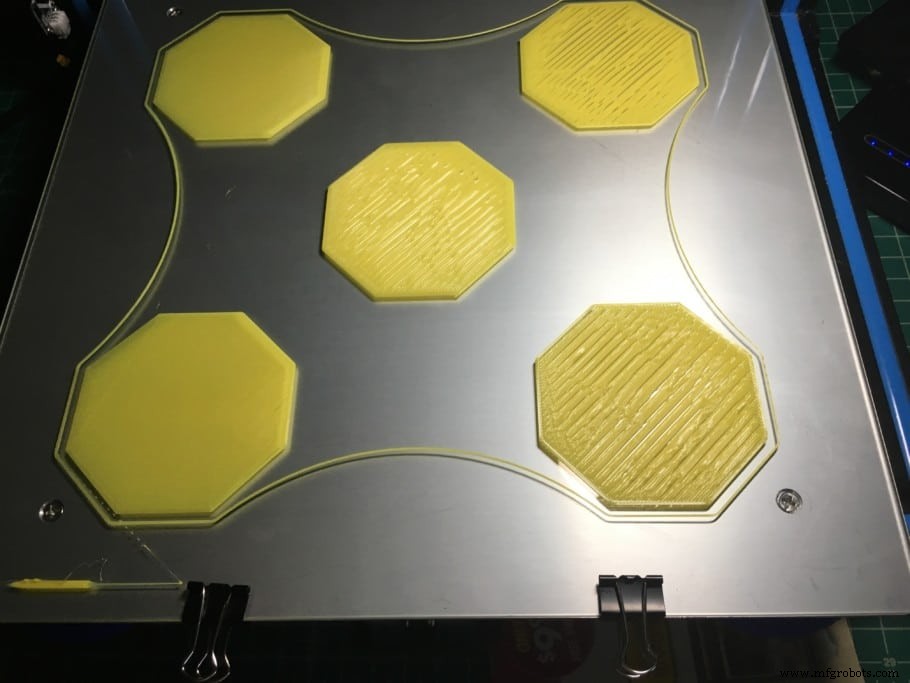
Erstellt Höhenprofil (Mesh) des Betts → passt Z-Höhe während Drucks an. Benötigt Firmware-Konfiguration – wirkt komplex, ist aber wie ein Rezept zu folgen.
Mesh Bed Leveling aktivieren
- Aktuelles Marlin-Firmware-Image besorgen + Arduino IDE installieren.
- In
Configuration.hfolgende Zeilen einkommentieren (// entfernen):MESH_BED_LEVELINGRESTORE_LEVELING_AFTER_G28LCD_BED_LEVELING
- Neue Firmware auf Board flashen.
- Am Drucker-Display: „Level bed“ unter „Bed leveling“ → „Click to begin“. Je Klick: Düse fährt neue Position → Höhe so justieren, dass Papier mit leichtem Widerstand passt.
- „Store Settings“ speichern. Testdruck. Falls Düse konstant zu nah/fern: „Bed Z“ Offset nutzen statt kompletter Neu-Kalibrierung.
Empfohlene Produkte
Unsere kuratierte Auswahl: Sensoren, Drucker, Filamente, Upgrades – getestet, für jeden Level passend.
3d Drucken
- Die Ursachen von Stringing (Fädenziehen) im 3D-Druck verstehen
- Layer Shifting beim 3D-Druck verstehen: Ursachen & Lösungen
- Re-Platforming in der Cloud: Was es ist und wie es effiziente Migration vorantreibt
- Daten im Internet of Reliability nutzen: Strategien für effektives Management
- Was ist Circular Economy? Einblicke führender Kunststoffunternehmen
- Talente-Lücke schließen: Was die Fertigung jetzt tun muss
- DC- vs. AC-Motoren: Wesentliche Unterschiede und die richtige Wahl für Ihre Anwendung
- Moderne Fertigungsprozesse: Schlüsseltechniken & Innovationen
- Die Druckindustrie: Kernbereiche und Dienstleistungen
- Die Farben- und Lackindustrie: Akteure, Produkte und Marktstruktur