



Perfekte Top-Layer beim 3D-Druck: Techniken für makellose Oberflächen
Einleitung
Community strebt ständig nach besserer Druckqualität. Top-Layer-Qualität entscheidet oft über Gelingen. Hier: Probleme & einfache Lösungen.
Für bessere Top-Layer-Oberfläche: Pillowing & Löcher durch falsche Slicer-Parameter beseitigen. Einfachste Lösung: Infill-Dichte erhöhen und/oder Top-Layer-Dicke erhöhen. Für Ästhetik: Ironing aktivieren.
Häufige Top-Layer-Probleme & Lösungen
Zwei Hauptprobleme: Löcher/Lücken & Pillowing (uneben, bucklig, rau).
Löcher & Lücken im Top-Layer
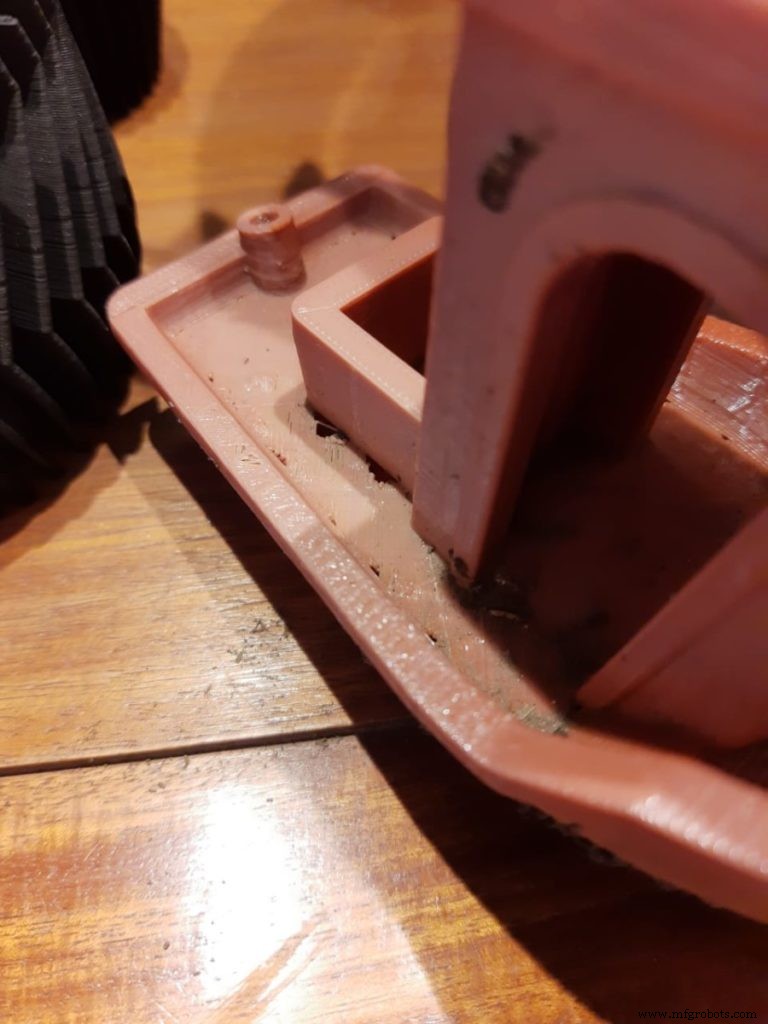
Top-Layer-Dicke erhöhen
Häufigste Lösung: Solider Top-Layer über teilweisem Hohlraum (Infill) → Layer sackt in Luftspalten. Mind. 0,5 mm solider Top-Bereich. Bei 0,3 mm Layerhöhe: 2 Top-Layer. Bei 0,1 mm: 5 Top-Layer. Hinweis: Objektgröße ändert sich nicht (innerhalb Dimension).
Infill-Dichte erhöhen
Niedrige Infill-Dichte → große Luftlücken → weniger Stütze für Top-Layer → Löcher. Mind. 12 % Infill. In 10%-Schritten erhöhen bis Problem gelöst.
Unterextrusion prüfen
Bleibt Problem: evtl. Unterextrusion. Firmware denkt, mehr extrudiert als tatsächlich → schlechte Qualität → Lücken.
Test: 20-mm-Würfel, mind. 3 solide Top/Bottom-Layer. Lücken zwischen den 3 Layern? → Unterextrusion. Fixes:
- Düse prüfen: verschlissen → tauschen, verstopft → reinigen, Reste entfernen.
- Filament-Durchmesser in Slicer = tatsächlicher Durchmesser?
- Extrusion Multiplier (Flow Rate) erhöhen: PLA ~0,9, ABS ~1,0. In 5%-Schritten testen. Bereich: 0,9–1,1.
- Richtige Drucktemperatur: Zu niedrig → unsauberes Schmelzen → Jam. Zu hoch → Modellierprobleme (längeres Erstarren). Spule prüfen.
Pillowing (Kissen-Effekt)
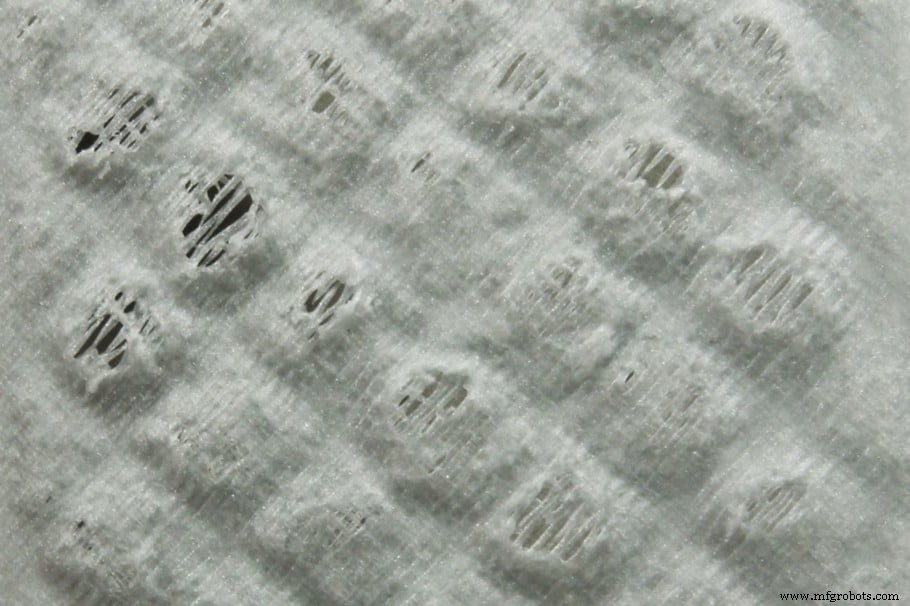
Unerwünschte Folge schlechter Settings. Unregelmäßige, bucklige, raue Top-Layer. Fixes:
- Top-Layer-Dicke erhöhen: Mind. 0,5 mm solider Bereich. Bei 0,25 mm Layerhöhe: mind. 2 Layer. Dünner = anfälliger.
- Infill-Dichte erhöhen: Weniger Luft unter Top-Layern → stabilere Basis. In 10%-Schritten testen.
- Langsamer drucken: Temperatur & Speed reduzieren → Kunststoff mehr Zeit zum Abkühlen/Aushärten → stärker, weniger Curling.
- Kühlung prüfen: Layer-Lüfter bei Top-Layern auf Maximalgeschwindigkeit. Oberfläche kühlt nicht schnell genug → Pillowing. Lüfter zu schwach? Mods (z. B. stärkerer Lüfter, Schreibtischventilator auf Drucker).
Top-Layer-Qualität mit Ironing verbessern
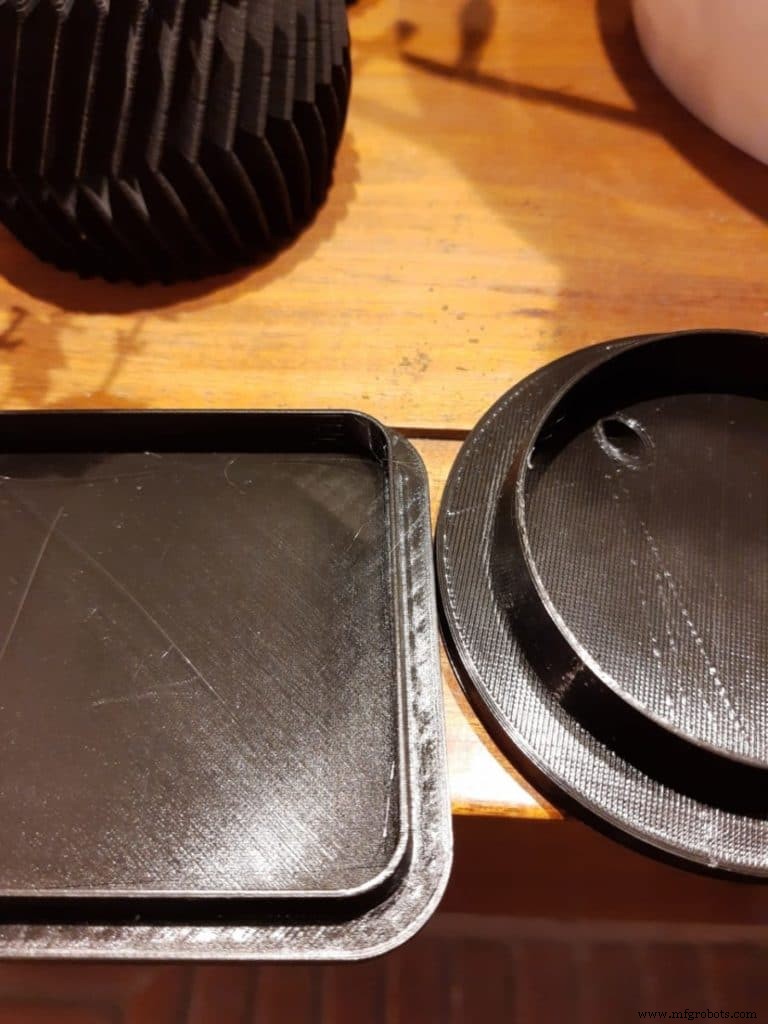
Was ist Ironing beim 3D-Druck?
Ironing (erst in Cura, jetzt in allen gängigen Slicern): Nach letztem Top-Layer fährt Düse heiß über die Oberfläche, schmilzt sie erneut glatt. Optional: winzige Filamentmenge extrudieren → füllt Löcher. Effekt: Schichtlinien geglättet → deutlich glattere Oberfläche.
Anwendung: Jede flache, zum Bett parallele Top-Fläche. Auch für maximalen Kontaktflächen bei Verklebung zweier Teile. Kein Effekt bei Figuren/nicht-parallelen Flächen.
Nachteil: Große Flächen → Filament-Jam durch langsames, minimales Extrudieren möglich. Meist keine signifikanten Nachteile, aber: Druckzeit +10–50 % (projektabhängig).
Ironing in Cura aktivieren
- Druckeinstellungen-Panel öffnen.
- Hamburger-Menü → „Einstellungen-Sichtbarkeit verwalten“.
- Suche „ironing“, „Ironing aktivieren“ anhaken, Fenster schließen. Auch Ironing-Settings sichtbar machen.
- Unter „Wand“ (Shell): „Ironing aktivieren“ anhaken. Fertig!
Ironing-Einstellungen im Detail
- Nur höchsten Layer ironen: Nur oberster Layer (wenn flache Fläche niedriger als Top-Layer). Deaktivieren → alle Top-Layer ironen.
- Ironing-Muster: „Zickzack“ (Standard, hin-her) oder „Konzentrisch“ (außen nach innen).
- Ironing-Linienabstand: Standard 0,1 mm → sehr glatt. Größerer Abstand = schneller, weniger glatt.
- Ironing-Flow: Standard 10 %. Bei Rauheit reduzieren (evtl. Überextrusion beim Ironing).
- Ironing-Inset: Abstand zum Rand. Da wenig extrudiert wird: nicht bis Kante fahren → vermeidet Wulst.
- Ironing Speed, Acceleration, Jerk: Feintuning der Bewegungsparameter während Ironing. Vertiefung: separater Artikel zu Acceleration/Jerk.
Empfohlene Produkte
Unsere Auswahl: Drucker, Filamente, Upgrades – getestet, kuratiert, für sorgenfreien Start.
3d Drucken
- Top 5 strategische Metalle, die moderne Verteidigung & Luftfahrt prägen
- Experten-Leitfaden zur Verbesserung des Cloud Managements: Strategien, Best Practices und Kernvorteile
- Metallbeschichtung für 3D-gedruckte Teile: Praktischer Experten-Leitfaden
- Experten-Guide zu Top DMLS-Maschinen – 2024 Edition
- Beste industrielle Binder-Jetting-3D-Drucker: Top 5 Auswahl
- Die Top 7 Keramik-3D-Drucker 2018 – Experten-Review
- Top 6 SLS 3D-Drucker 2018: Umfassender Vergleich
- Industrie 4.0 in der Instandhaltung: Praktischer Leitfaden zur Zukunft des Asset Managements
- Carl Calabrias Experten-Anleitung: Einbau von Inserts beim Mark One 3D-Drucker
- Ihr definitiver Leitfaden zum 3D-Druck: Von den Grundlagen bis zu fortgeschrittenen Techniken