



3D-Druck Stringing eliminieren: 5 bewährte Strategien für saubere, hochwertige Modelle
3D-Druck-Profis und -Hobbyisten sind sich einig: Stringing (Fadenziehen) ist ein häufiges Problem im Arbeitsalltag. Also, was ist 3D-Druck Stringing?
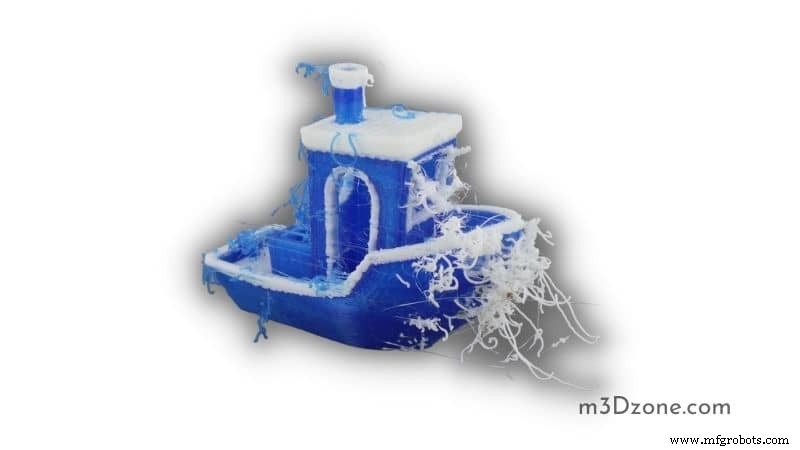
Stringing tritt auf, wenn Filament durch die 3D-Drucker-Düse an Stellen austritt, wo es nicht hingehört.
Das 3D-Modell wirkt unordentlich, da kleine, wisphafte und haarartige Filamentfäden die Drucklücken besetzen. Stringing beeinträchtigt die finale Druckqualität negativ.
Modelle mit signifikanten Drucklücken neigen stärker zu Stringing. Glücklicherweise ist die Behebung einfach, da mehrere Druckeinstellungen helfen, dieses Problem in den Griff zu bekommen.
Die 3D-Druck-Retraktions-Einstellung steht an erster Stelle: Sie ermöglicht dem Extruder, das Filament zurückzuziehen, wenn ein Abschnitt fertig gedruckt ist – so wird das Austreten von Filament gestoppt, das Stringing verursacht.
Zudem helfen Retraktions-Einstellungen, das Filament rechtzeitig wieder in die Düse zu schieben, wenn der nächste Druckabschnitt beginnt.
Warum tritt 3D-Druck Stringing auf?
Stringing oder Plastik-Oozing ist ein häufiges Phänomen im 3D-Druckprozess. Man bemerkt es schnell, da es feine Fäden hinterlässt, die Spinnweben oder Haaren ähneln.
Stringing oder Oozing hat mehrere Gründe. Der typischste Grund: Filament tritt aus dem Druckkopf aus, während dieser verfährt.
Während der Druckkopf über das Bauraumvolumen fährt, treten winzige Filamentmengen aus und verursachen übermäßiges Stringing. Diese geschmolzenen Kunststofffäden erstarren und haften an den gedruckten Teilen.
Normalerweise sollte Stringing nicht auftreten. Es kann jedoch auch vom verwendeten Filamenttyp abhängen. Hygroskopische Kunststofffilamente wie TPU und Nylon neigen zu Stringing, wenn sie nicht richtig gelagert werden.
Ein weiterer Grund für Oozing: Filamente, die hohe Temperaturen zum Schmelzen benötigen. Sie müssen Prozesseinstellungen anpassen, um die korrekte Temperatureinstellung zu erreichen – das hilft, übermäßiges Stringing zu stoppen.
Was bewirkt Stringing an 3D-Druckmodellen?
Stringing, Oozing oder Tropfen entsteht, wenn überschüssiges, unerwünschtes Material nach Abschluss des Drucks am 3D-Druckmodell verbleibt. Der Name „Stringing“ rührt daher, dass das unerwünschte Material wie Fäden aussieht.
Signifikant: Die zusätzlichen Materialien bleiben an Kanten und Seiten des fertigen Modells haften – das Objekt wirkt unordentlich. Zudem fehlen die exakten Maße, die es haben sollte; die geplante Qualität geht verloren.
Einige 3D-Drucker-Nutzer entfernen Plastikfäden bei mäßigem Stringing von fertigen Modellen. Doch sie finden es schwierig, die Fäden mit herkömmlichen Nachbearbeitungsmethoden zu entfernen.
3D-Drucker-Nutzer hinterlassen oft unnötige Spuren, die die Oberflächenqualität beeinträchtigen. Letztlich sind diese Bemühungen nicht lohnenswert, da man das Modell verwirft und mit aktualisierten Einstellungen neu druckt.
Was verursacht Stringing beim 3D-Druck?
Übermäßige Hitze
Erhitzt man ein Polymermaterial, schmilzt es. Der geschmolzene Kunststoff wird Schicht für Schicht aufgetragen, um das 3D-Druckobjekt aufzubauen. Engagiert der Drucker eine zu hohe Drucktemperatur, erzeugt er zu viel Hitze, die Stringing verursacht.
Steigt die Extrudertemperatur, kann die Druckerdüse Plastikteile austreten lassen, die Stringing verursachen.
3D-Drucker-Geschwindigkeit
Die Druckgeschwindigkeit bestimmt, ob Oozing entsteht. Bewegt sich der Drucker extrem schnell, verursacht er Löcher und Oozing entlang des Weges.
Die meisten 3D-Drucker verfügen über einstellbare Geschwindigkeit, um 3D-Druck-Stringing zu vermeiden.
Wie behebt man Stringing/Oozing?
Stringing oder Oozing beeinträchtigt die Druckqualität. Es ist hilfreich, Wege zu finden, um es zu bekämpfen. Übermäßige Hitze im Extrudermotor verursacht hohe Drucktemperatur und damit Stringing.
Auch hohe 3D-Drucker-Geschwindigkeit ist eine der häufigsten Ursachen für Stringing. Als 3D-Enthusiast, der Lösungen für dieses offensichtliche Phänomen sucht, müssen Sie diese Ursachen angehen.
Retraktions-Distanz
Retraktions-Distanz ist die wichtigste Retraktions-Einstellung. Sie bestimmt das Volumen des Kunststoffs, der in die Druckerdüse zurückgezogen wird.
Je mehr Kunststoff retractiert wird, desto geringer die Möglichkeit von Düsen-Oozing.
Die meisten Standard-Direkt-Extruder benötigen eine Retraktions-Distanz von 0,5 mm bis 2,0 mm. Wenn Sie Oozing bei Ihren Drucken feststellen, erhöhen Sie die Retraktions-Distanz um 1,0 mm und testen Sie.
Prüfen Sie, ob der Test eine verbesserte Leistung ohne Oozing ergibt.
Retraktions-Geschwindigkeit
Eine weitere bedeutende Retraktions-Einstellung ist die Retraktions-Geschwindigkeit. Sie bestimmt, wie schnell das Filament aus der 3D-Drucker-Düse zurückgezogen wird.
Wie beeinflusst Retraktions-Geschwindigkeit Oozing?
Ziehen Sie zu langsam zurück, oozt das Plastik zu langsam und kann vor dem Bewegen des Extruders zum nächsten Ziel austreten.
Im Gegenteil: Ziehen Sie zu schnell zurück, kann sich das Filament vom geschmolzenen Kunststoff in der Düse lösen.
Der optimale Bereich liegt zwischen 1200–1600 mm/min (20–100 mm/s).
Extrem hohe Düsentemperatur
Haben Sie die Retraktions-Einstellungen korrekt gesetzt und noch immer Stringing, prüfen Sie Ihre Metalldrähte (Thermistor/Heizpatrone), ob sie optimal arbeiten und die Temperatureinstellungen nicht negativ beeinflussen.
Ist die Temperatureinstellung zu hoch, wird der Kunststoff in der Düse weniger viskös und tritt leicht aus der Düse aus.
Ist die Temperatur zu niedrig, bleibt der Kunststoff fest und hat Schwierigkeiten, aus der Düse zu extrudieren.
Ist die Extrudertemperatur zu hoch, senken Sie sie um 5–10 °C. Das hat signifikanten Einfluss auf Ihre Druckqualität.
Lange Bewegungen über offene Bereiche
Extruder-Bewegungen zwischen zwei verschiedenen Positionen bergen die Gefahr von 3D-Druck-Oozing.
Bei langen Extruder-Bewegungen beginnt das Plastik, aus der Düse auszutreten. Je länger der Weg, desto mehr Oozing.
Wichtig: Software, die den Düsen-Fahrweg automatisch anpasst und verkürzt, ist mittlerweile am Markt. Sie hilft, das Oozing-Problem zu eliminieren.
Drucker-Bewegungsgeschwindigkeit
Sie können Stringing reduzieren, indem Sie die Bewegungsgeschwindigkeit Ihres Druckkopfs erhöhen. Die Zeit, die der Extruder zwischen zwei Positionen verbringt, bestimmt die Anzahl der Fäden.
Sie können die Bewegungsgeschwindigkeit Ihres Druckers immer so einstellen, dass Stringing beim Überfahren zweier Positionen reduziert wird.
Filament-Material trocknen
Sichern Sie Ihr 3D-Kunststofffilament immer, um es vor Feuchtigkeitsaufnahme aus der Umgebung zu schützen.
Filament-Feuchtigkeit verdampft im Druckerdüsen und drückt das Plastik aus der Düsenöffnung – Feuchtigkeitsverdampfung in der Düse resultiert in Stringing mit schlecht gedruckten Endprodukten.
Ist PLA anfälliger für Stringing als andere Filamente?
Verschiedene Materialien haben unterschiedliche 3D-Druck-Temperaturbereiche. Beispiel: PLA hat einen niedrigeren Drucktemperaturbereich von 185–205 °C.
PETG hat einen höheren Drucktemperaturbereich von 220–245 °C.
Die höhere Drucktemperatur von PETG und anderen Materialien verringert den Flüssigkeitswiderstand (Viskosität). Das macht diese Materialien anfälliger für Stringing als PLA-Filament.
Einfache Wege zur Verhinderung von 3D-Druck Stringing
1. Bei der richtigen Temperatur drucken
Um Stringing zu reduzieren, drucken Sie bei der richtigen Temperatur. Reduzieren Sie Ihre Temperatureinstellung, um minimales Oozing zu gewährleisten.
2. Retraktions-Einstellungen erhöhen
Der Retraktions-Mechanismus funktioniert wie ein Rückzugsgetriebe. Aktivieren Sie die Retraktions-Einstellung, zieht sie das halbfeste Plastik zurück, das die Flüssigkeit zur Extrusion aus der Düse drückt.
Retraktion entlastet den Druck geschmolzener Filamente. So stoppt sie, dass Plastik aus der Düse tropft, während sie in Bewegung ist.
3. Druckgeschwindigkeit anpassen
Die Anpassung Ihrer Druckgeschwindigkeit hilft, Oozing beim 3D-Druck zu stoppen. Signifikant: Das Filament braucht mehr Zeit zum Schmelzen und Extrudieren, da es nur wenig läuft.
4. Filament vor Feuchtigkeit schützen
3D-Druck-Filamente absorbieren Feuchtigkeit aus der Umgebung. Diese Feuchtigkeit wird zu Blasen, wenn sie beim Erhitzen verdampft. Platzen die Blasen, verursachen sie Oozing.
Daher müssen Sie Ihr Kunststofffilament vor Feuchtigkeit geschützt lagern. Längere offene Lagerung lässt es Wasser aufnehmen.
5. Druckerdüse reinigen
3D-Druckerdüsen sammeln während des Drucks oft Kunststoffpartikel an. Werden sie lange nicht gereinigt, bleibt Plastik in der Düse stecken.
Das ist häufig bei Hochtemperatur-Filamenten wie PETG der Fall. Ein Wechsel zu niedrigeren Temperaturfilamenten wie ABS und PLA kann helfen.
Häufiges Reinigen der Druckerdüse zur Vermeidung von Verstopfungen hilft, Stringing zu verhindern.
Fazit
3D-Druck-Stringing bleibt eine häufige Herausforderung, die adressiert werden muss, um die Druckqualität zu verbessern.
Stringing lässt den 3D-Druck unordentlich und hässlich wirken, da unerwünschtes Plastikmaterial an Kanten und Oberfläche ablagert.
Das Objekt verliert seine ursprünglichen Maße und wirkt negativ auf die Qualität. Glücklicherweise gibt es zahlreiche Maßnahmen gegen Stringing: Retraktions-Einstellungen, richtige Geschwindigkeit einstellen, Extruderdüse reinigen, Filament-Feuchtigkeit verhindern.
3d Drucken
- 8 bewährte Strategien, um Hersteller vor Cyberangriffen zu schützen
- Wie Lasercodierer Marken schützen: 3 Schlüsselstrategien gegen Produktfälschung
- 8 bewährte Strategien zur Beseitigung von Ausfallzeiten und Kostensenkung
- Otto DIY+ Arduino Bluetooth Roboter – Einfaches 3D-Druck Baukit
- 6 bewährte Taktiken zur Schärfung der CNC-Programmeffizienz
- Stromausfall-Prävention: 5 essenzielle Strategien zum Schutz Ihres Unternehmens
- Turbolader-Schaden vermeiden: Einfache Lösungen für Heißabschaltung
- 4 bewährte Strategien zur Steigerung der Bagger-Kraftstoffeffizienz
- Sechs bewährte Wege, Frustration bei der Korrosions-Schadensanalyse zu beseitigen
- 7 bewährte Strategien zur Vermeidung von Schwerlast-Unfällen auf Baustellen