



Wie optische Messtechnik die Fertigungseffizienz steigert
Automatisierung der Messtechnik: Der Trend zu Metrology Optimized Manufacturing (MOM)
„Die Messtechnik in den Prozess zu verlagern, statt sie nur im Qualitätslabor zu belassen, wird die Gesamtqualität erhöhen und die Automatisierung der Fertigung selbst effizienter machen“, sagte Robert Wasilesky von Carl Zeiss Industrial Metrology LLC (Brighton, MI). „Metrology Optimized Manufacturing [MOM] ist definitiv ein Trend, den wir beobachten.“ Er betonte, dass Messtechnik die Fertigung nicht ermöglicht – sie funktioniert bereits gut – sondern sie optimiert, um noch besser zu arbeiten.
Optische Messtechnik in ihren verschiedenen Formen ist laut Wasilesky oft die beste Methode, um Automatisierung zu verbessern, aufgrund ihrer Geschwindigkeit im Vergleich zu anderen Methoden. Weitere Vorteile optischer Verfahren sind ihre Fähigkeit, ohne Markierung oder Verformung empfindlicher Oberflächen zu messen, wie Autokarosseriebleche, Verbundwerkstoffteile oder empfindliche chirurgische Implantate. Ein weiteres Beispiel ist der Einsatz von Messtechnikgeräten zur präzisen Roboterführung, wodurch deren Positionsgenauigkeit von wenigen Millimetern auf 100 µm oder besser gesteigert wird.
Um MOM auszuweiten, bedeutet laut Wasilesky die Erweiterung der Kundenbildung. Fertigungsingenieure heute sind sich möglicherweise nicht bewusst, wie viel mehr ihr Shop optimiert werden könnte.
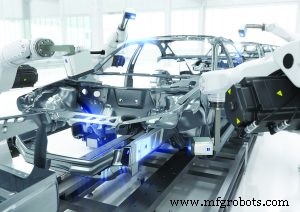
„Ich glaube, es besteht das Potenzial, die Fertigungseffizienz, besonders in der Automobilindustrie, durch Metrology Optimized Manufacturing in vergleichsweise riesigen Sprüngen zu steigern“, sagte er. Das Konzept muss die Hersteller erreichen, und Wasilesky bemerkte, dass der Automatisierungsbereich des Messtechnikmarktes jährlich um fast 20 % wächst, während der Rest des qualitätsbezogenen Marktes nur um etwa 6 % wächst. Dies sei weitgehend auf die größere Akzeptanz optischer Messtechnikverfahren gegenüber Tasttastern zurückzuführen, eine Meinung, die von vielen geteilt wird. Die Technologie hat sich verbessert, es gibt mehr Auswahl an optischen Methoden, und die Verarbeitungssoftware auf immer schnelleren Rechenplattformen hat sich dramatisch verbessert. „Während die Prinzipien dieselben sind, ist es einfach viel leistungsfähiger geworden.“
Ein gutes Beispiel für diese Konvergenz aus schnelleren Optiken, besseren Algorithmen und leistungsstarkem Computing ist der Zeiss AIMax Cloud Optical 3D-Sensor. Als Strukturlichtsystem klassifiziert, nutzt er nur einen Projektor und einen Sensor. Das sorgt für einen kompakteren Sensorkopf, aber vielleicht noch signifikanter ist, dass das System programmiert ist, Merkmale schnell zu messen – typischerweise in weniger als 0,5 Sekunden – denken Sie an Bohrungen, Nuten, Nieten oder T-Stifte – aus einer Punktwolke, anstatt die Punktwolke als Endergebnis zu liefern. Das macht das System ideal für Inline-Inspektion, besonders für Automobilbleche und BIW-Komponenten (Body in White). Wasilesky erklärte, das System, einschließlich Sensor und Roboterbewegung, könnte 300 µm oder bessere Messgenauigkeit nach Six Sigma liefern.
Zeiss bietet auch Lösungen für Nearline-Messungen sowie schnellere, optische Ersatzlösungen für Koordinatenmessgeräte (KMG) auf dem Shopfloor für Offline-Messungen, die ebenfalls nahe am Produktionsort stattfinden. Die AIBox ist ein solches Komplettsystem, das KMG-Genauigkeit ohne Gang ins Qualitätslabor ermöglichen soll. Die AIBox kann einen Kugelformfehler von weniger als 40 µm nach VDI 2634 Standard messen, indem sie sowohl ein digitales Streifenprojektionssystem als auch ein Standard-Photogrammetrie-Gerät nutzt. Sie eignet sich für große Teile bis 2000 mm Größe und 1000 kg Gewicht.
Automatisierung und Teile
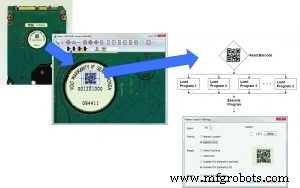
Eines der nützlichsten optischen Messtechnikgeräte für die Einbettung in automatisierte Systeme sind Videosysteme auf Präzisionsverfahrtischen, wie die Nikon iNEXIV-Serie. Da das Messsystem eine Kamera umfasst, lässt es sich leicht für Vision-Aufgaben adaptieren und eröffnet neue Möglichkeiten, wie das Lesen von Barcodes oder QR-Codes, die heute bei Teilen üblich sind, so Nate Frost, Produktmanager bei Nikon Metrology (Brighton, MI). „Wir können auch Textdaten lesen, entweder eine Teilenummer auf einem Teil oder auf einem beiliegenden Papier.“ Das hebt Automatisierung auf die nächste Stufe, weil das Lesen eines Barcodes und die Identifikation des Teils bedeutet, dass das Gerät das korrekte Messprogramm aufrufen und die Ergebnisse automatisch in einem Bericht für dieses individuelle Teil aufzeichnen kann.
„Das sind keine traditionellen Automatisierungsaufgaben“, sagte Frost. „Automatisches Teileladen auf einem Messsystem sollte etwas sein, das jeder Messtechniklieferant bewältigen kann. [Barcode-Lesen] ist stattdessen mit Entscheidungsfindung verbunden“, sagte er. Es entfernt den menschlichen Faktor und erhöht gleichzeitig die Qualität.
Ein effizientes Erstellen von Teileprogrammen ist ebenso wichtig. Entsprechend einem branchenweiten Trend ist das Erstellen von Programmen durch Auslesen eines CAD-Modells offline nun in Nikons CMM-Manager 3.6 verfügbar. Dies ist die neueste Version der Support-Software für Nikons Visonsysteme. „Die vorherige Software nutzte nur einen Joystick zum Einlernen eines Programms“, sagte Frost. „Das ist ziemlich neu für Videomessprogramme.“ Warum? Weil im Gegensatz zur Offline-Programmierung eines Tasttasters oder sogar eines Lasersensors ein Videoprogramm Beleuchtung, Kanteneffekte, Reflexionen von spiegelnden Oberflächen und andere videotypische Effekte berücksichtigen muss. „Simulationen können durchgeführt und Inspektionsergebnisse in Echtzeit verifiziert werden. Tatsächlich wird der Inspektionsprozess umso effizienter, je vollständiger das CAD-Modell ist“, so Frost. „Mit Vision, Autofokus-Laser, Drehindexer und taktilem Input können wir sogar Merkmale und Geometrien messen, die man mit einem traditionellen Visonsystem nicht sehen kann.“
Warum glaubt er, gibt es einen Push für Automatisierung? „Der gemeinsame Nenner ist, dass Unternehmen ihre Belegschaft und Abläufe schlanker machen“, sagte Frost. „Sie erwarten, dass ihre Mitarbeiter flexibler sind. Sie wollen, dass sie eine CNC-Fräse und ein Messtechniksystem bedienen können. Wir sehen das branchenweit, aber besonders in Jobshops, wo Mitarbeiter Allrounder sein müssen. Die Automatisierung der Messtechnik macht das umso einfacher.“
Hohe Stückzahlen in der Automobilindustrie
„Die Präzision und Geschwindigkeit optischer Messverfahren machen sie so gut für Automatisierung“, stimmte Andreas Blind, Vice President Sales, Marketing und Services bei Jenoptik (Rochester Hills, MI), zu. Jenoptik bietet eine breite Palette von Messtechniksensoren, primär aber nicht ausschließlich für In-Prozess-Kontrolle. Diese reichen von Luftmessgeräten und Tastmessung bis hin zu fortschrittlichen Hochgeschwindigkeitsoptischen Sensoren. „Jedes hat seinen Platz. Optische Verfahren funktionieren tendenziell nicht gut in schmutzigen oder öligen Umgebungen, aber optisch ist weitaus flexibler und besonders nützlich, wenn Teile nicht berührt werden dürfen oder wenn Geschwindigkeit gefragt ist.“
Jenoptiks Opticline-Serie ist ein gutes Beispiel für eine Technik – ein Schattenschnittverfahren – verpackt in einen hochgeschwindigkeitsautomatisierten Schrank für Wellenmessung. Schattenschnittsysteme eignen sich ideal für die Messung rotierender Teile, sogar solcher, die nicht achsensymmetrisch sind, wie Nockenwellen und Kurbelwellen. Das Unternehmen gibt an, weltweit über 2500 Opticline-Systeme in verschiedenen Größen und Leistungsstufen für große oder kleine Teile installiert zu haben. Zum Beispiel gibt es Opticline-Stationen mit SPC-Schnittstellen (Statistical Process Control) für schnelles Monitoring mit dem SPC-System der Wahl der Fabrik. Genauigkeiten werden als MPe angegeben und liegen bei bis zu (1,5 + L/200) µm für Durchmesser bei einer Messgeschwindigkeit von bis zu 80 mm/s.
Eine weitere wichtige Funktion der optischen In-Prozess-Kontrolle ist die Oberflächenfehlererkennung, so Blind. „Unsere Optisense-Technologie nutzt eine Kombination einzigartiger Sensoren, Beleuchtung, Automatisierung und Software, die uns hilft, selbst kleinste Oberflächenfehler an Teilen zu erkennen.“ Die Erkennung von Oberflächenfehlern in den Bohrungen von Zylindern ist besonders wichtig angesichts des heutigen Fokus auf Kraftstoffeffizienz und Emissionen. Das Aufkommen von plasmabeschichteten Laufbahnen, die dickere und schwerere Stahlbüchsen in Aluminiumblöcken ersetzen, macht die Oberflächenfehlererkennung besonders wichtig. „Unsere IPS-Laufbahnsensoren sind in verschiedenen Bohrungsgrößen von 4 bis 150 mm erhältlich, je nach Sensortyp“, sagte Blind. „Sie können Fehler bis zu 30 µm erkennen und sind meist automatisiert, aber auch in halbautomatisierten Versionen verfügbar.“ Er bemerkte, dass Automatisierung besonders für den Automobilsektor wichtig ist. „Achtzig Prozent unserer Ausrüstung geht derzeit in die Automobilindustrie.“
Neue Sensoren, mehr Automatisierung
Eine weitere unangenehme Realität für Messtechnikanbieter ist, dass Qualitätsprüfungen oft als Kostenfaktor angesehen werden – einfach verlorene Zeit in der Produktion. Das sagt Stefan Scherer, Präsident und CEO von Alicona (Graz, Österreich). Er meint, Messtechnik kann Wert schaffen. „Wenn wir zeigen können, dass sie ihren Fertigungsprozess mithilfe von Messtechnik proaktiv anpassen können, um Fertigung zu verbessern und flexibler zu machen, glauben wir, dass das einen großen Unterschied macht.“ Er glaubt besonders, dass Messtechnik-Ergebnisse im wachsenden Smart Manufacturing oder Industry 4.0 entscheidend sind. „Wir müssen Maschinen ein smartes Auge geben.“
Alicona ist ein innovatives Unternehmen, gegründet auf einem relativ neuen Messtechnikprinzip, das es Focus Variation nennt. Diese Technik liefert hochauflösende Oberflächendaten bei begrenzter Schärfentiefe, ähnlich, aber fortschrittlicher als konfokale Bildgebung oder optisches Schneiden, da sie auch Farbdaten liefert. Sie misst sowohl Form als auch Rauheit der Oberfläche und ist besonders in Produktionseinstellungen nützlich. „Unsere Technologie eignet sich für die Messung kleiner Merkmale mit hoher Präzision oder relativ kleiner Merkmale, wie Mikro- oder Präzisionsfertigung, wann immer Toleranzen im Bereich von 20 µm oder weniger liegen“, sagte Scherer. Für optimale Funktion erfordert Focus Variation eine Ra-Oberflächenrauheit von 9 Nanometern oder mehr. Datengeschwindigkeit bis zu 1,7 Millionen Punkte pro Sekunde.
Nach ersten Erfolgen bei der Messung von Schneidkantenpräparationen für Schneidwerkzeuge erweiterte das Unternehmen sein Angebot und automatisierte seine Sensoren.
Automatisierung ist entscheidend für Scherers Vision eines smartes Auges, und das Unternehmen setzte auf kollaborative Roboter (Cobots). Warum Cobots? „Wir sehen einen Trend zu höherer Präzision und gleichzeitig geringeren Stückzahlen. Früher stellte ein Hersteller vielleicht eine Million Teile her. Heute fertigt er vielleicht 50.000 einer Art und wechselt dann zu 75.000 einer anderen“, sagte er. Er glaubt, dass Cobots Arbeiter in diesen flexiblen Fertigungsumgebungen befähigen, sie nützlich machen und Wert hinzufügen. „Wir haben einen Cobot auf einer mobilen Plattform montiert, um ihn leichter an ein Bearbeitungszentrum zu bringen“, sagte er. Der Benutzer prüft ein paar Schlüsselparameter, um die Maschine für den nächsten Satz Teilenummern einzurichten, und widmet sich dann der nächsten Aufgabe.
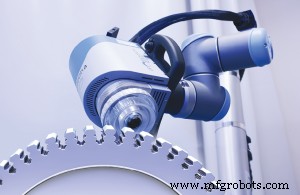
Die neuesten Angebote von Alicona sind zwei neue Cobot-Produkte für definierte Anwendungen: eines für lange Rundwerkzeuge und eines für Turbinenscheiben. Die Werkzeuglösung erweitert Aliconas Expertise in Schneidkantenmessung mit neunachsiger Messung auf einer rollbaren, tragbaren Plattform.
Bei der Alicona-Scheibenlösung wird der Roboterarm mit angebrachtem Messsensor von einem Bediener in die gewünschte Oberflächenposition manövriert. Zwei Griffe mit integriertem Joystick sind am Sensor montiert. Per App zeigt ein Smartphone die Live-Ansicht für manuelle oder automatische präzise Positionierung und Messung.
Standardlösungen, flexible Automatisierung
Ein weiterer Trend ist die Entwicklung einer Standard-Automatisierungslösung um bestehende Messtechnikgeräte. Messtechnikfirmen bieten nun Standardlösungen an, die Roboter, Einhausungen und Spannvorrichtungen integrieren. Meist auf eine Problemklasse ausgerichtet, können sie an die Durchsatz- und Toleranzanforderungen eines Herstellers angepasst werden.
2014 führte Hexagon Manufacturing Intelligence (North Kingston, RI) das 360 Smart Inline Measurement System (360 SIMS) ein, das seine WLS (White Light Scanner) Strukturlichtgeräte nutzt. Laut Hexagon ist ein Inline-System, das auf einem WLS basiert, ideal für die Automobil-Body-in-White-Produktion, da der WLS relativ unempfindlich gegenüber Vibrationen in der Nähe ist – er sammelt Daten in Millisekunden. Noch schneller macht es der 360 SIMS, indem er nur ausgewählte Merkmale erfasst, wie Spalt-und-Bündig-Maße oder Bohrungen, so Amir Grinboim, Produktmanager bei Hexagon.
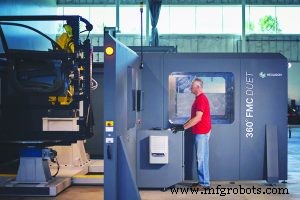
Hexagon hat dieses Inline-Angebot nun um die 360 Flexible Measurement Cell (360 FMC) erweitert, die erstmals im September 2016 vorgestellt wurde. „Eine Off-the-Shelf-Lösung ist leistungsstark und kosteneffektiv bei Installation, Integration und Einbindung von Sicherheitsprotokollen“, sagte Grinboim. „Sie reduziert die Gesamtkosten für Engineering und Design, dies einmal zu tun.“ Die Sicherheitsprotokolle der 360 FMC erfüllen den ANSI RIA 15.06-2012 Standard. Teilegrößen können bis zu 2,2 m Länge und 1500 kg Gewicht reichen.
Die Basis-Konfiguration der 360 FMC ist eine Einhausung mit einem einzelnen FANUC M-710iC/50 Roboter, der einen Hexagon WLS400A Sensor trägt, angetrieben vom CoreView-Softwarepaket. Sie misst Teile, die auf einem, zwei oder drei separaten Drehtischen fixiert sind, je nach gewählter Konfiguration. „Eine modulare, flexible Lösung ermöglicht es unseren Kunden, die Zelle nicht nur für Messtechnik, sondern auch zur Durchsatzoptimierung zu nutzen“, erklärte Grinboim. „Wir wollten, dass sie sich an verändernde Bedingungen über den gesamten Fertigungslebenszyklus anpasst.“ Kunden können die Anzahl der Drehtische ohne großen Neuentwicklungs- oder Reintegrationsaufwand hinzufügen oder reduzieren. „Hinzufügen – oder Entfernen – von Drehtischen ist Plug-and-Play.“
Die 360 FMC benötigt keine Referenzziele auf dem Teil, sondern verlässt sich auf die Roboterbewegung mit Kompensationsprogrammen. „Sie misst mit einer Genauigkeit von 100–150 µm, basierend auf Merkmalstyp, was für typische Automobilblechanwendungen geeignet ist“, sagte Grinboim.
Automatisierungssteuerung System
- Anlagenschutz: Schlüssel zu sicherer & effizienter Energieverteilung
- Jetzt ist der perfekte Moment für den Wechsel zu proaktiven Operations
- Creaform R-Series: Automatisierte robotergestützte Messtechnik für 24/7-Fertigung
- Tragbare Braille-Displays verstehen: Wichtige Einblicke & Innovationen
- US-Fertigung im Abschwung: Ursachen und Auswirkungen der aktuellen Rezession
- Top 5 Tools für erfolgreiche Lean Manufacturing
- WEF enthüllt: Cobots als Zukunft der Fertigung
- Menschlicher Faktor: Der Schlüssel zu erfolgreichen Automatisierungsprojekten
- Das amerikanische Fertigungssystem: Geschichte, Techniken & Wirkung
- Robotik revolutionieren: Fortschrittliche Hand-Auge-Vision-Systeme für verbesserte Bewegung