



Maßgeschneiderte Bearbeitungstechnologie für Werkstätten jeder Größe
Man muss nicht weit suchen, um Werkzeugvoreinsteller zu finden, die den Bearbeitungsanforderungen fast jeder Werkstattgröße gerecht werden. Der Wert der Offline-Werkzeugvoreinstellung – anstatt Maschinenspindeln anzuhalten, um Werkzeuge abzutasten, während Maschinen untätig sind – beweist sich als unschätzbar wertvoll, besonders für kleinste Erstanwender-Werkstätten. Größere Werkstätten haben allgemein erkannt, dass das Voreinstellen von Werkzeugen signifikante messbare Ergebnisse liefert. Laut Brendt Holden, President, Haimer USA (Villa Park, IL), umfassen diese Vorteile die Minimierung von Leerlaufzeiten und Ausschuss, Reduzierung von Werkzeugkosten, Erhöhung der Prozesszuverlässigkeit in der Produktion, Verbesserung der Werkzeugstandzeit und Sicherstellung konsistenter Produktqualität. „Eine Umfrage, die ich gesehen habe, identifizierte Voreinstellungstechnologie an der Spitze der Einkaufswunschliste für Ausrüstung 2017“, sagte Holden. „Das ist bemerkenswert für eine Investition in Nicht-Späne-machende Technologie.“
Ihrerseits haben Lieferanten von Präzisionsvoreinstellungstechnologie Schritt gehalten mit den Anforderungen von allem, von kleinsten Jobshops bis hin zu Hochvolumen-Produktionsstätten. Voreinstellermodelle von Einstiegs-Basismaschinen bis zu den neuesten raffinierten automatisierten Systemen messen Werkzeuglänge, Radius oder Durchmesser, Winkel und Radien, unter anderem. Die echten Unterschiede von Modell zu Modell liegen in der Konstruktion, der Größe der handhabbaren Werkzeuge, dem Einsatz raffinierter Bildgebungstechnologie und der Verfügbarkeit von Nachbearbeitungs- und RFID-Kommunikationsfunktionen, die beide immer wichtiger werden.
Voreinstellertechnologie hat sich entwickelt, um Fehler durch Operator-Interpolation und Transkription zu minimieren. Erfassung von Messdaten und direktes Laden in Maschinen-NC-Steuerungen werden durch Kamerasysteme, Laser, RFID und maschinenlesbare Chips erleichtert, die nahtlose automatische Datenkommunikation ermöglichen. Das ultimative Ziel der Voreinstellertechnologie ist es, Spindeln drehen zu lassen und Maschinen nicht untätig stehen zu lassen.
Automatisiertes Voreinstellen rüstet Werkstätten für Erfolg
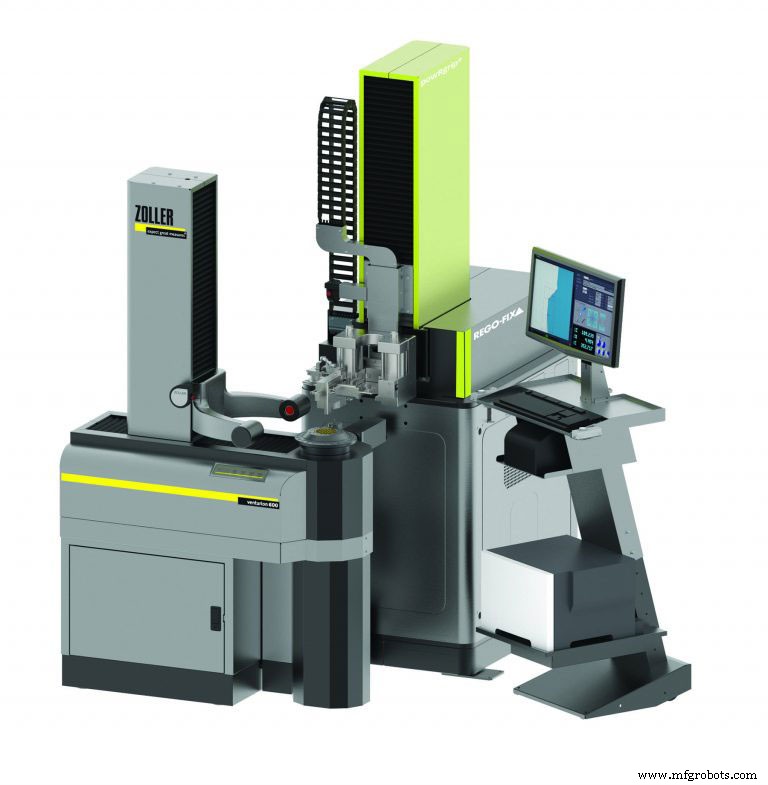
Automatisiertes Voreinstellen, das Zykluszeiten reduziert und präzise Offset-Messungen ohne zeitraubende manuelle Eingriffe sicherstellt, resultierte aus einer jüngsten Zusammenarbeit zwischen Rego-Fix Tool Corp. (Indianapolis, IN) und Zoller Inc. (Ann Arbor, MI). Beide Unternehmen haben einen innovativen Ansatz für automatisiertes Werkzeugvoreinstellen und Messsystem entwickelt. „Das als Venturion 600 mit powRgrip-Spannung bezeichnete System eliminiert praktisch die Notwendigkeit für jegliche Bedienerintervention und erhöht somit signifikant Geschwindigkeit, Präzision und Wiederholbarkeit des Werkzeugvoreinstellens“, sagte David McHenry, Rego-Fix Engineering und Technical Manager.
„In enger Zusammenarbeit mit unseren Kunden erkannten wir eine hohe Nachfrage nach der Nutzung der powRgrip-Technologie als Teil eines automatisierten Voreinstellersystems“, sagte McHenry. Venturion 600 mit powRgrip ist fähig zu hochpräzisem Spannen/Lösen, Messen und Voreinstellen von Werkzeugen aller Art. Hochdrehmoment-powRgrip-Spannzangentechnologie arbeitet mit weniger als 3 µm Rundlauf und dämpft Vibrationen für hervorragende Oberflächenqualitäten in Hochgeschwindigkeitsbearbeitungsanwendungen.
„Die Verbindung fortschrittlicher automatisierter Voreinstellungstechnologien mit der von powRgrip erweitert powRgrips Anwendungsbereich weiter, besonders in Produktionslinien-Fertigungsumgebungen. Große Produktionsunternehmen – oft in der Automobil- und Luftfahrtbranche – benötigen die Konsistenz und Geschwindigkeit, die nur hochwiederholbare automatisierte Voreinstellersysteme liefern können“, sagte McHenry.
Was macht das Venturion-System so leistungsstark?
Im Betrieb bietet der Venturion 600 einfache, intuitive Navigation in Bezug auf Eingabe und Betrieb. Werkstätten erstellen Profile für jedes verwendete Schneidwerkzeug und legen Parameter wie Messlängen und Durchmesser fest. Wenn ein Bediener ein Werkzeug voreinstellt, legt er es in eine Spannzange, dann in den Voreinsteller, wählt die korrekten Voreinstellinformationen in der Software und startet das System. Das System misst dann das Schneidwerkzeug, spannt es ein und misst erneut, um die endgültigen montierten Messwerte zu erreichen. Als Sicherheitsfunktion muss der Bediener den Press-in-Zyklus manuell starten, um sicherzustellen, dass die Hände frei von der Maschine sind. Das System druckt dann die Werkzeugdaten oder exportiert sie auf einen RFID-Chip.
Zollers Voreinstellprodukte umfassen Hardware für Werkzeugvoreinstellung, Messung, automatisierte Inspektion und Software. Alle Funktionen sind darauf ausgelegt, eine Komplettlösung für Prozesszuverlässigkeit und Rückverfolgbarkeit zu bieten. Alle Standardmessfunktionen sind verfügbar, einschließlich Längs- und Quermessungen, Radius, Zwei-Winkel-Technologie, Konzentrizität und Rundlauf.
Werkzeugidentifikation und Datentransfer, besonders für kleine bis mittelgroße Unternehmen, werden ohne Netzwerkverbindung realisiert. Werkzeuge werden von Zollers Voreinstell- und Messgeräten gemessen und die gemessenen Werkzeugdaten in einen QR-Code kodiert, der auf einem Etikett gedruckt wird. Sobald der QR-Code mit dem Lesegerät gescannt wird, werden die Daten automatisch an die Steuerung der CNC-Maschine übertragen, wodurch die Möglichkeit von Fehlern durch manuelle Dateneingabe per Tastatur eliminiert wird.
Das Venturion 600 Voreinstellersystem verfügt über eine Zoller Bildverarbeitungssoftware „Pilot“ zusammen mit intelligenter Touchscreen-Bedienung und intuitiven, ergonomischen Bedienelementen, die den Workflow optimieren. Ausgestattet mit Zollers hochpräziser Spindel „ace“ liefert das System eine Konzentrizität von 0,00008 Zoll (0,002 mm) und schnellen Werkzeugwechsel. Eine CNC steuert die Spindel C-Achse für automatisches Fokussieren der Werkzeugschneide, während ein Drehgeber die vollautomatische Positionierung der Spindel auf den Nennwinkel und/oder die Auswertung der C-Achse für Messungen ermöglicht.
Es besteht keine Notwendigkeit für den Bediener, das Werkzeug manuell zwischen einem Messsystem und der powRgrip-mechanischen Werkzeughaltereinheit mit Venturion 600 zu bewegen. Der automatisierte Voreinsteller spannt das Werkzeug in weniger als 10 Sekunden, misst seine Höhe, bestimmt die Bearbeitungsoffsets und setzt das Werkzeug in den Werkzeughalter – in nur einer Minute.
Haimer übernimmt bewährtes Voreinsteller-Produktportfolio
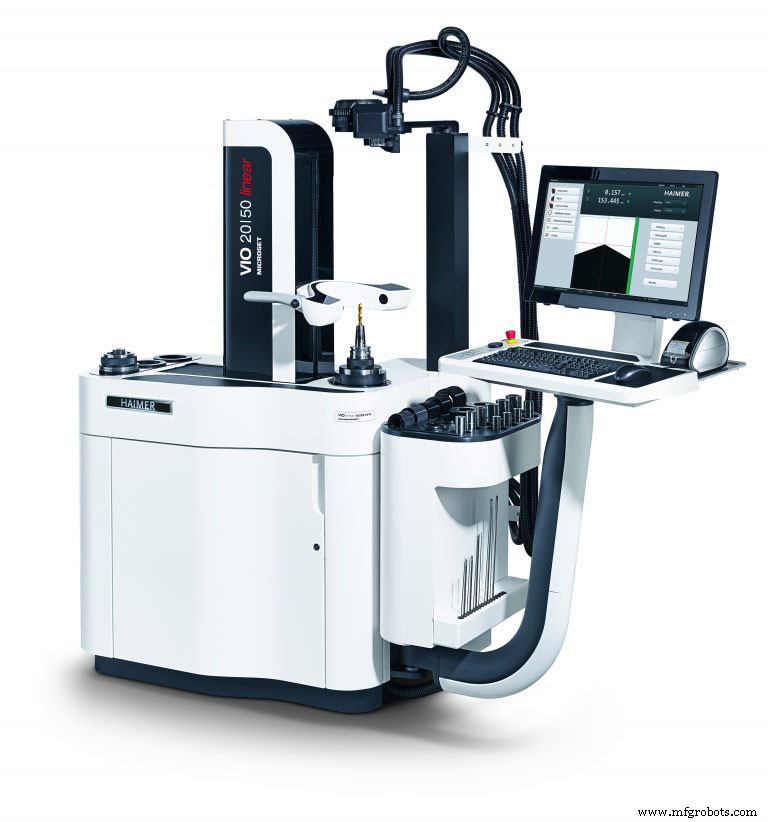
Haimer GmbH hat die Microset-Voreinsteller-Produktlinie von DMG Mori übernommen und als Haimer Microset rebranded. „Übernahme der Microset-Linie von Voreinstellern ist eine großartige Ergänzung für unser Portfolio an Lösungen, das Werkzeughalter, Schrumpfmaschinen und Wuchtmaschinen sowie 3D-Sensoren und Vollhartmetall-Schneidwerkzeuge umfasst“, sagte Haimer USA President Brendt Holden. Das Haimer Microset Portfolio umfasst mehr als 29 Modelle vom Einstiegsmodell UNO Smart bis zum VIO Linear Tool Shrink Modell.
„Erfolgreiche Bearbeitung erfordert sowohl leistungsstarke Maschinen als auch hochpräzise Werkzeughalte-Technologie, die sicherstellt, dass die Präzision vom Spindel bis zur Schneide übertragen wird“, sagte Holden. „Die Vorteile des Voreinstellens umfassen Reduzierung von Ausschuss, Minimierung von zeitraubenden Ausfallzeiten und das Einbringen präziserer Informationen in die Werkzeugmaschine, um Ausschuss zu reduzieren. Wir können die Werkzeugmaschine voll auslasten, weil wir keine Zeit mit Abtasten von Werkzeugen oder manuellem Antasten verschwenden. Die ganze Zeit läuft die Werkzeugmaschine, und da liegt der echte Return on Investment“, sagte Holden.
„Unsere Herausforderung ist es, die richtige Voreinstellungstechnologie an die Bedürfnisse des Nutzers anzupassen. Natürlich muss man mit qualitativ hochwertiger Konstruktion des Produkts beginnen, um genaue Messwerte zu erhalten, aber dann fragen wir unsere potenziellen Kunden, was ihre Bedürfnisse in den nächsten fünf Jahren sein könnten. Zum Beispiel, ob sie Offset-Daten direkt an die Werkzeugmaschine übertragen wollen“, sagte Holden.
Die Antwort, welchen Voreinsteller man wählen soll, findet sich in der Breite der Haimer Microset Voreinsteller-Produktlinie. Voreinsteller sind kompatibel mit Werkzeugmaschinen aller Hersteller und fähig zu bidirektionaler Kommunikation und Nachbearbeitung. Gemessene Daten werden direkt an die Maschinen-NC-Steuerungen von Siemens, Heidenhain, FANUC, MAPPS und anderen übertragen, verbunden über USB-Datenspeicher, Ethernet LAN oder RS232. Zusätzlich sind RFID-Kommunikationen verfügbar. Haimer Microset Voreinsteller können auf dem Shopfloor sowie im Werkzeuglager eingesetzt werden.
Die richtige Werkzeugvoreinsteller-Auswahl treffen
„Die größte Herausforderung für Werkstätten aller Größen, besonders Jobshops, ist, die Wahl und Ökonomie der Voreinsteller-Auswahl richtig zu treffen, und der einzige Weg, das zu tun, ist wirklich, die Werkzeuganforderungen der Werkstatt zu erfassen“, sagte Doug Sumner, Product Manager Tool Measuring Systems, BIG Kaiser Precision Tooling Inc. (Hoffman Estates, IL). „Wichtige Überlegungen sind, das Budget der Werkstatt an ihre Voreinstellungsanforderungen anzupassen. Informationen über die Anforderungen der Werkstatt umfassen Haltergrößen, größte Länge und Durchmesser der Werkzeuge, Gesamttoleranzen und Automatisierungsgrad. Ebenso wichtig ist, wie die Werkzeugeinstellung in der Werkstatt organisiert ist“, sagte Sumner.
„In Jobshops ist es nicht unüblich, dass Bediener ihre eigenen Werkzeugeinstellungen direkt auf dem Shopfloor vornehmen. Speroni-Maschinen sind shopgehärtet und wir bevorzugen tatsächlich, dass die Voreinsteller auf dem Shopfloor stehen. Es kommt alles darauf an, wie viele Maschinen und wie viele Werkzeuge pro Schicht verwendet werden. Zum Beispiel haben viele Zellen meist einen Voreinsteller, der der Zelle gewidmet ist“, sagte Sumner.
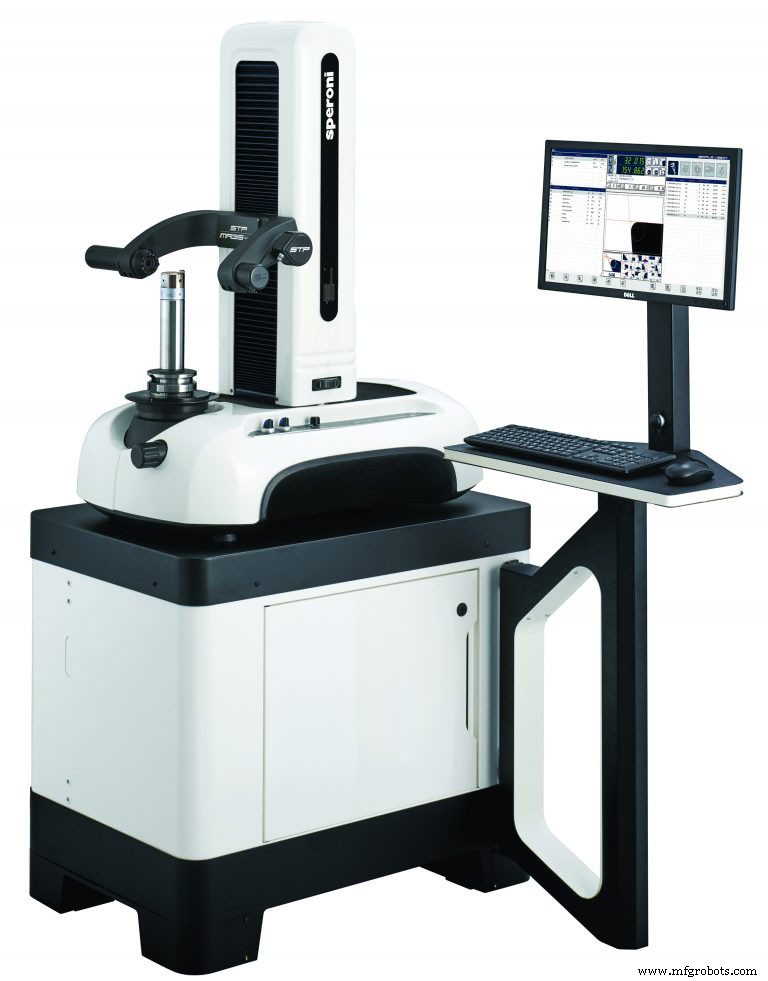
Speroni Voreinstellungstechnologie deckt alles ab, von Einstiegsmaschinen bis zu Maschinen für höhere Produktionswerkstätten. „Unser Einstiegsvoreinsteller ist der Diaset, der mit einem Indikator oder optischem Projektor kommt. Er ist ein perfekter Voreinsteller für Bohrer, Fräser und Bohrstangen, mit Plus/Minus einem Tausendstel Genauigkeit. Für mittlere Anwendungen und Werkstätten mit Toleranzen unter einem Tausendstel gibt es den Speroni Magis Tischaufbau für Durchmesser unter 14 Zoll [356 mm] in verschiedenen Größen einschließlich 16, 20, 24 Zoll [400, 500, 600 mm] Länge. Das Magis Tisch-Werkzeugvoreinstell- und Messsystem verfügt über eine Single-Screen-Benutzeroberfläche und ist mit manueller Bewegung, Schwerkraftzufuhr oder aufrüstbar auf Werkzeugspannung und CNC-Spindel für Rundlaufprüfungen erhältlich.“
„Das Einkamerasystem mit seinen benutzerfreundlichen Steuerelementen kann Höhe und Durchmesser messen, Schnittpfadmessung des Werkzeugs durch Drehen des Werkzeugs und Festhalten der größten Höhe und des größten Durchmessers sowie Rundlaufprüfung. Magis ist unser Bestseller mit 400, 500 und 600 mm Längen und 14 Zoll [356 mm] Durchmessern. Mit dem Magis garantieren wir 0,0003 Zoll [0,008 mm] Rundlauf 16 Zoll [406 mm] aus der Spindel“, sagte Sumner.
Speroni Futura ist ein hochpräzises modulares Werkzeugvoreinstell-System, entwickelt, um wiederholbare Präzision von 1 µm zu erreichen. Die Futura ist in einer breiten Vielfalt von Konfigurationen erhältlich, von einer sehr basic manuellen Maschine bis hin zu voll CNC. Optionale Konfigurationen umfassen eine zweite Kamera für Inspektion, CAD/CAM-Integration und RFID. Mit der Speroni Futura und ihrer hochgenauen Spindel garantieren wir 0,0001 Zoll [0,003 mm] maximalen Rundlauf 16 Zoll aus der Spindel.
Für vollautomatischen Betrieb ist der Speroni Futura AutoShrink ein integriertes Voreinstell- und Schrumpfsystem, das von Speroni S.P.A. für die Autoindustrie entwickelt wurde. Das neueste System wurde als „hands-off“, vollautomatisch (bedienerunabhängig) und komplett sicher in Bezug auf Funktionalität und unübertroffene ±2,5 µm Einrichtgenauigkeit eingeführt.
Werkzeug-ID-Management eliminiert Knöpfe drücken
Koma Precision Inc. (East Windsor, CT) hat das TID System (Werkzeugidentifikationssoftware) zu seiner Elbo Controlli Voreinsteller-Produktlinie eingeführt. TID ist ein Werkzeugidentifikationssystem, das eine Schnittstelle zwischen den Elbo Controlli Werkzeugvoreinstellern und der Maschinen-NC-Steuerung herstellt. Im System enthalten sind ein 2D Datamatrix-Reader und eine vollständig anpassbare GUI, um Daten direkt von der CNC-Maschine zum Werkzeugvoreinsteller zu übertragen.
In der Praxis wird das Werkzeug mit dem Voreinsteller gemessen. Der Datamatrix-Code wird mit dem 2D-Reader gescannt, um zu speichern und zu aktualisieren. Das Werkzeug wird vom Voreinsteller entfernt und zur CNC-Maschine gebracht, wo das Maschinenmodell auf einem Laptop oder Tablet ausgewählt wird. Sobald Werkzeugdaten in die Werkzeugdatenbank gescannt sind, wird das Werkzeug ausgewählt und die Daten geladen und erscheinen auf der NC-Steuerung.
„Zusätzlich zur Eliminierung von Zerspanerfehlern und manuellem Knöpfe drücken sendet das TID-System Werkzeugdaten direkt an die Maschinensteuerung. Daten sind anpassbar an Länge und Durchmesser von Werkzeugen, Winkel und Radien, sowie Werkzeugverschleiß und Werkzeuglebensdauer. Der Benutzer kann Informationen über erwartete Werkzeuglebensdauer laden. Sobald QR-Codes gescannt werden, um an die Maschine zu aktualisieren, wird die verbleibende Werkzeuglebensdauer angezeigt“, sagte Tim Murray, Elbo Controlli Produktmanager, Koma Precision.
„Es sind acht Modelle in der Elbo Controlli Reihe verfügbar. TID ist kompatibel mit Sethy Six, Hathor 6, 66B Modellen. E46L, und E46TW Modellen und passt wirklich in Werkstätten, ob klein oder groß und 25 oder 25.000 Werkzeuge nutzend. Es ermöglicht jedem, Daten schnell hochzuladen, ohne dass jemand den Knopf drücken muss, um Werkzeuglänge oder Durchmesser einzugeben. Ob Einstiegsmaschine, mittlere Hathor 6 oder High-End E46L auswählend, Benutzer, die Voreinstellung in Betracht ziehen, müssen Informationen über maximale Länge und maximale Durchmesser von Werkzeugen, maximales Werkzeuggewicht, ob Nachbearbeitung und direkte Datensendung erforderlich sind, und Wiederholbarkeit und Toleranzen verschiedener Messarten liefern.“
Ultrapräzises Werkzeugeinstellen mit MIDA Diamond VTS
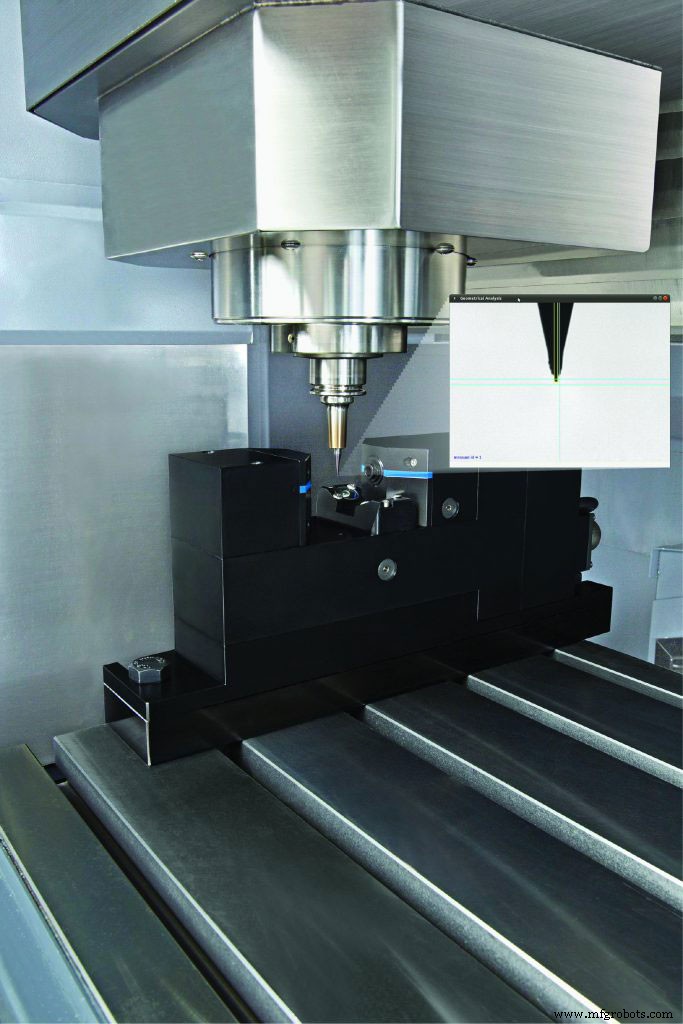
Marposs Corp.'s neue Generation MIDA Diamond VTS visuelle Werkzeugeinsteller sind darauf ausgelegt, den Bedarf an Genauigkeit in der Mikrofertigung für Branchen wie Luft- und Raumfahrt, Luftfahrt, Biomedizin und Werkzeugbau zu adressieren, wo höchste Präzisionsanforderungen für Teile und Formen herrschen. In diesen Prozessen eingesetzte Werkzeuge werden immer kleiner und erreichen Durchmesser von 0,1 mm oder weniger. Als Folge definieren diese Mikrowerkzeuge die Regeln der On-Machine-Werkzeugmessung neu, wo traditionelle Abtasttechniken einfach nicht angewendet werden können.
Der neue kompakte MIDA Diamond VTS bietet reduzierte Maschinenplattenfläche und Wiederholbarkeit von 0,2 µm, die nicht durch die begrenzten Tischabmessungen beeinflusst wird. Das VTS-System misst Werkzeugabmessungen durch die Verarbeitung von Bildern, die von einer CCD-Kamera aufgenommen werden. Relevante Parameter umfassen Längen- und Durchmessermessung, Werkzeug-Rundlauf, Schneidenradius, Werkzeugmitte, einzelne Schneidenintegrität und thermische Drift der Maschinenachse. Der VTS ist in der Lage, Werkzeuge ab 10-µm-Durchmesser zu prüfen und erreicht Wiederholbarkeitswerte von 0,2 µm, dank einer Systemauflösung von 0,1 µm.
VTS misst Werkzeuge, während sie mit voller Spindeldrehzahl rotieren. Die Tatsache, dass der Benutzer die Spindeldrehzahl nicht verringern muss, um das Werkzeug zu prüfen, reduziert Voreinstellzeit und erhöht Messgenauigkeit. VTS kann auch zur manuellen Analyse von Werkzeugoberflächen verwendet werden. Ein kontinuierliches Frontallicht ermöglicht dem Bediener, die beleuchtete Werkzeugoberfläche auf einem PC-Monitor zu sehen, was einem Bediener erlaubt, Schneidenintegrität zu bewerten.
Die VTS-Einheit ist für die Installation im Maschinenarbeitsbereich konzipiert und verfügt über ein doppeltes Schutzsystem für hohe Beständigkeit gegen raue Maschinenumgebungen. Pneumatische Verschlüsse decken den optischen Objektiv ab und schützen ihn, wenn VTS nicht arbeitet. Darüber hinaus bildet ein Luftstrom vom optischen Fenster eine Luftbarriere, die Späne und Kühlmitteltropfen abweist, die Verschlussseite sauber hält und das optische Objektiv schützt, wenn der Verschluss offen ist.
Automatisierungssteuerung System
- Doppelspindel-Technologie steigert Effizienz für Automobilhersteller
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- 5-Achs-Zerspanung meistern mit Autodesk Fusion 360
- Bearbeitungsgrundlagen: Werkzeuglängenausgleich (Tool Length Offset) für präzise CAM-Operationen meistern
- Produktion optimieren mit Y-Achsen-Bearbeitung: Rüstzeiten und Kosten reduzieren
- Werkzeugstandzeit & Skalierbarkeit steigern: Moderne Bearbeitungsinnovationen für Turbinenkomponenten
- Fortschrittliche Drehzentren & CNC-Maschinentechnologie
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen
- Fortschrittliche CNC-Bearbeitungszentren: Präzision für Luftfahrt & mehr